



2026 год
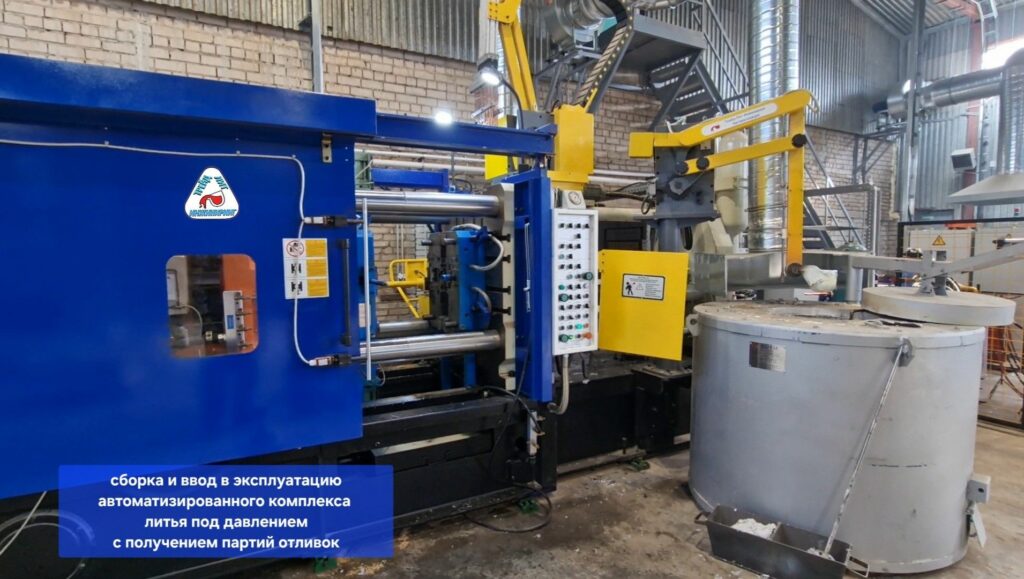
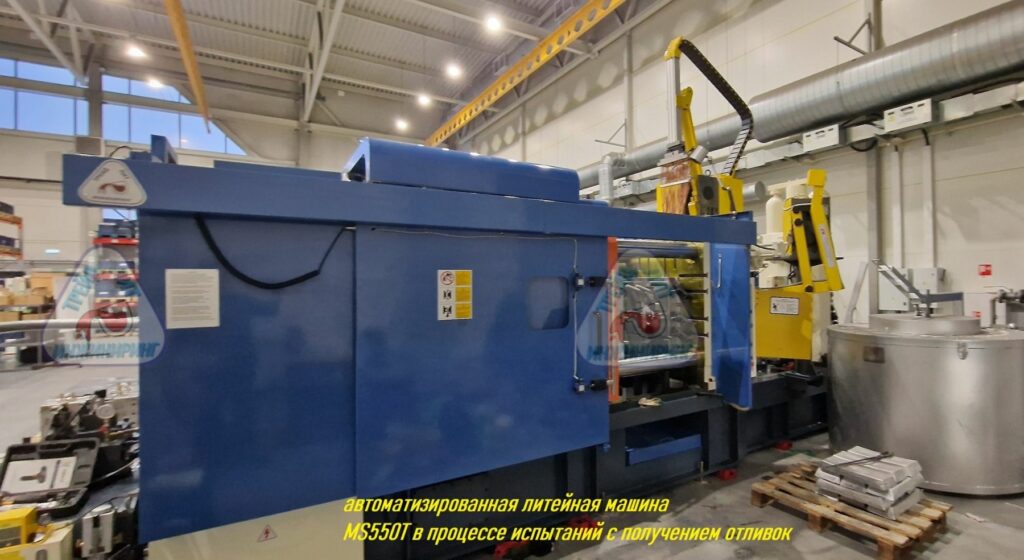
Сборка машины литья под давлением MS550T, с усилием запирания 550 тонн
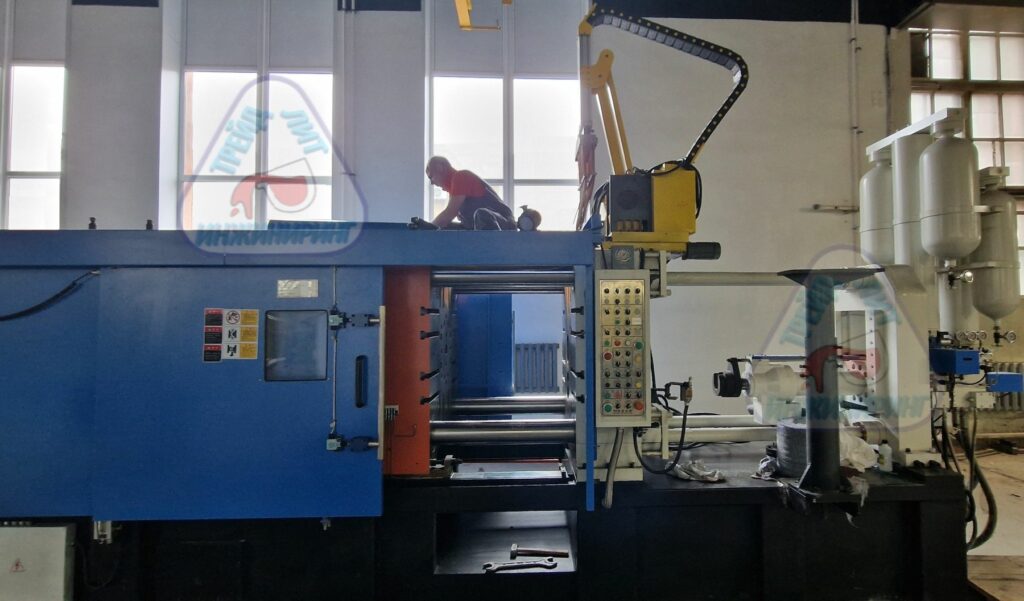
Сборка машины литья под давлением всегда ответственный момент в процессе ввода в эксплуатацию и конечно специалисты нашего предприятия «Трейд-Лит Инжиниринг» проводят сборку.
На фотографиях показана машина литья под давлением с усилием запирания 550 тонн модели MS550T в процессе сборки.
Литейная машина поставлена в составе автоматизированного комплекса литья под давлением.
Состав комплекса:
- машина литья под давлением MS550Т;
- серводвигатель главного привода машины;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- манипулятор-заливщик;
- манипулятор-серво-смазчик;
- манипулятор-съемщик;
- печь раздаточно-подогревательная плавильная;
- термостат, для термостатирования рабочих частей пресс-форм в комплексе с металлическими рукавами и перемычками; ;
- чиллер;
Требования к отливкам, которые будут производится на литейной машине MS550T: герметичность, внешний вид, отсутствие пор при расточке на глубину 5 мм и более, отсутствие выкрашивания при нарезке резьб, проливаемость тонких ребер на глубину 100 мм и более.
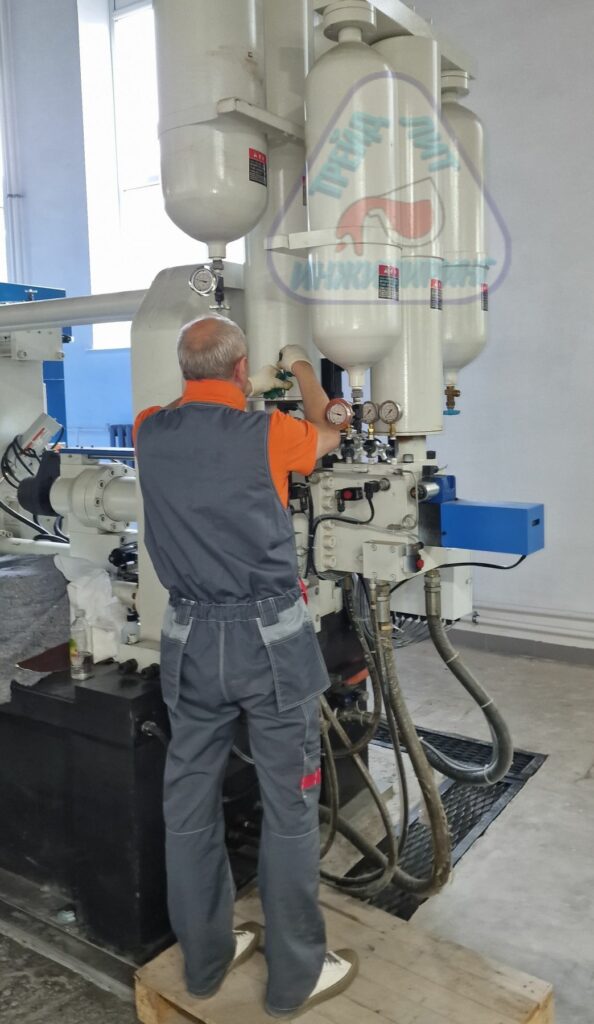
Установка гидравлических аккумуляторов на узел прессования литейной машины.
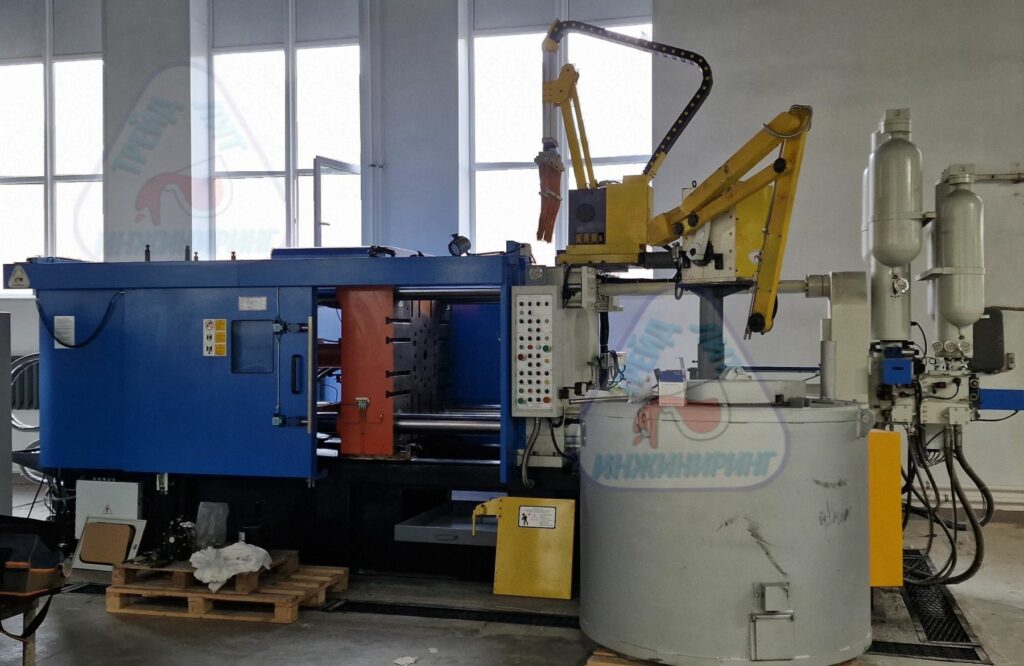
На литейную машину установлены манипулятор-заливщик и манипулятор-смазчик, перед машиной установлена электрическая печь.
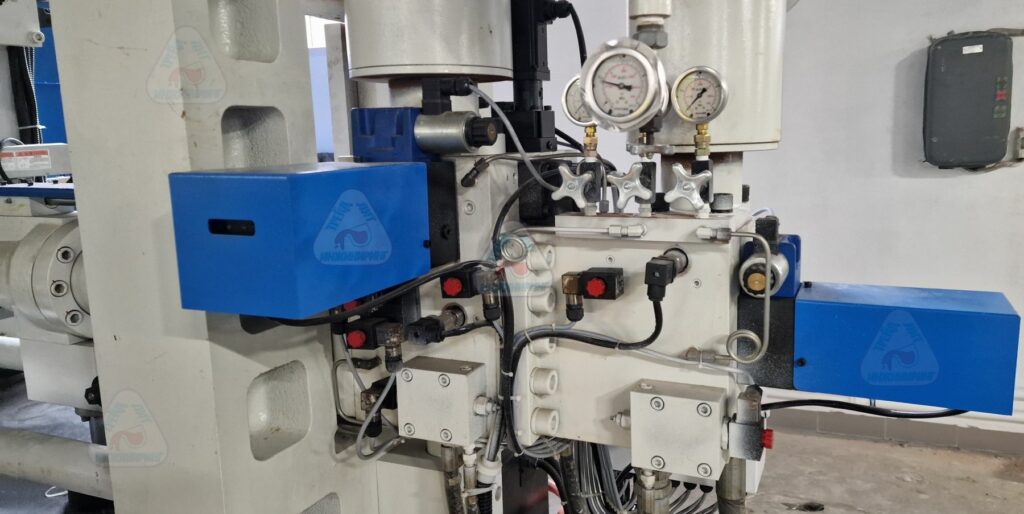
Узел прессования машины литья под давлением MS550T оснащен тремя серво-клапанами для автоматической регулировки 1-й скорости заливки, 2-й скорости заливки и скорости нарастания давления подпрессовки.
Выставка «Металлургия Литмаш 2026»
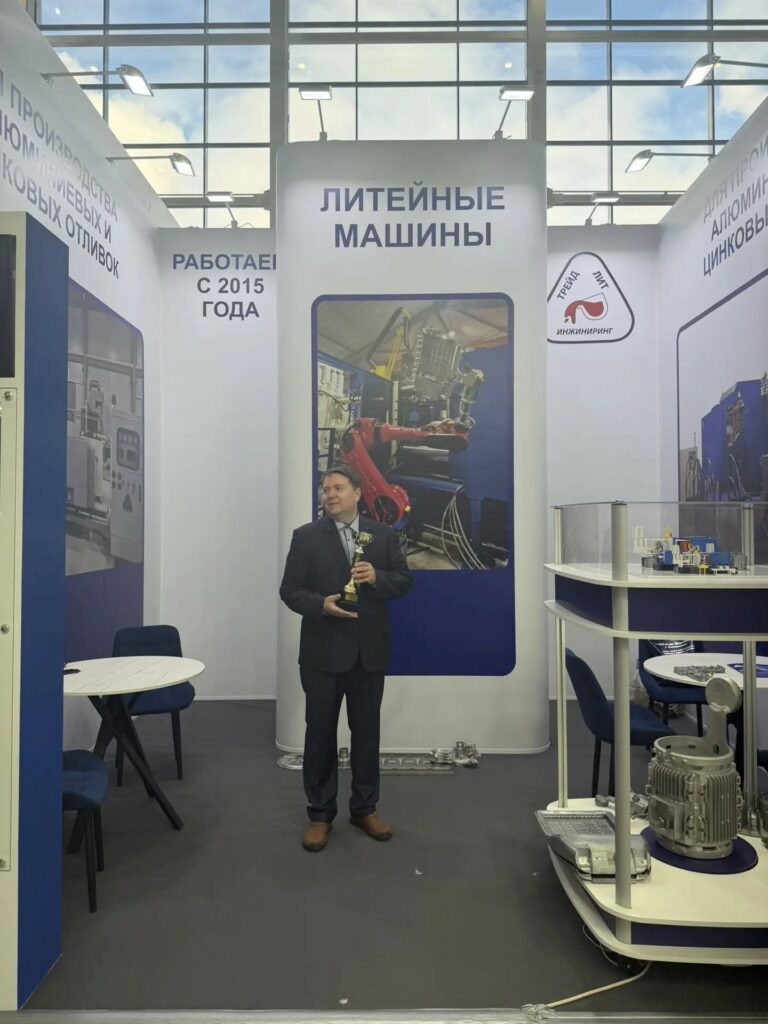
С 26 по 28 мая 2026 года наше предприятие принимало участие в международной выставке «Металлургия Литмаш 2026» на территории выставочного комплекса «Тимирязев-центр» в Москве.
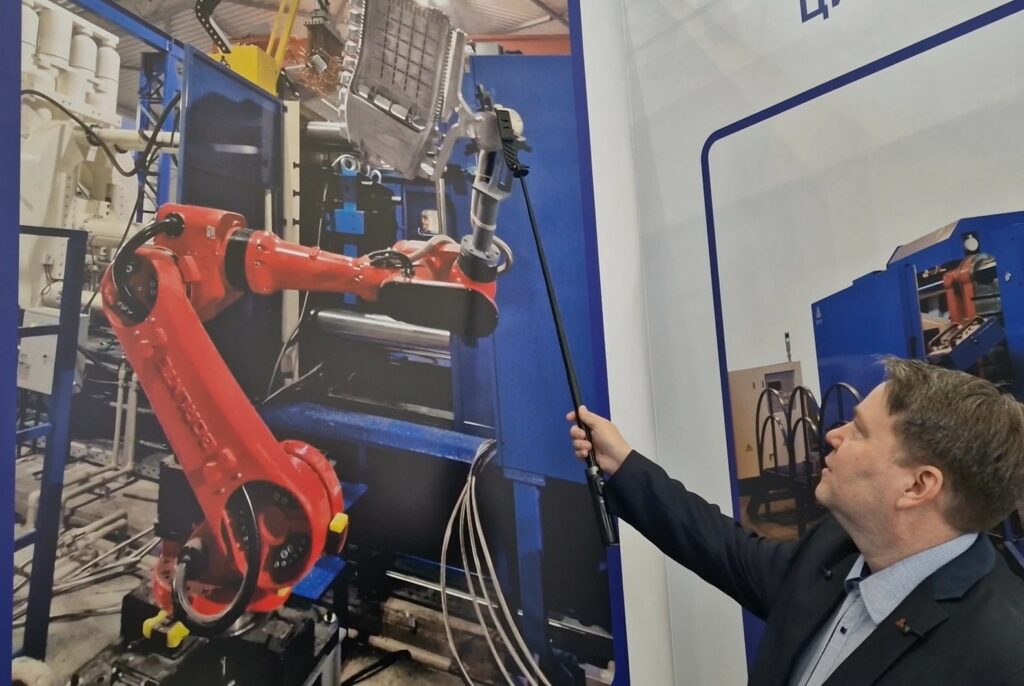
Стенд нашего предприятия посетили более пяти десятков руководителей и специалистов предприятий, производящих отливки из алюминиевых и цинковых сплавов методом литья под давлением или использующих заготовки, полученные литьем под давлением, а так же представители организаций, планирующих производство или использование отливок в обозримом будущем.
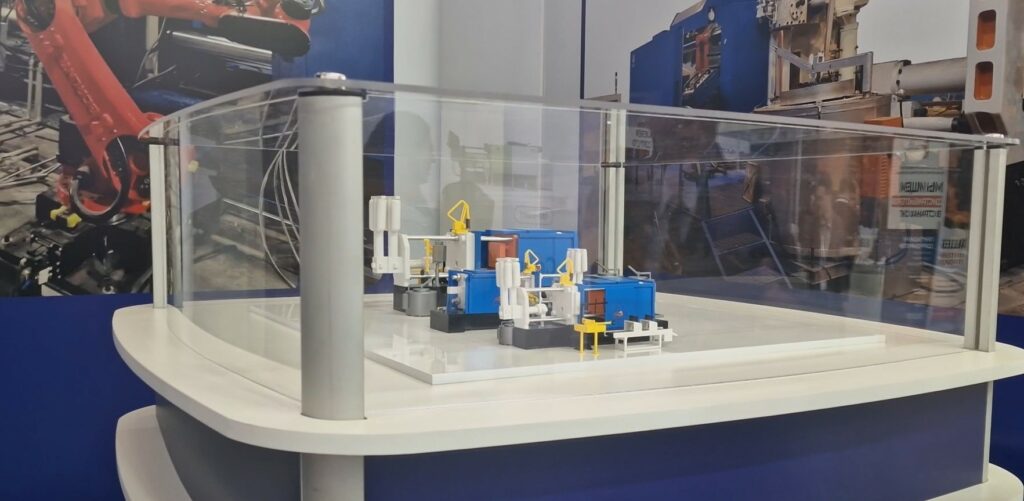
Посетители нашего стенда ознакомились с поставляемым нами оборудованием литья под давлением.
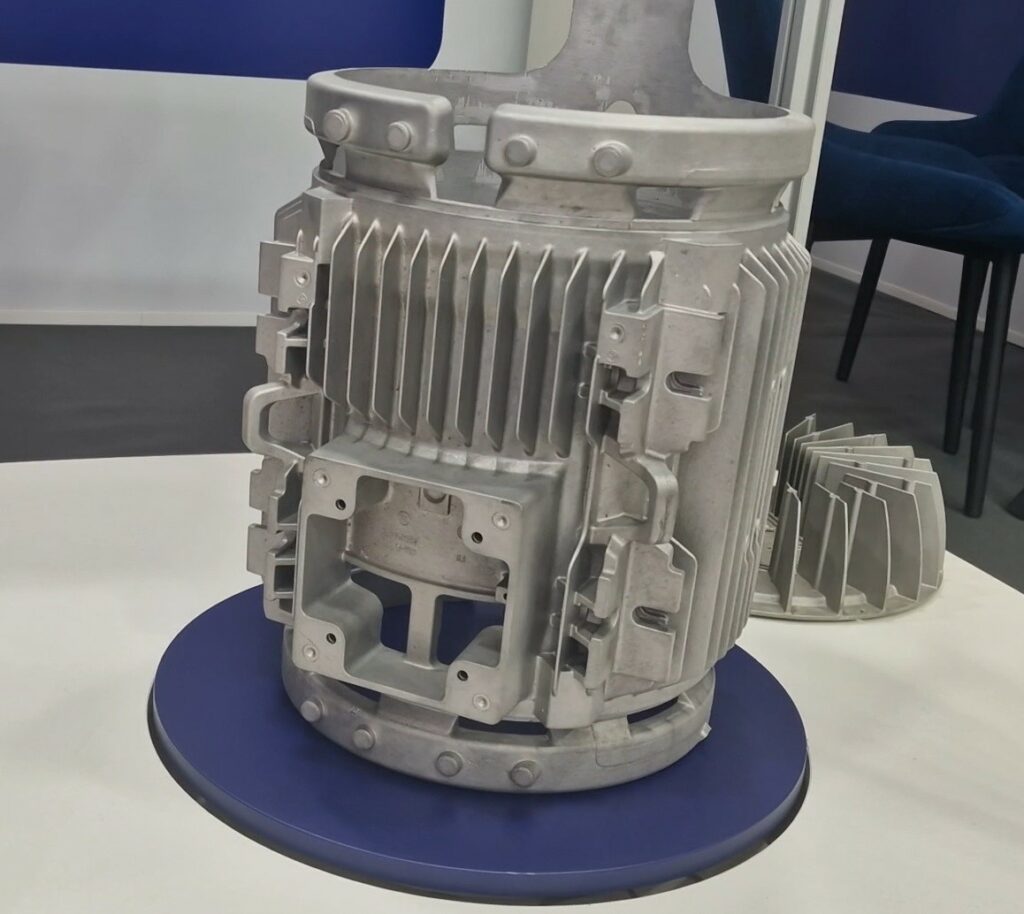
Так же посетители нашего стенда оценили результаты внедрения нашими специалистами, представленные в виде образцов отливок, полученных на поставленных нами машинах. Качество литья было показано на расточенных и разрезанных на электроэрозионном станке отливках.
Мы уверены в том, что проведенные на нашем стенде переговоры перерастут в долговременное плодотворное сотрудничество.
Замена уплотнений гидравлических аккумуляторов на машине литья под давлением MS160 2021 года выпуска
Замена уплотнений гидравлических аккумуляторов на машине литья под давлением MS160 2021 года выпуска
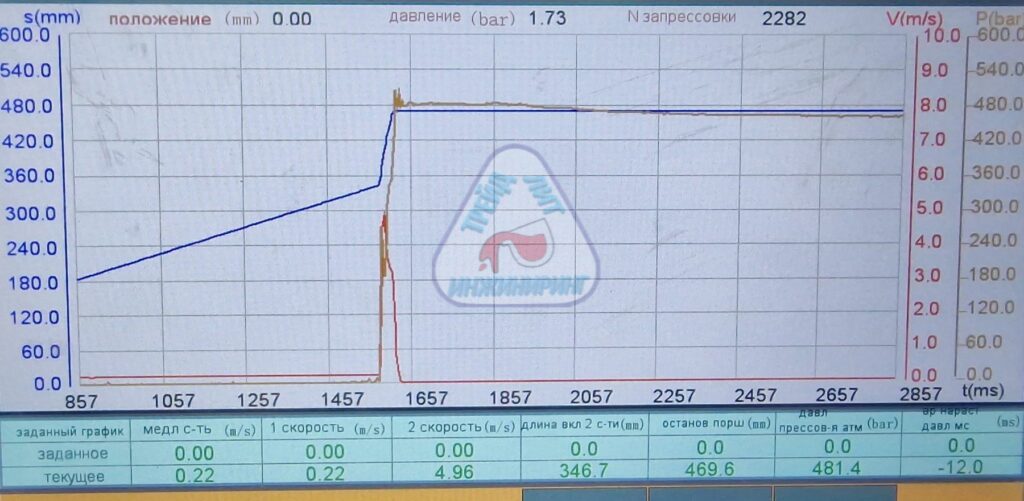
Для литейных машин поставленных на производство тонкостенных отливок по истечении четырех — пяти лет эксплуатации необходима замена уплотнений гидравлических аккумуляторов. Эта необходимость обусловлена высокой скоростью запрессовки, как показано на экране на фотографии выше скорость заливки составляет 4,96 метра в секунду. Так же, мы учитываем, то что машина работает в составе автоматизированного комплекса литья под давлением с большим выпуском отливок.
В апреле 2026 года специалисты нашего предприятия «Трейд-Лит Инжиниринг» провели замену уплотнений на поршнях гидравлических аккумуляторов литейной машины MS160 2021 года выпуска, работающей на производстве тонкостенных отливок.
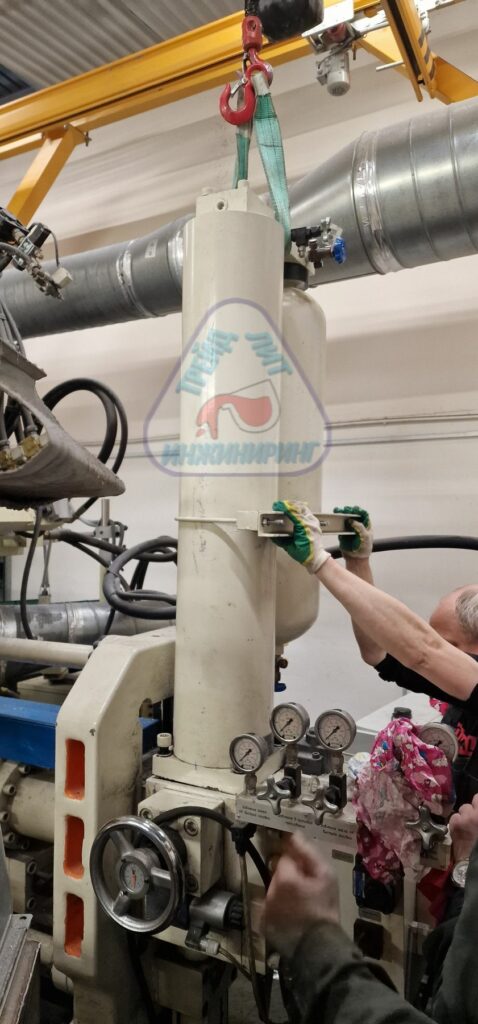
Аккуратный демонтаж гидравлических аккумуляторов узла прессования.
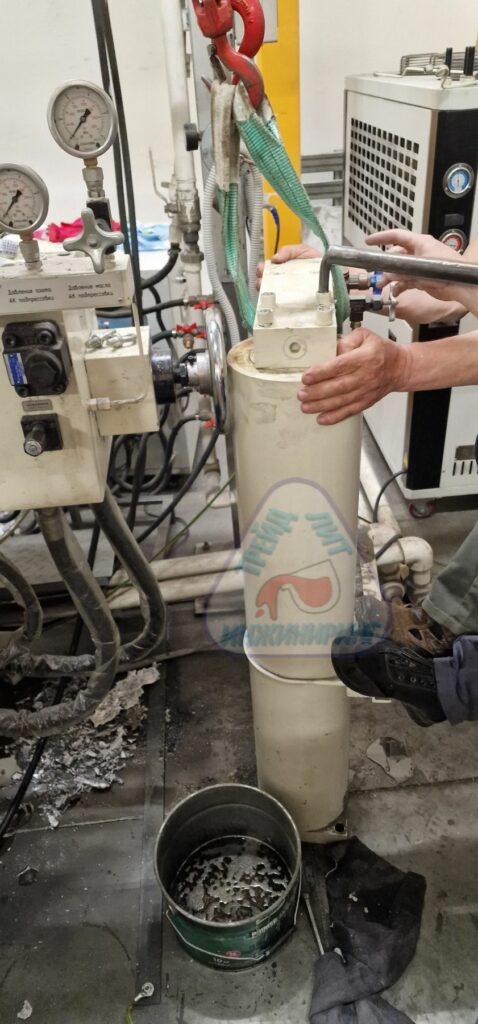
Бережный разбор траверсы аккумулятора.
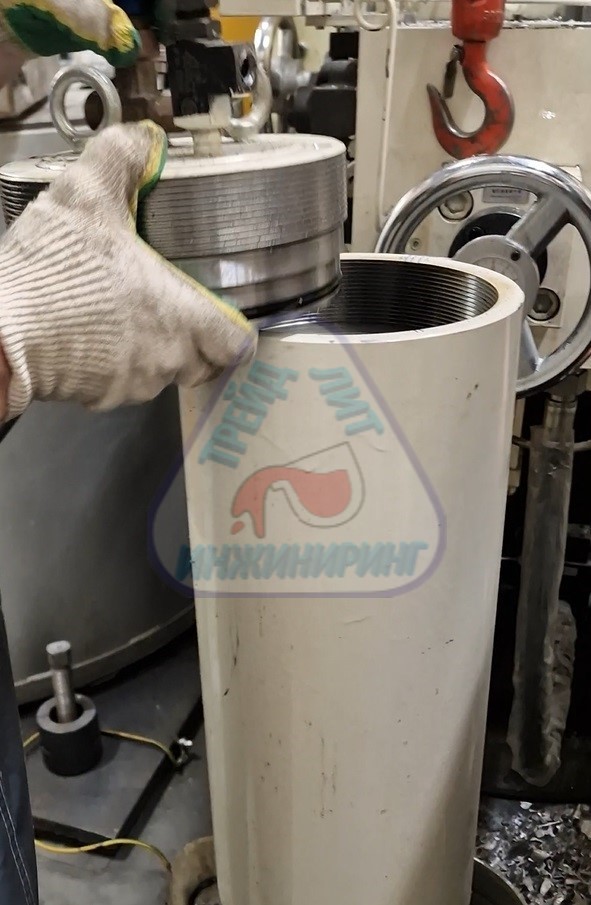
Демонтаж верхней крышки аккумулятора, для обеспечения доступа к поршню.
Ввод в эксплуатацию автоматизированного комплекса литья под давлением MS400Т и пресс-формы
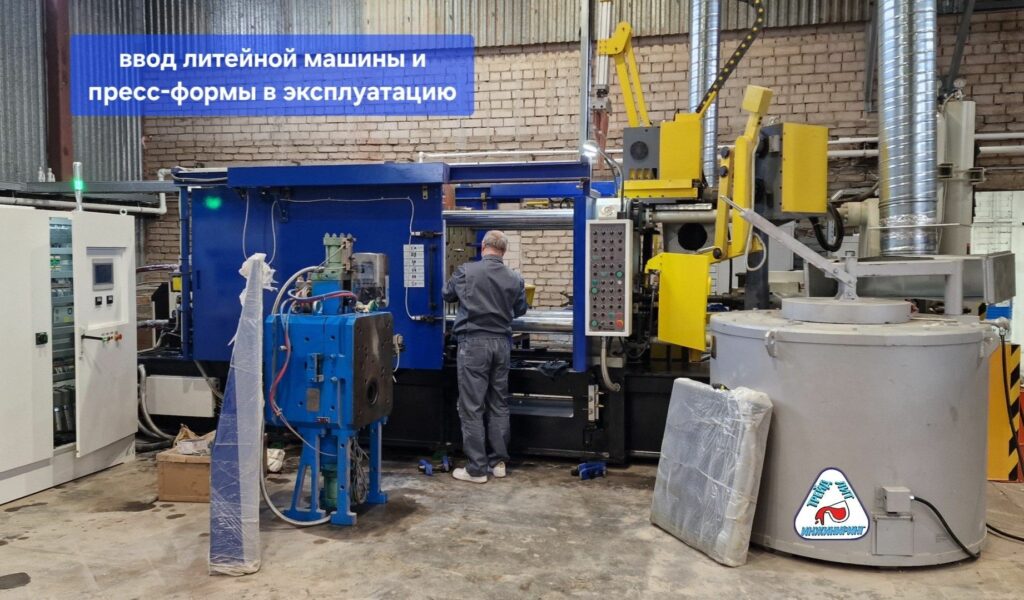
В марте — апреле 2026 года специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS400Т, с усилием запирания 400 тонн и пресс-формы.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, с сервоприводом, для подачи воздуха и смазки на рабочие части пресс-форм по заданным координатам;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок на конвейер;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- автоматическим смесителем, для разделительной смазки пресс-форм;
- чиллером для охлаждения машины, пресс-формы и термостата;
- конвейером с вентиляторами для охлаждения отливок.
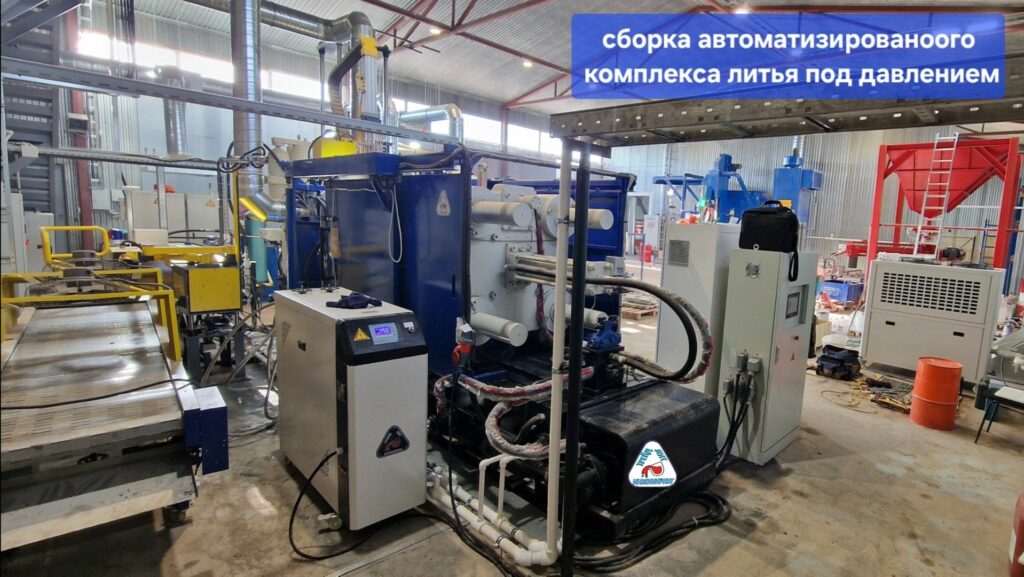
Все машины серии MS c 2016 года, укомплектованы серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
На фотографии показан манипулятор-заливщик в момент регулировки движения от печи к камере прессования машины литья под давлением.
Траектория движения манипулятора-заливщика в районе печи — вертикальная, что позволяет отрегулировать глубину вычерпывания печи.
На фотографии показан манипулятор-смазчик поворотного типа, которым комплектуются машины литья под давлением, устанавливаемые в помещениях с низким потолком или малым расстоянием до кран-балки. Конструкция манипулятора-смазчика оптимально подходит для нанесения разделительной и противозадирной смазки на сложные формообразующие, в том числе противозадирной смазки на подвижные части пресс-формы — ползуны.
Специалисты Трейд-Лит Инжиниринг провели испытания и контроль технологических режимов работы пресс-формы поставленной к машине литья под давлением MS400Т.
Пресс-форма имеет современную конструкцию, характеризующуюся следующими конструктивными особенностями:
- габаритностью, то есть заметно превышают по геометрическим параметрам аналогичные пресс-формы для ручной заливки на старых машинах, что дает возможность лучше распределять и нести тепловую нагрузку при автоматической работе;
- развитой литниковой системой;
- большим пресс-остатком, относительно старых пресс-форм, что обеспечивает достаточное количество металла в развитой литниковой системе, для быстрого заполнения формообразующей полости;
- наличием каналов для термостатирования или охлаждения в матрице и пуансоне с диаметром каналов не менее 10 мм;
- наличием коаксиальных каналов в пуансоне и знаках оформляющих крупные отверстия;
- наличие охлаждения литниковой втулки пресс-формы, организованного как обойма с проточками для движения воды;
- наличие каналов охлаждения в рассекателе, диаметр каналов не менее 8 мм;
- наличием устройств 100% контроля проливаемости;
- наличием в конструкции пресс-формы рассекателя;
- конструктивной особенностью в виде изготовления обоймы с глухим посадочным местом под матрицу, с отсутствием подкладных плит, что обеспечивает общую жесткость конструкции и хорошее распределение тепловой нагрузки.
Испытания пресс-формы, проведенные на автоматизированном комплексе литья под давлением MS400Т показали:
- пресс-форма с развитой системой охлаждения и термостатирования имеет стабильный температурный режим работы;
- автоматизация процесса литья в комплекса дает повторяемость качества отливок;
- применяемый специалистами «Трейд-Лит Инжиниринг» подход к конструированию пресс-форм и автоматизации процесса литья под давлением позволяет получить годные отливки стабильного качества и в необходимом количестве.
Выгрузка машины литья под давлением MS300Т с усилием запирания 300 тонн
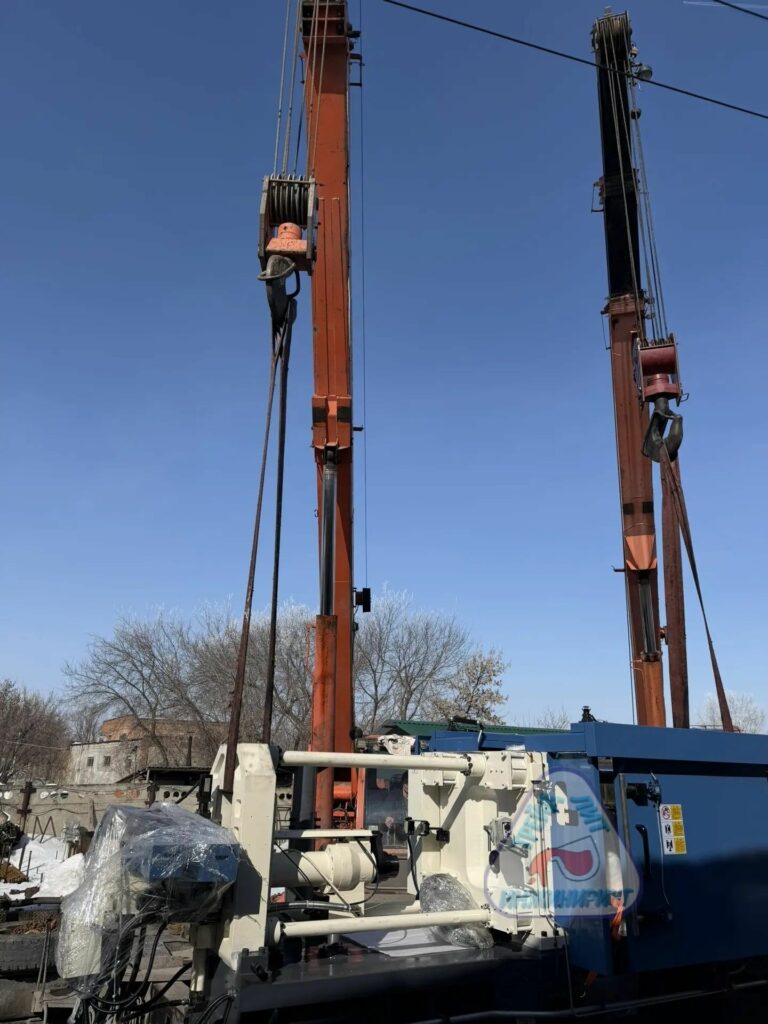
Выгрузка машины литья под давлением — всегда ответственная задача, справиться с которой сотрудникам Покупателей помогают специалисты нашего предприятия «Трейд-Лит Инжиниринг».
Наши инженеры всегда приезжают в Покупателям в момент выгрузки машин литья под давлением, для того чтобы проконсультировать и просто помочь с проведением работ.
В случае с машиной литья под давлением MS300Т не явился исключением.
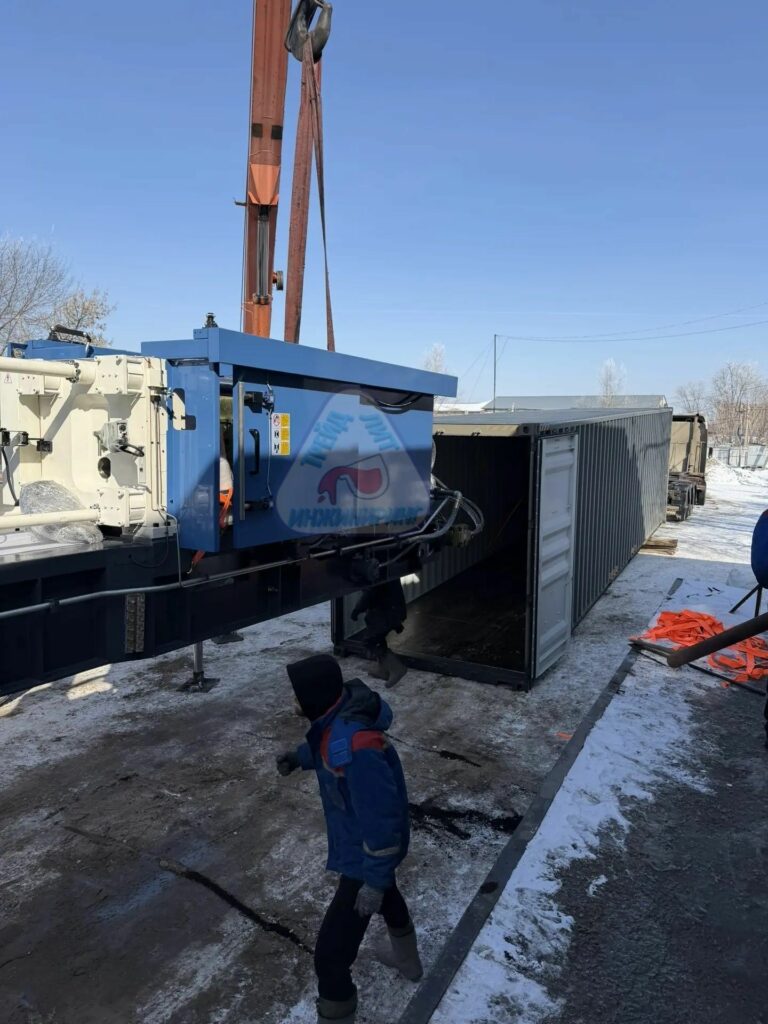
В автоматизированный комплекс в составе которого будет работать литейная машина MS300T вошли:
- манипулятор-заливщик; манипулятор-смазчик;
- манипулятор-съемщик; раздатойно-подогревательная печь;
- термостат, чиллер, смеситель; запасные части и расходные материалы.
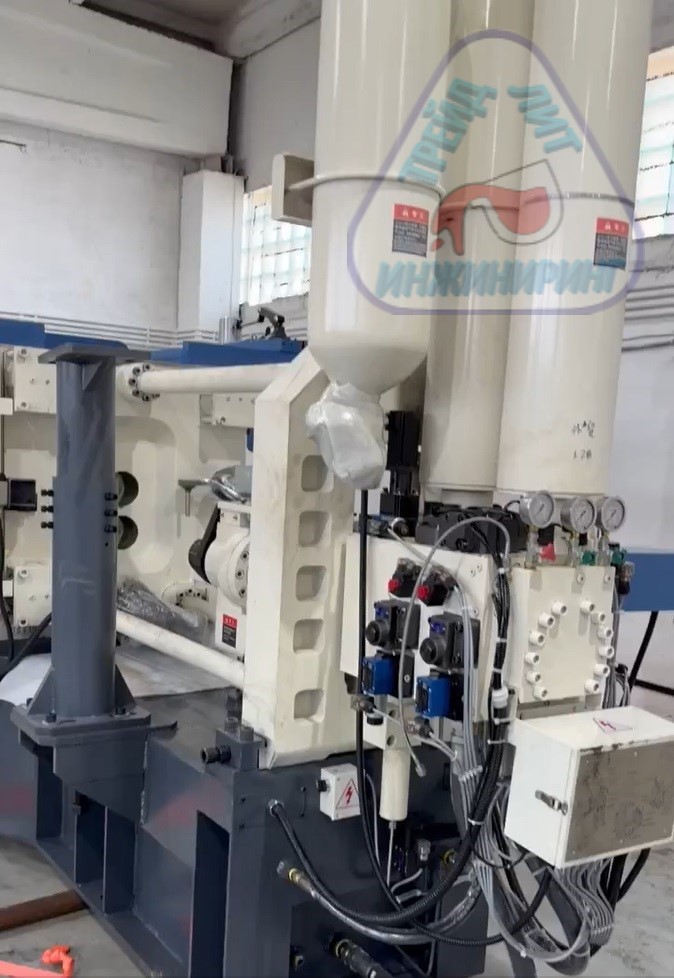
Техническая оснащенность нашего Покупателя и грамотные совместные действия сотрудников Покупателя и специалистов «Трейд-Лит Инжиниринг» обеспечили результат — бережная выгрузка всех грузовых мест вошедших в комплект поставки автоматизированного комплекса на базе машины литья под давлением MS300Т с усилием запирания 300 тонн.
Испытания пресс-форм на автоматизированном комплексе литья под давлением MS238Т
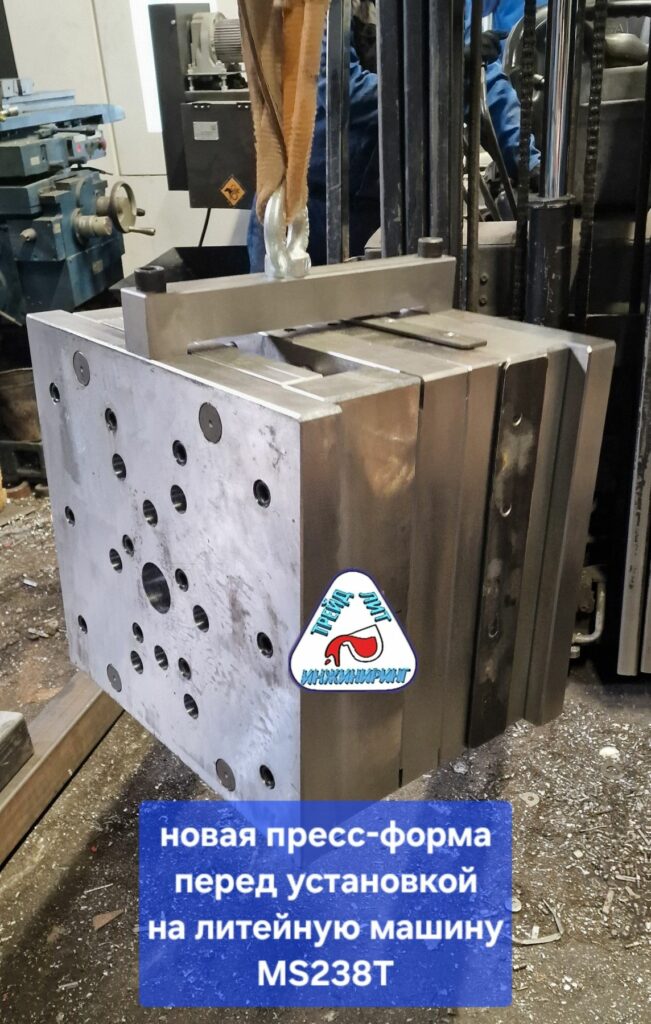
Специалисты Трейд-Лит Инжиниринг провели испытания и подбор технологических режимов работы комплекта пресс-форм поставленных к машине литья под давлением MS238Т.
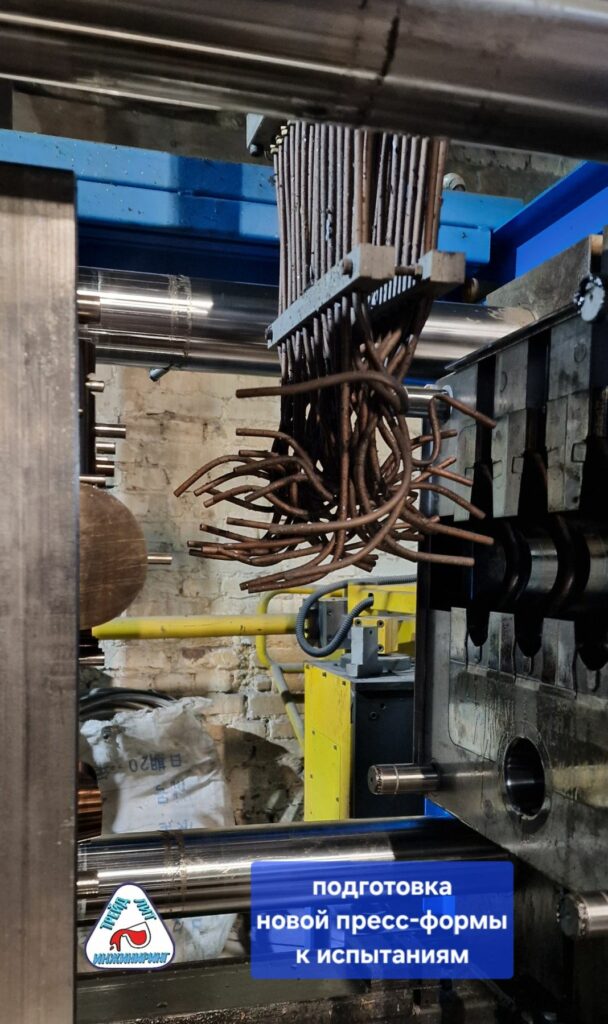
После установки пресс-формы на плиты машины литья под давлением устанавливаются координаты движения манипулятора-смазчика:
- нижнее положение обдува и смазки;
- верхнее положение обдува и смазки;
- положение отдельных мест обдува и смазки;
- частоту подачи смазки на подвижную и неподвижную полу-формы;
- частоту подачи воздуха на подвижную и неподвижную полу-формы.
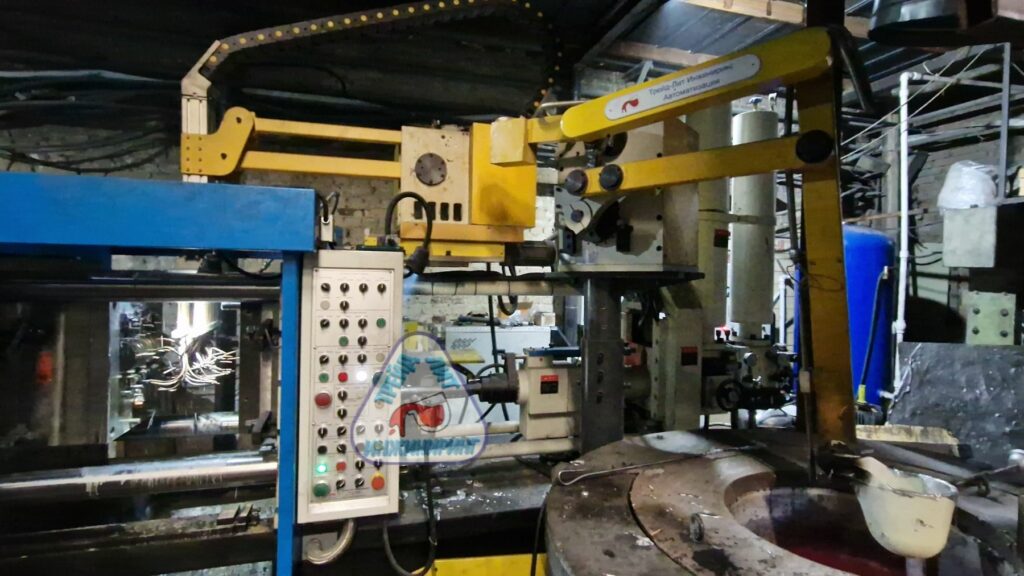
В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
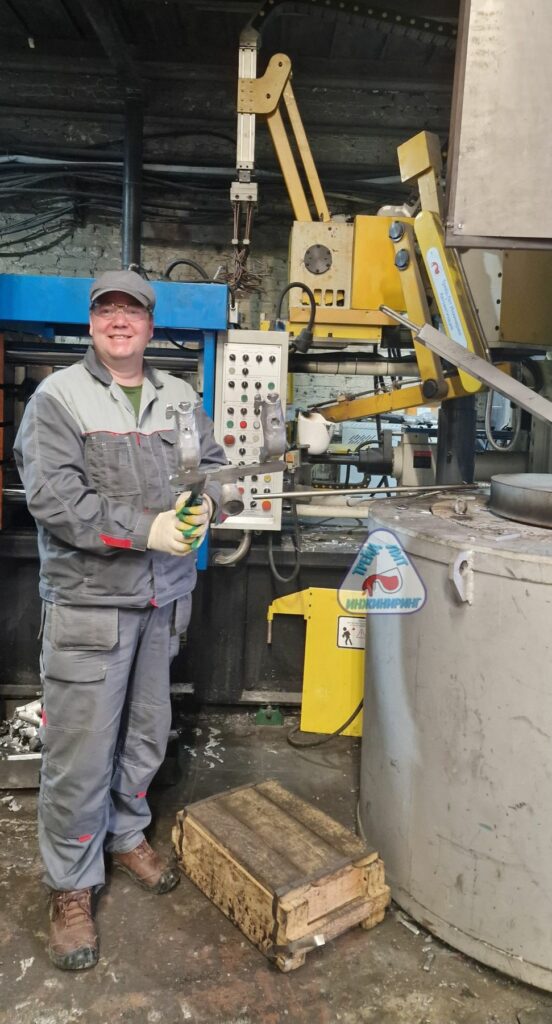
И вот сотрудники Покупателя совместно со специалистами Трейд-Лит Инжиниринг получили годные отливки в автоматическом режиме.
Сборка машины литья под давлением MS400T, с усилием запирания 400 тонн
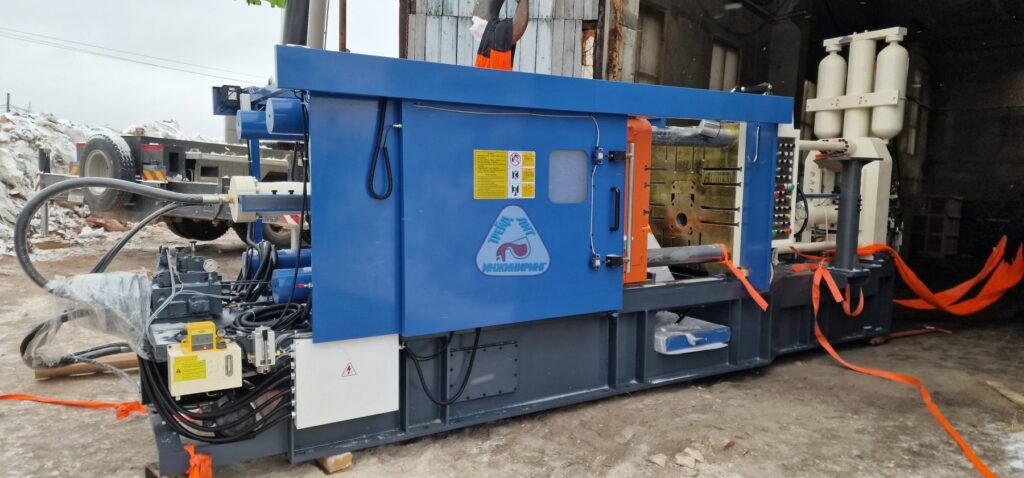
Сборка машины литья под давлением всегда ответственный момент в процессе ввода в эксплуатацию и конечно специалисты нашего предприятия «Трейд-Лит Инжиниринг» проводят сборку совместно с сотрудниками Покупателя.
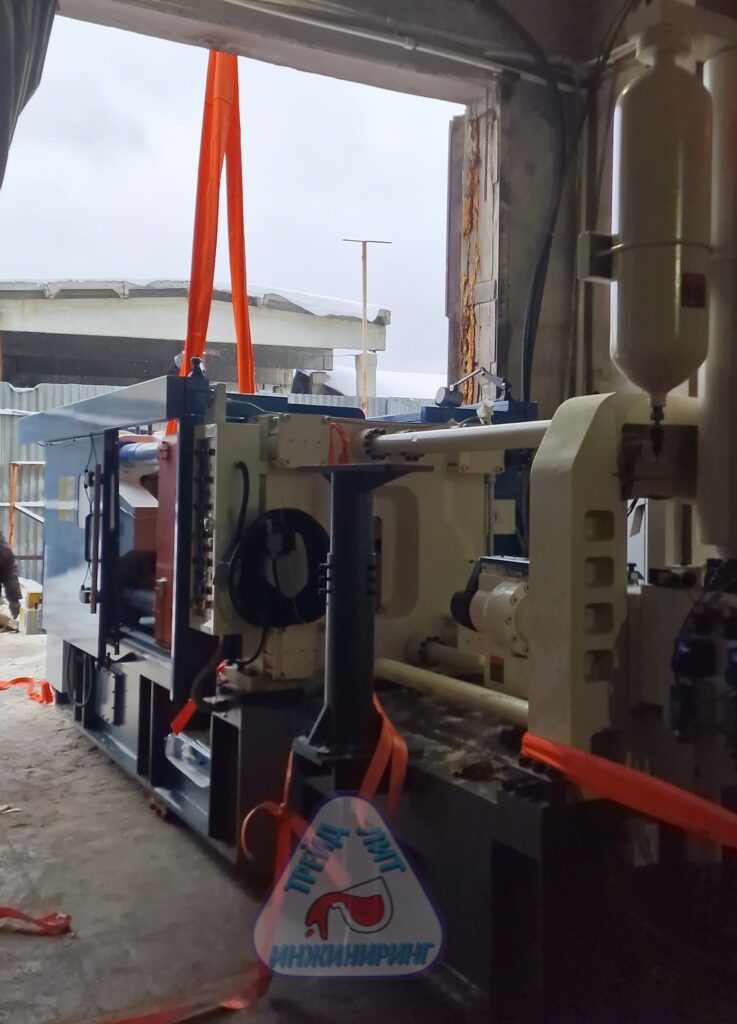
На фотографиях показана машина литья под давлением с усилием запирания 400 тонн модели MS400T в процессе транспортировки внутрь цеха к месту установки и сборки.
Литейная машина поставлена в составе автоматизированного комплекса литья под давлением.
Состав комплекса:
- машина литья под давлением MS400Т;
- серводвигатель главного привода машины;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- манипулятор-заливщик;
- манипулятор-серво-смазчик;
- манипулятор-съемщик;
- печь раздаточно-подогревательная плавильная;
- термостат, для термостатирования рабочих частей пресс-форм в комплексе с металлическими рукавами и перемычками;
- автоматический смеситель для разделительной смазки пресс-форм;
- чиллер;
Требования к отливкам, которые будут производится на литейной машине MS400T: герметичность, внешний вид, отсутствие пор при расточке на глубину 5 мм и более, отсутствие выкрашивания при нарезке резьб, проливаемость тонких ребер на глубину 100 мм и более.
2025 год
Испытания пресс-форм на автоматизированном комплексе литья под давлением MS1650Т
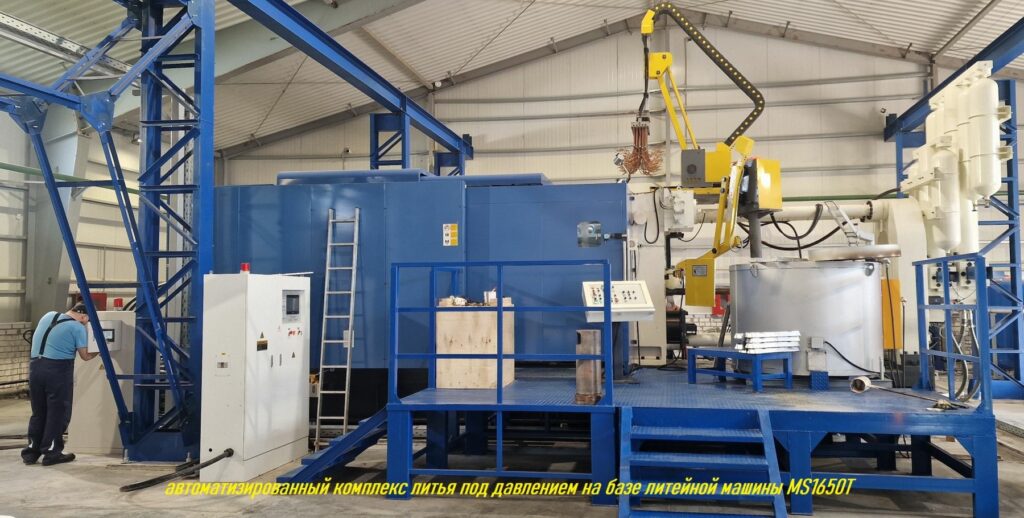
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы комплекта пресс-форм поставленных к машине литья под давлением MS1650Т, с усилием запирания 1650 тонн.
Для производства отливок на машине литья под давлением MS1650T с усилием запирания 1650 тонн нашим предприятием поставлены пресс-формы имеющие современную конструкцию, характеризующуюся следующими конструктивными особенностями:
- габаритностью, то есть заметно превышают по геометрическим параметрам аналогичные пресс-формы для ручной заливки на старых машинах, что дает возможность лучше распределять и нести тепловую нагрузку при автоматической работе;
- развитой литниковой системой;
- большим пресс-остатком, относительно старых пресс-форм, что обеспечивает достаточное количество металла в развитой литниковой системе, для быстрого заполнения формообразующей полости;
- наличием каналов для термостатирования или охлаждения в матрице и пуансоне с диаметром каналов не менее 10 мм;
- наличием коаксиальных каналов в пуансоне и знаках оформляющих крупные отверстия;
- наличие охлаждения литниковой втулки пресс-формы, организованного как обойма с проточками для движения воды;
- наличие каналов охлаждения в рассекателе, диаметр каналов не менее 8 мм;
- наличием устройств 100% контроля проливаемости;
- наличием в конструкции пресс-формы рассекателя;
- конструктивной особенностью в виде изготовления обоймы с глухим посадочным местом под матрицу, с отсутствием подкладных плит, что обеспечивает общую жесткость конструкции и хорошее распределение тепловой нагрузки.
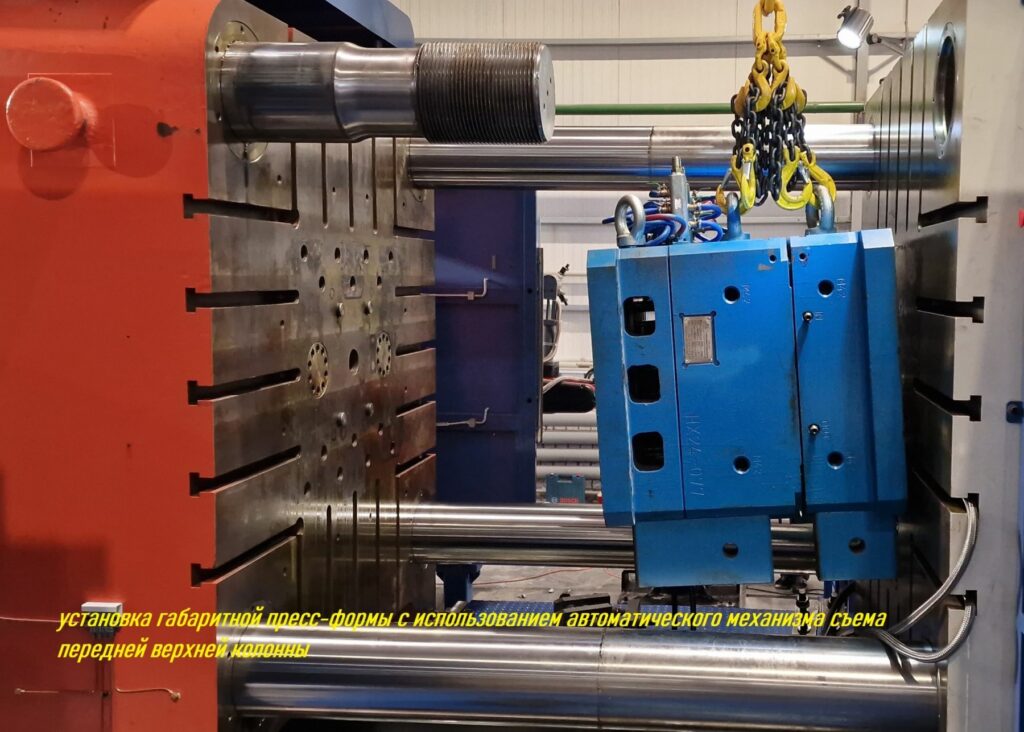
Съемная колонна выдвинута для установки габаритной пресс-формы.
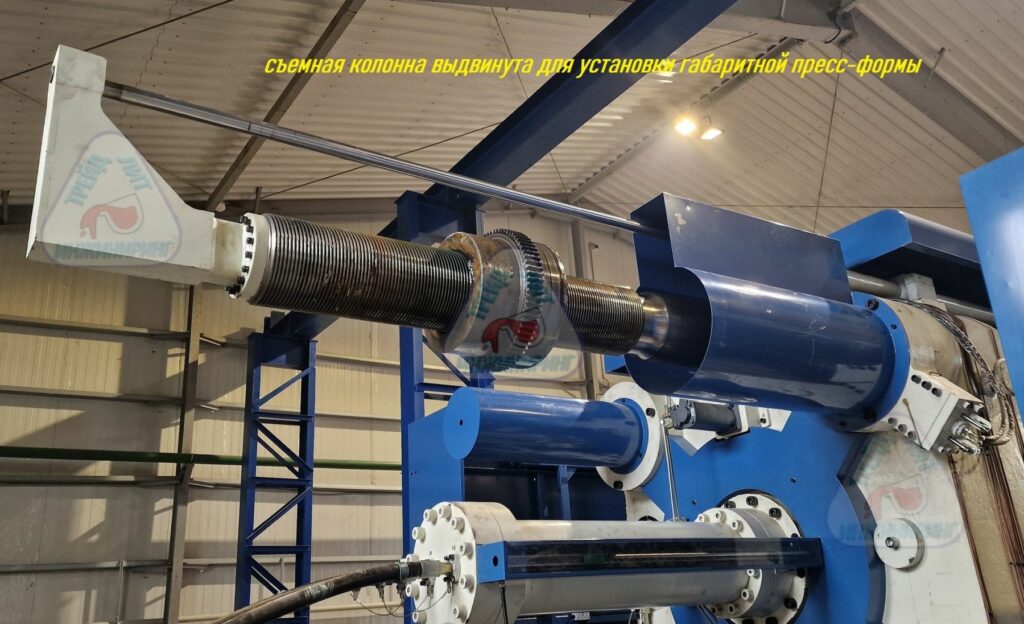
Съемная колонна выдвинута для установки габаритной пресс-формы.
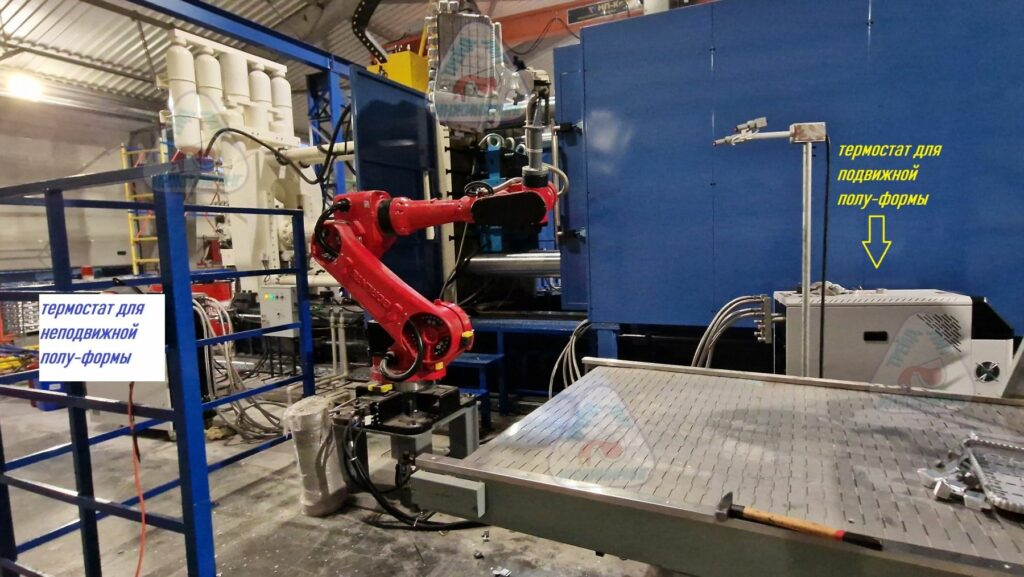
Для получения качественных тонкостенных отливок с оребрением используются термостаты.
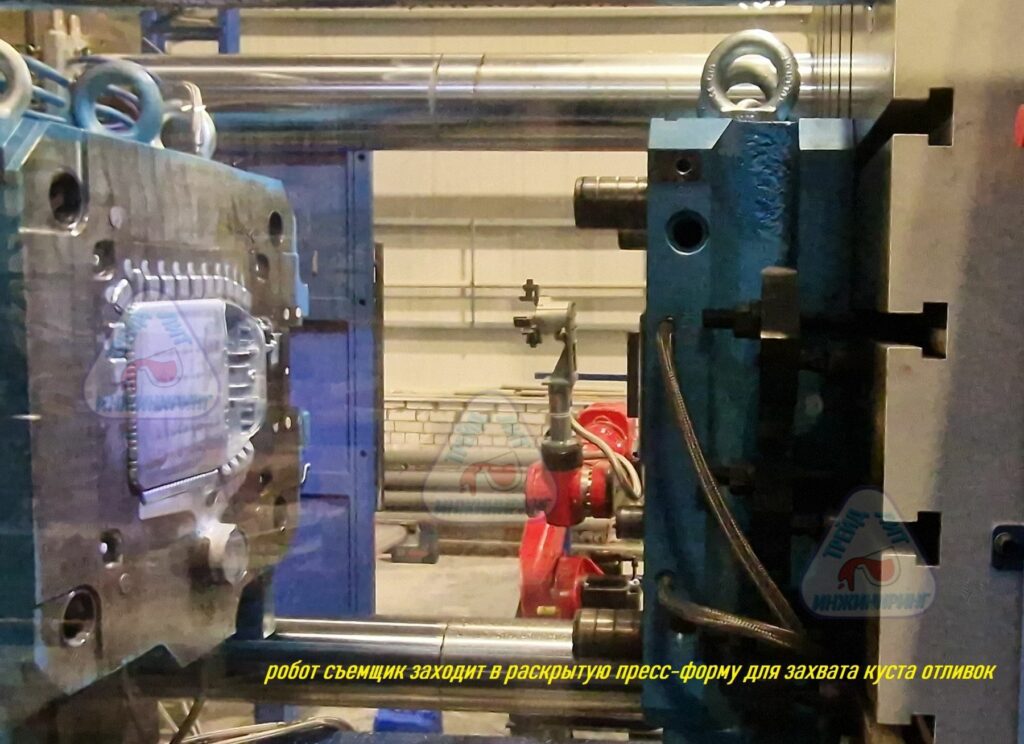
Робот-съемщик заходит в раскрытую пресс-форму для того, чтобы захватить куст отливки.
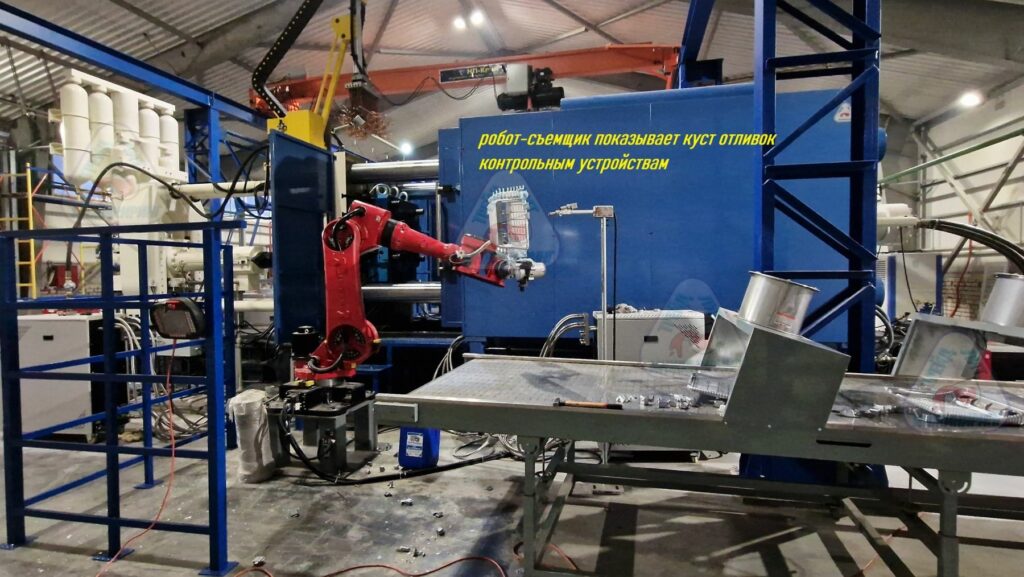
Робот-съемщик выносит куст отливки из пресс-формы, показывает контрольным устройствам и выкладывает на конвейер.
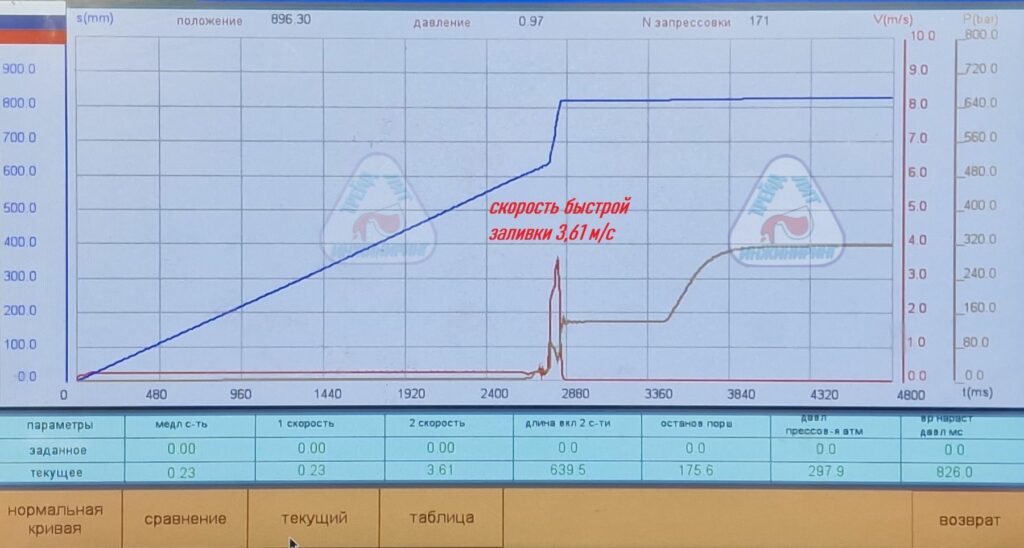
В результате проведения испытаний пресс-форм сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины, манипуляторов, робота-съемщика, термостатов, печи, автоматического смесителя и конвейера. Получены партии годных отливок.
Испытания пресс-форм на автоматизированном комплексе литья под давлением MS550Т
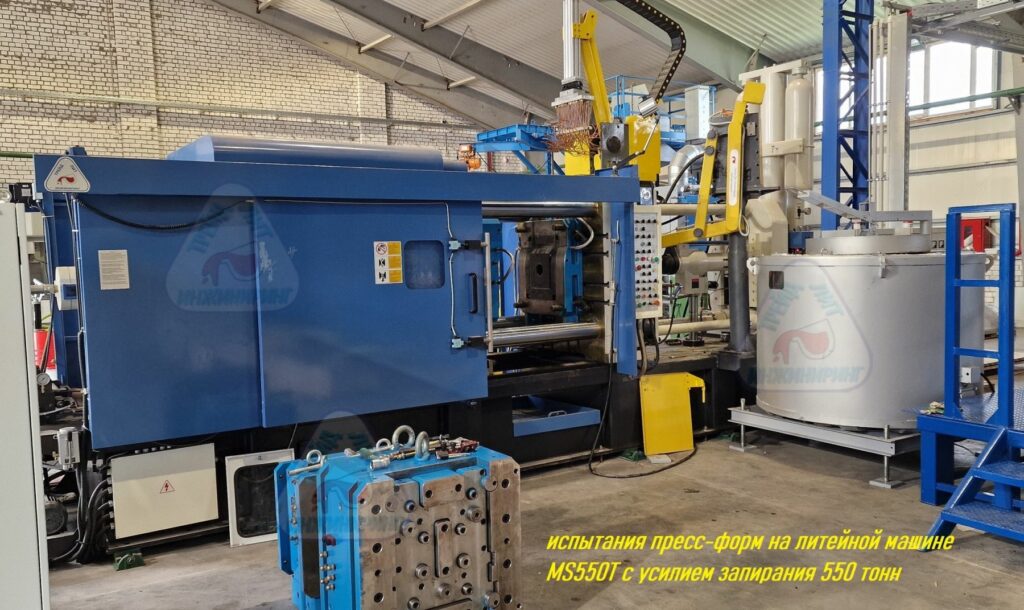
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы комплекта пресс-форм поставленных к машине литья под давлением MS550Т, с усилием запирания 550 тонн.
Для производства отливок на машине литья под давлением MS550T с усилием запирания 550 тонн нашим предприятием поставлены пресс-формы имеющие современную конструкцию, характеризующуюся следующими конструктивными особенностями:
- габаритностью, то есть заметно превышают по геометрическим параметрам аналогичные пресс-формы для ручной заливки на старых машинах, что дает возможность лучше распределять и нести тепловую нагрузку при автоматической работе;
- развитой литниковой системой;
- большим пресс-остатком, относительно старых пресс-форм, что обеспечивает достаточное количество металла в развитой литниковой системе, для быстрого заполнения формообразующей полости;
- наличием каналов для термостатирования или охлаждения в матрице и пуансоне с диаметром каналов не менее 10 мм;
- наличием коаксиальных каналов в пуансоне и знаках оформляющих крупные отверстия;
- наличие охлаждения литниковой втулки пресс-формы, организованного как обойма с проточками для движения воды;
- наличие каналов охлаждения в рассекателе, диаметр каналов не менее 8 мм;
- наличием устройств 100% контроля проливаемости;
- наличием в конструкции пресс-формы рассекателя;
- конструктивной особенностью в виде изготовления обоймы с глухим посадочным местом под матрицу, с отсутствием подкладных плит, что обеспечивает общую жесткость конструкции и хорошее распределение тепловой нагрузки.
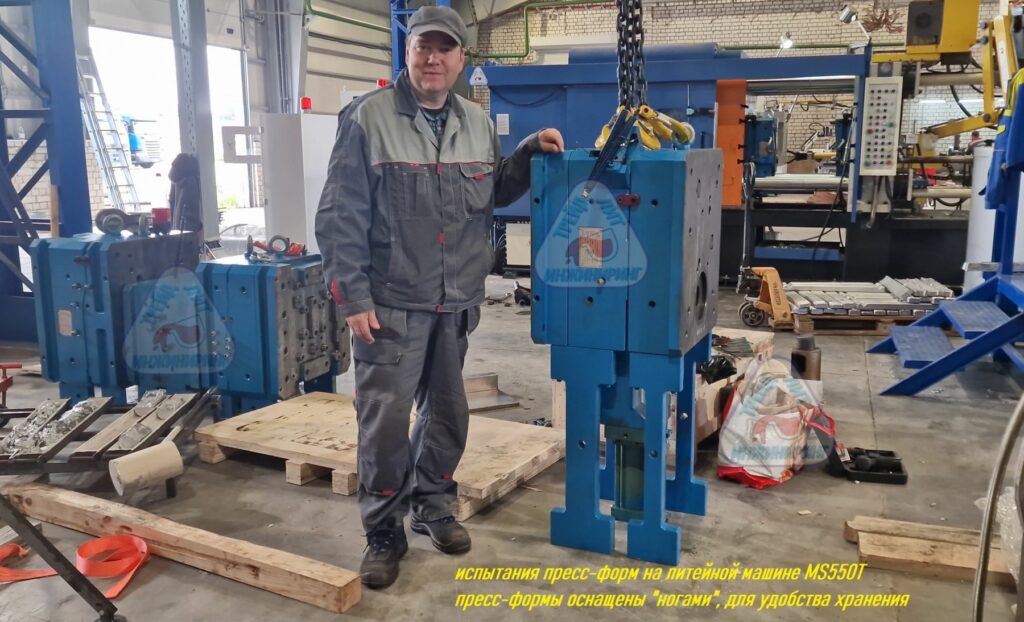
Все поставляемые нами пресс-формы оснащены «ногами» для удобства хранения.
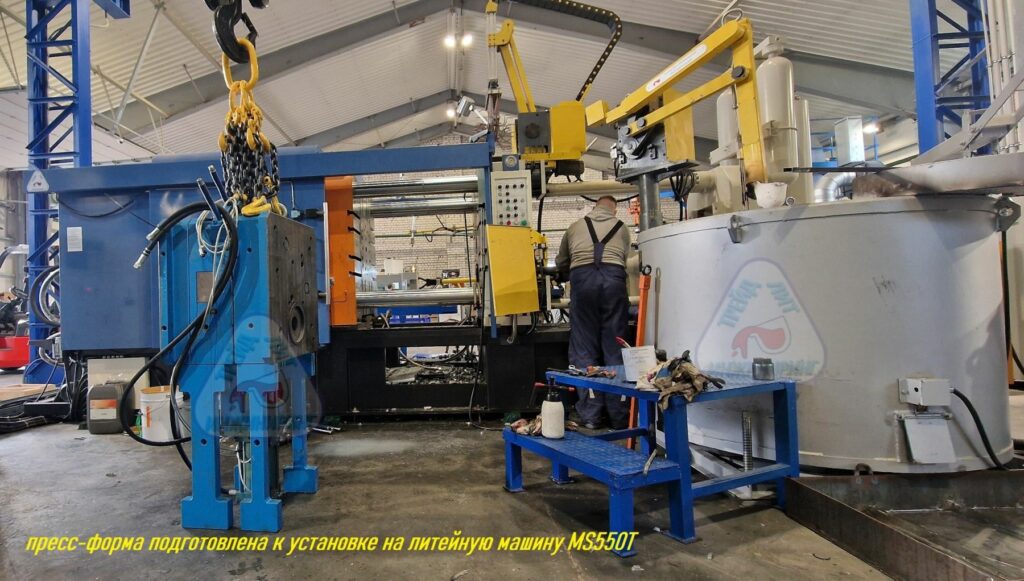
Пресс-форма подготовлена для установки на машину литья под давлением MS550T.
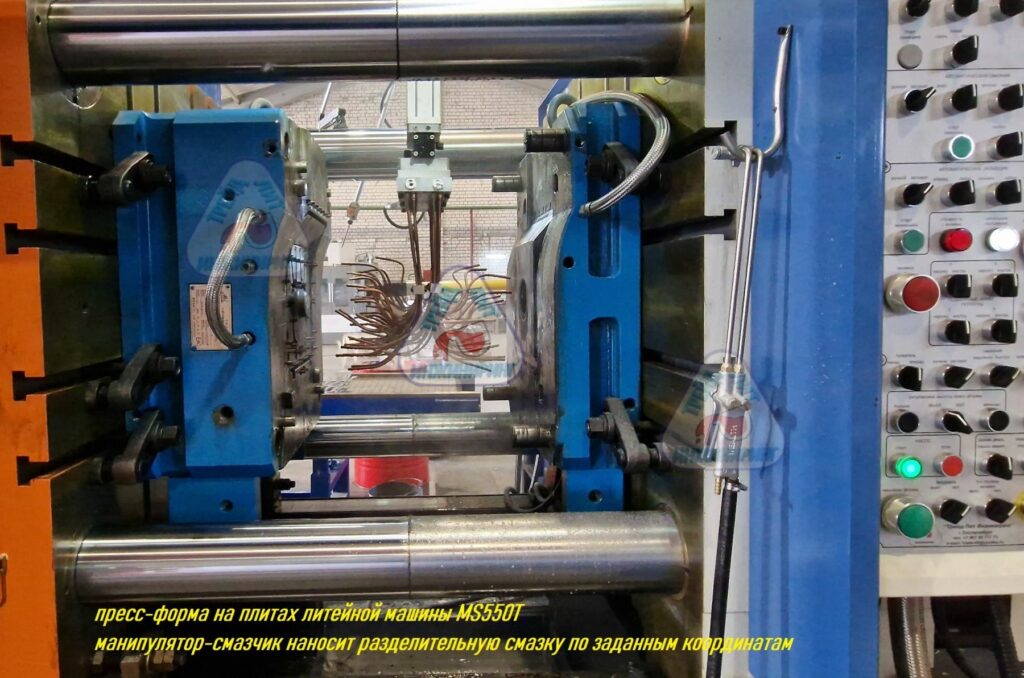
Манипулятор-смазчик наносит разделительную смазку на рабочие части пресс-формы по заданным координатам.
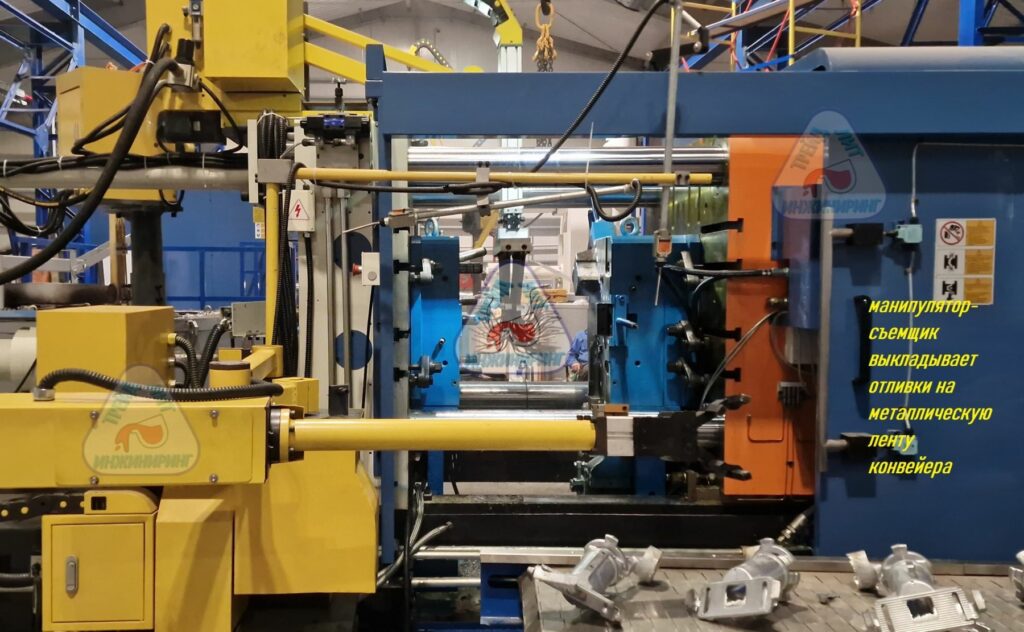
Манипулятор-съемщик выкладывает отливки на металлическую ленту конвейера.
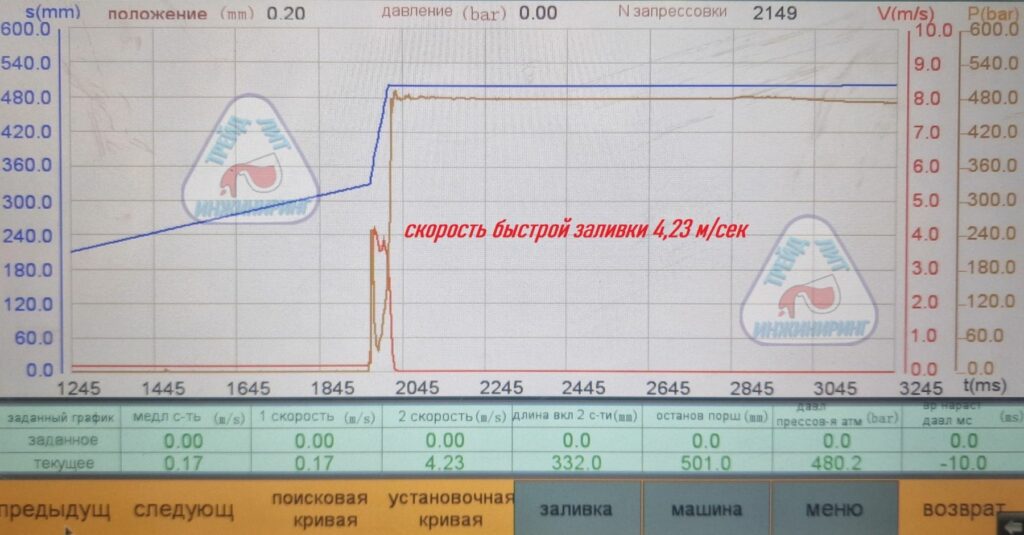
В результате проведения испытаний пресс-форм сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины, манипуляторов, термостата, печи, автоматического смесителя и конвейера. Получены партии годных отливок.
Запуск в эксплуатацию автоматизированной машины литья под давлением MS550T, с усилием запирания 550 тонн
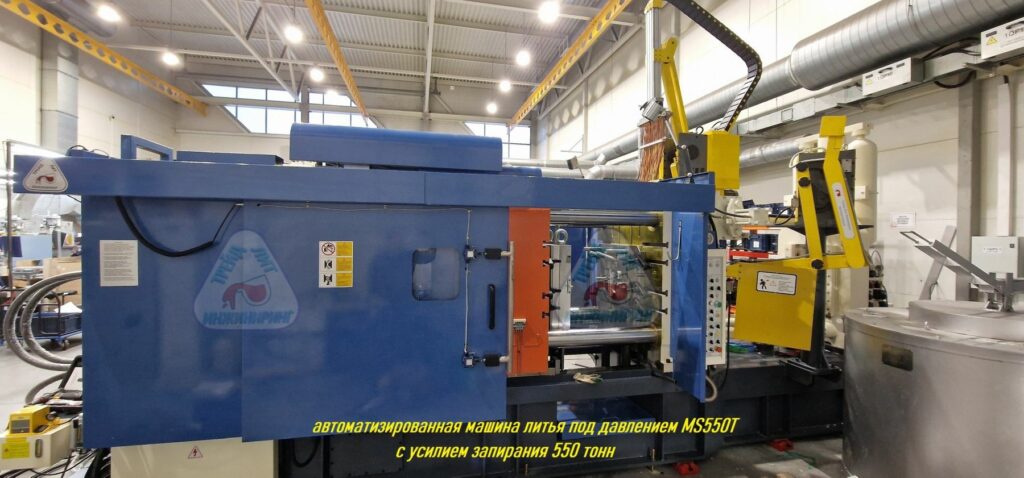
Специалистами нашего предприятия «Трейд-Лит Инжиниринг» проведены работы по вводу в эксплуатацию машины литья под давлением модели MS550T с усилием запирания 550 тонн, поставленной в составе автоматизированного комплекса. В процессе работ по вводу в эксплуатацию получены партии годных отливок с нескольких пресс-форм.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, с сервоприводом, для подачи воздуха и смазки на рабочие части пресс-форм по заданным координатам;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью.
Требования к отливкам, которые будут производится на литейной машине MS550T: герметичность, внешний вид, отсутствие пор при расточке на глубину 5 мм и более, отсутствие выкрашивания при нарезке резьб.
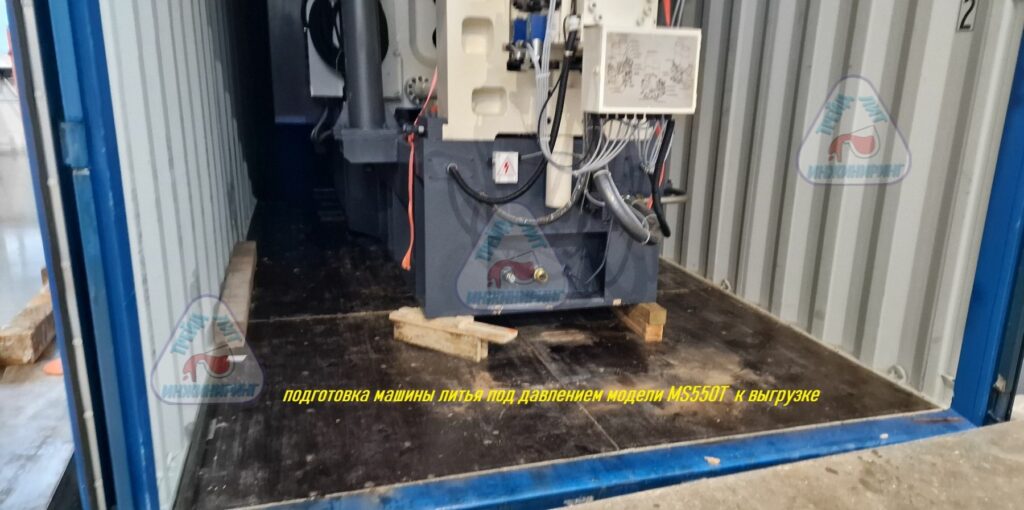
Подготовка машины литья под давлением MS550T к выгрузке из контейнера.
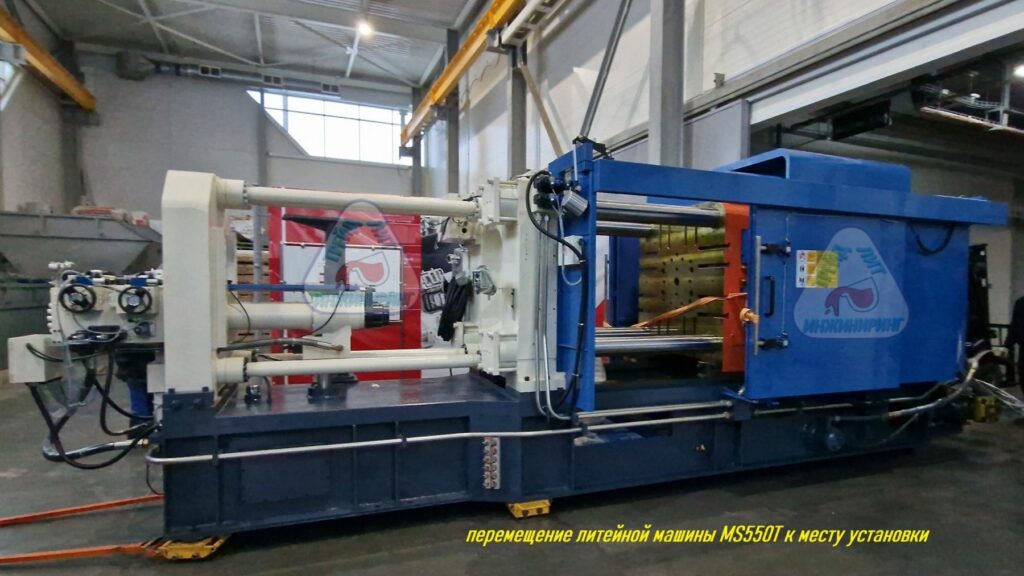
Перемещение литейной машины MS550T в процессе перемещения к месту установки в литейном цеху.
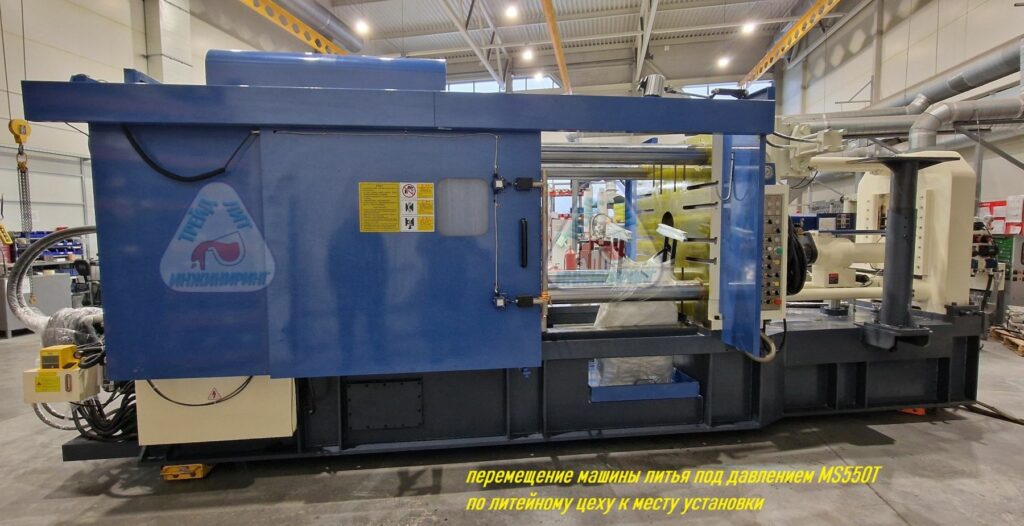
Машина литья под давлением MS550T в литейном цеху.
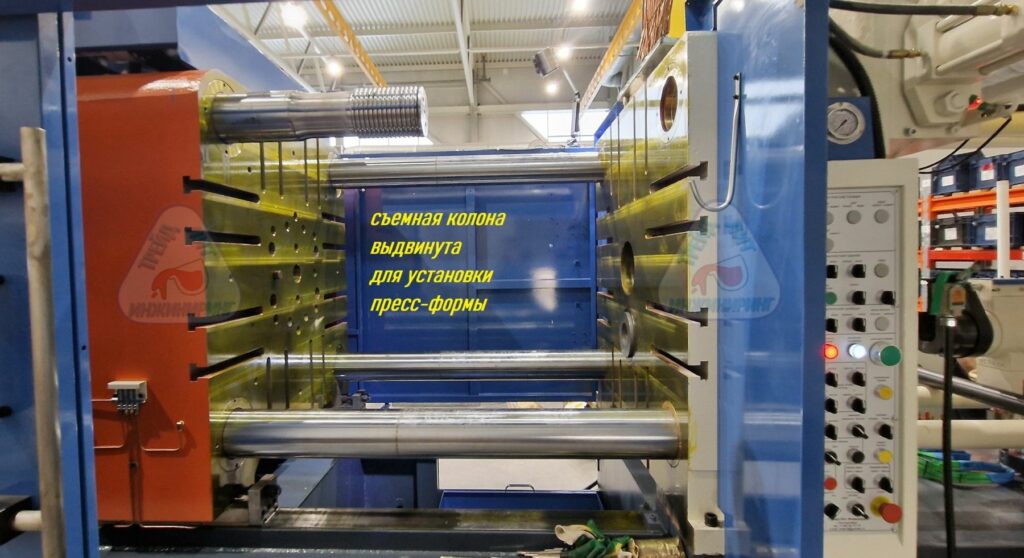
Машина MS550T оснащена автоматическим механизмом съема передней верхней колонны — для установки габаритных пресс-форм.
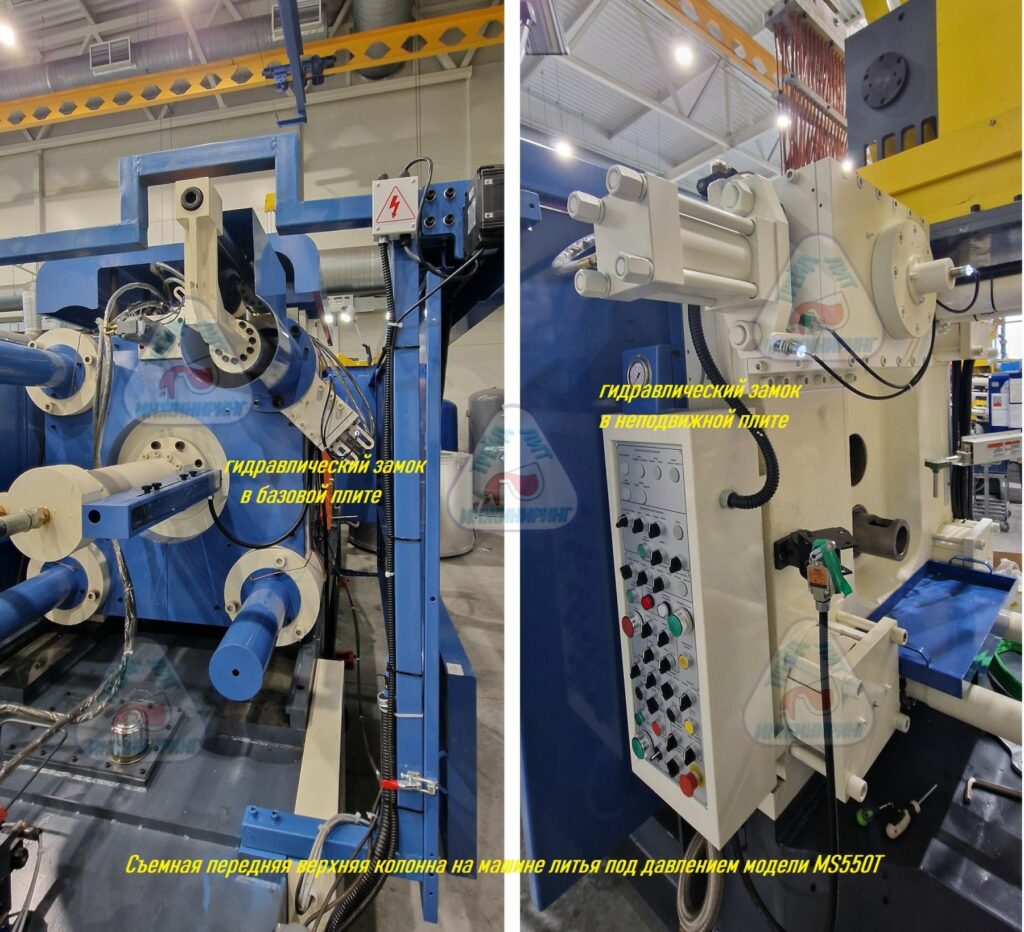
Механизм съема колонны оснащен:
- гидравлическим цилиндром для выдвижения колонны;
- гидравлическим замком в базовой плите узла запирания;
- гидравлическим замком в неподвижной плите;
- контрольными устройствами положения колонны;
- контрольными устройствами положения гидравлических замков;
- гидравлическим панелями гидравлических цилиндров выдвижения колонны и перемещения гидравлических замков;
- кнопками и тумблерами на панели управления;
- интерфейсом для управления механизмом.
На фотографии показана электрическая печь в процессе наплавки металла.
Печь оснащена двумя термопарами:
- термопара находящаяся в объеме печи — выполняет контрольные функции и ограничивает максимальную температуру нагрева печи;
- погружная термопара, находящаяся в металле, поставляется и монтируется в комплекте с чехлом — выполняет управляющие функции, то есть непосредственно подает сигнал на включение контроллером газовой горелки при достижении нижнего предела температуры металла и на выключение газовой горелки при достижении верхнего предела температуры металла.
Печь оснащена системой энергосбережения, включающей в себя преобразователь тока подаваемого на нагревательные элементы. Ток уменьшается в зависимости от температуры металла в тигле, измеряемой погружной термопарой. При достижении температуры, на 50 градусов меньше установленной на контроллере преобразователь начинает плавное снижение тока нагревательных элементов с 110 Ампер на 60 Ампер, затем на 20 Ампер и так до нуля при достижении заданной температуры.
Таким образом полностью отсутствует возможность перегрева металла в автоматическом режиме работы печи.
При работе в режиме поддержания температуры на нагревательные элементы подается пониженный ток — 20 Ампер, достаточный для подогрева металла, при снижении его температуры на пять градусов.
Выгрузка автоматизированной машины литья под давлением MS400T, с усилием запирания 400 тонн
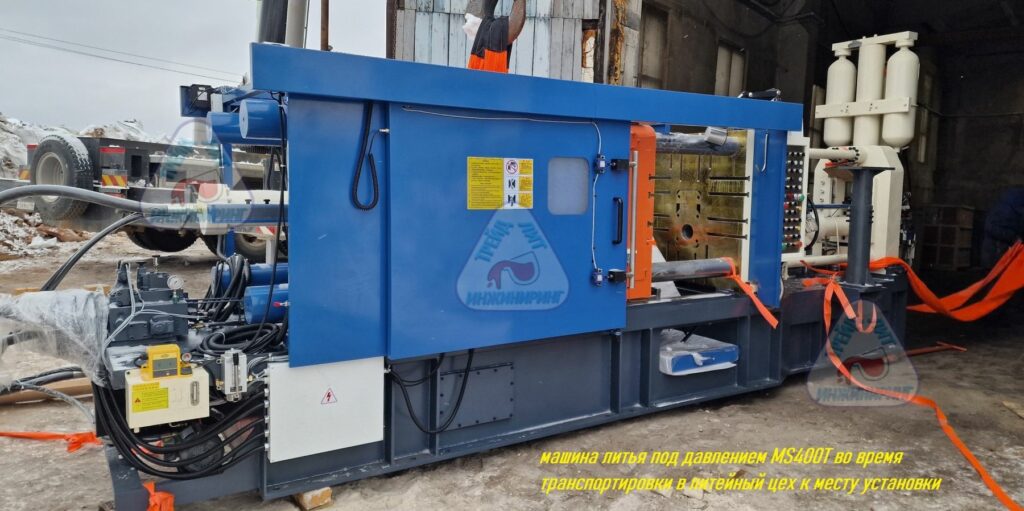
Выгрузка и сборка машины литья под давлением всегда ответственный момент в процессе ввода в эксплуатацию и конечно специалисты нашего предприятия «Трейд-Лит Инжиниринг» проводят сборку совместно с сотрудниками Покупателя.
На фотографиях показана машина литья под давлением с усилием запирания 400 тонн модели MS400T в процессе выгрузки из контейнера и транспортировки внутрь цеха к месту установки и сборки.
Литейная машина поставлена в составе автоматизированного комплекса литья под давлением.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, с сервоприводом, для подачи воздуха и смазки на рабочие части пресс-форм по заданным координатам;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи отливок на конвейер;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- автоматическим смесителем, для разделительной смазки пресс-форм;
- чиллером для охлаждения машины, пресс-формы и термостата.
Требования к отливкам, которые будут производится на литейной машине MS400T: герметичность, внешний вид, отсутствие пор при расточке на глубину 5 мм и более, отсутствие выкрашивания при нарезке резьб. Отливки, планируемые к выпуску характеризуются толстостенностью.
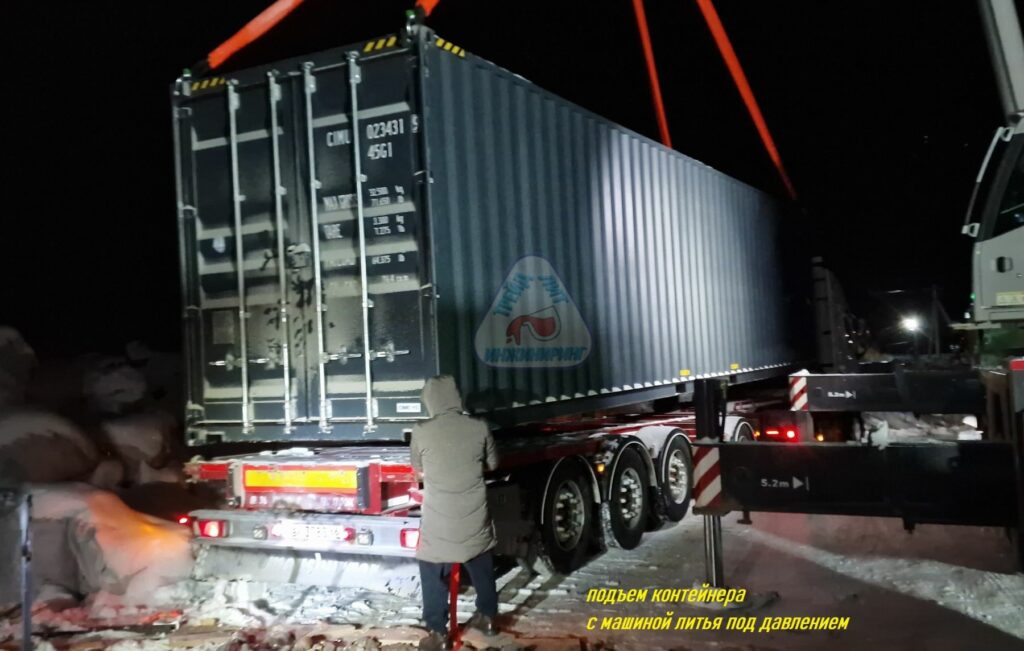
Подъем контейнера с литейной машиной для выгрузки.
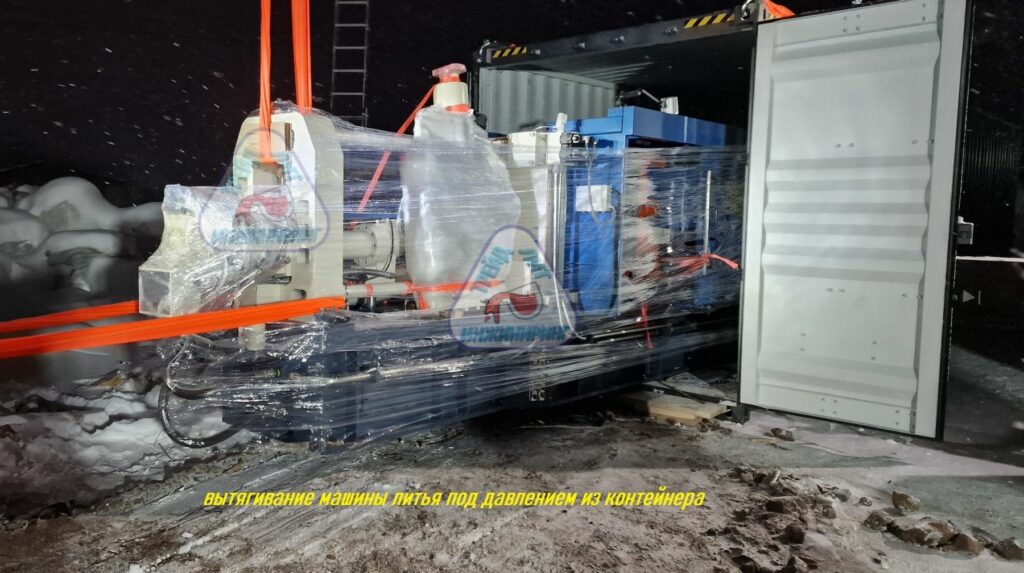
На фотографии показан момент вытягивания машины литья под давлением MS400T из контейнера. Сотрудники нашего предприятия «Трейд-Лит Инжиниринг» всегда приезжают на выгрузку оборудования из контейнеров с целью контроля и консультирования при выгрузке.
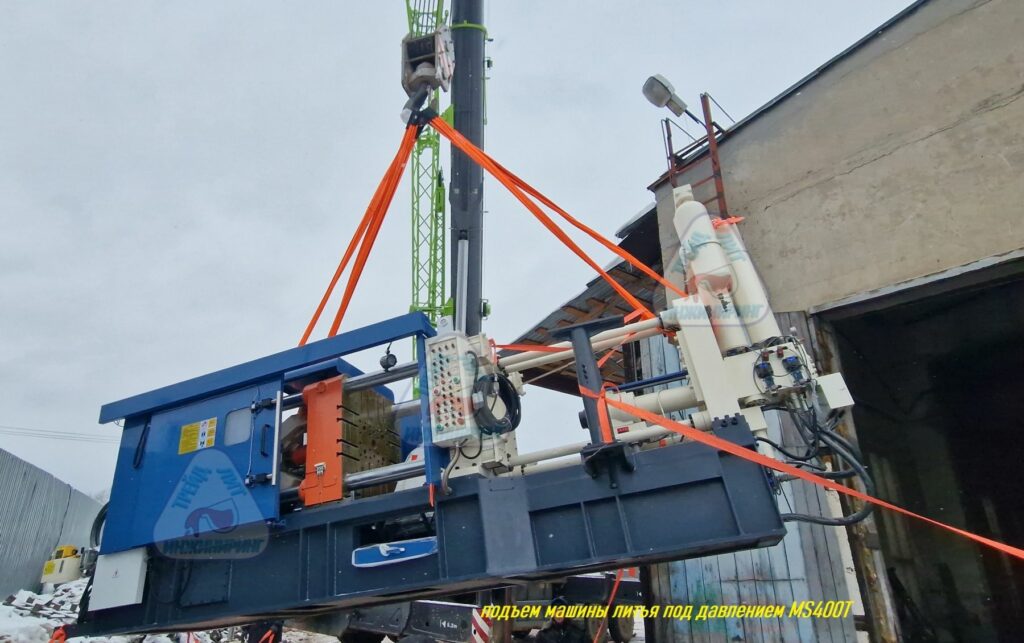
Машина литья под давлением MS400Т в процессе перемещения к цеху к месту установки и сборки.
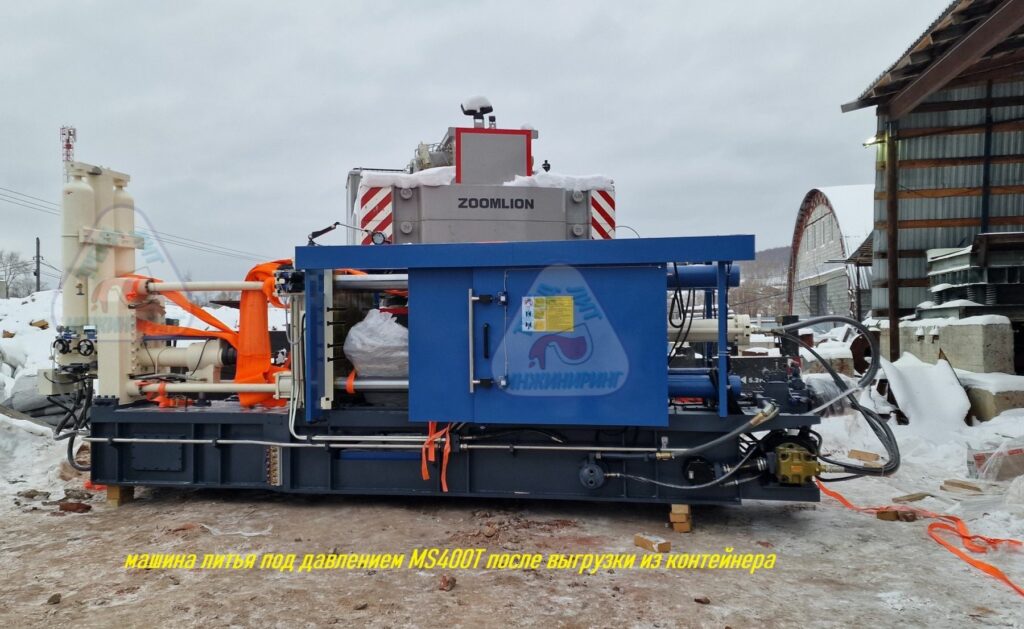
Все машины серии MS c 2016 года, укомплектованы серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
Запуск в эксплуатацию роботизированного комплекса литья под давлением на базе машины MS1650T, с усилием запирания 1650 тонн
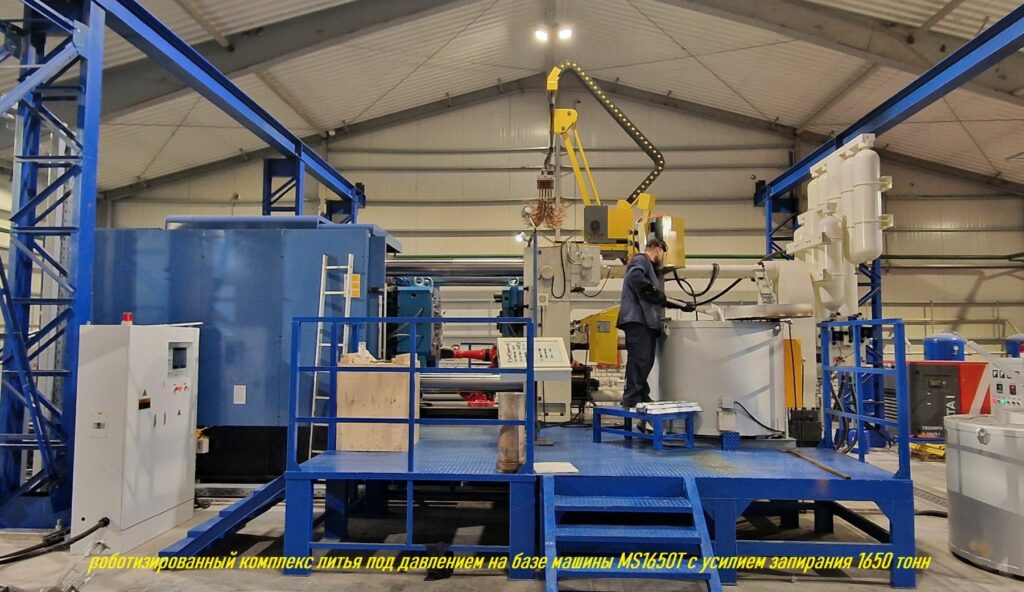
Специалистами нашего предприятия «Трейд-Лит Инжиниринг» проведены работы по вводу в эксплуатацию роботизированного комплекса литья под давлением на базе машины модели MS1650T с усилием запирания 1650 тонн, поставленной в составе автоматизированного комплекса. В процессе работ по вводу в эксплуатацию получены партии годных отливок с нескольких пресс-форм поставленных «Трейд-Лит Инжиниринг».
Роботизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, с сервоприводом, для подачи воздуха и смазки на рабочие части пресс-форм по заданным координатам;
- роботом-съемщиком, для автоматического съема отливок с пресс-формы и подачи отливок на конвейер;
- термостатами, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- автоматическим смесителем для подготовки и подачи манипулятору-смазчику разделительной смазки для пресс-формы;
- чиллером, для охлаждения машины, пресс-форм и термостата.
Требования к отливкам, которые будут производится на литейной машине MS1650T: герметичность, внешний вид, отсутствие пор при расточке на глубину 5 мм и более, отсутствие выкрашивания при нарезке резьб.
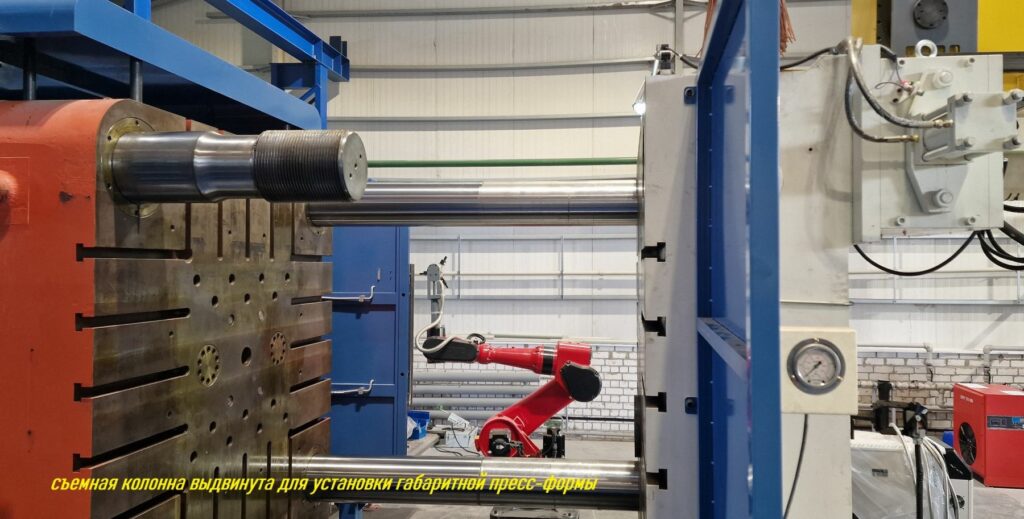
Для установки габаритных пресс-форм применяется автоматический механизм съема передней верхней колонны.
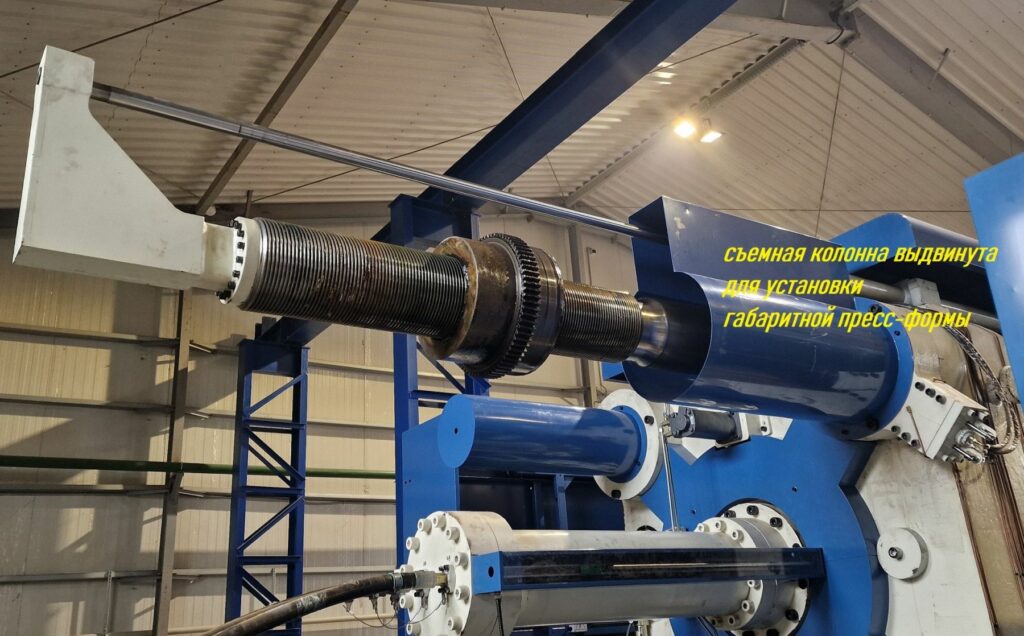
Передняя верхняя колонна выдвигается в тыльную сторону при помощи гидравлического цилиндра с большим ходом штока.
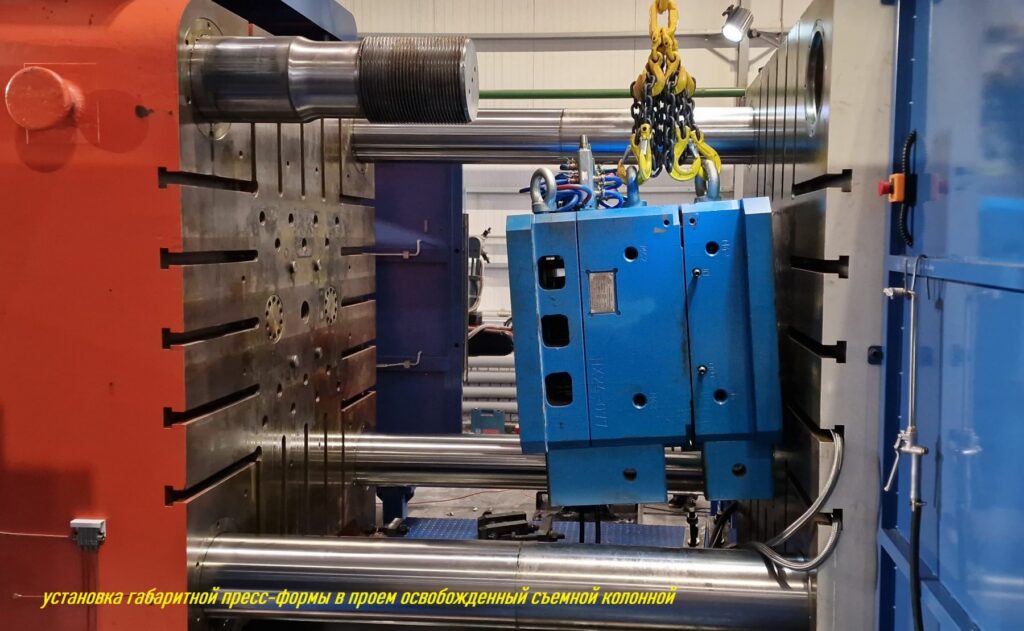
В проем между плитами, освобожденный съемной колонной проходит габаритная пресс-форма.
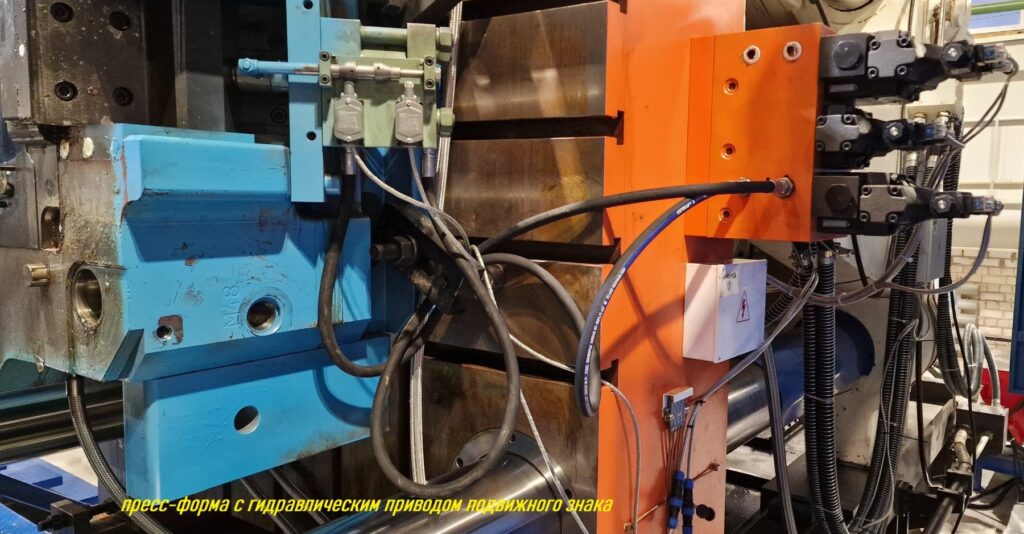
Пресс-формы испытанные в процессе выполнения работ по вводу роботизированного комплекса литья под давлением MS1650T оснащены гидравлическим приводом подвижных знаков. Для подключения гидроцилиндров подвижных знаков используются гидропанели литейной машины.
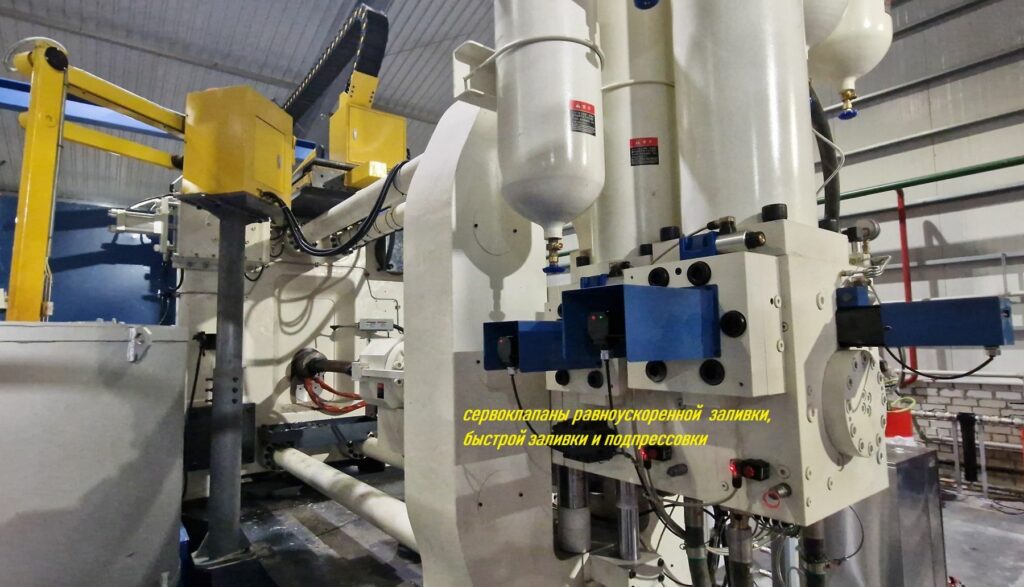
Сервоклапаны с электроприводом
Сервоклапаны установлены:
- на аккумуляторном блоке быстрой заливки, для регулировки 1-й и 2-й скорости быстрой заливки (красный график на следующей фотографии);
- на аккумуляторном блоке подпрессовки, для регулировки скорости нарастания давления подпрессовки — скорости с которой возрастает давление на металл в пресс-форме при подпрессовке (коричневый график на следующей фотографии).
Так же на узле прессования установлены:
- два автоматических редукционных клапана для зарядки аккумуляторов;
- два датчика давления, для контроля зарядки аккумуляторов;
- датчик давления для контроля давления в полости В мультипликатора;
- два автоматических клапана для автоматического сброса давления в аккумуляторах, после выключения литейной машины;
- магнитная система со сдвоеннымым датчиком перемещения, для контроля хода поршня и включения фаз прессования.
На машину MS1650T установлена система цифрового контроля узла прессования, блок обработки и отображения данных запрессовок и память для режимов работы пресс-форм.
Система укомплектована:
- блок обработки и хранения данных запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
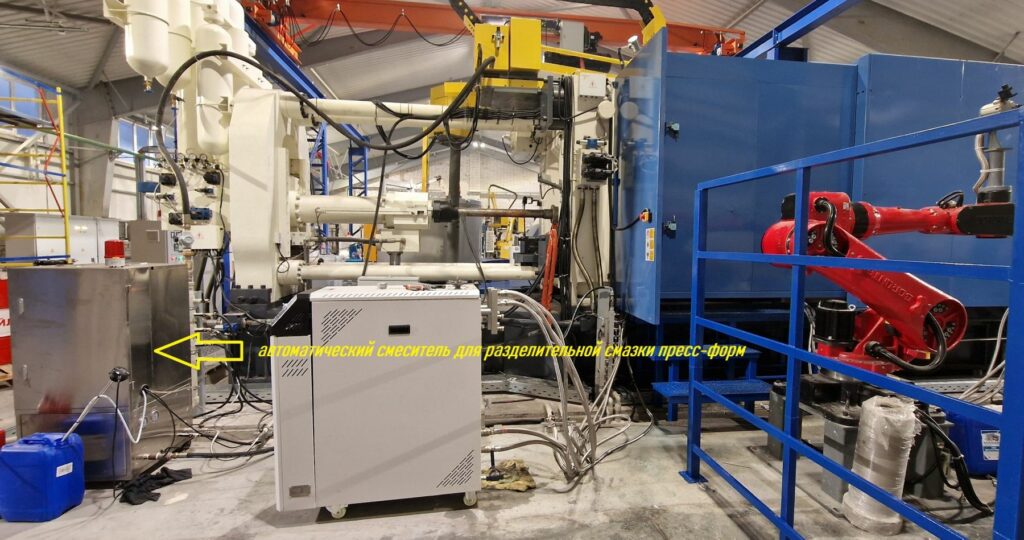
Смеситель автоматический для разделительной смазки пресс-форм, предназначен для автоматического смешивания и бурбуляции смеси эмульсии разделительной смазки и воды в заданных пропорциях от 1:20 до 1:200.
Включая:
- бак для подготовленной смеси из нержавеющей стали;
- пневматический насос для подачи смазки в напорную линию манипулятора смазчика;
- устройства для бурбуляции подготовленной смеси;
- клапан-дозатор для производства смеси и дозации эмульсии с учетом количества поданной в бак воды;
- блок управления;
- сигнализацию отсутствия смазки;
- выносную линию всасывания, размещаемую в емкости с эмульсисей;
- датчик уровня эмульсии;
- датчик уровня подготовленной смеси;
- фильтр на выносной линии всасывания;
- блок для подвода сжатого воздуха;
- манометр на вводе воздуха;
- кран на выпуске из бака.
Запуск в эксплуатацию автоматизированной машины литья под давлением MS550T, с усилием запирания 550 тонн
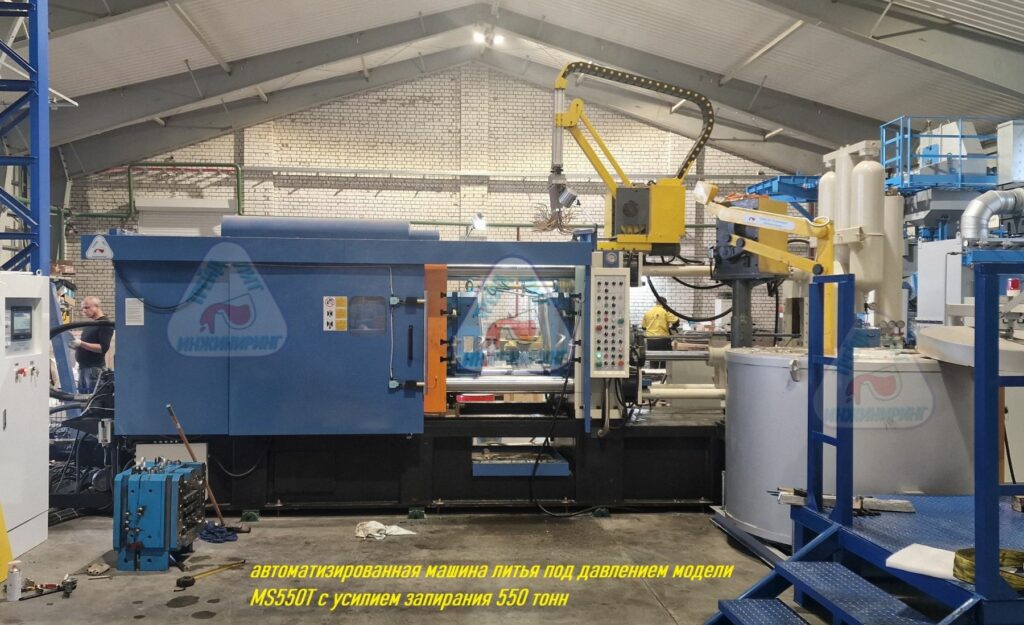
Специалистами нашего предприятия «Трейд-Лит Инжиниринг» проведены работы по вводу в эксплуатацию машины литья под давлением модели MS550T с усилием запирания 550 тонн, поставленной в составе автоматизированного комплекса. В процессе работ по вводу в эксплуатацию получены партии годных отливок с нескольких пресс-форм поставленных «Трейд-Лит Инжиниринг».
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, с сервоприводом, для подачи воздуха и смазки на рабочие части пресс-форм по заданным координатам;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи отливок на конвейер;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- автоматическим смесителем для подготовки и подачи манипулятору-смазчику разделительной смазки для пресс-формы;
- чиллером, для охлаждения машины, пресс-форм и термостата.
Требования к отливкам, которые будут производится на литейной машине MS550T: герметичность, внешний вид, отсутствие пор при расточке на глубину 5 мм и более, отсутствие выкрашивания при нарезке резьб.
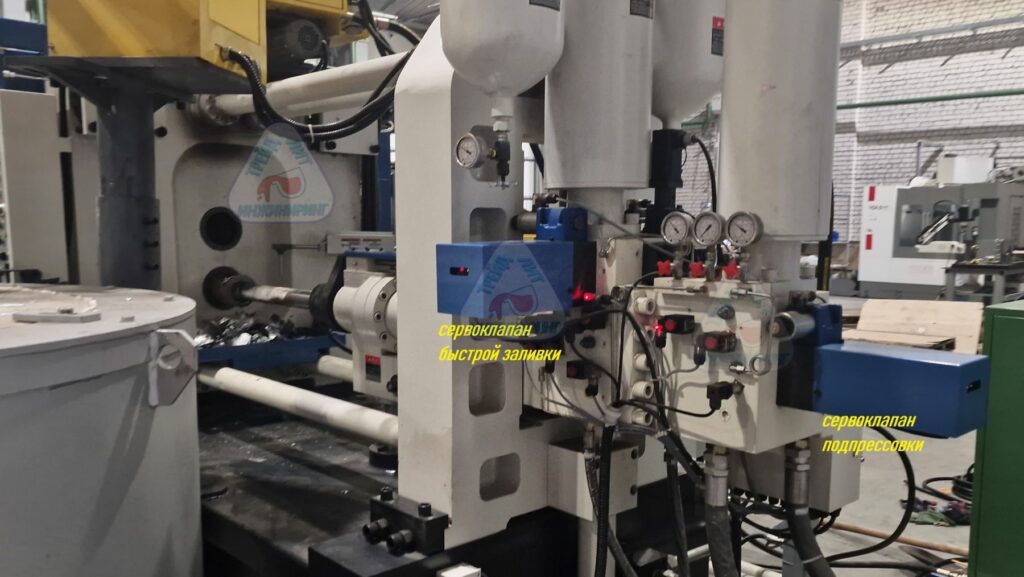
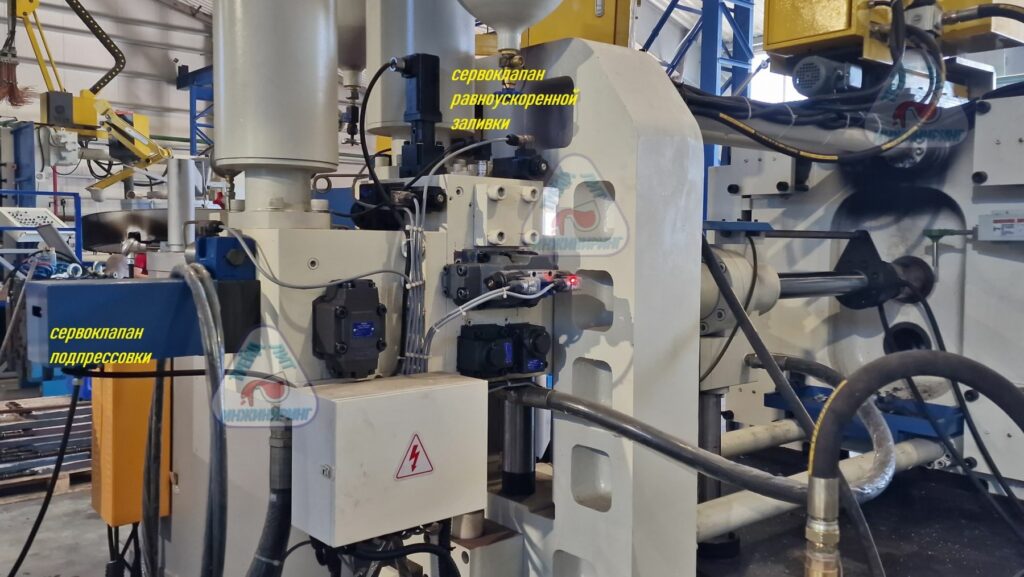
Сервоклапаны с электроприводом
Сервоклапаны установлены:
- на аккумуляторном блоке быстрой заливки, для регулировки 1-й и 2-й скорости быстрой заливки (красный график на следующей фотографии);
- на аккумуляторном блоке подпрессовки, для регулировки скорости нарастания давления подпрессовки — скорости с которой возрастает давление на металл в пресс-форме при подпрессовке (коричневый график на следующей фотографии).
Так же на узле прессования установлены:
- два автоматических редукционных клапана для зарядки аккумуляторов;
- два датчика давления, для контроля зарядки аккумуляторов;
- датчик давления для контроля давления в полости В мультипликатора;
- два автоматических клапана для автоматического сброса давления в аккумуляторах, после выключения литейной машины;
- магнитная система со сдвоенным датчиком перемещения, для контроля хода поршня и включения фаз прессования.
На машину MS550T установлена система цифрового контроля узла прессования, блок обработки и отображения данных запрессовок и память для режимов работы пресс-форм.
Система укомплектована:
- блок обработки и хранения данных запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
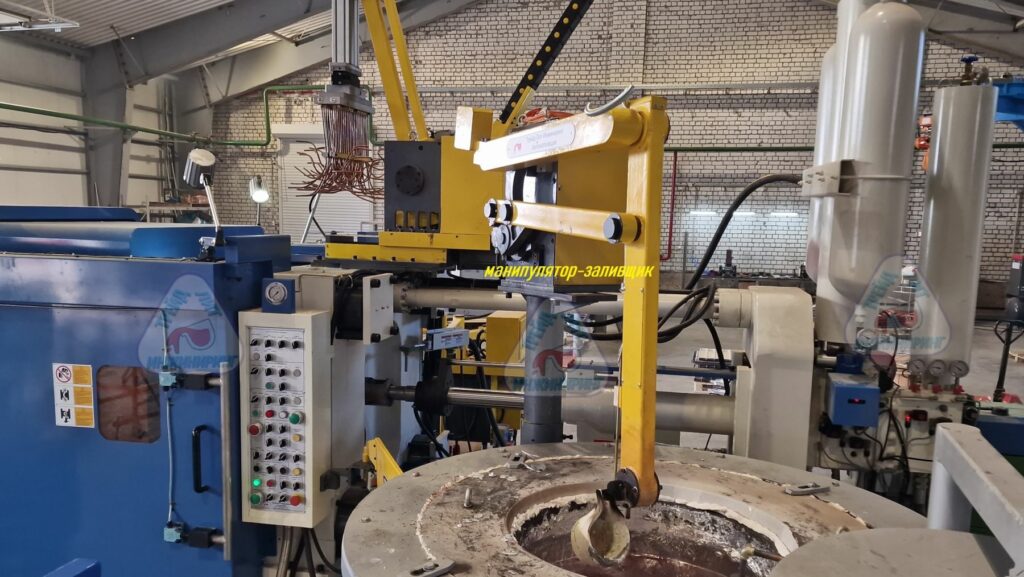
На фотографии показан манипулятор-заливщик в процессе зачерпывания металла из электрической печи.
Печь оснащена двумя термопарами:
- термопара находящаяся в объеме печи — выполняет контрольные функции и ограничивает максимальную температуру нагрева печи;
- погружная термопара, находящаяся в металле, поставляется и монтируется в комплекте с чехлом — выполняет управляющие функции, то есть непосредственно подает сигнал на включение контроллером газовой горелки при достижении нижнего предела температуры металла и на выключение газовой горелки при достижении верхнего предела температуры металла.
Печь оснащена системой энергосбережения, включающей в себя преобразователь тока подаваемого на нагревательные элементы. Ток уменьшается в зависимости от температуры металла в тигле, измеряемой погружной термопарой. При достижении температуры, на 50 градусов меньше установленной на контроллере преобразователь начинает плавное снижение тока нагревательных элементов с 110 Ампер на 60 Ампер, затем на 20 Ампер и так до нуля при достижении заданной температуры.
Таким образом полностью отсутствует возможность перегрева металла в автоматическом режиме работы печи.
При работе в режиме поддержания температуры на нагревательные элементы подается пониженный ток — 20 Ампер, достаточный для подогрева металла, при снижении его температуры на пять градусов.
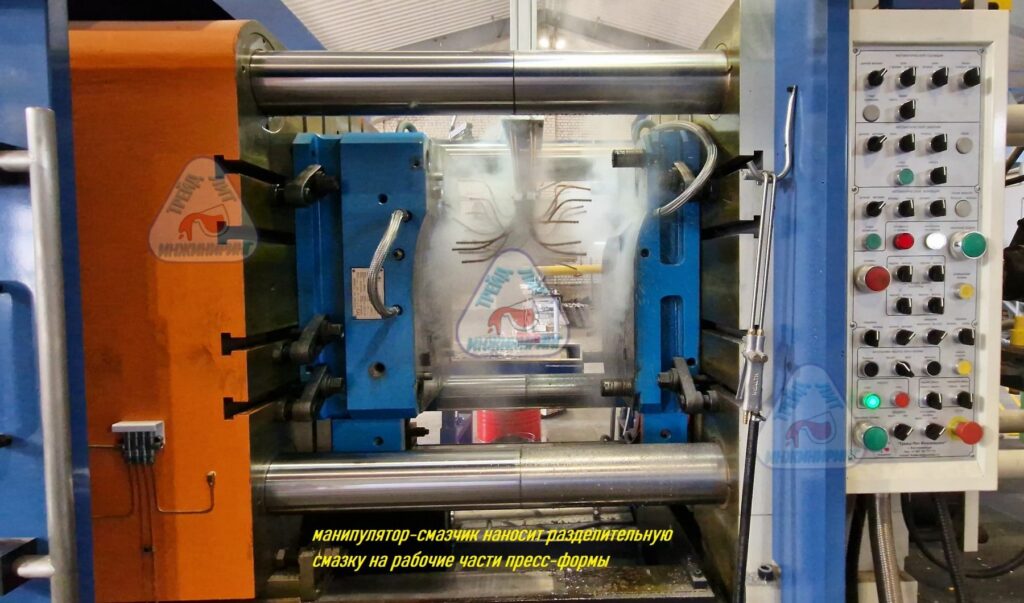
Манипулятор-смазчик наносит разделительную смазку на рабочие части пресс-формы.
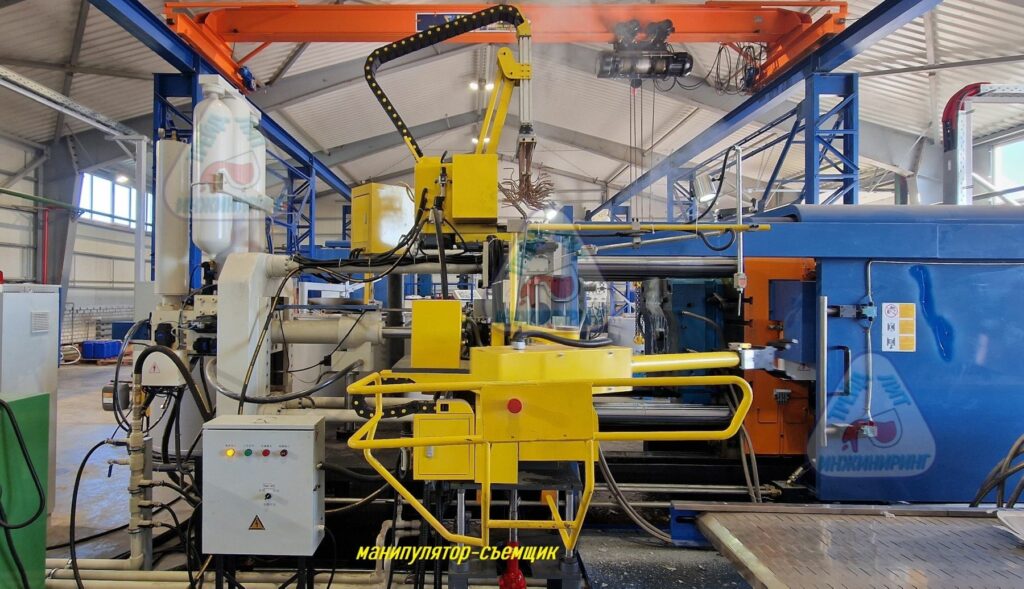
На фотографии показаны:
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- манипулятор-съемщик;
- манипулятор-смазчик;
- конвейер с металлической лентой для приема и охлаждения отливок.
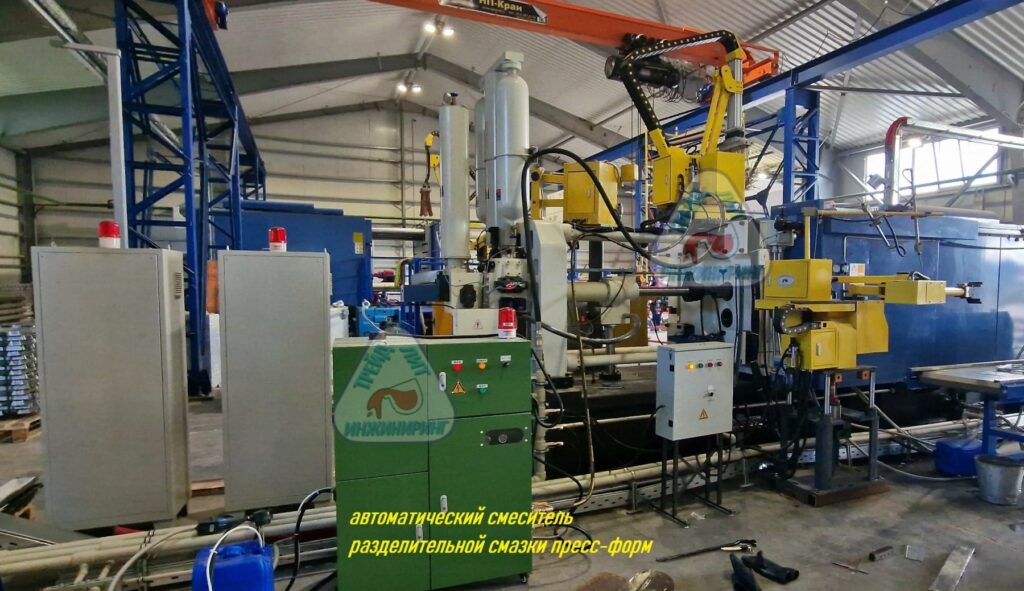
Смеситель автоматический для разделительной смазки пресс-форм, предназначен для автоматического смешивания и бурбуляции смеси эмульсии разделительной смазки и воды в заданных пропорциях от 1:20 до 1:200.
Включая:
- бак для подготовленной смеси из нержавеющей стали;
- пневматический насос для подачи смазки в напорную линию манипулятора смазчика;
- устройства для бурбуляции подготовленной смеси;
- клапан-дозатор для производства смеси и дозации эмульсии с учетом количества поданной в бак воды;
- блок управления;
- сигнализацию отсутствия смазки;
- выносную линию всасывания, размещаемую в емкости с эмульсисей;
- датчик уровня эмульсии;
- датчик уровня подготовленной смеси;
- фильтр на выносной линии всасывания;
- блок для подвода сжатого воздуха;
- манометр на вводе воздуха;
- кран на выпуске из бака.
Запуск в эксплуатацию машины литья под давлением с горячей камерой прессования модели НТ68, с усилием запирания 68 тонн испытания двух-местной пресс-формы
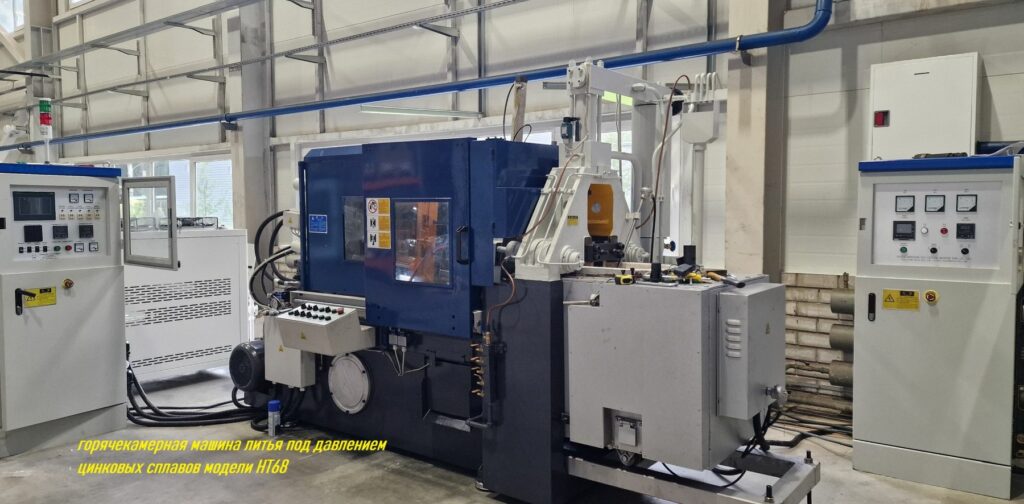
Специалистами нашего предприятия «Трейд-Лит Инжиниринг» проведены работы по вводу в эксплуатацию машины литья под давлением с горячей камерой прессования модели НТ68 с усилием запирания 68 тонн. В процессе работ по вводу в эксплуатацию получены партии годных отливок с двух-местной пресс-формы поставленной совместно с литейной машиной.
Так как, машина имеет горячую камеру прессования погруженную в печь и установленные в районе печи гидравлические цилиндры, то совместно с машиной поставлен чиллер, для охлаждения машины, гидравлических цилиндров машины и пресс-формы.
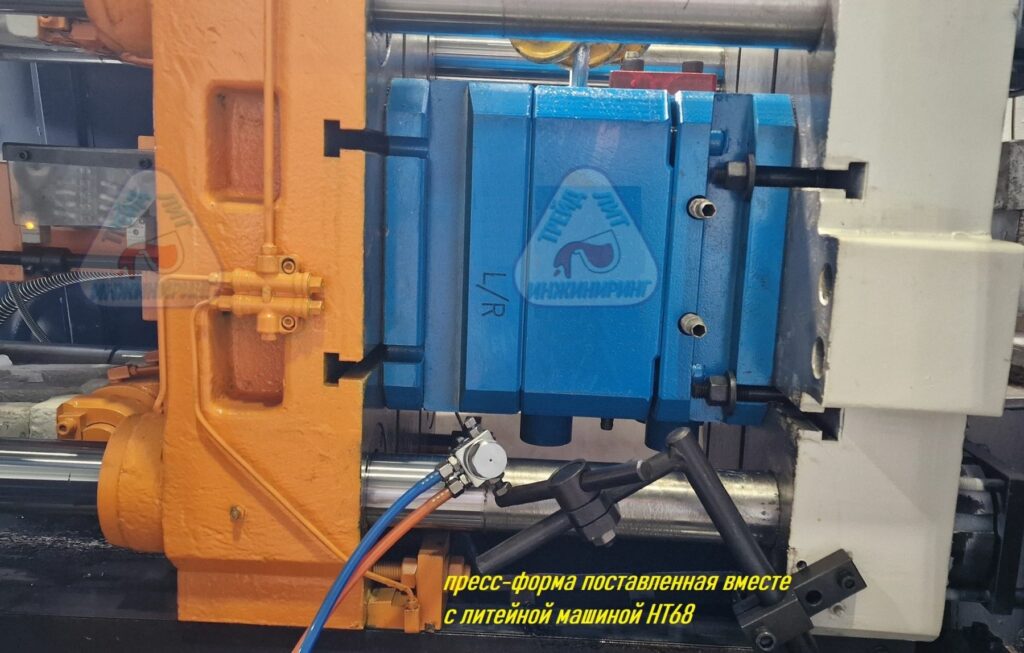
Пресс-форма для производства цинковых отливок установлена на плитах горячекамерной литейной машины НТ68. На пресс-форме производится комплект из правой и левой детали.
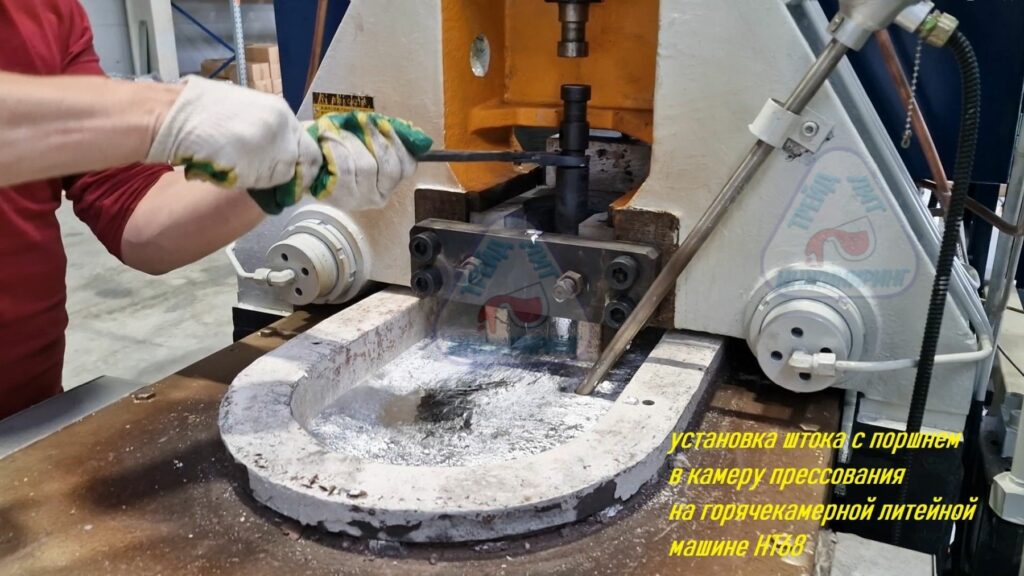
На фотографии показана установка штока с поршнем в камеру прессования — гузнек.
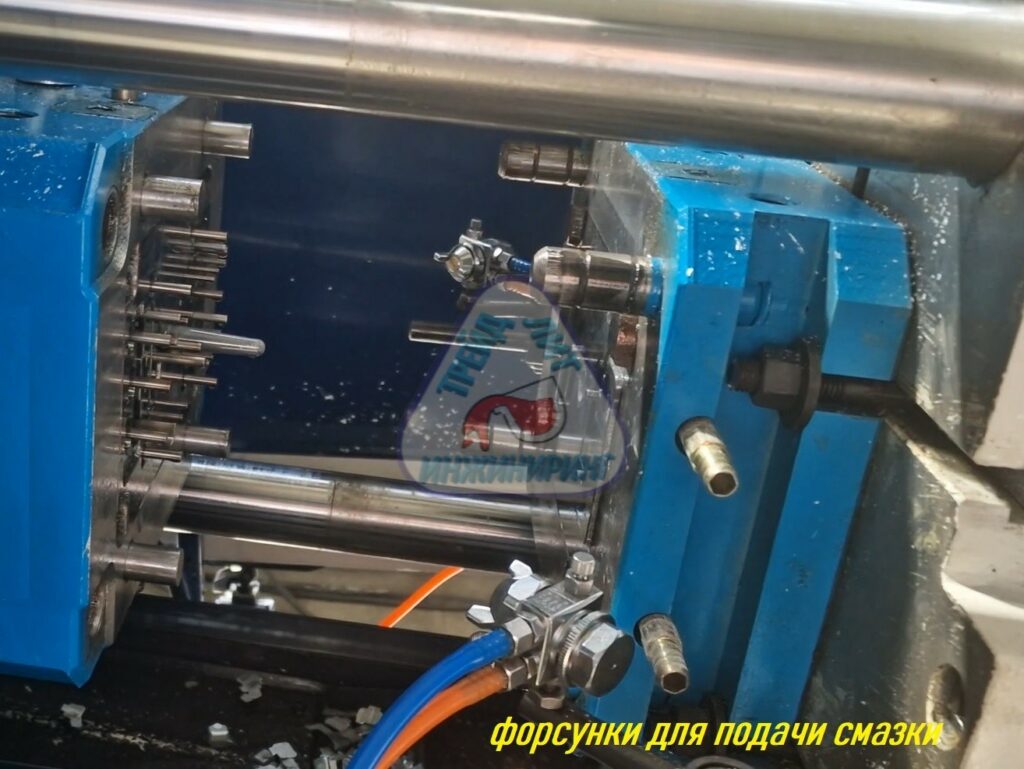
На плитах литейной машины установлены форсунки для автоматической подачи смазки на рабочие части пресс-формы.
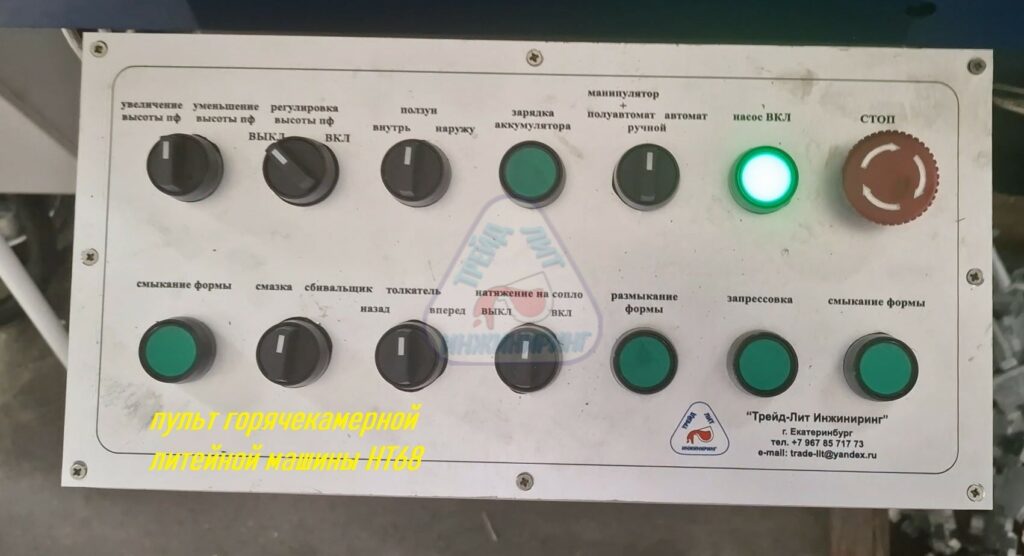
Пульт управления горячекамерной литейной машины НТ68.
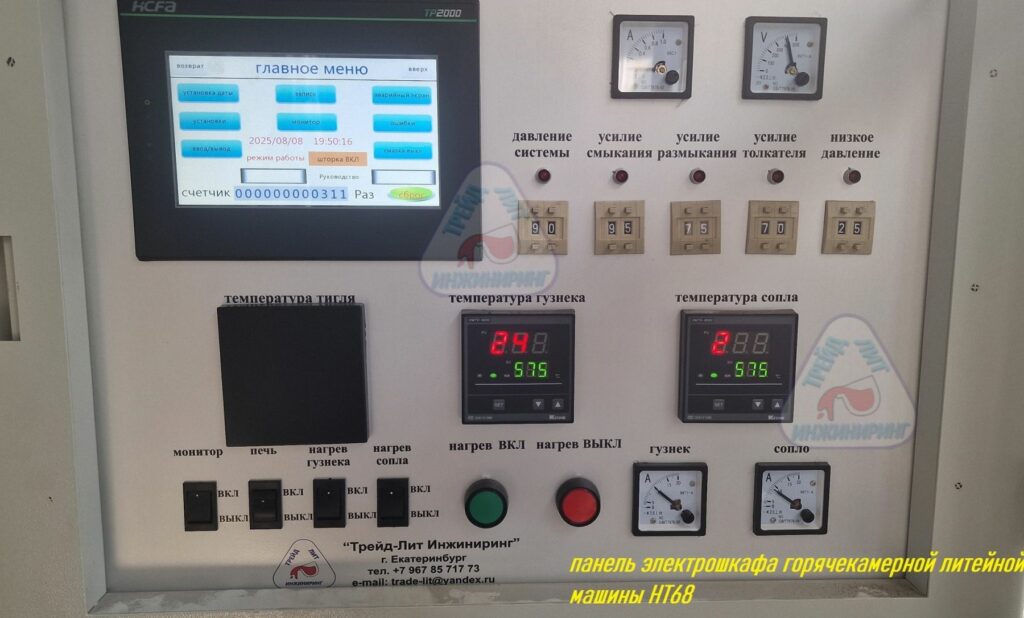
Панель электрошкафа горячекамерной литейной машины НТ68
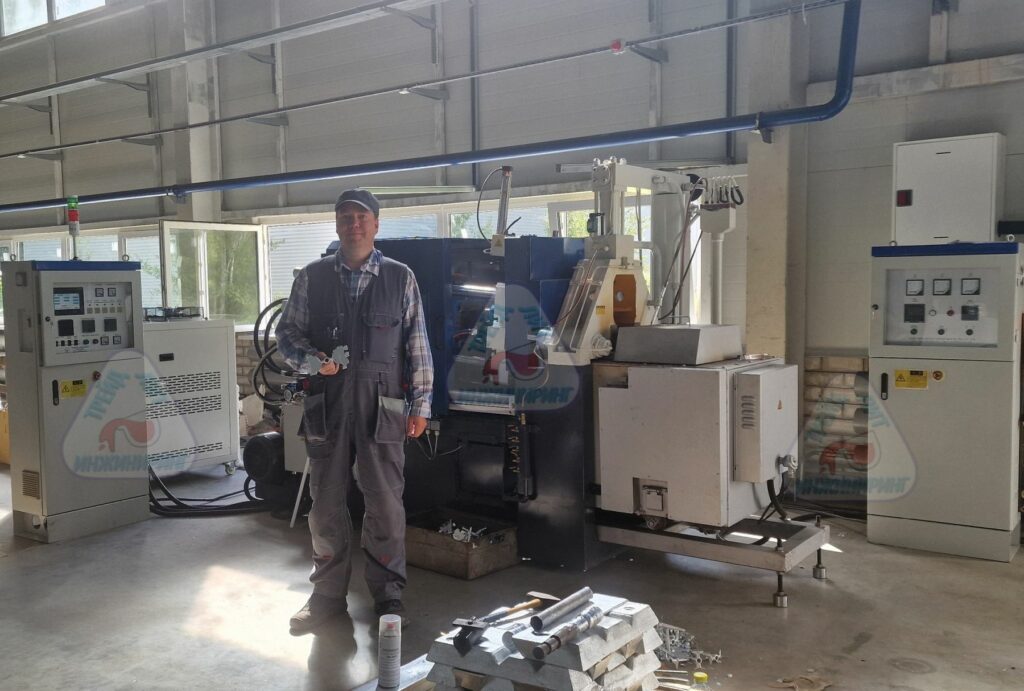
В результате выполненных работ по вводу в эксплуатацию горячекамерной машины литья под давлением модели НТ68 с усилием запирания 68 тонн специалистами «Трейд-Лит Инжиниринг» получена партия годных отливок.
Запуск в эксплуатацию машины литья под давлением MS238T, с усилием запирания 238 тонн
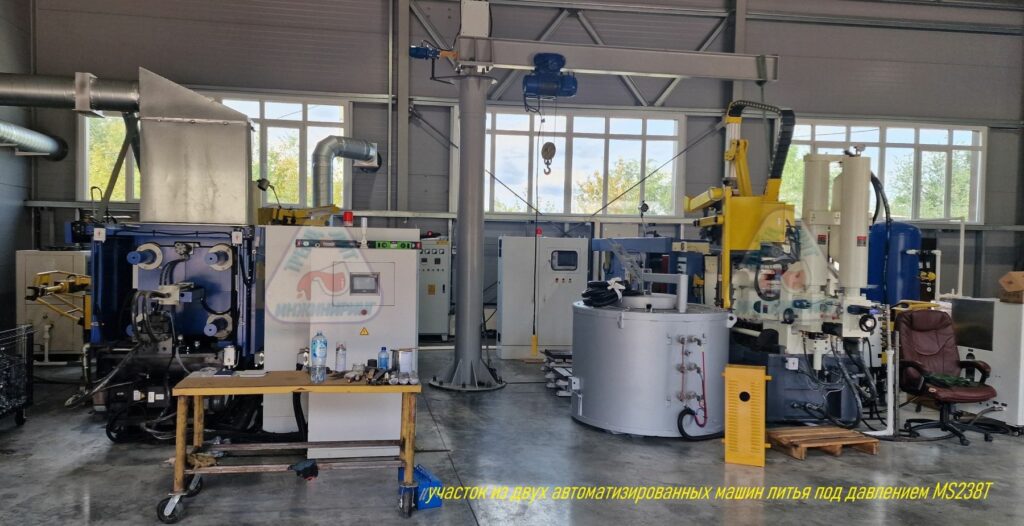
Специалистами нашего предприятия «Трейд-Лит Инжиниринг» проведены работы по вводу в эксплуатацию машины литья под давлением модели MS238T с усилием запирания 238 тонн, поставленной в составе автоматизированного комплекса. В процессе работ по вводу в эксплуатацию получены партии годных отливок с нескольких пресс-форм предоставленных Покупателем.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, с сервоприводом, для подачи воздуха и смазки на рабочие части пресс-форм по заданным координатам;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок на конвейер;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- автоматическим смесителем для подготовки и подачи манипулятору-смазчику разделительной смазки для пресс-формы;
- чиллером, для охлаждения машины, пресс-форм и термостата.
Требования к отливкам, которые будут производится на литейной машине MS238T: герметичность, внешний вид, отсутствие пор при расточке на глубину 5 мм и более, отсутствие выкрашивания при нарезке резьб.
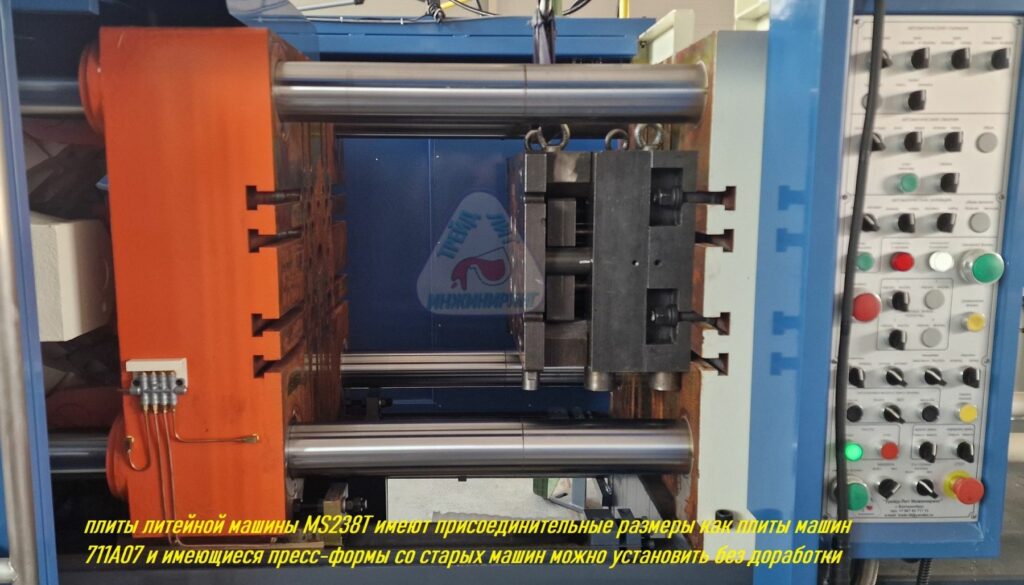
Действующая пресс-форма Заказчика, ранее работавшая на машине 711А07, установлена на плиты современной машины MS238Т с усилием запирания 238 тонн.
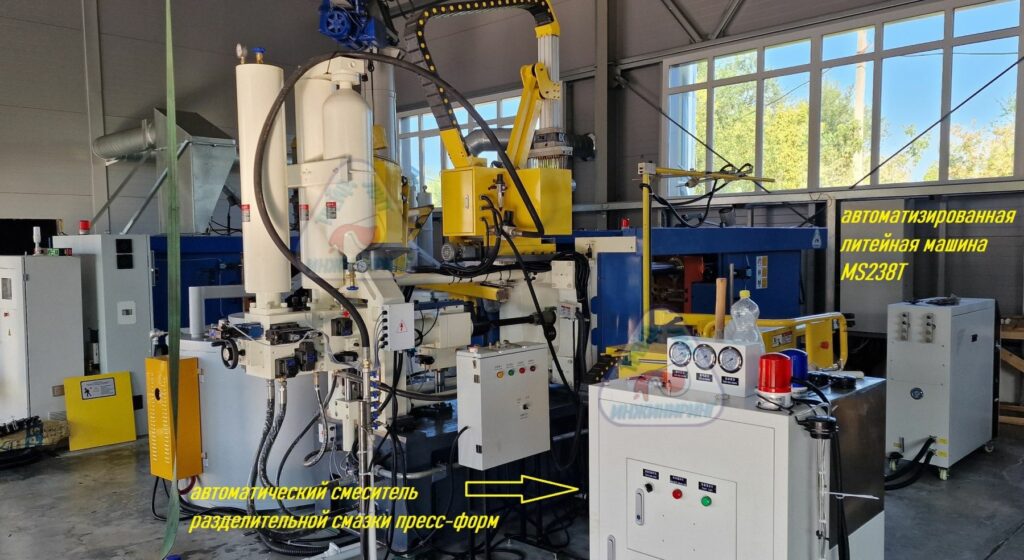
Смеситель автоматический для разделительной смазки пресс-форм, предназначен для автоматического смешивания и бурбуляции смеси эмульсии разделительной смазки и воды в заданных пропорциях от 1:20 до 1:200.
Включая:
- бак для подготовленной смеси из нержавеющей стали;
- пневматический насос для подачи смазки в напорную линию манипулятора смазчика;
- устройства для бурбуляции подготовленной смеси;
- клапан-дозатор для производства смеси и дозации эмульсии с учетом количества поданной в бак воды;
- блок управления;
- сигнализацию отсутствия смазки;
- выносную линию всасывания, размещаемую в емкости с эмульсисей;
- датчик уровня эмульсии;
- датчик уровня подготовленной смеси;
- фильтр на выносной линии всасывания;
- блок для подвода сжатого воздуха;
- манометр на вводе воздуха;
- кран на выпуске из бака.
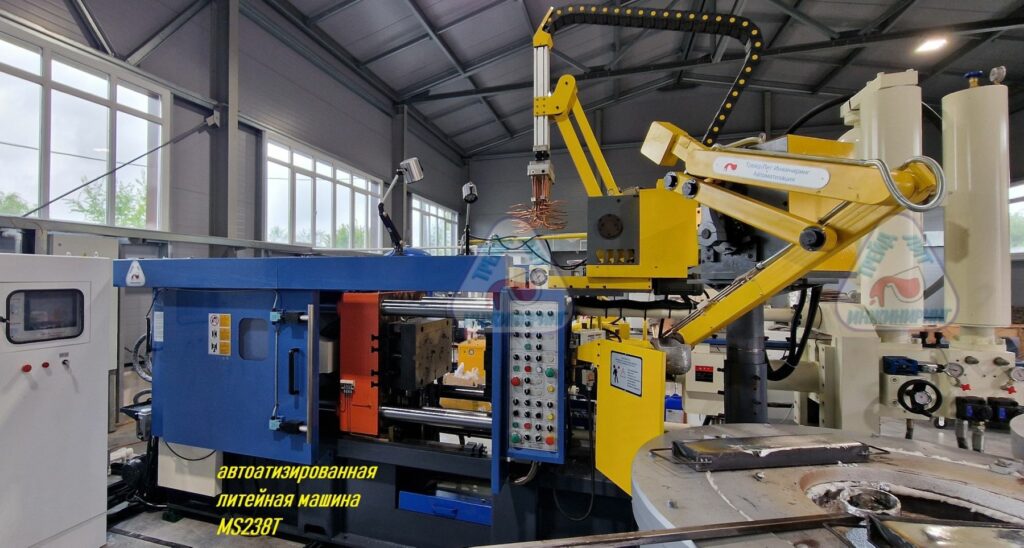
На фотографии показана наплавка металла в электрической печи.
Печь оснащена двумя термопарами:
- термопара находящаяся в объеме печи — выполняет контрольные функции и ограничивает максимальную температуру нагрева печи;
- погружная термопара, находящаяся в металле, поставляется и монтируется в комплекте с чехлом — выполняет управляющие функции, то есть непосредственно подает сигнал на включение контроллером газовой горелки при достижении нижнего предела температуры металла и на выключение газовой горелки при достижении верхнего предела температуры металла.
Печь оснащена системой энергосбережения, включающей в себя преобразователь тока подаваемого на нагревательные элементы. Ток уменьшается в зависимости от температуры металла в тигле, измеряемой погружной термопарой. При достижении температуры, на 50 градусов меньше установленной на контроллере преобразователь начинает плавное снижение тока нагревательных элементов с 110 Ампер на 60 Ампер, затем на 20 Ампер и так до нуля при достижении заданной температуры.
Таким образом полностью отсутствует возможность перегрева металла в автоматическом режиме работы печи.
При работе в режиме поддержания температуры на нагревательные элементы подается пониженный ток — 20 Ампер, достаточный для подогрева металла, при снижении его температуры на пять градусов.
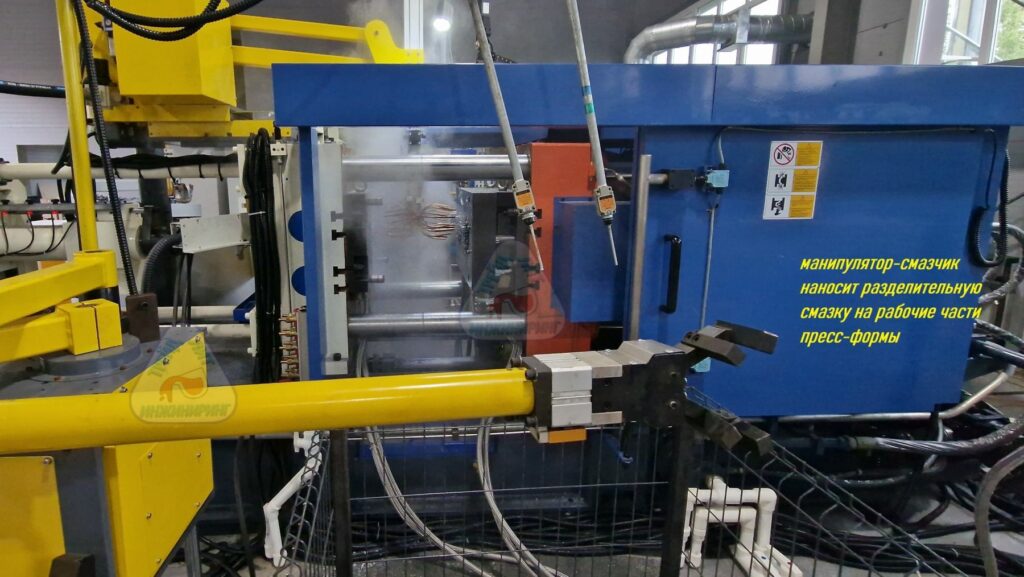
Манипулятор-смазчик наносит разделительную смазку на рабочие части пресс-формы.
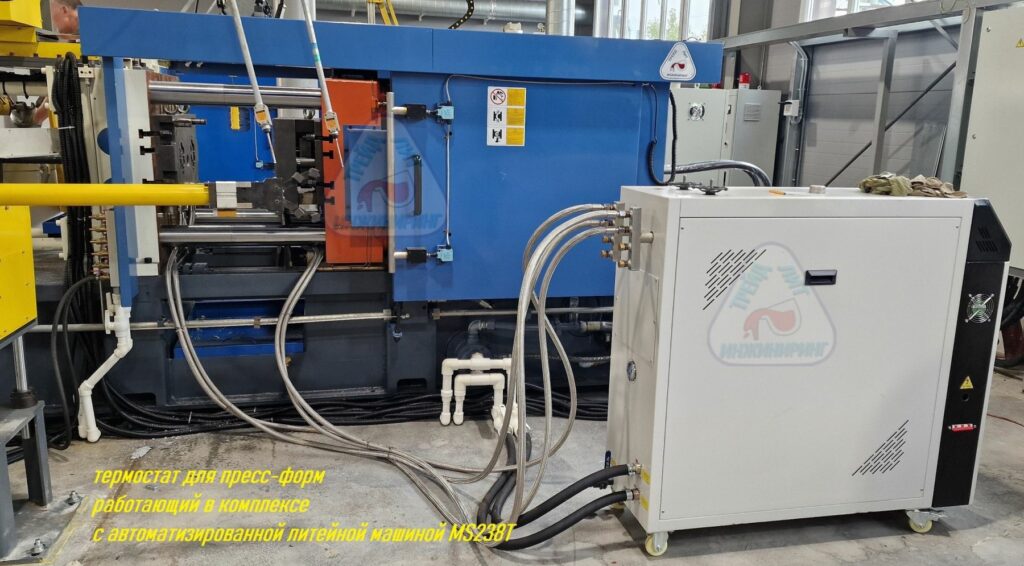
На фотографии показан термостат с подключенными металлическими рукавами, в данном случае подключены два рукава линии подачи и два рукава линии обратной подачи, что соответствует двум контурам в пресс-форме — один матрица неподвижной полуформы, второй — матрица подвижной полуформы.
Запуск в эксплуатацию машины литья под давлением MS238T, с усилием запирания 238 тонн
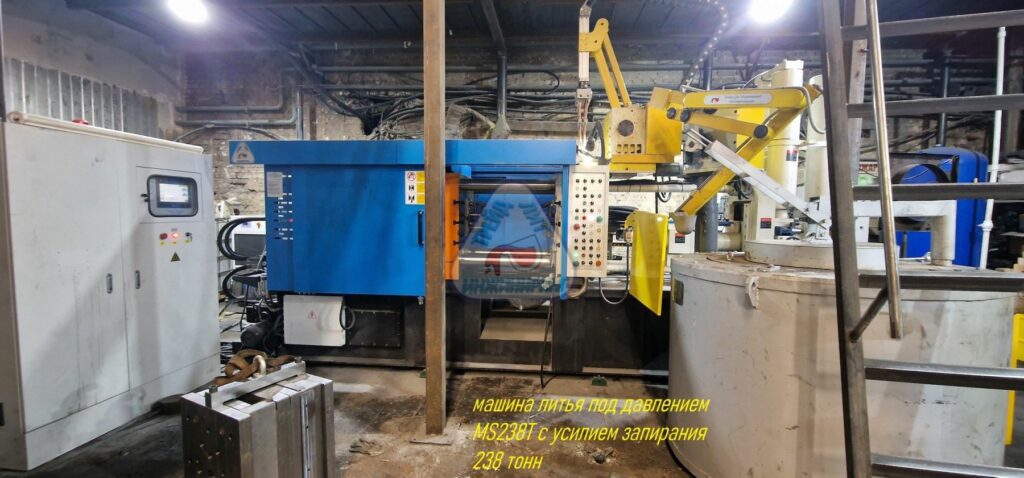
Специалистами нашего предприятия «Трейд-Лит Инжиниринг» проведены работы по вводу в эксплуатацию машины литья под давлением модели MS238T с усилием запирания 238 тонн, поставленной в составе автоматизированного комплекса. В процессе работ по вводу в эксплуатацию получены партии годных отливок с нескольких пресс-форм предоставленных Покупателем.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, с сервоприводом, для подачи воздуха и смазки на рабочие части пресс-форм по заданным координатам;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок на конвейер;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью.
Требования к отливкам, которые будут производится на литейной машине MS238T: герметичность, внешний вид, отсутствие пор при расточке на глубину 5 мм и более, отсутствие выкрашивания при нарезке резьб.
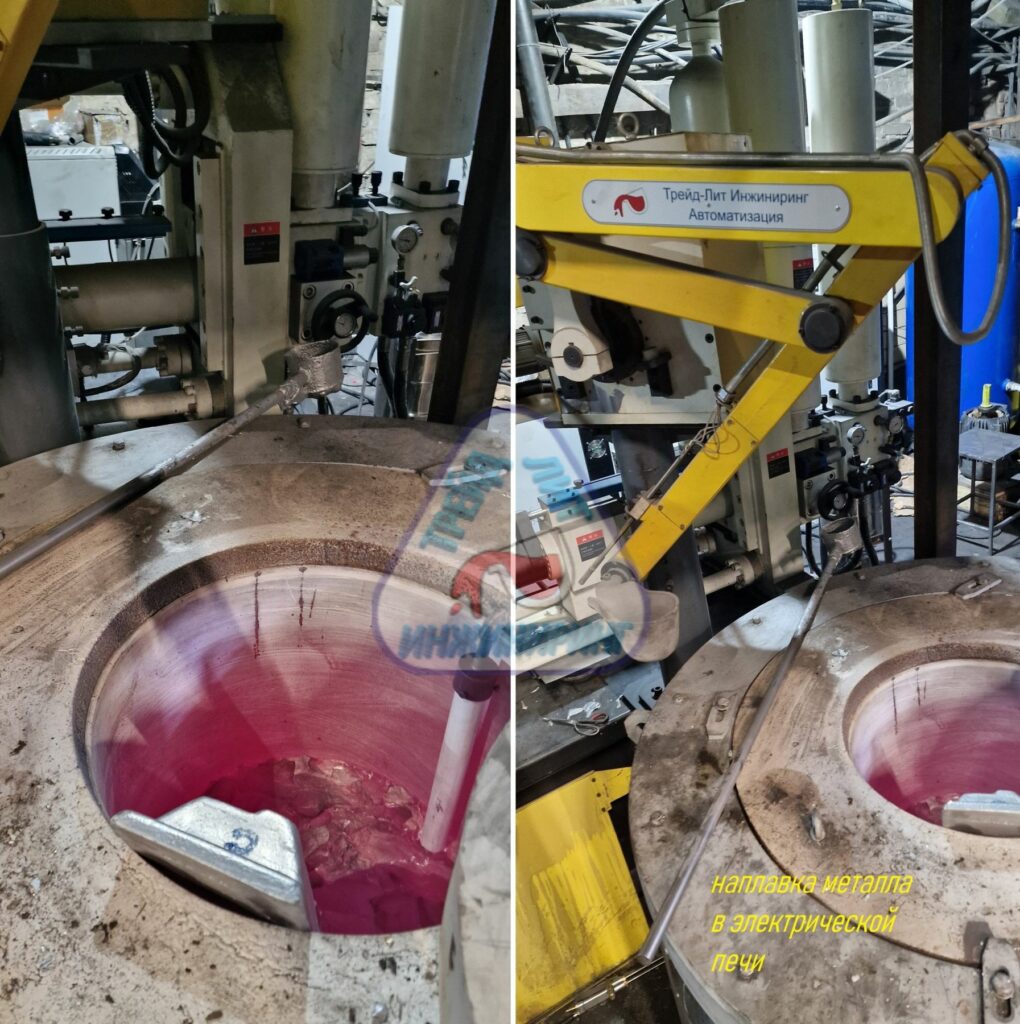
На фотографии показана наплавка металла в электрической печи.
Печь оснащена двумя термопарами:
- термопара находящаяся в объеме печи — выполняет контрольные функции и ограничивает максимальную температуру нагрева печи;
- погружная термопара, находящаяся в металле, поставляется и монтируется в комплекте с чехлом — выполняет управляющие функции, то есть непосредственно подает сигнал на включение контроллером газовой горелки при достижении нижнего предела температуры металла и на выключение газовой горелки при достижении верхнего предела температуры металла.
Печь оснащена системой энергосбережения, включающей в себя преобразователь тока подаваемого на нагревательные элементы. Ток уменьшается в зависимости от температуры металла в тигле, измеряемой погружной термопарой. При достижении температуры, на 50 градусов меньше установленной на контроллере преобразователь начинает плавное снижение тока нагревательных элементов с 110 Ампер на 60 Ампер, затем на 20 Ампер и так до нуля при достижении заданной температуры.
Таким образом полностью отсутствует возможность перегрева металла в автоматическом режиме работы печи.
При работе в режиме поддержания температуры на нагревательные элементы подается пониженный ток — 20 Ампер, достаточный для подогрева металла, при снижении его температуры на пять градусов.
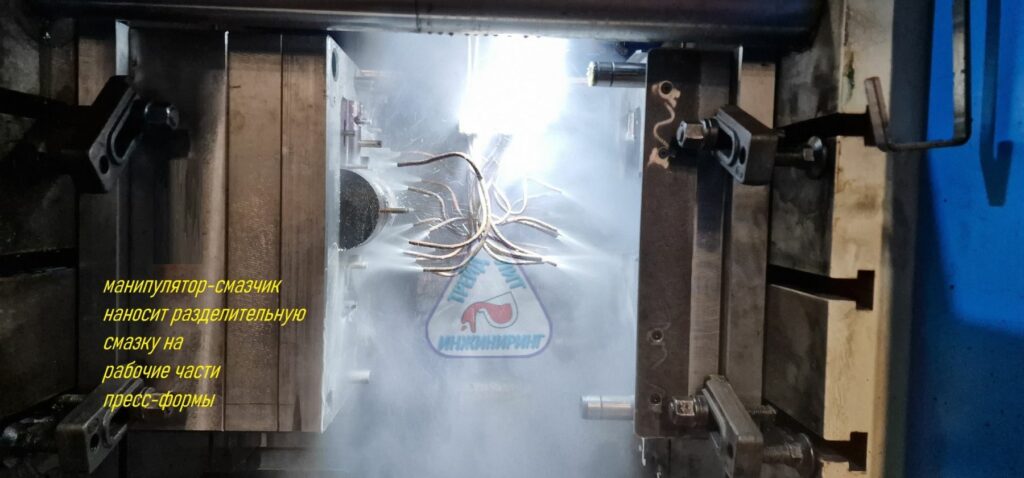
Манипулятор-смазчик наносит разделительную смазку на рабочие части пресс-формы.
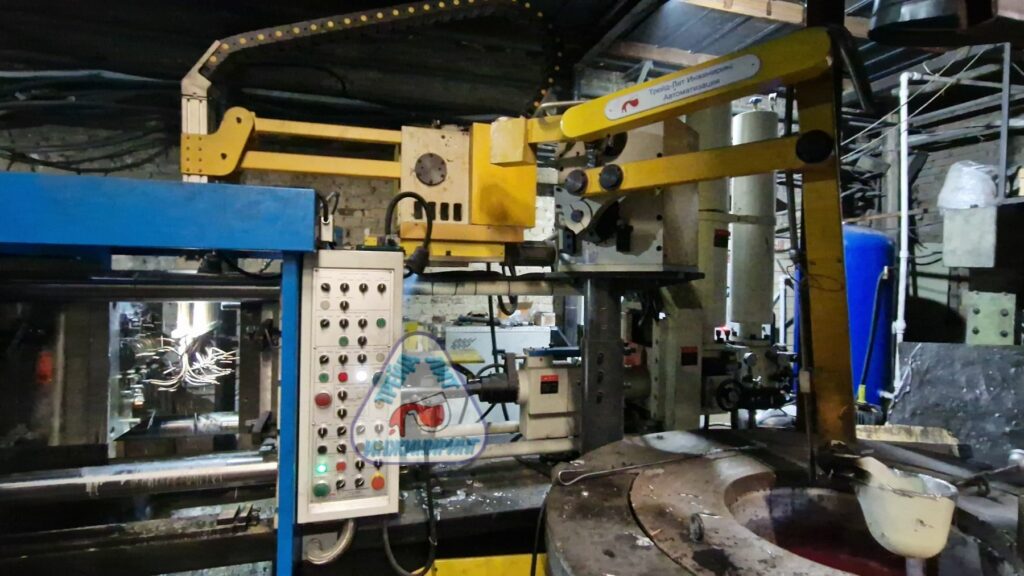
Манипуляторы заливщик и смазчик в процессе работы.
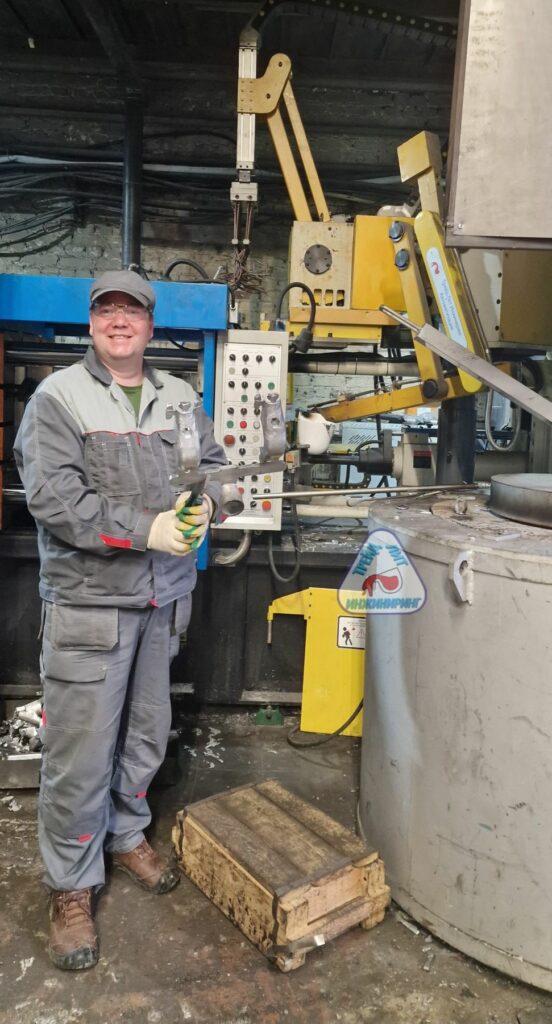
Куст отливок полученный во время проведения работ по вводу машины литья под давлением MS238T в эксплуатацию.
Выгрузка и сборка машины литья под давлением MS400T, с усилием запирания 400 тонн
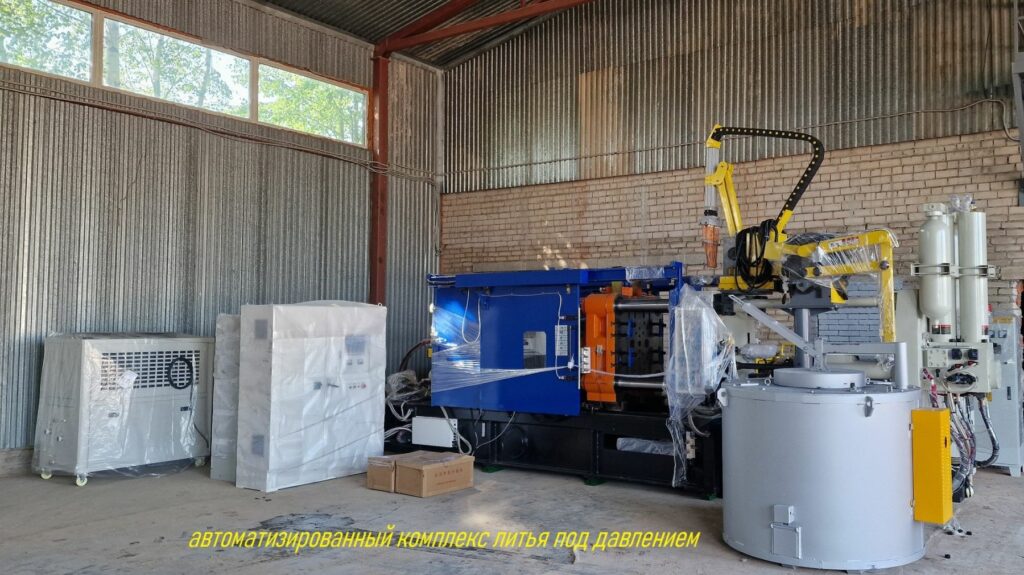
Выгрузка и сборка машины литья под давлением всегда ответственный момент в процессе ввода в эксплуатацию и конечно специалисты нашего предприятия «Трейд-Лит Инжиниринг» проводят сборку совместно с сотрудниками Покупателя.
На фотографиях показана машина литья под давлением с усилием запирания 400 тонн модели MS400T в процессе транспортировки внутрь цеха к месту установки и сборки.
Литейная машина поставлена в составе автоматизированного комплекса литья под давлением.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, с сервоприводом, для подачи воздуха и смазки на рабочие части пресс-форм по заданным координатам;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок на конвейер;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- автоматическим смесителем, для разделительной смазки пресс-форм;
- чиллером для охлаждения машины, пресс-формы и термостата;
- конвейером с вентиляторами для охлаждения отливок.
Требования к отливкам, которые будут производится на литейной машине MS400T: герметичность, внешний вид, отсутствие пор при расточке на глубину 5 мм и более, отсутствие выкрашивания при нарезке резьб. Отливки, планируемые к выпуску характеризуются толстостенностью.
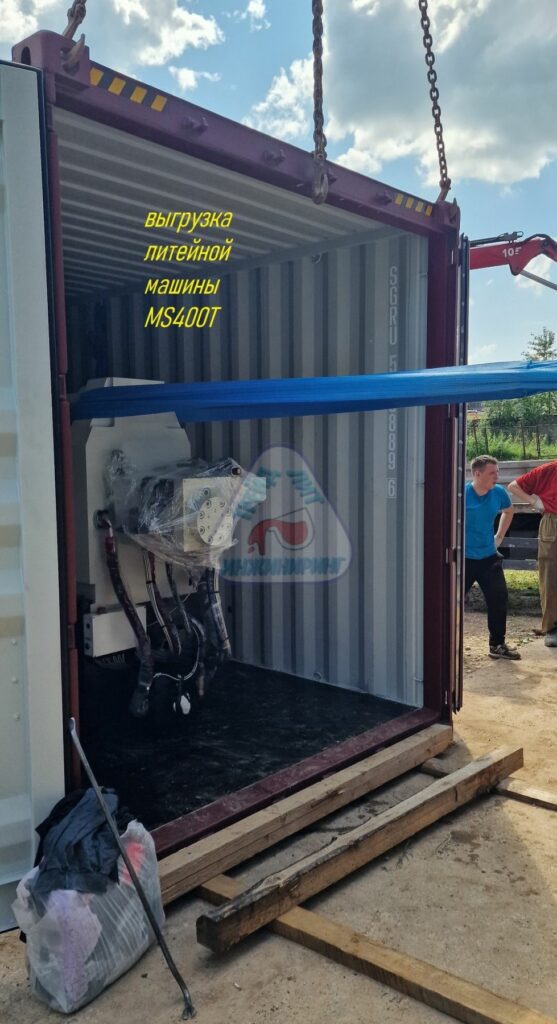
На фотографии показан момент вытягивания машины литья под давлением MS400T из контейнера. Сотрудники нашего предприятия «Трейд-Лит Инжиниринг» всегда приезжают на выгрузку оборудования из контейнеров с целью контроля и консультирования при выгрузке.
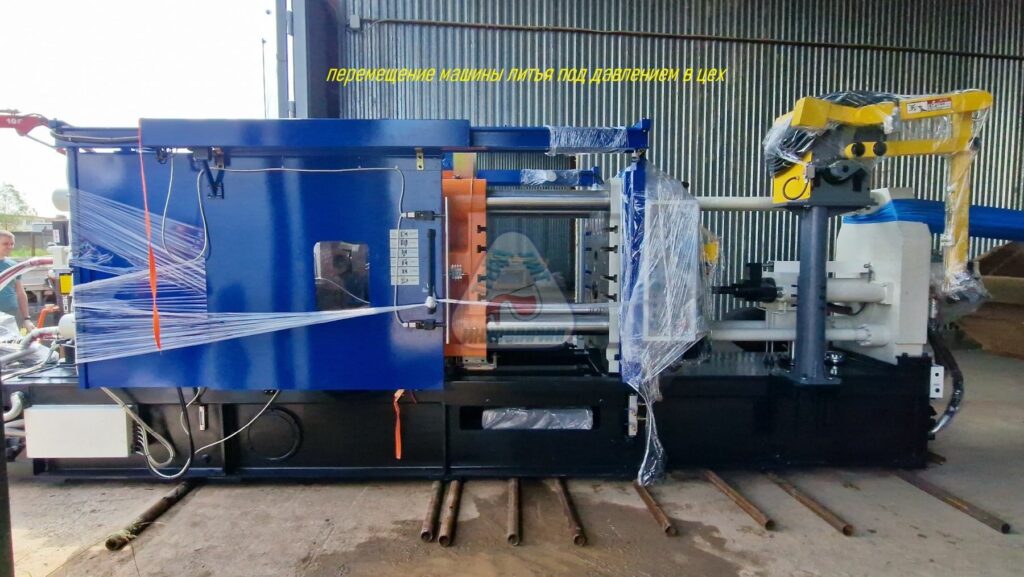
Машина литья под давлением MS400Т в процессе перемещения по цеху к месту установки и сборки. На машине установлен манипулятор-заливщик.
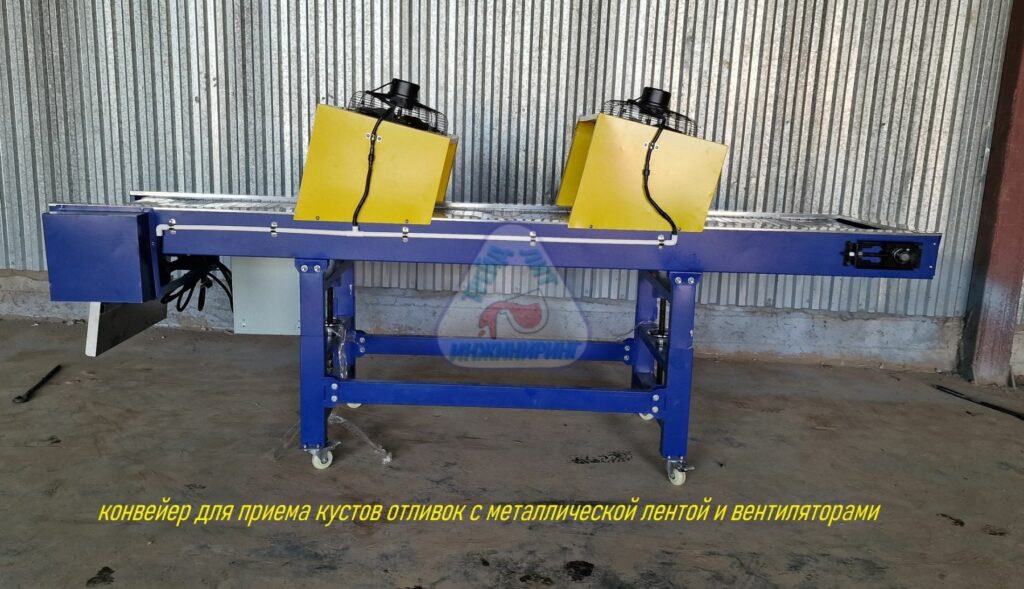
Конвейер для приема кустов отливок поставленный нашим предприятием «Трейд-Лит Инжиниринг» в составе автоматизированного комплекса литья под давлением. Конвейер оснащен металлической лентой, двумя вентиляторами для охлаждения кустов отливок и инвертором для бесступенчатой регулировки скорости движения ленты.
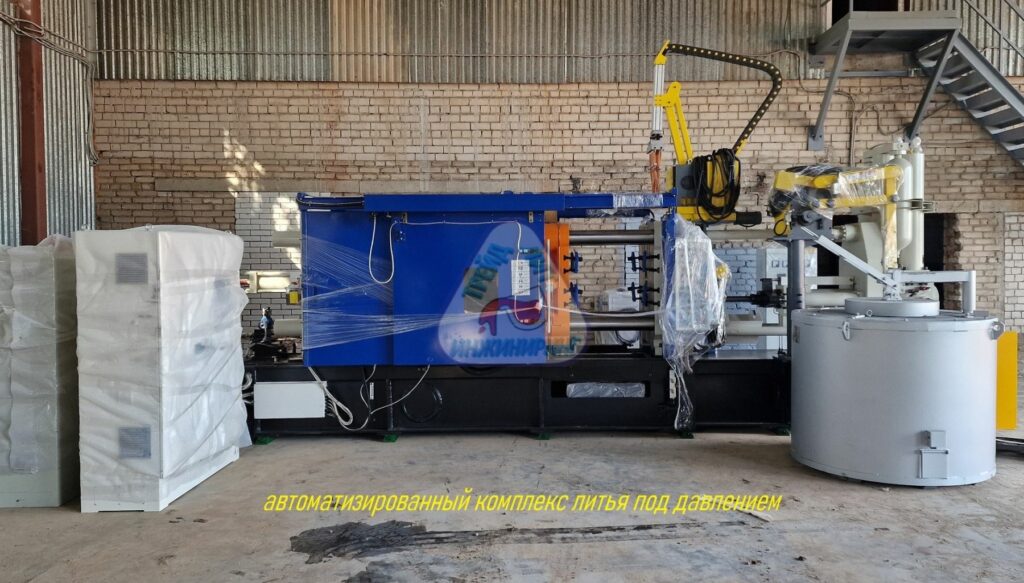
Все машины серии MS c 2016 года, укомплектованы серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
Ввод в эксплуатацию плавильной электрической печи с механизмом опрокидывания
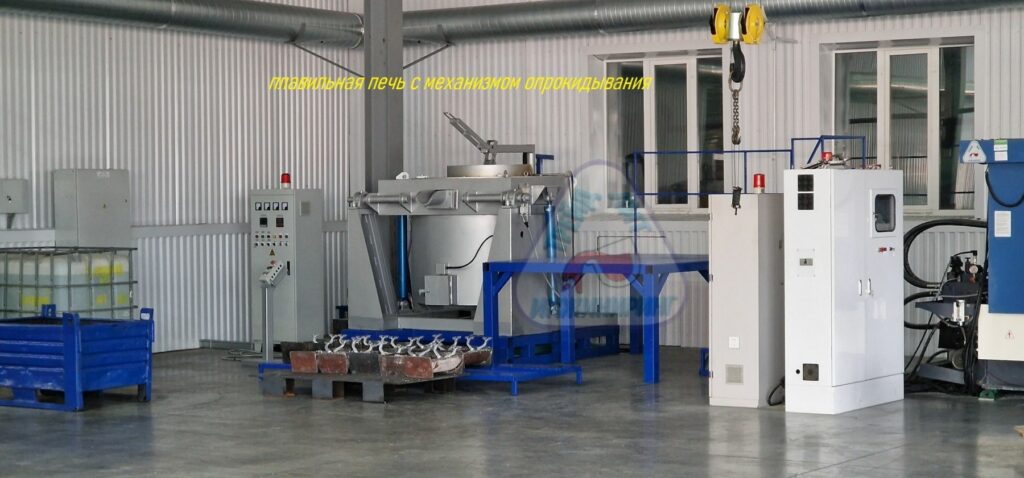
В июне 2025 года специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию плавильной электрической печи с механизмом опрокидывания.
Печь плавильная с механизмом опрокидывания, емкость тигля 480 кг (по алюминию), с автоматическим регулированием включения нагревательных элементов по сигналу погружной термопары, тигель карбидо-кремниевый.
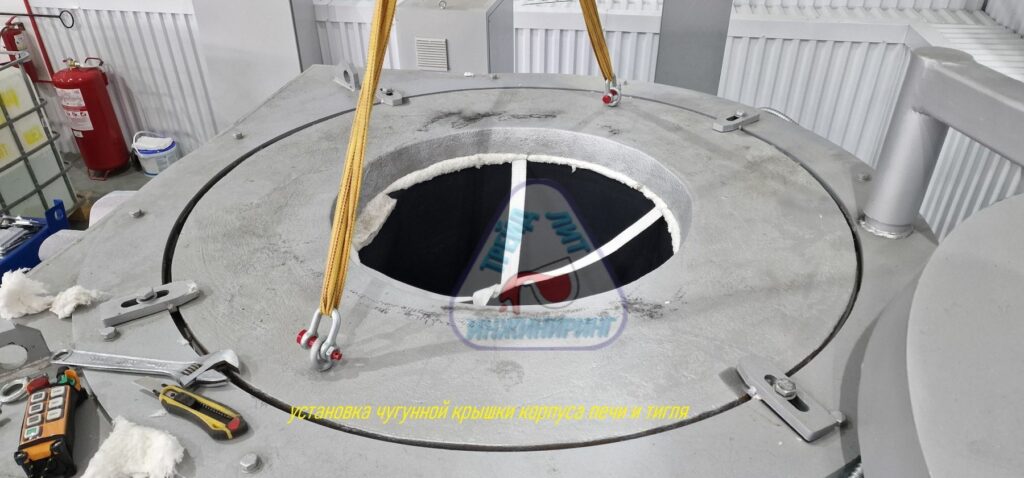
Печь оборудована:
- рамой с основанием и гидравлическими цилиндрами механизма подъема;
- гидравлической станцией механизма подъема;
- погружной термопарой управляющей через контроллер включением нагревательных элементов. Термопара поставляется в чугунном чехле.
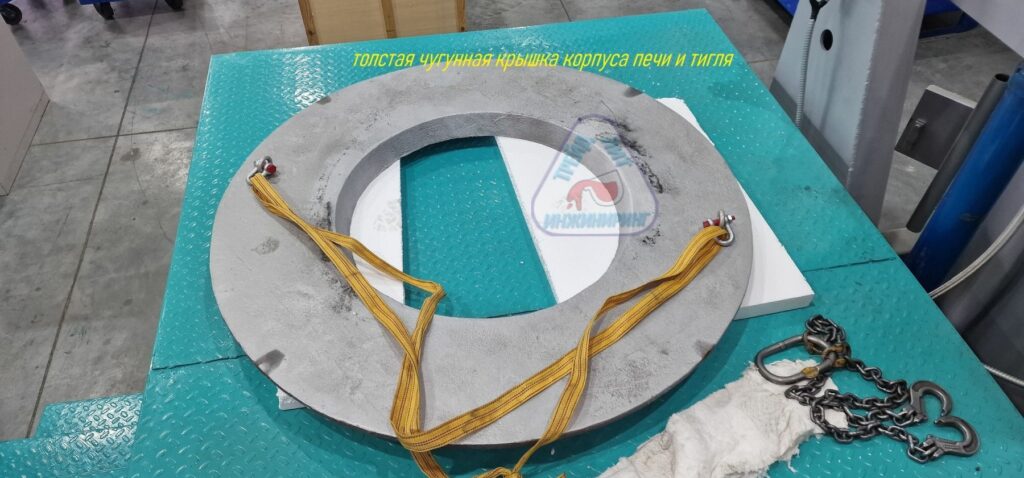
Верх печи и тигля закрывается толстой чугунной крышкой.
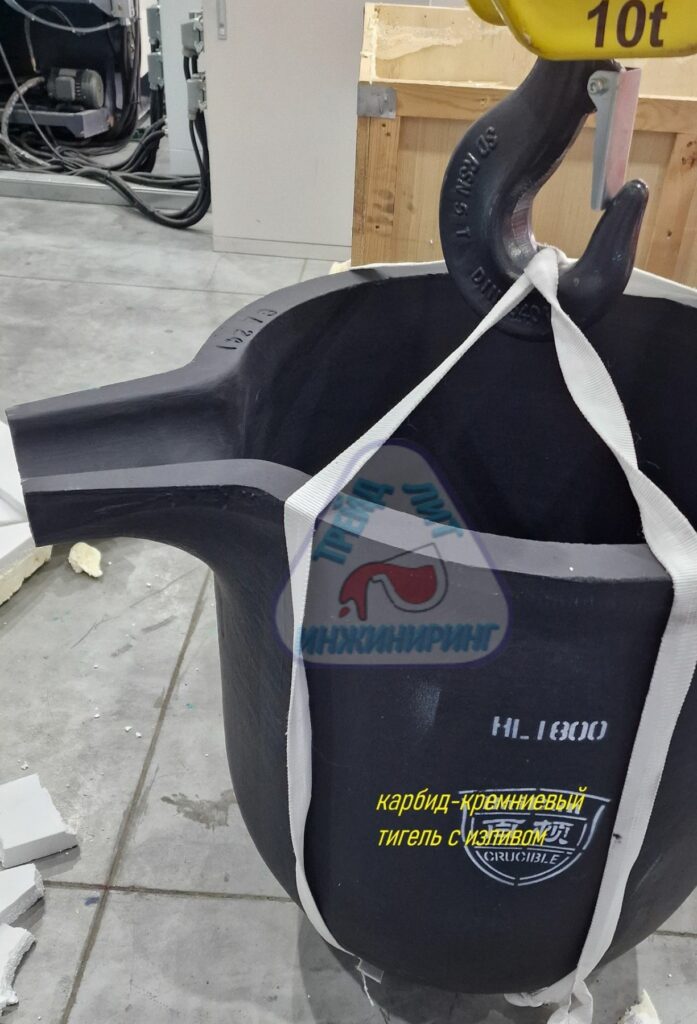
В печь устанавливается карбид-кремниевый тигель с изливом.
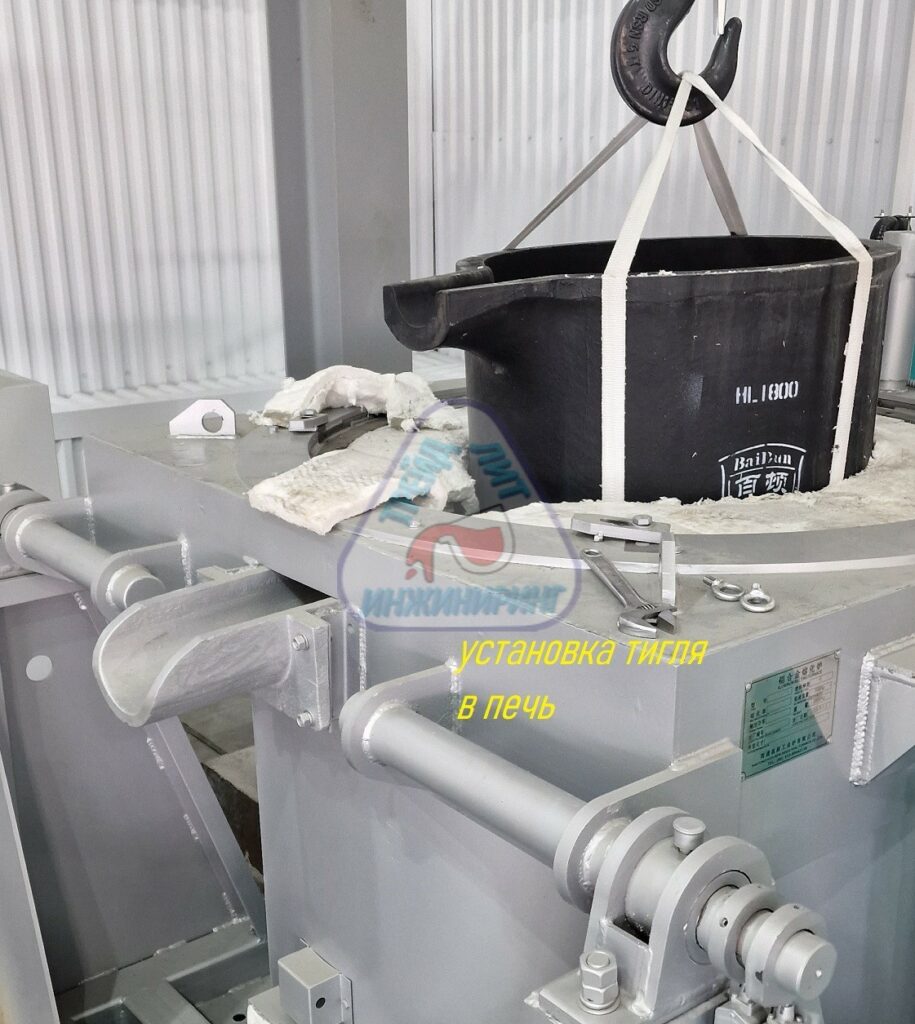
Ось поворота печи максимально приближена и изливу печи.
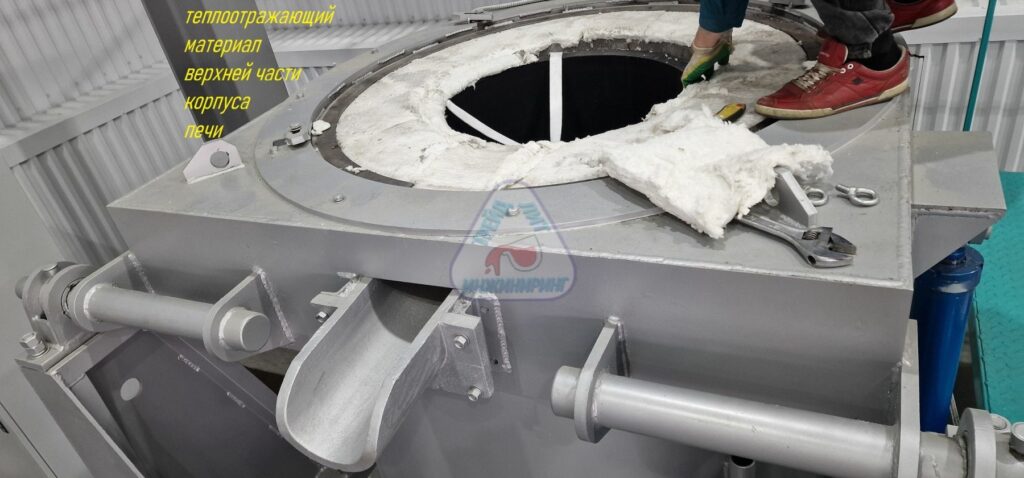
Между обечайкой корпуса и футеровкой запрессовывается слой теплоотражающего материала, что обеспечивает хорошую теплоизоляцию и температуру на поверхности обечайки около 60 градусов, то есть к обечайке можно прикоснуться руками.
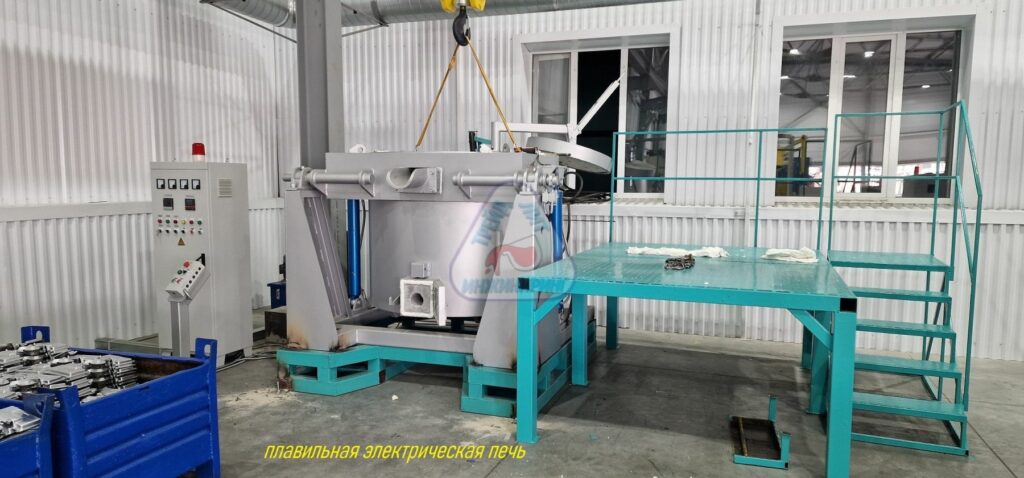
Для сбережения электроэнергии в режиме поддержания или плавки на печи размещена толстая крышка с теплоизоляцией. Для удобства крышка располагается на поворотном кронштейне.
Ввод в эксплуатацию автоматизированного роботизированного комплекса литья под давлением MS1000Т
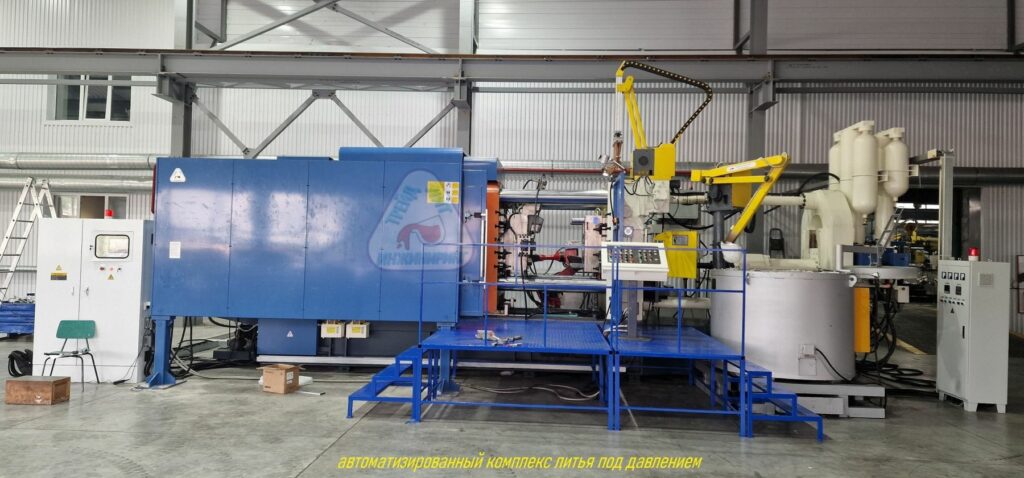
В июне 2025 года специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS1000Т, с усилием запирания 1000 тонн.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком с сервоприводами руки и ковша, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, с сервоприводом, для подачи воздуха и смазки на рабочие части пресс-форм по заданным координатам;
- роботом-съемщиком, для автоматического съема отливок с пресс-формы и подачи отливок на конвейер, или на обрубной гидравлический пресс;
- баком для охлаждения отливок;
- гидравлическим прессом для обрубки кустов отливок;
- приемным конвейером для отливки после обрубки;
- конвейером с вентиляторами для охлаждения отливок;
- двумя термостатами, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- автоматическим смесителем для разделительной смазки пресс-форм.
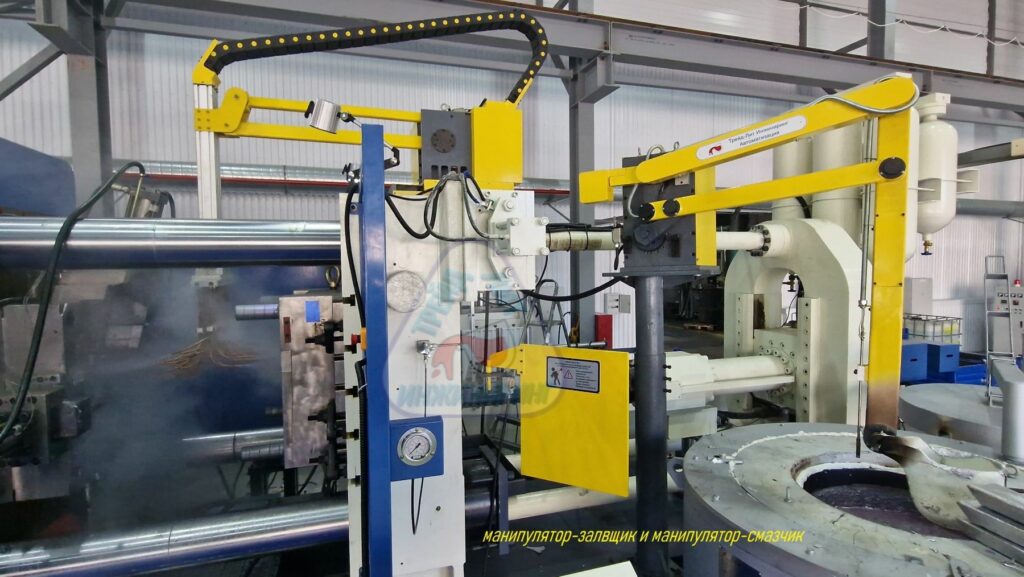
На фотографии показан манипулятор-заливщик в момент регулировки движения от камеры прессования машины литья под давлением к металлу в печи.
Траектория движения манипулятора-заливщика в районе печи — вертикальная, что позволяет отрегулировать глубину вычерпывания печи.
Так же на фотографии показан манипулятор-смазчик в процессе подачи разделительной смазки на рабочие части пресс-формы.
Все машины серии MS c 2016 года, укомплектованы серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
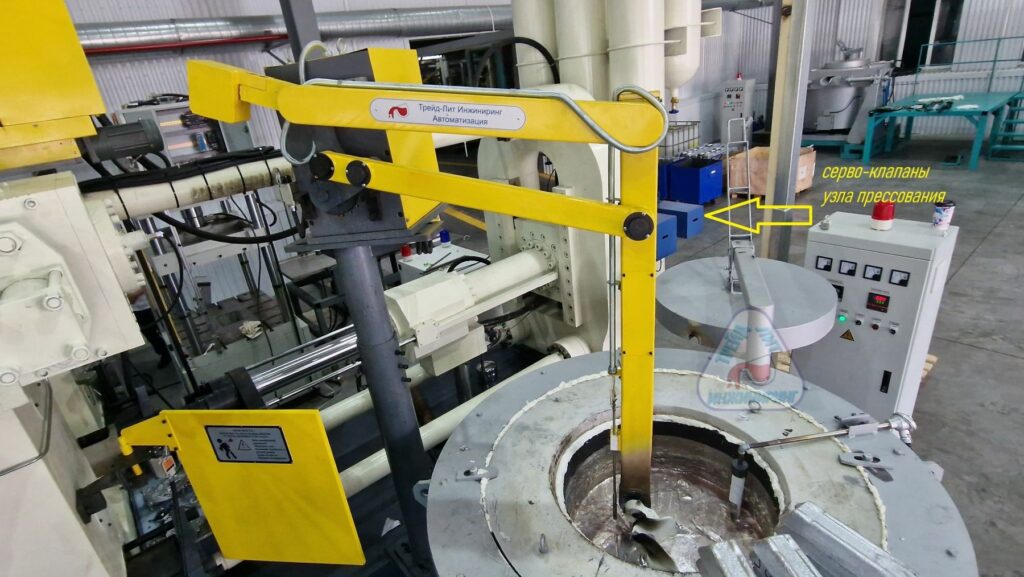
На фотографии показаны серво-клапаны установленные:
- на аккумуляторном блоке быстрой заливки, для регулировки скорости быстрой заливки (красный график на следующей фотографии);
- на аккумуляторном блоке подпрессовки, для регулировки скорости нарастания давления подпрессовки — скорости с которой возрастает давление на металл в пресс-форме при подпрессовке.
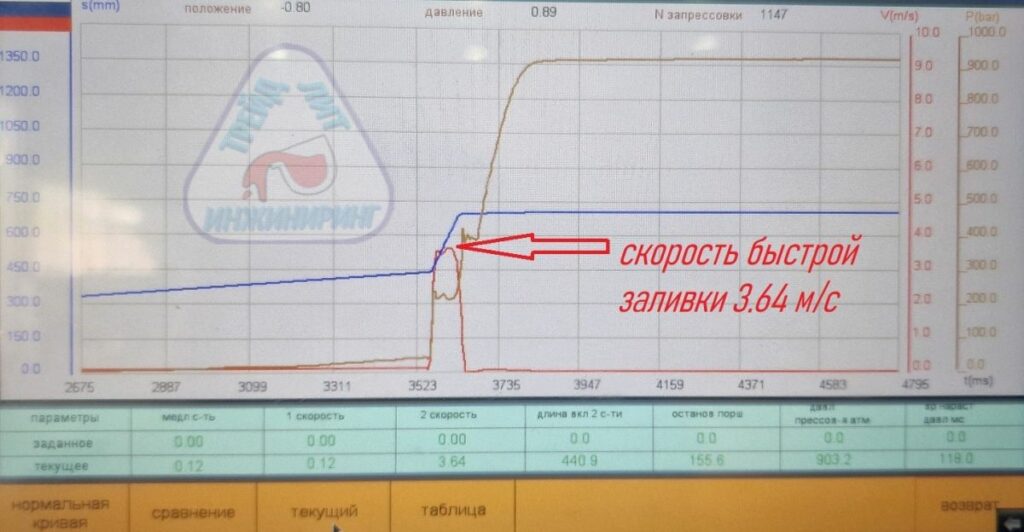
На машину установлена система цифрового контроля узла прессования, блок обработки и хранения данных 20 тысяч запрессовок для паспортизации отливок по семи параметрам, память для пресс-форм на 99 режимов (опция).
Система укомплектована:
- блок обработки и хранения данных по 20 тысячам запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
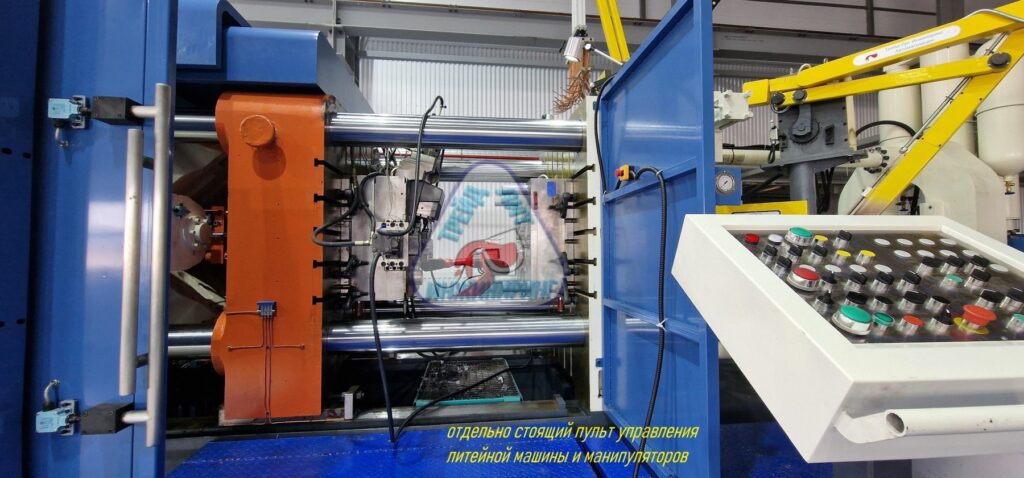
Машина литья под давлением MS1000T оснащена отдельно стоящим пультом управления на подвижной стойке с колесами и гибким кабелем. Такая конструкция пульта управления позволяет выбрать оптимальное место его установки около машины — удобное для работы литейщиков.
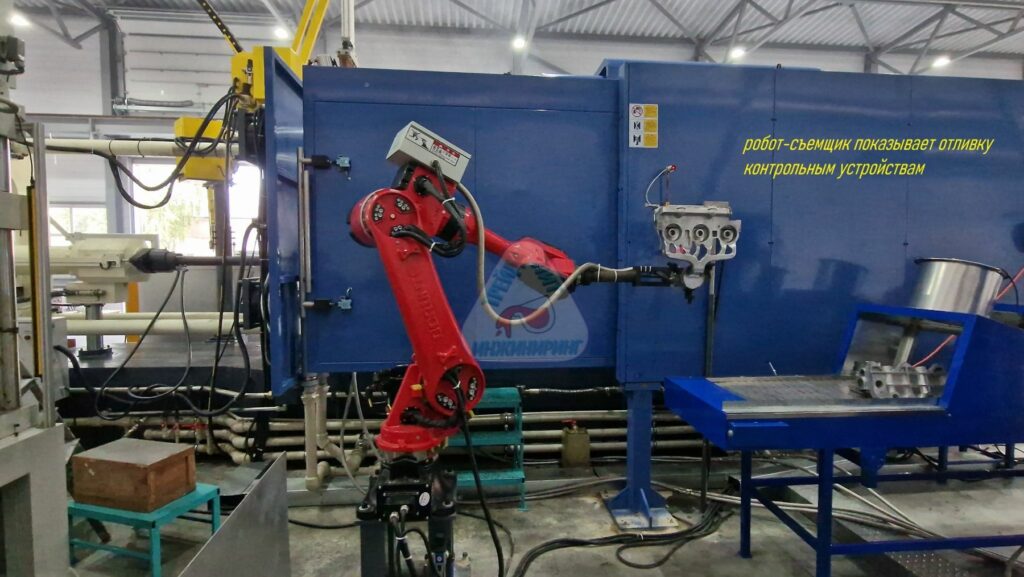
В состав комплекса литья под давлением на базе машины MS1000T входит робот-съемщик. На фотографии показан момент когда робот-съемщик показывает отливку контрольным устройствам по сигналу которых начинается следующий цикл работы литейной машины.
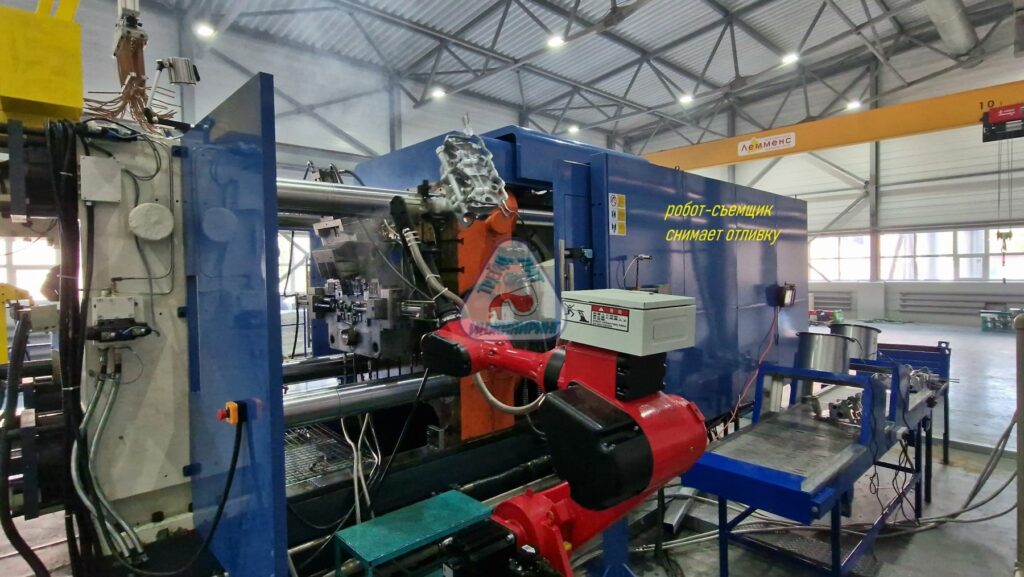
Робот-съемщик в процессе съема куста отливок с пресс-формы.
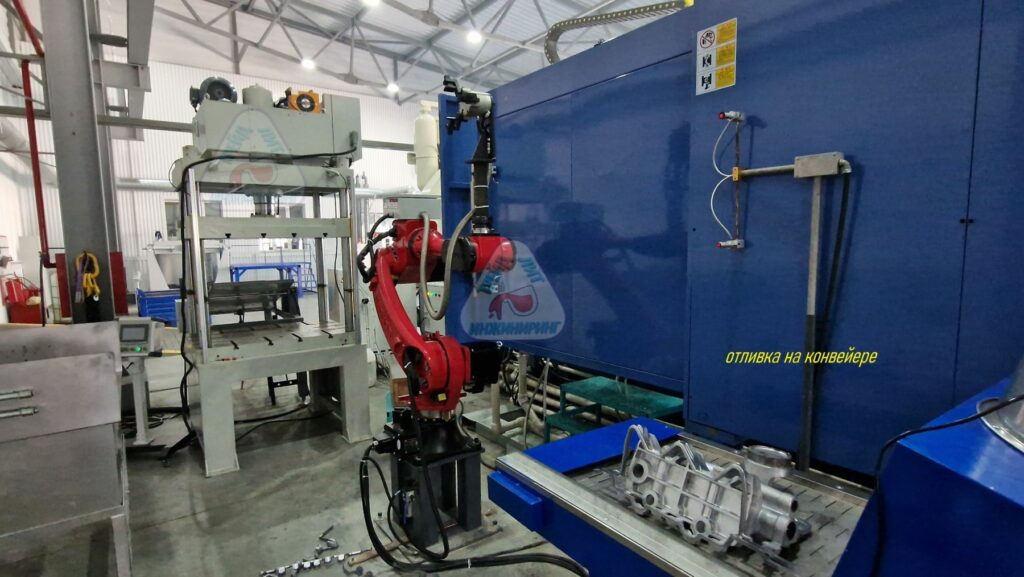
Куст отливок выложен на конвейер с металлической лентой. Над лентой конвейера установлены вентиляторы для охлаждения отливок. Работ-съемщик так же может вместо конвейера сначала выложить отливку в бак для охлаждения, а затем на обрубной пресс для обрубки литниковой системы и промывников.
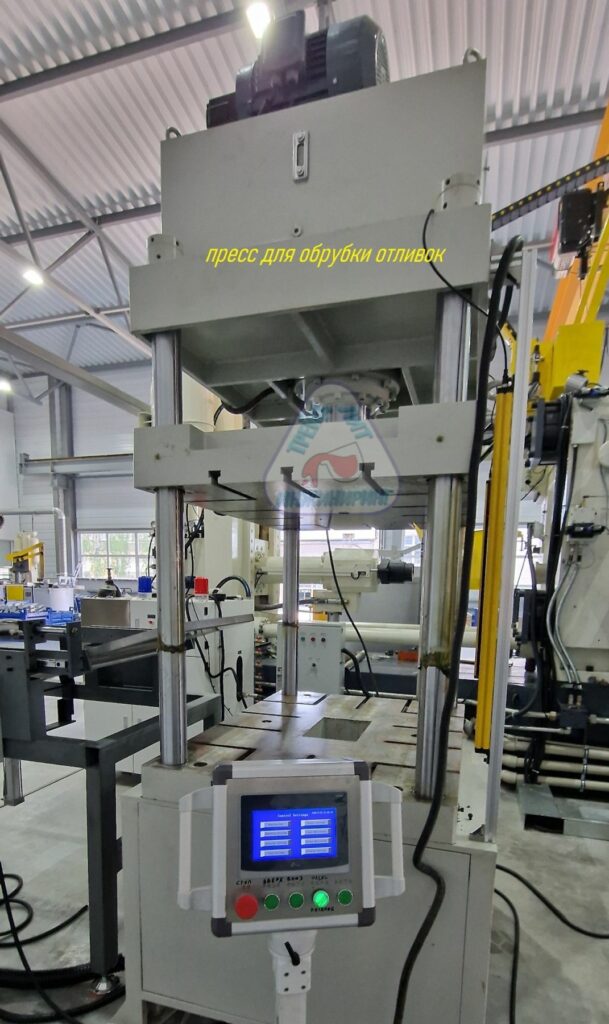
Гидравлический пресс для обрубки кустов отливок работающий в составе комплекса литья под давлением MS1000T
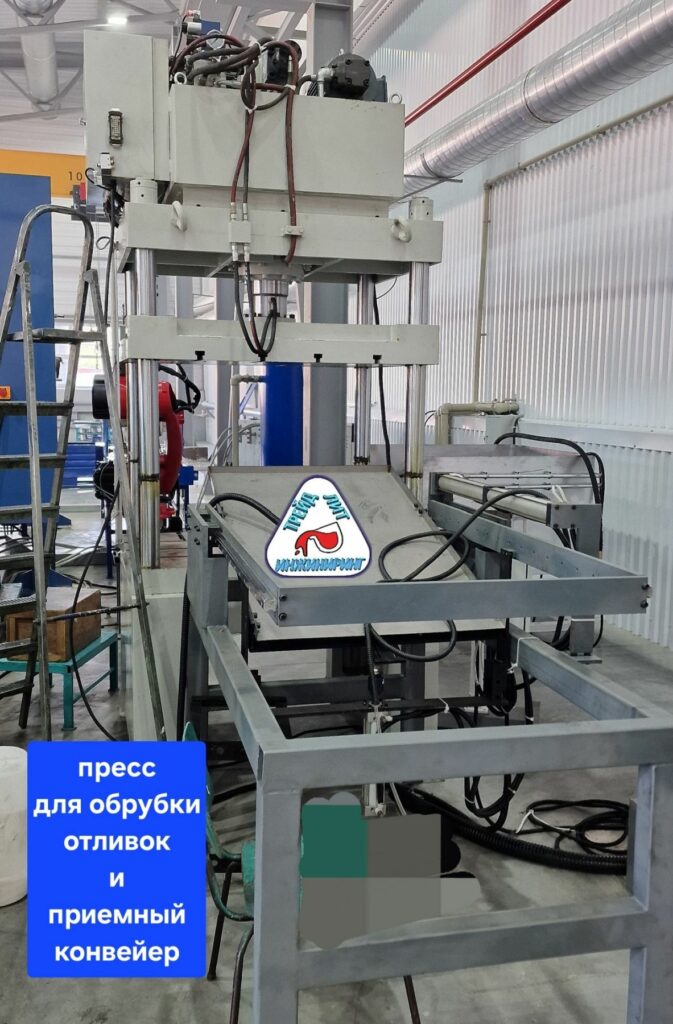
Около гидравлического обрубного пресса находится приемный конвейер для приема отливок после обрубки.
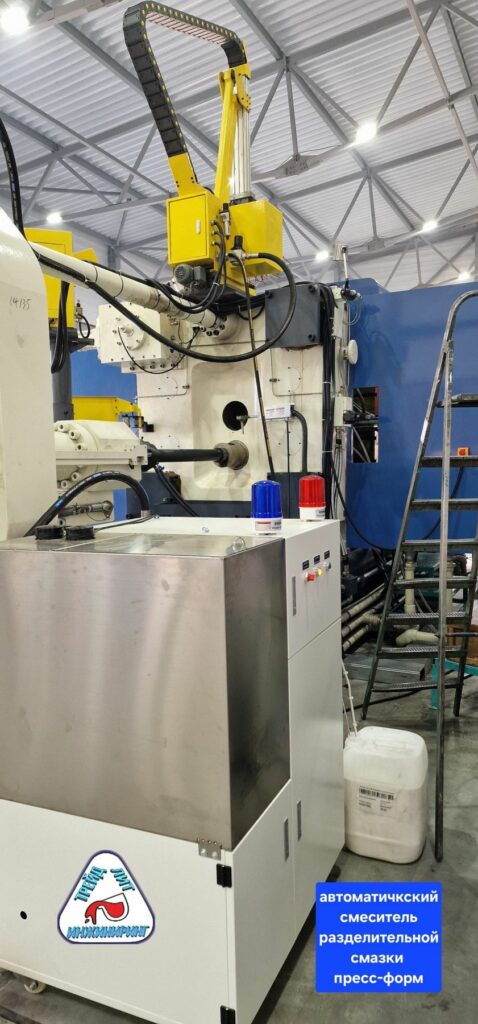
В составе литейного комплекса работает автоматический смеситель для разделительной смазки пресс-форм.
Важной отличительной особенностью всех машин серии MS, начиная с 2019 года стала консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при применении автоматического механизма съема колонны на крупных машинах, таких как MS1000Т.
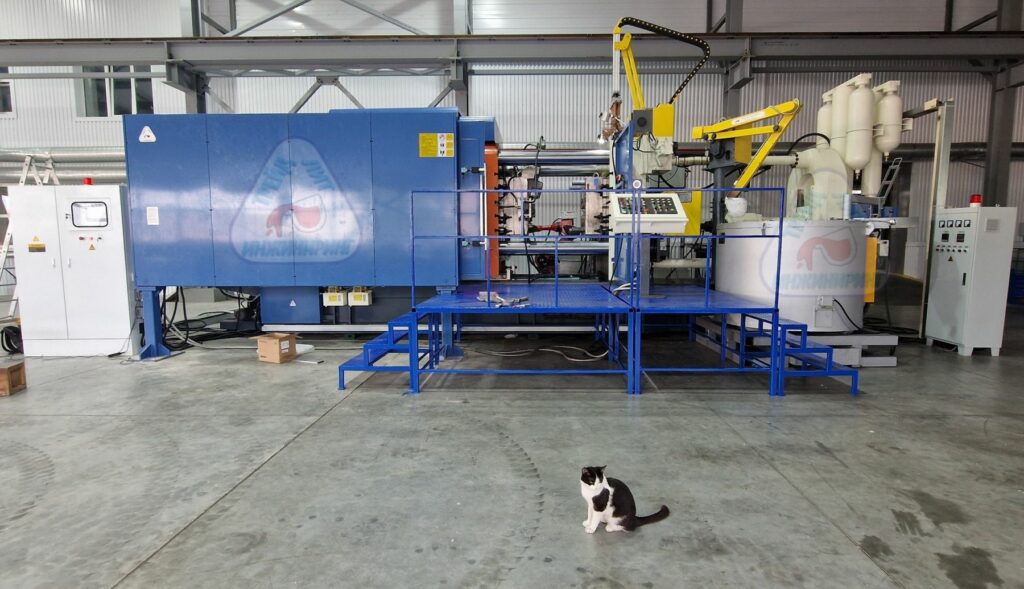
Автоматический механизм съема колонны применяется для ускоренной установки габаритных пресс-форм на плиты машины литья под давлением. Специалисты Трейд-Лит Инжиниринг имеют опыт сборки машин с усилием запирания 550, 900, 1000, 1100, 1600, 1650 тонн, оснащенных с механизмом съема колонны. При сборке таких машин наши сотрудники проводят установку плит машины по геометрической точности и отладку механизмов гидравлических замков съемной колонны.
Выгрузка и сборка машины литья под давлением MS1000Т с усилием запирания 1000 тонн
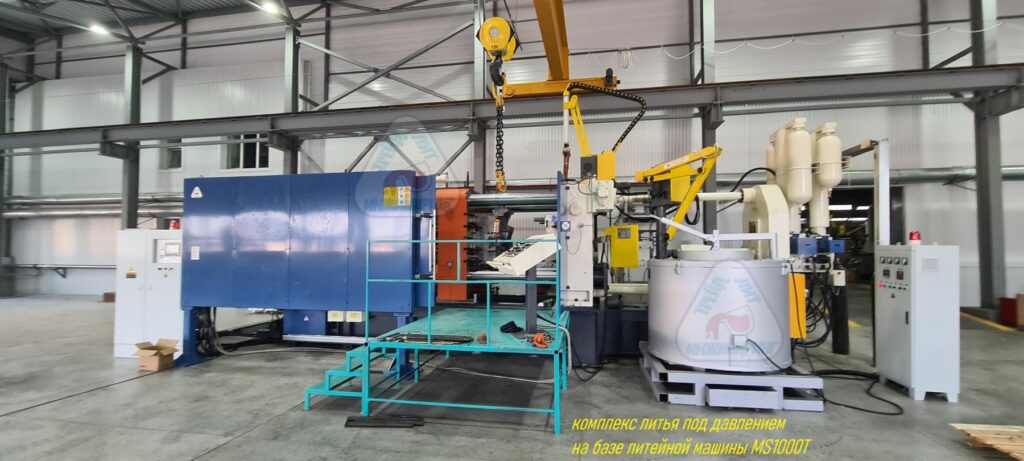
Выгрузка и сборка машины литья под давлением — всегда ответственная задача, справиться с которой сотрудникам Покупателей помогают специалисты нашего предприятия «Трейд-Лит Инжиниринг».
Наши инженеры всегда приезжают в Покупателям в момент выгрузки машин литья под давлением, для того чтобы проконсультировать и просто помочь с проведением работ.
В случае с машиной литья под давлением MS1000Т не явился исключением, тем более, что масса только самой машины превышает 70 тонн, а общая масса грузов вошедших в автоматизированный комплекс литья под давлением превысила 80 тонн. Ведь в комплекс вошли:
- манипулятор-заливщик большой мощности, обеспечивающий подачу металла массой до 25 кг;
- манипулятор-смазчик, для работы с габаритными пресс-формами, с размером формообразующей превышающим 1000х1000 мм;
- робот-съемщик, выдерживающий ритмичное снятие с пресс-форм отливок большой массы — более 25 кг;
- раздатойно-подогревательная и плавильная печи;
- термостаты, чиллер, смеситель;
- запасные части и расходные материалы;
- пресс-формы.
Для того, чтобы представить сложности выгрузки машины MS1000Т, достаточно знать, что масса каждой колонны узла запирания превышает 2 тонны, а колонны транспортируются отдельно от узла запирания.
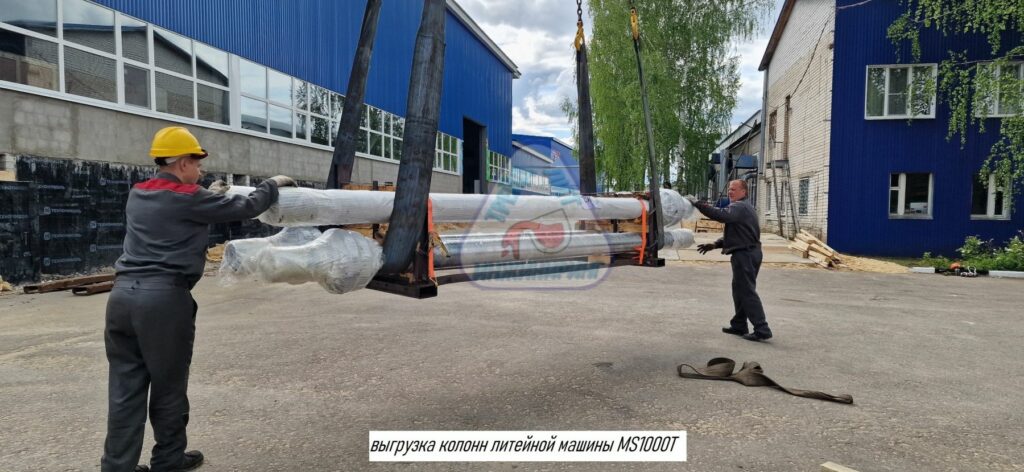
Выгрузка колонн машины литья под давлением MS1000T и перемещение к месту сборки.
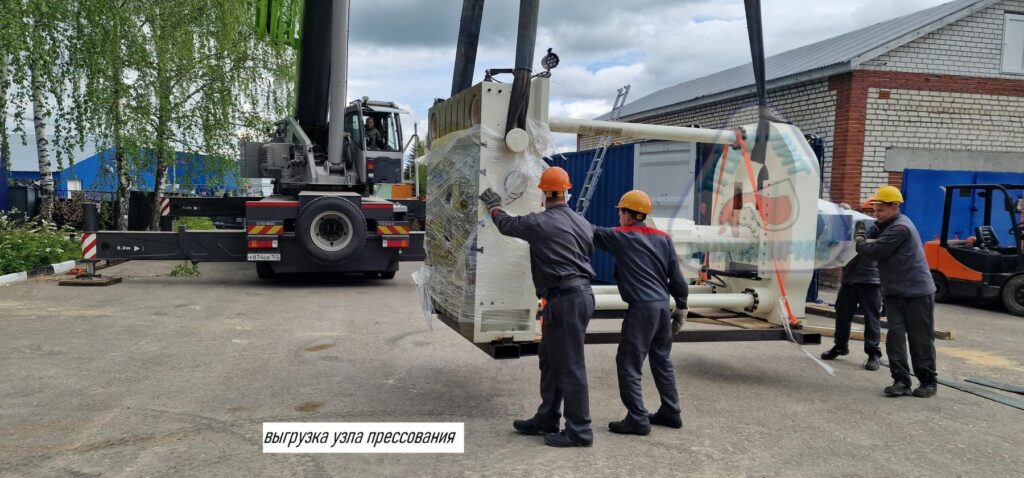
Выгрузка из контейнера и перемещение к месту сборки узла прессования и неподвижной плиты.
Узел прессования, как и узел запирания размещены на прочных и тяжелых транспортных рамах из металлопроката. Такое размещение груза обеспечивает его максимальную защиту при транспортировке и выгрузке.
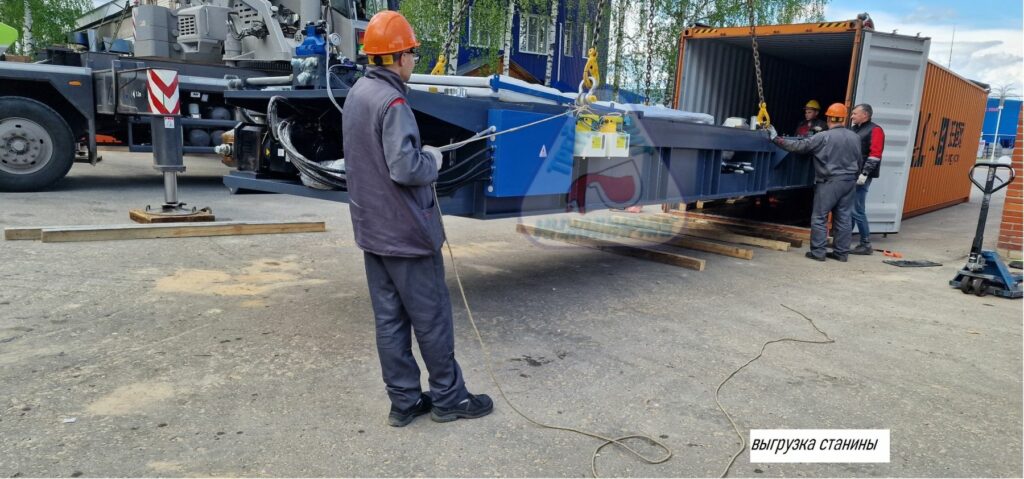
Выгрузка из контейнера станины машины литья под давлением.
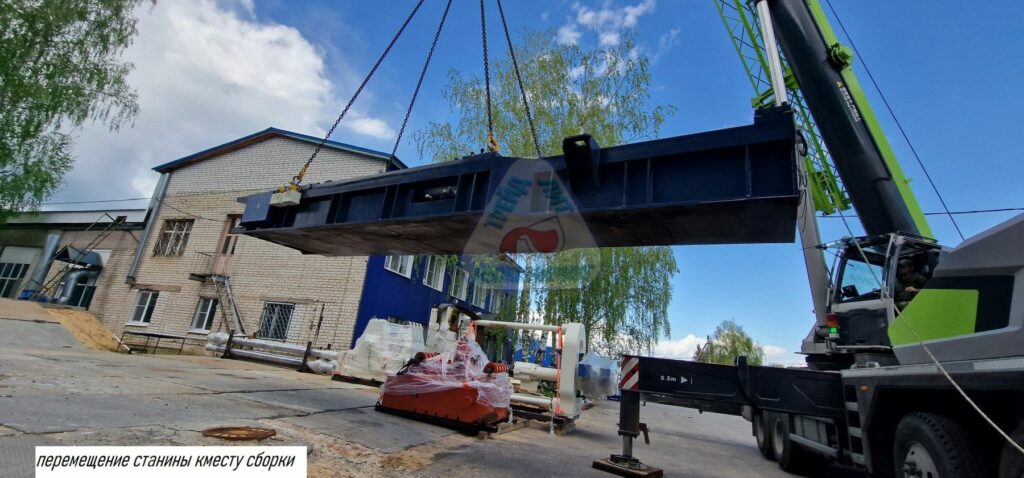
Перемещение станины к месту сборки.
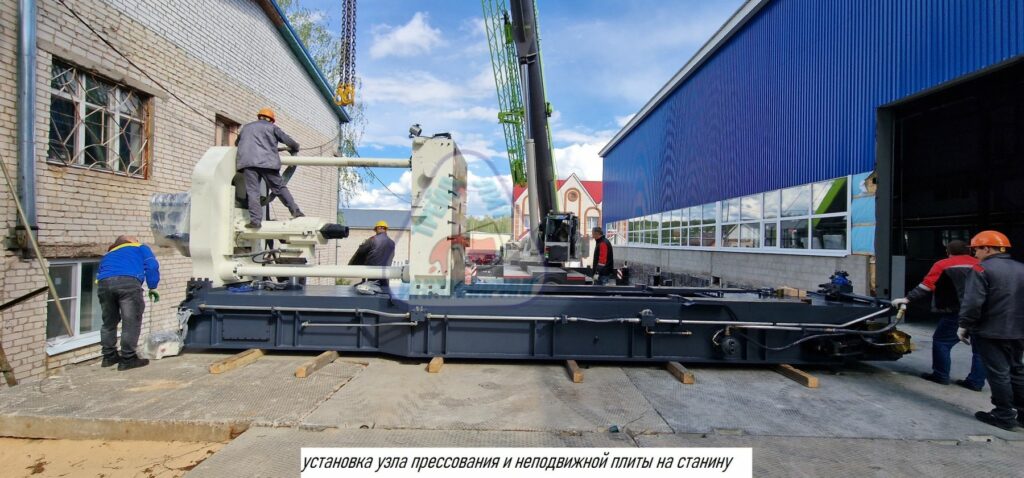
Установка узла прессования и неподвижной плиты на станину.
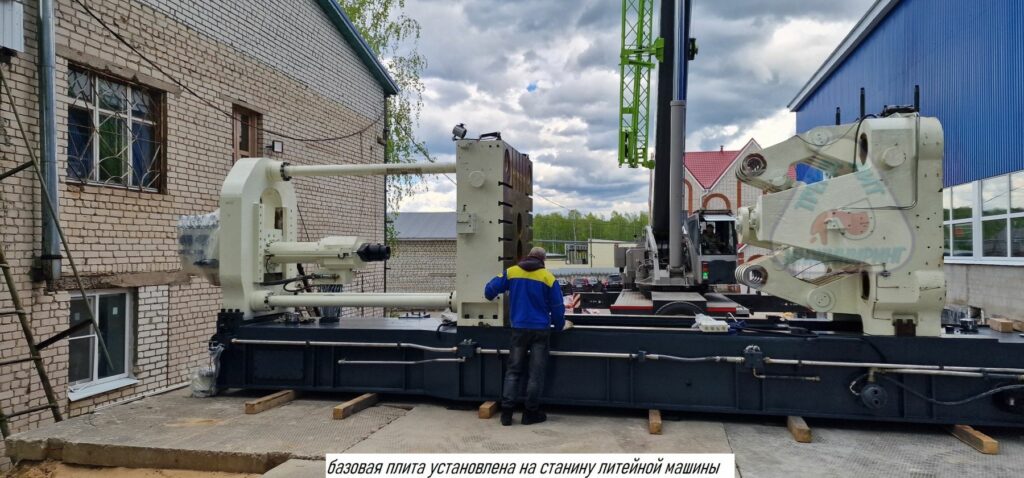
Установка базовой плиты на станину литейной машины. На приливы базовой плиты заранее установлены колени коленно-рычажного механизма.
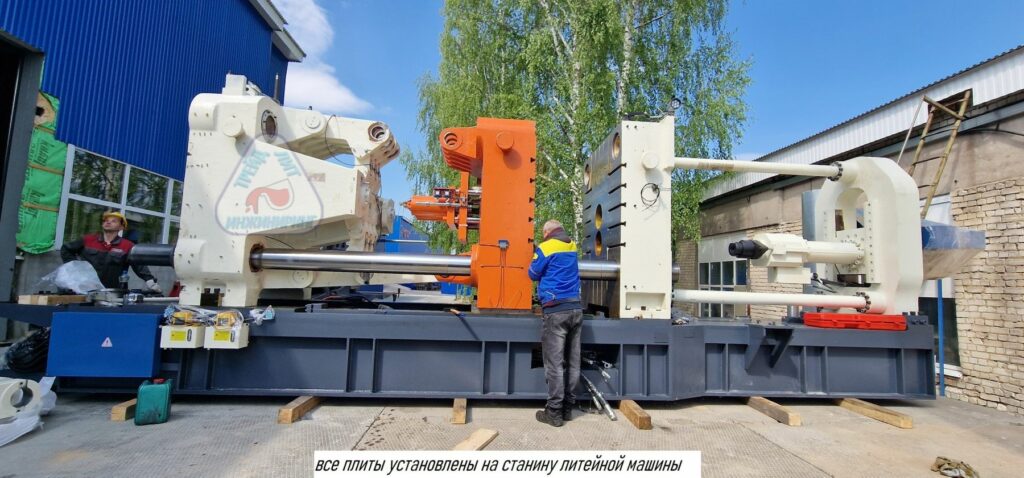
Все плиты: неподвижная, базовая и подвижная установлены на станину литейной машины и соединены нижней передней колонной. Для выверки геометрической точности установки плит наши специалисты применяют точный мерительный инструмент.
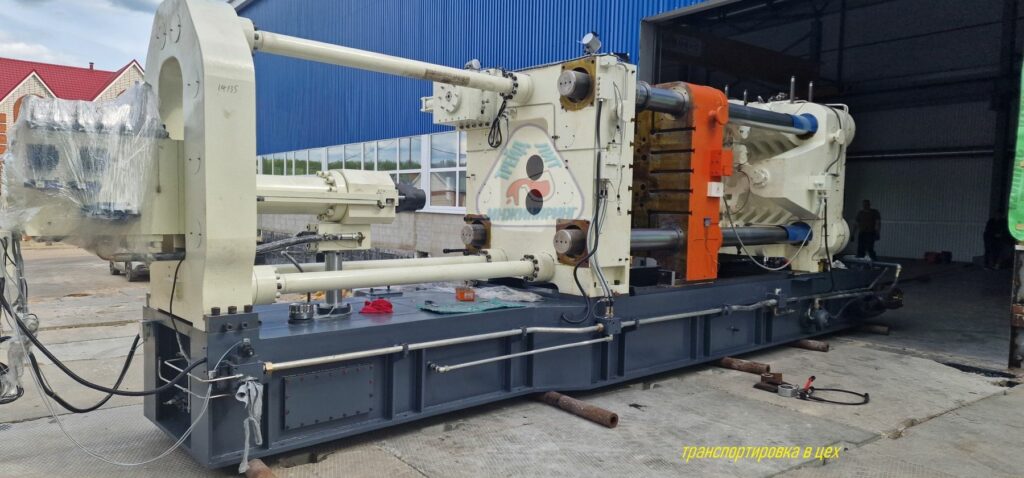
Машина литья под давлением собрана по крупным узлам и подготовлена к транспортировке внутрь литейного цеха.
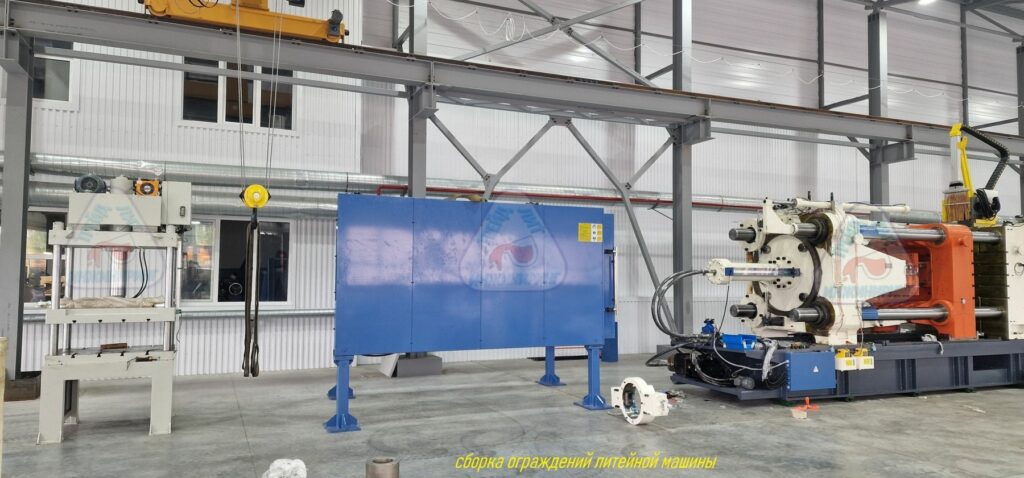
Автоматические двери безопасности и ограждения коленно-рычажного механизма собраны отдельно на собственных опорах. Слева стоит обрубной гидравлический пресс, собранный для транспортировки к месту установки.
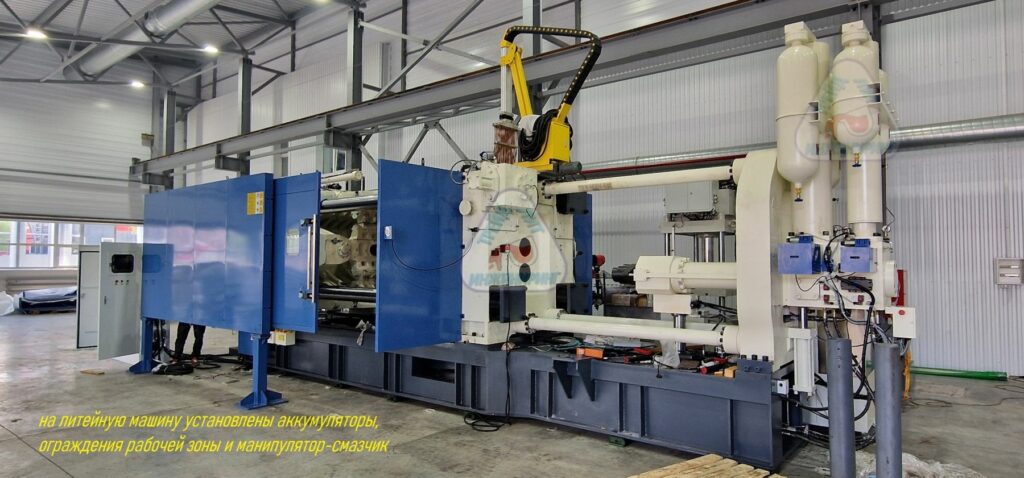
На машину литья под давлением установлены гидравлические аккумуляторы, ограждения, автоматические двери и манипулятор-смазчик. Справа подготовлена к сборке и установке колонна для манипулятора-заливщика.
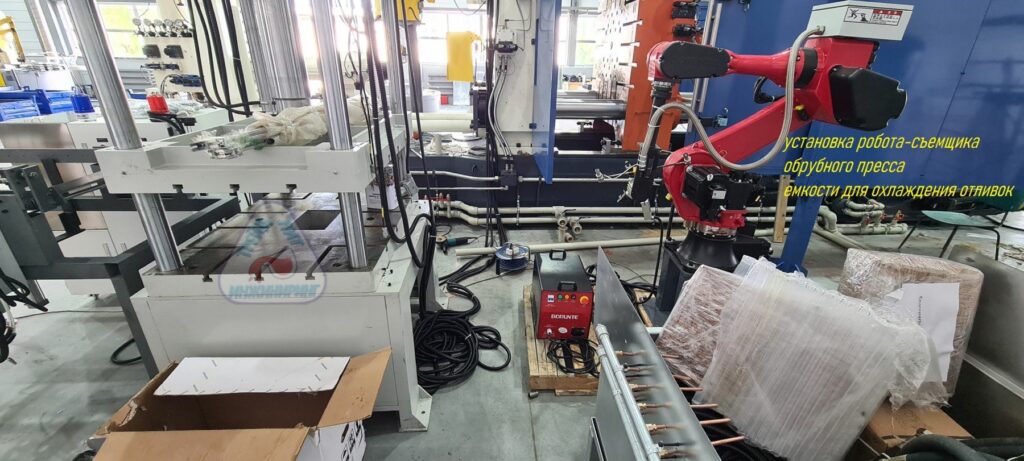
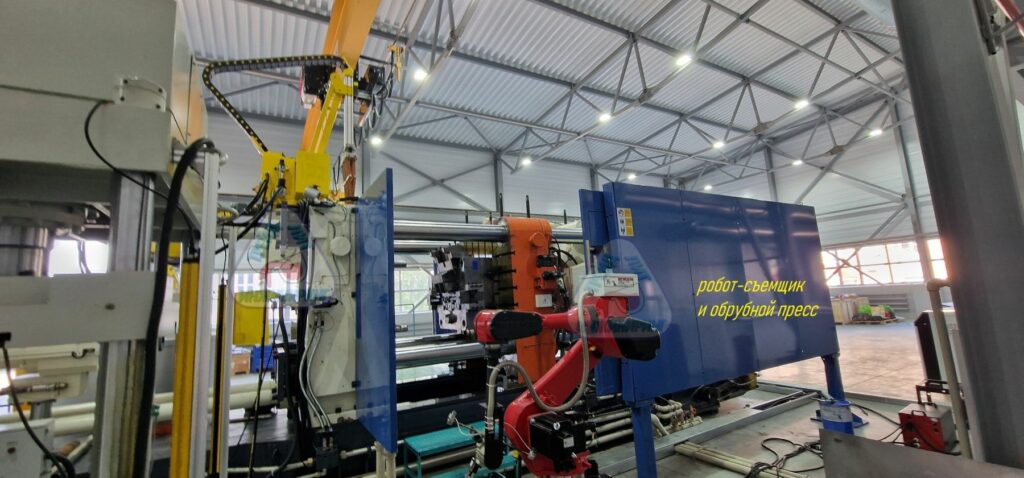
Робот-съемщик, обрубной пресс и емкость для охлаждения отливок установлены с тыльной стороны машины литья под давлением.
Техническая оснащенность нашего Покупателя и грамотные совместные действия сотрудников Покупателя и специалистов «Трейд-Лит Инжиниринг» обеспечили результат — бережная выгрузка всех грузовых мест вошедших в комплект поставки автоматизированного комплекса на базе машины литья под давлением MS1000Т с усилием запирания 1000 тонн.
Выгрузка и сборка машин литья под давлением MS1650Т и MS550T с усилием запирания 1650 и 550 тонн
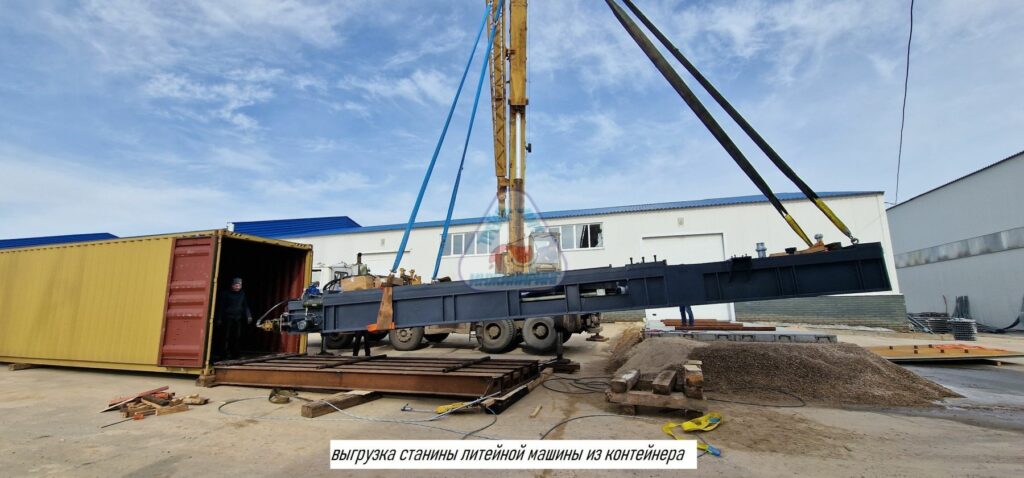
Выгрузка машины литья под давлением — всегда ответственная задача, справиться с которой сотрудникам Покупателей помогают специалисты нашего предприятия «Трейд-Лит Инжиниринг».
Наши инженеры всегда приезжают в Покупателям в момент выгрузки машин литья под давлением, для того чтобы проконсультировать и просто помочь с проведением работ.
В случае с машиной литья под давлением MS1650Т не явился исключением, тем более, что масса только самой машины превышает 105 тонн, а общая масса грузов вошедших в автоматизированный комплекс литья под давлением превысила 125 тонн. Ведь в комплекс вошли:
- манипулятор-заливщик большой мощности, обеспечивающий подачу металла массой до 25 кг;
- манипулятор-смазчик, для работы с габаритными пресс-формами, с размером формообразующей превышающим 1000х1000 мм;
- робот-съемщик, выдерживающий ритмичное снятие с пресс-форм отливок большой массы — более 25 кг;
- раздатойно-подогревательная и плавильная печи;
- термостаты, чиллер, смеситель;
- запасные части и расходные материалы;
- пресс-формы.
Для того, чтобы представить сложности выгрузки машины MS1650Т, достаточно знать, что масса каждой колонны узла запирания превышает 2 тонны, а колонны транспортируются отдельно от узла запирания.
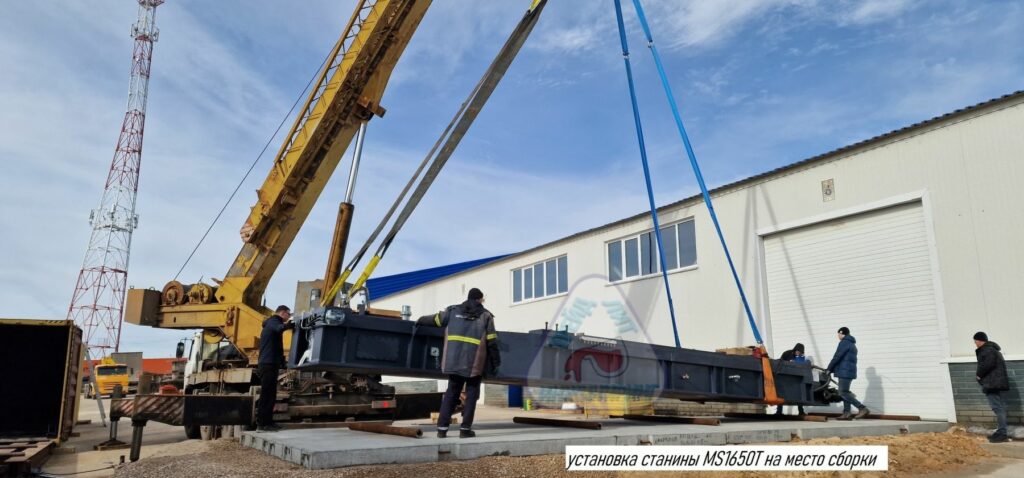
Установка станины машины литья под давлением на место сборки, подготовленное заранее.
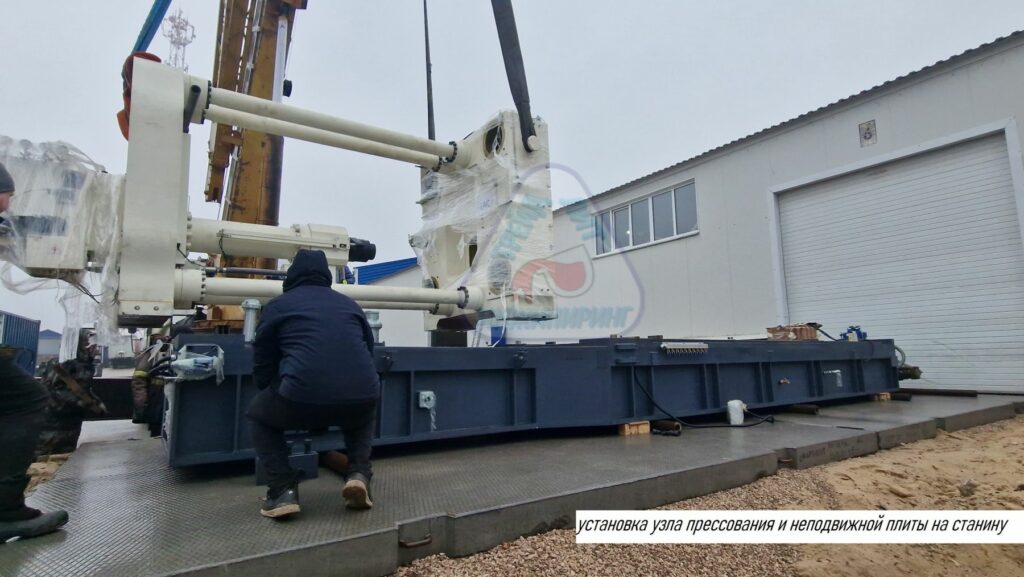
Узел прессования, как и узел запирания размещены на прочных и тяжелых транспортных рамах из металлопроката. Такое размещение груза обеспечивает его максимальную защиту при транспортировке и выгрузке.
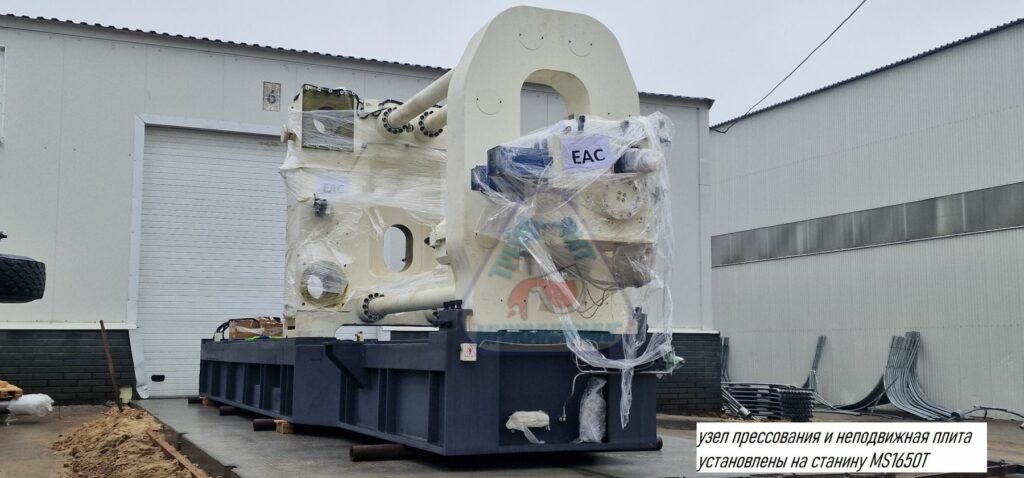
Узел прессования и соединенная с ним четырьмя колонками неподвижная плита установлены на станине литейной машины.
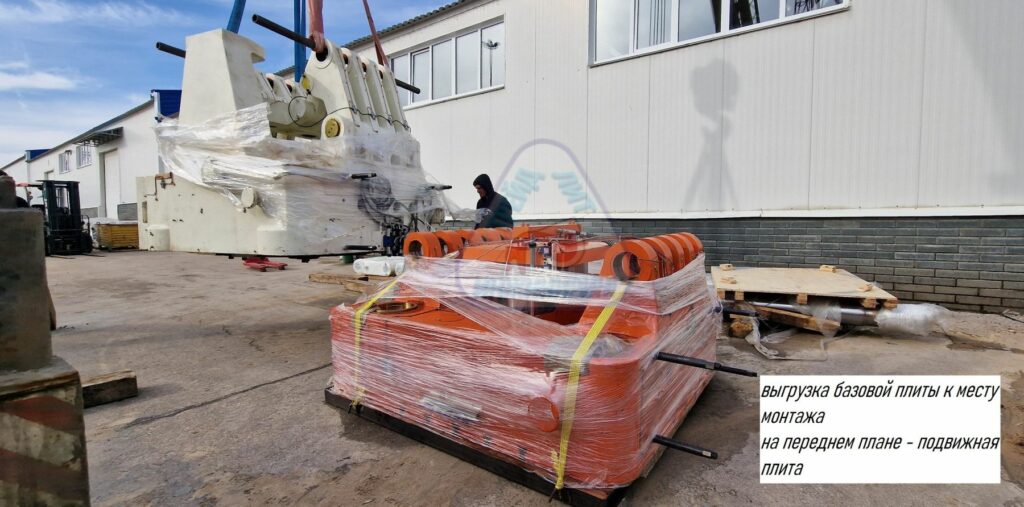
Выгрузка базовой плиты механизма запирания (белая плита). Базовая плита — самая тяжелая плита механизма запирания.
На переднем плане находится подвижная плита механизма запирания (оранжевого цвета).
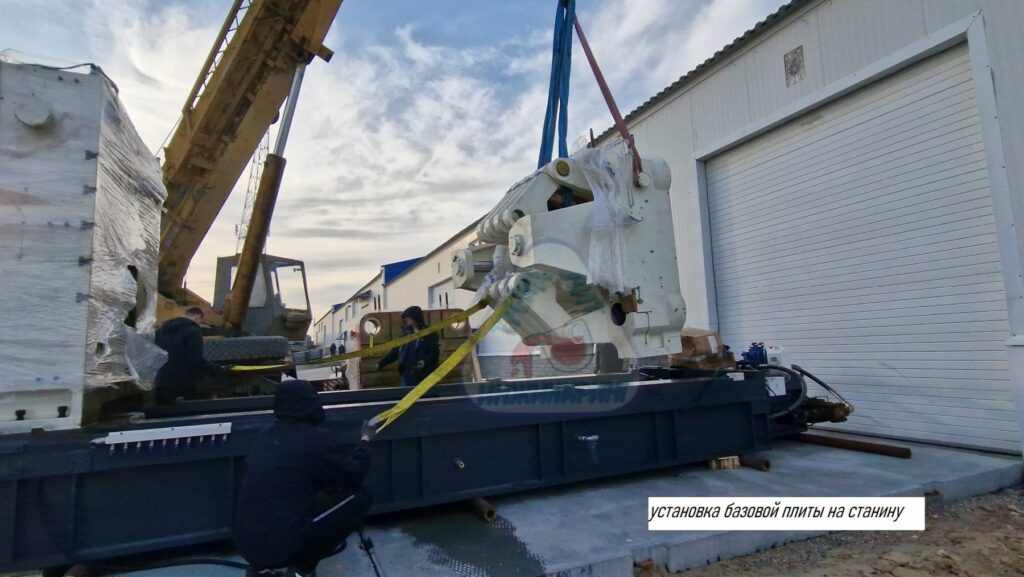
Установка базовой плиты на станину. На базовой плите заранее установлены колени.
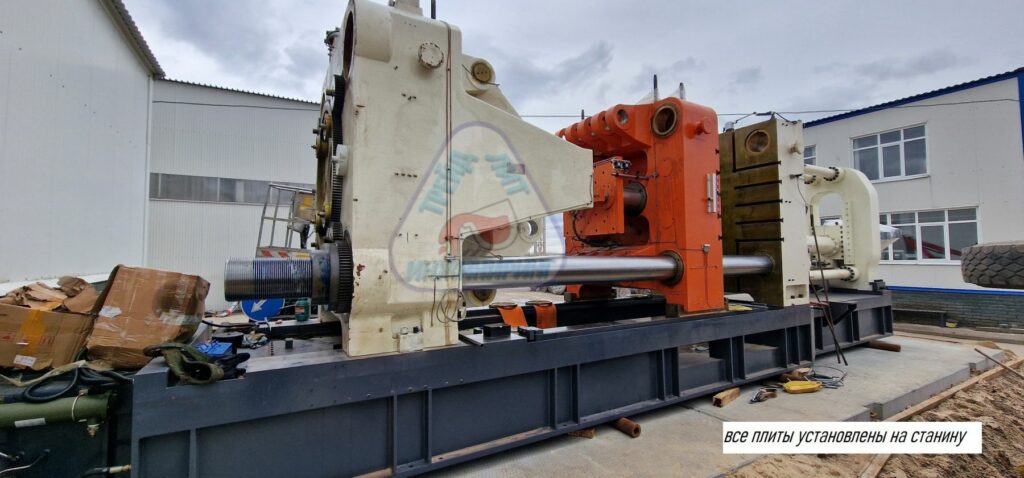
Все плиты установлены на станине. Для контроля геометрической точности наши специалисты используют специальный высокоточный мерительный инструмент.
Так же на фотографии показана нижняя передняя колонна, вставленная в три плиты.
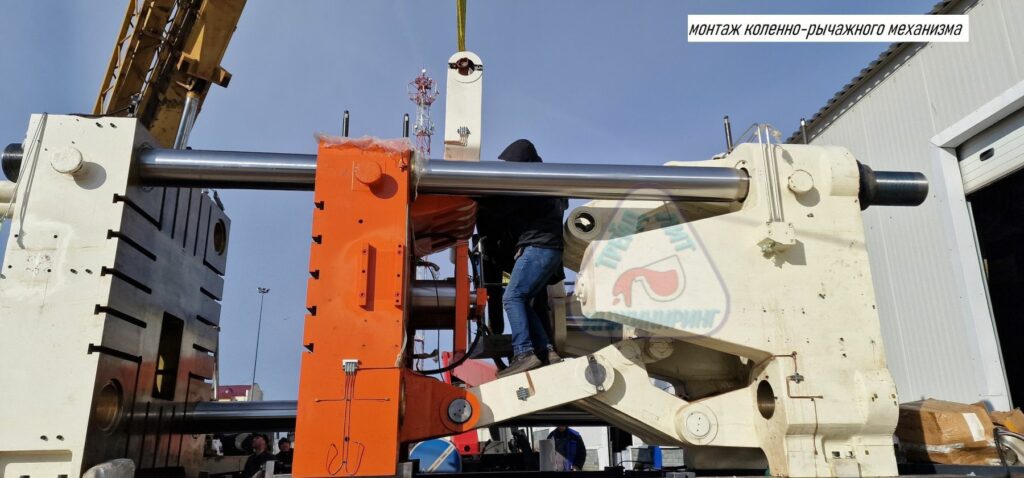
Установка коленно-рычажного механизма от базовой к подвижной плите.
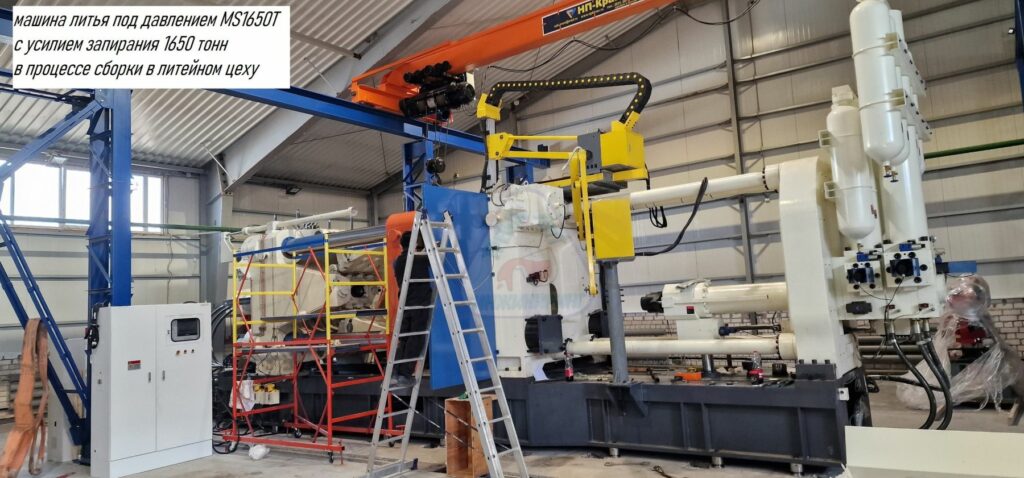
На фотографии показана машина литья под давлением MS1650T с усилием запирания 1650 тонн в процессе сборки в литейном цеху. На машину смонтированы гидравлические аккумуляторы, манипулятор-заливщик и манипулятор-смазчик.
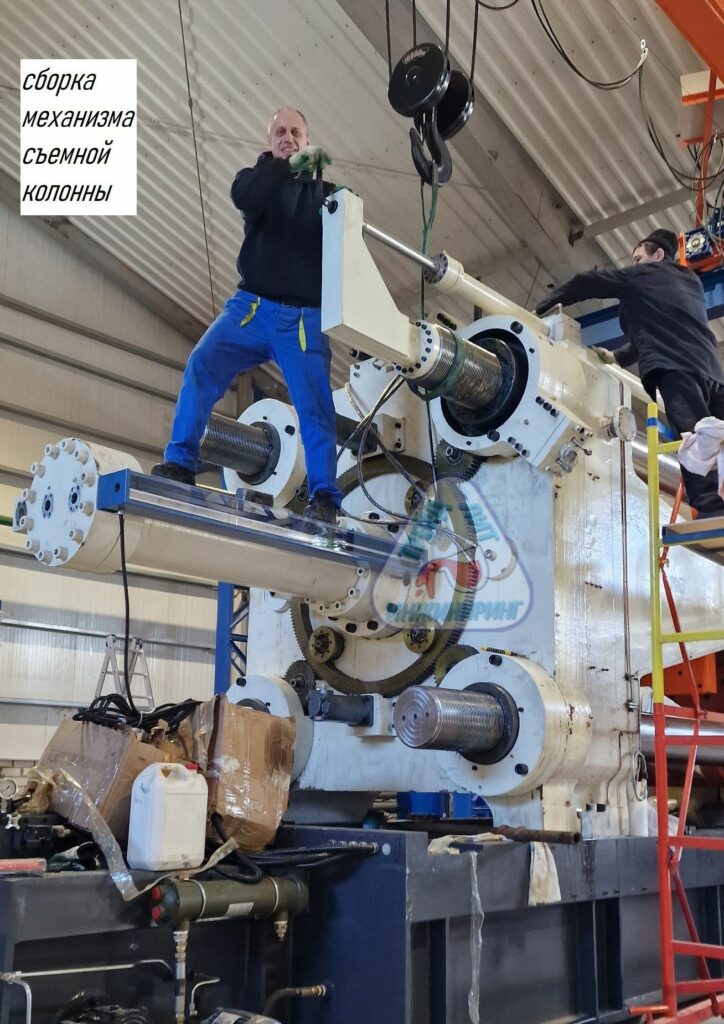
Сборка механизма съемной колонны, который применяется для установки габаритных пресс-форм.
В составе механизма:
- гидравлический замок неподвижной плиты;
- гидравлический замок базовой плиты;
- гидравлический цилиндр съема колонны;
- гидравлические клапана; — датчики положения;
- страница интерфейса; — кнопки на пульте управления.
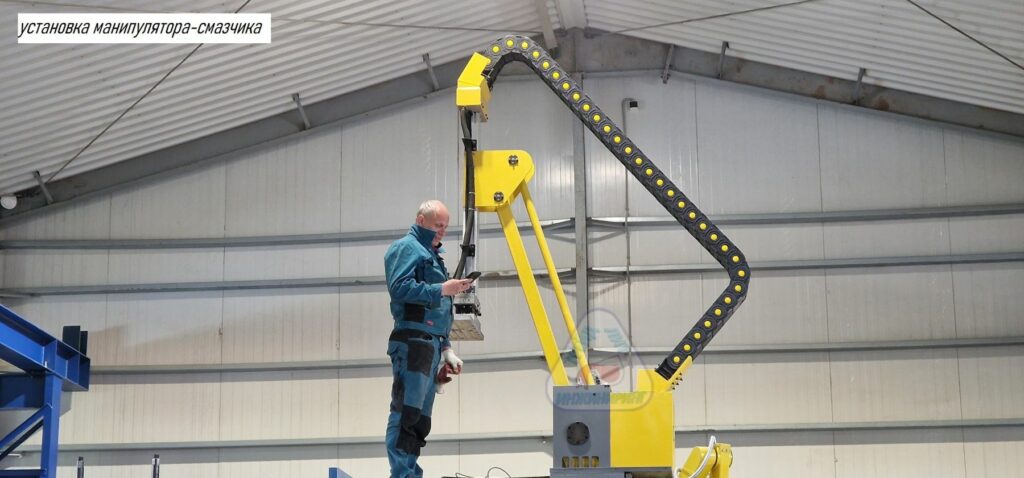
Установка манипулятора-смазчика на верхнюю поверхность неподвижной плиты машины литья под давлением MS1650Т.
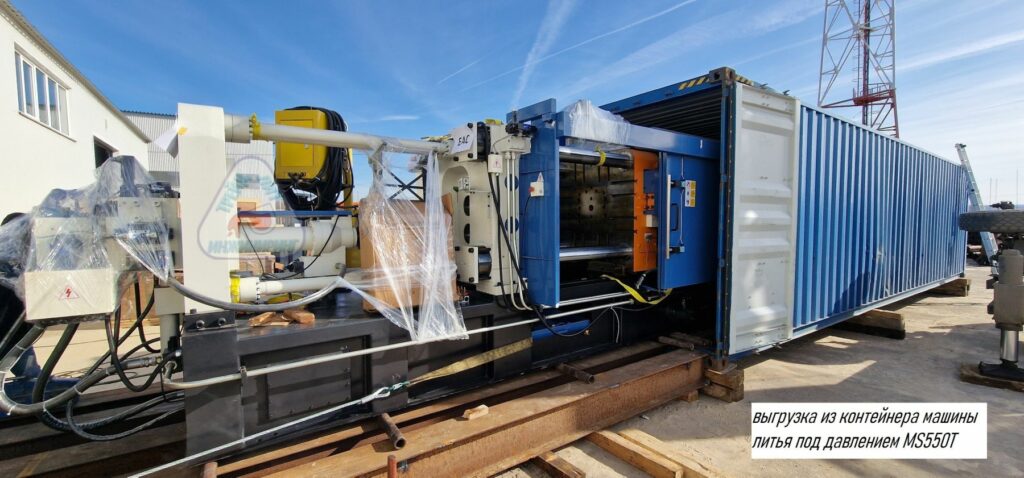
Выгрузка машины литья под давлением MS550T из контейнера.
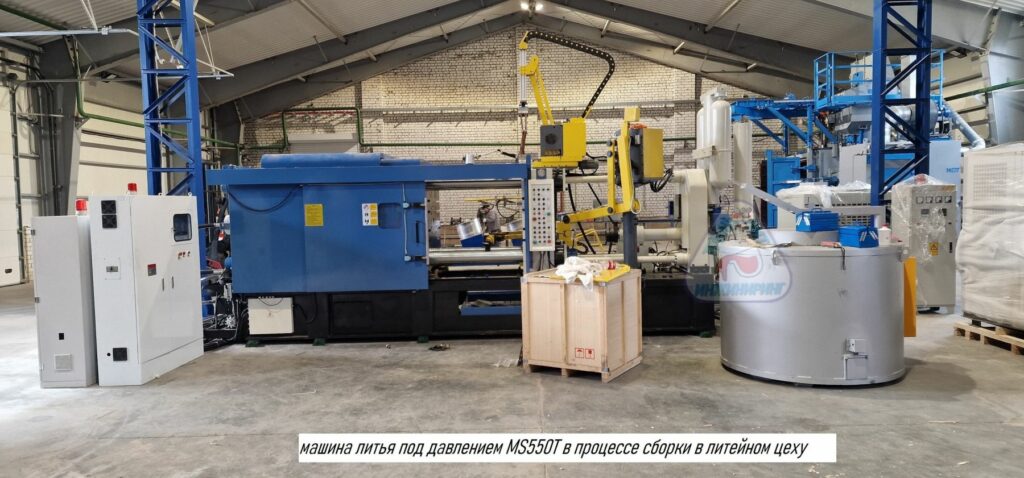
Машина литья под давлением MS550T с усилием запирания 550 тонн в процессе сборки в литейном цеху.
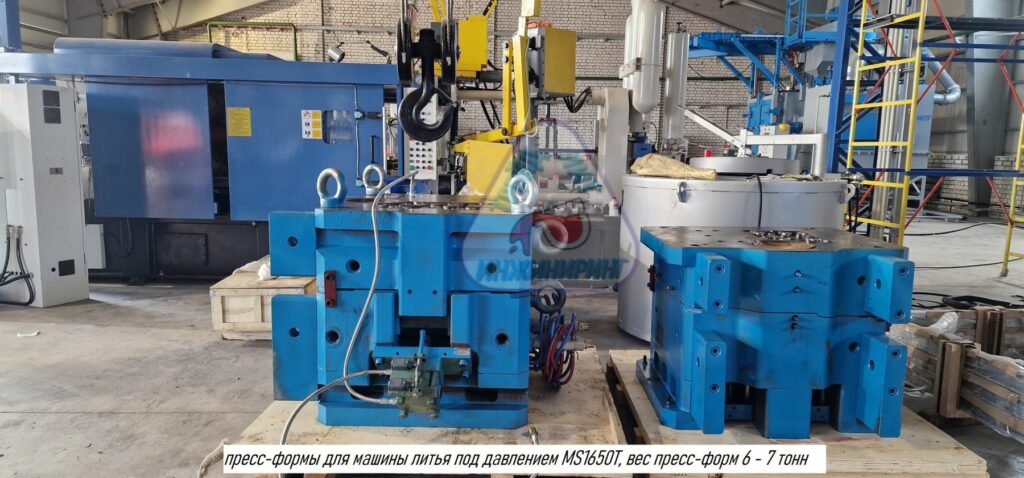
Пресс-формы для литейной машины MS1650T, вес пресс-форм составляет 6 — 7 тонн.
Техническая оснащенность нашего Покупателя и грамотные совместные действия сотрудников Покупателя и специалистов «Трейд-Лит Инжиниринг» обеспечили результат — бережная выгрузка всех грузовых мест вошедших в комплект поставки автоматизированного комплекса на базе машины литья под давлением MS1650Т с усилием запирания 1650 тонн.
Ввод в эксплуатацию автоматизированного комплекса литья под давлением MS400Т
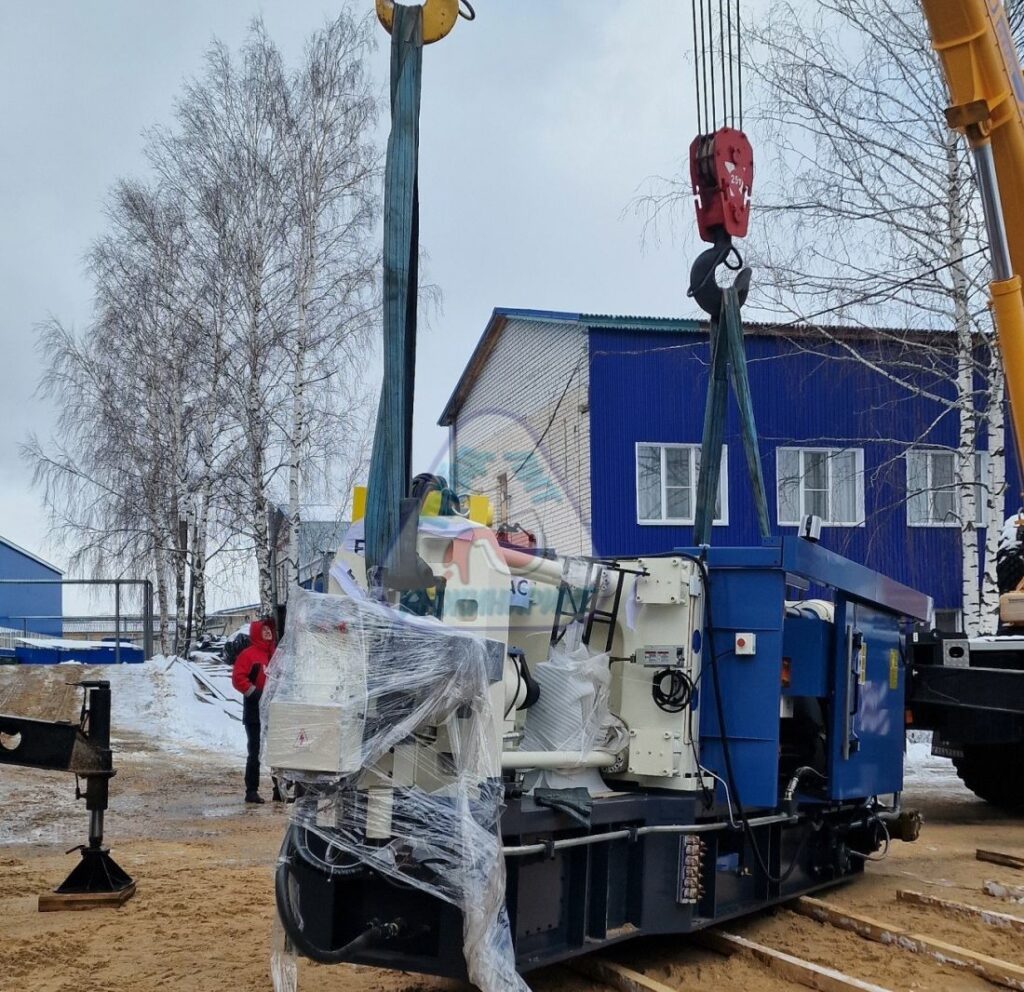
В марте 2025 года специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS400Т, с усилием запирания 400 тонн.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком с сервоприводами руки и ковша, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, с сервоприводом, для подачи воздуха и смазки на рабочие части пресс-форм по заданным координатам;
- манипулятором-съемщиком с сервоприводами, для автоматического съема отливок с пресс-формы и подачи оливок на конвейер;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью.
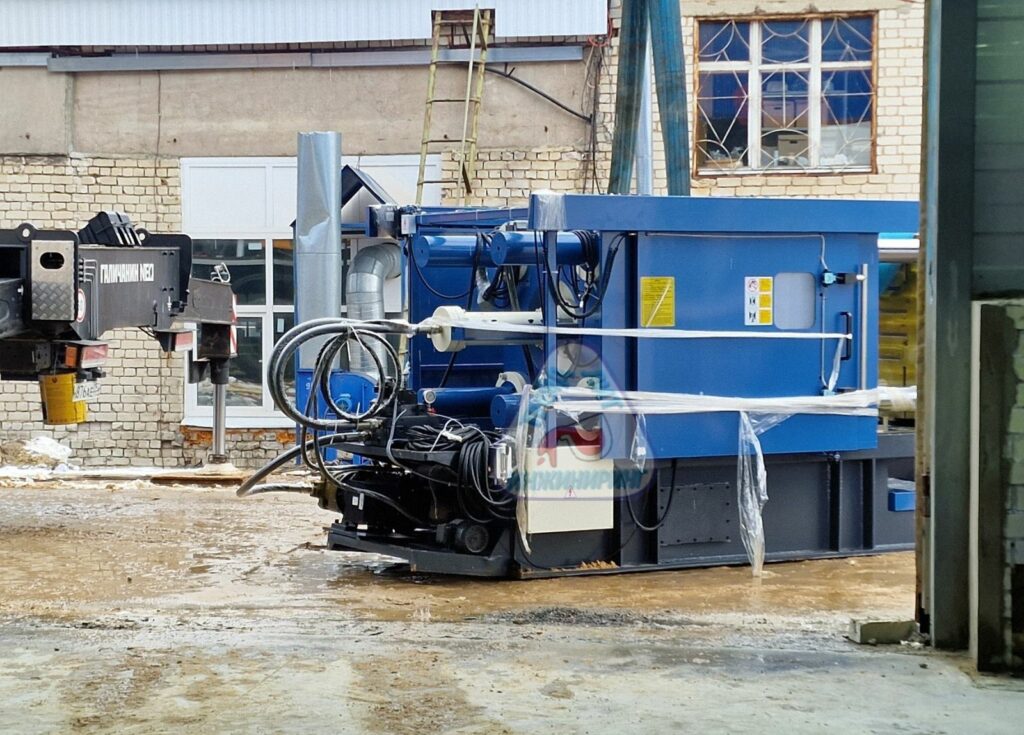
Все машины серии MS c 2016 года, укомплектованы серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
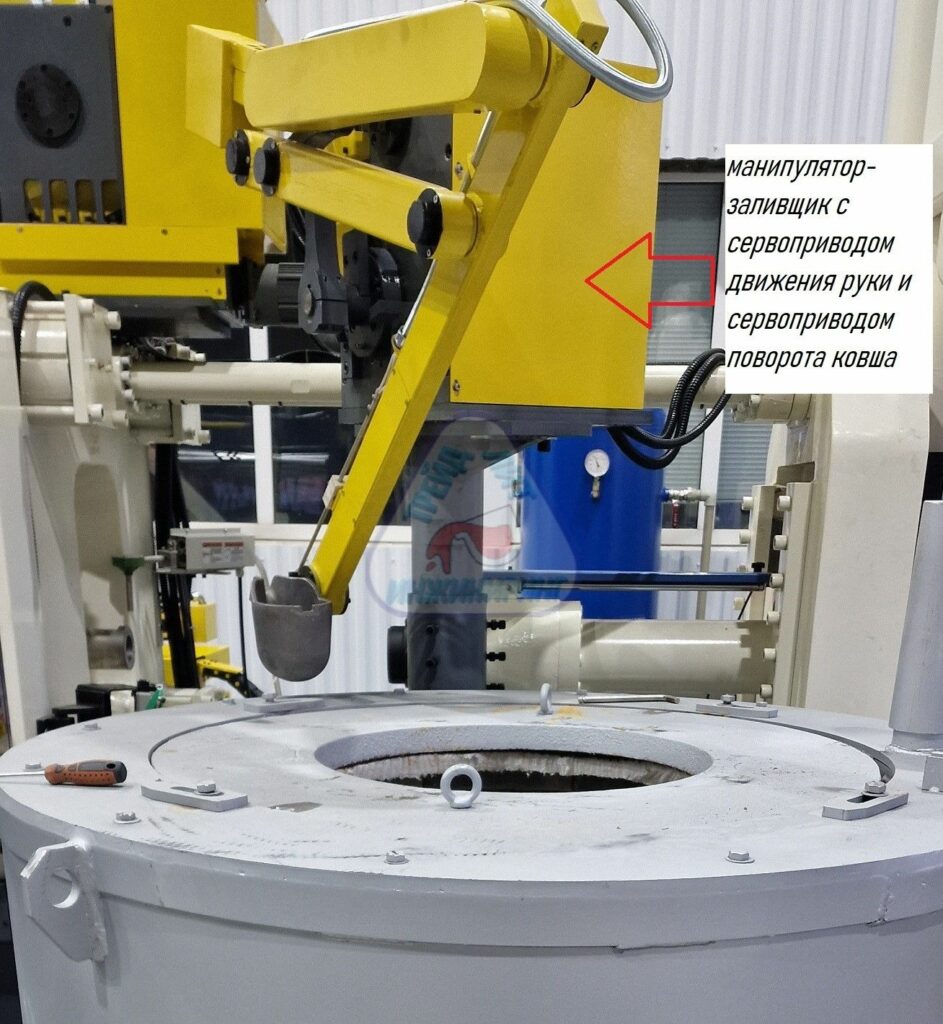
На фотографии показан манипулятор-заливщик в момент регулировки движения от печи к камере прессования машины литья под давлением.
Траектория движения манипулятора-заливщика в районе печи — вертикальная, что позволяет отрегулировать глубину вычерпывания печи.
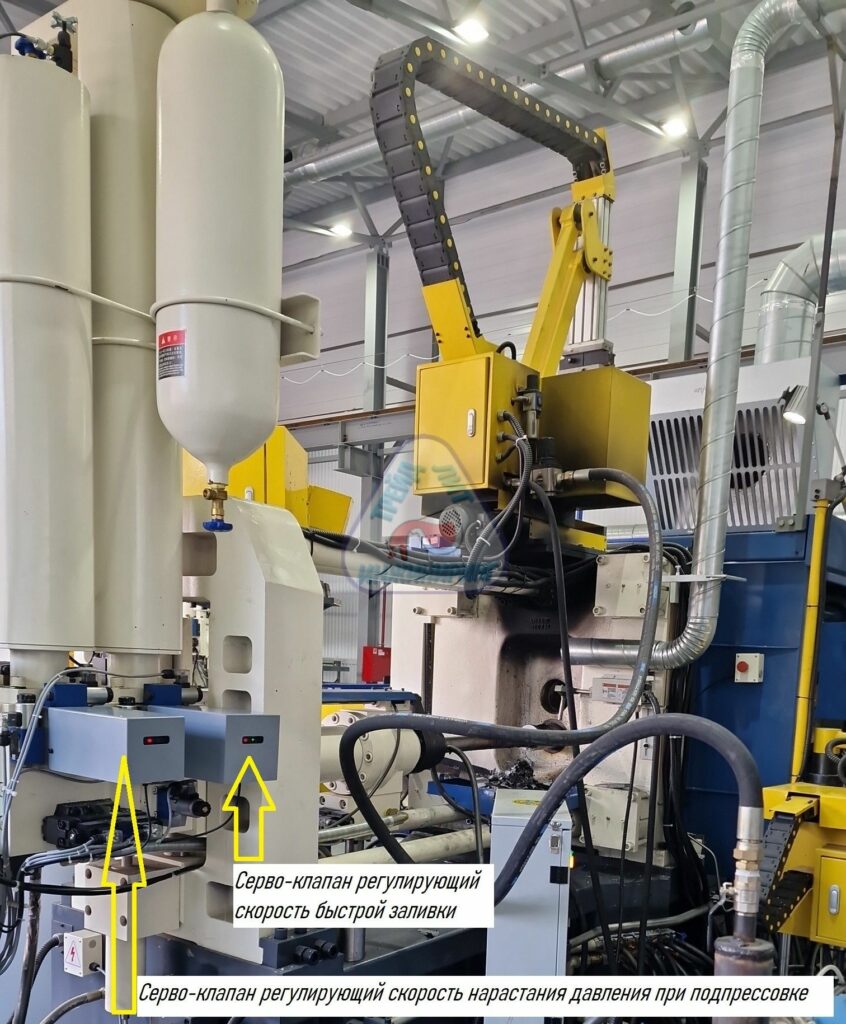
На фотографии показан серво-клапаны установленные:
- на аккумуляторном блоке быстрой заливки, для регулировки скорости быстрой заливки (красный график на следующей фотографии);
- на аккумуляторном блоке подпрессовки, для регулировки скорости нарастания давления подпрессовки — скорости с которой возрастает давление на металл в пресс-форме при подпрессовке.
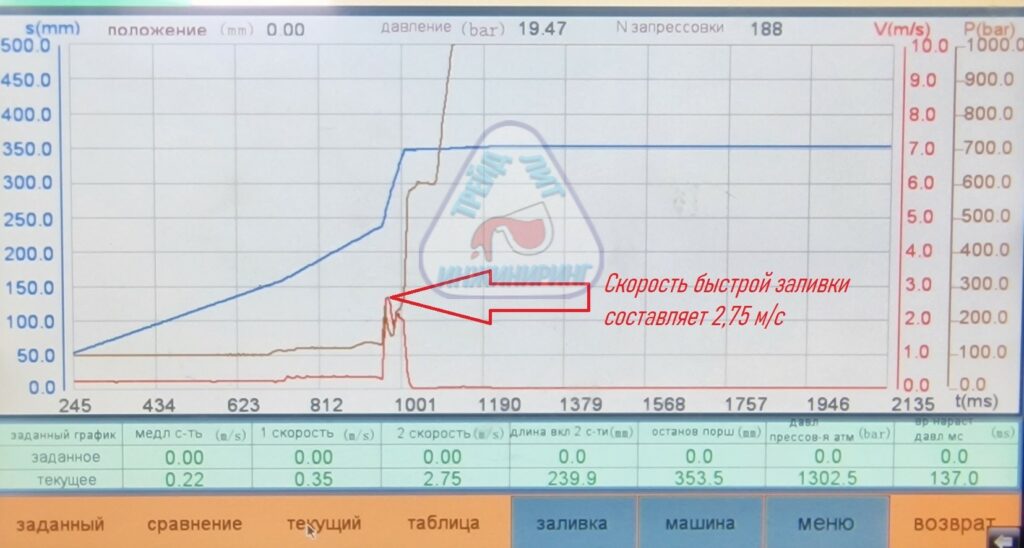
На машину установлена система цифрового контроля узла прессования, блок обработки и хранения данных 20 тысяч запрессовок для паспортизации отливок по семи параметрам, память для пресс-форм на 99 режимов (опция).
Система укомплектована:
- блок обработки и хранения данных по 20 тысячам запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
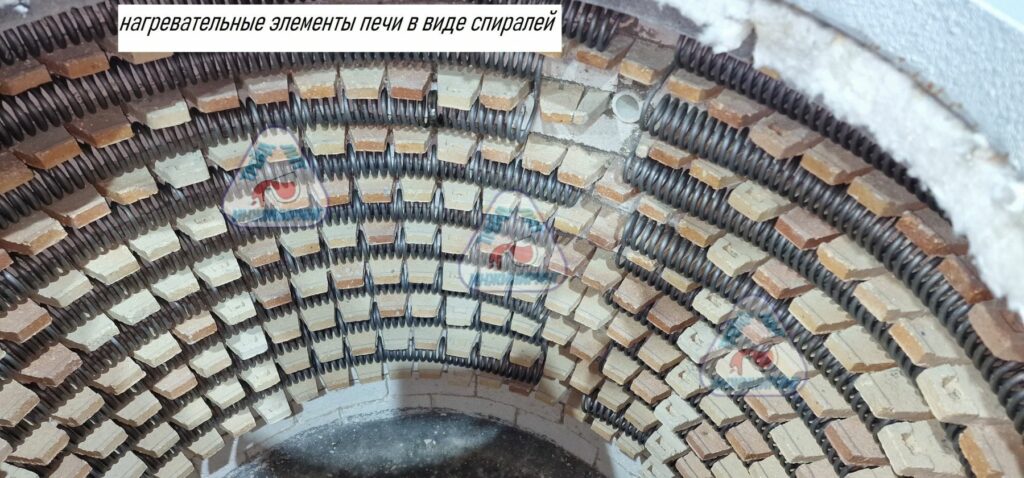
По отдельной заявке нашего Покупателя печь оснащена нагревательными элементами в виде спиралей
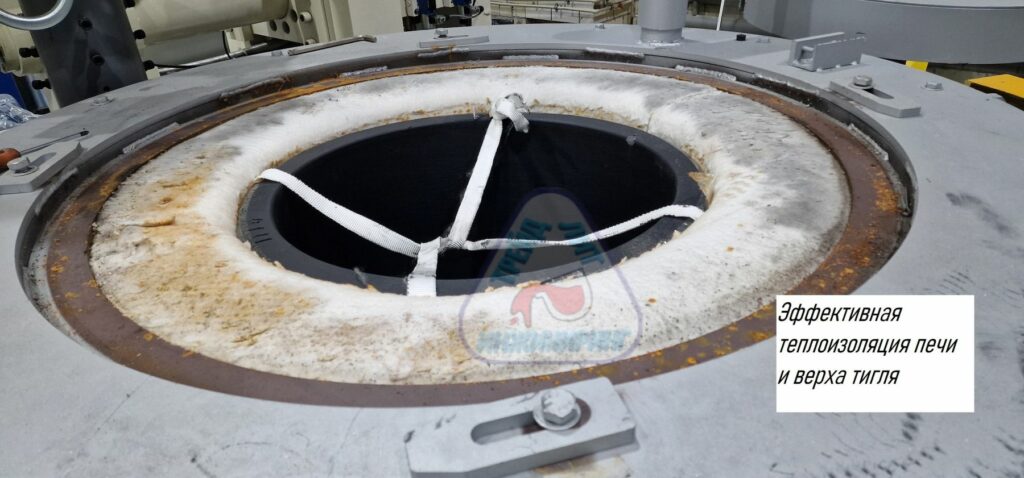
Между обечайкой корпуса и футеровкой запрессовывается слой теплоотражающего материала, что обеспечивает хорошую теплоизоляцию и температуру на поверхности обечайки около 60 градусов, то есть к обечайке можно прикоснуться руками.
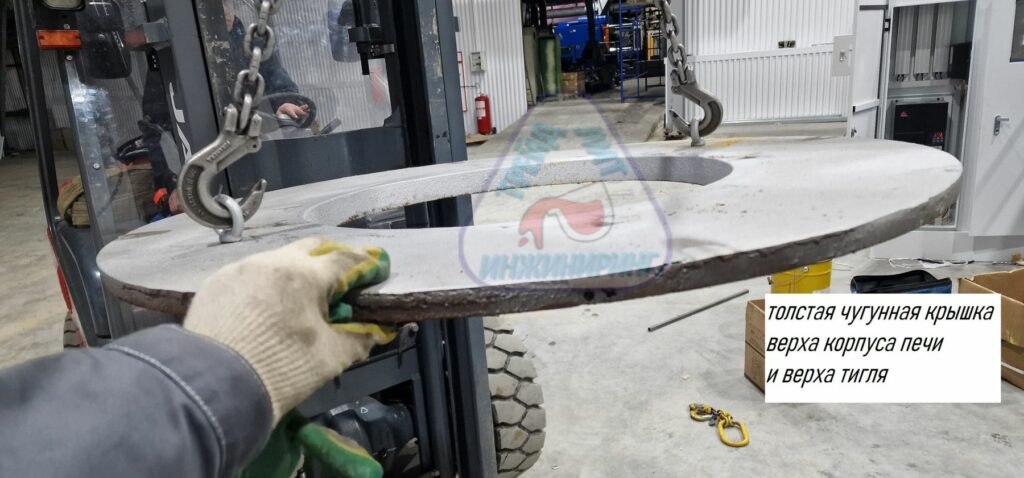
Верх печи и тигля закрывается толстой чугунной крышкой.
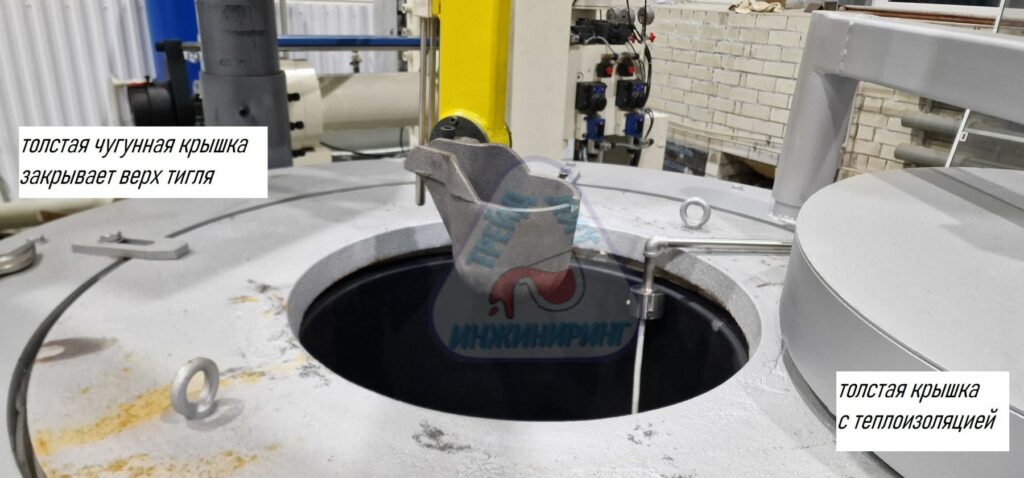
Для сбережения электроэнергии в режиме поддержания или плавки на печи размещена толстая крышка с теплоизоляцией. Для удобства крышка располагается на поворотном кронштейне.
Ввод в эксплуатацию машины литья под давлением MS1000 с усилием запирания 1000 тонн
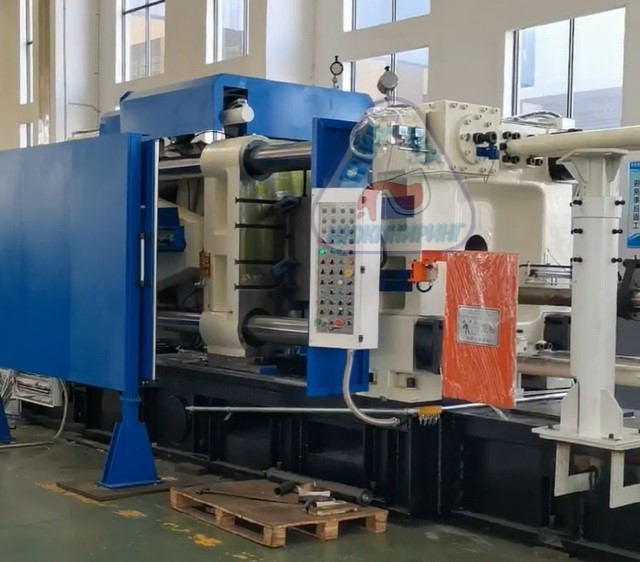
Специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию машины литья под давлением MS1000, с усилием запирания 1000 тонн.
Машина укомплектована:
- сервомотором главного привода;
- автоматическим механизмом съема передней верхней колонны;
- цифровой системой управления узла прессования в составе которой работают гидравлические серво-клапаны Parker;
- автоматическим гидравлическим механизмом выталкивания пресс-остатка из камеры прессования;
- автоматическим механизмом подачи гранулированной смазки в камеру прессования;
- дверями вынесенными на отдельные стойки;
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- раздаточно-подогревательной (плавильной) печью;
- чиллером для охлаждения машины и пресс-формы.
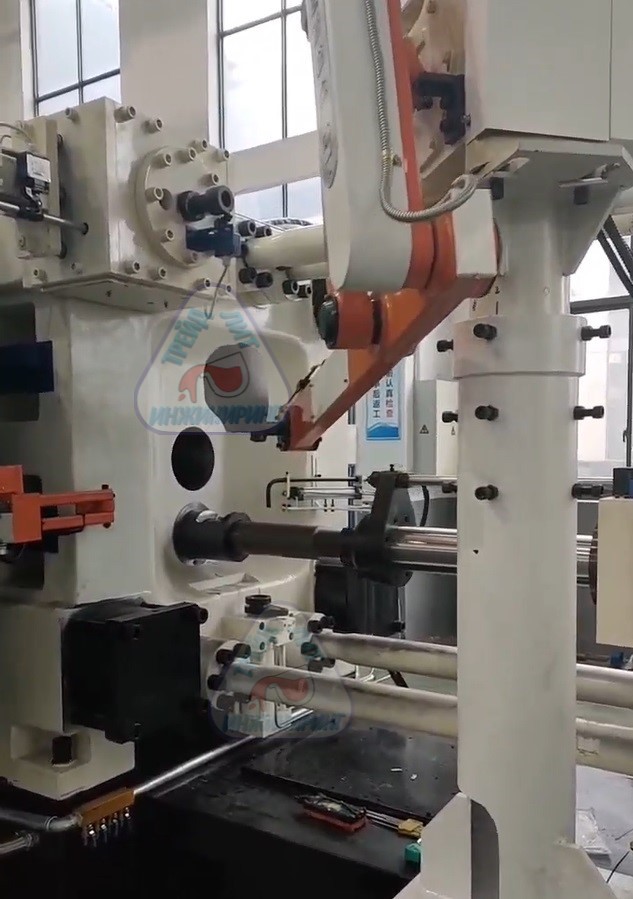
На фотографии показан манипулятор-заливщик в момент регулировки движения от печи к камере прессования машины литья под давлением.
Траектория движения манипулятора-заливщика в районе печи — вертикальная, что позволяет отрегулировать глубину вычерпывания печи.
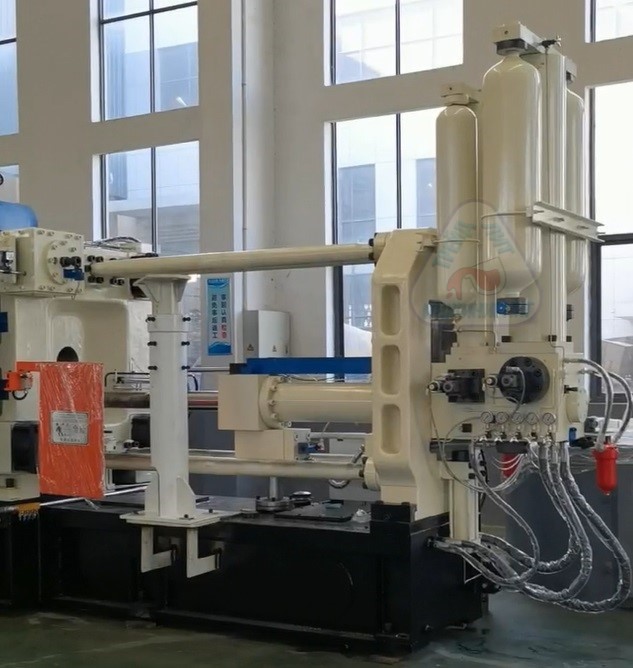
Сервоклапаны установлены:
- на аккумуляторном блоке быстрой заливки, для регулировки скорости быстрой заливки (красный график на следующей фотографии);
- на аккумуляторном блоке подпрессовки, для регулировки скорости нарастания давления подпрессовки — скорости с которой возрастает давление на металл в пресс-форме при подпрессовке (коричневый график на следующей фотографии).
Так как, сервоклапан, это точное гидравлическое устройство, для тонкого управления скоростями, то для его работы необходимо, чтобы гидравлическая жидкость поступающая в управляющую часть клапана была чистой.
Для очистки масла идущего на управляющую часть сервоклапанов на узле прессования устанавливаются два фильтра тонкой очистки, которые можно видеть на фотографии. Корпус фильтра — красного цвета.
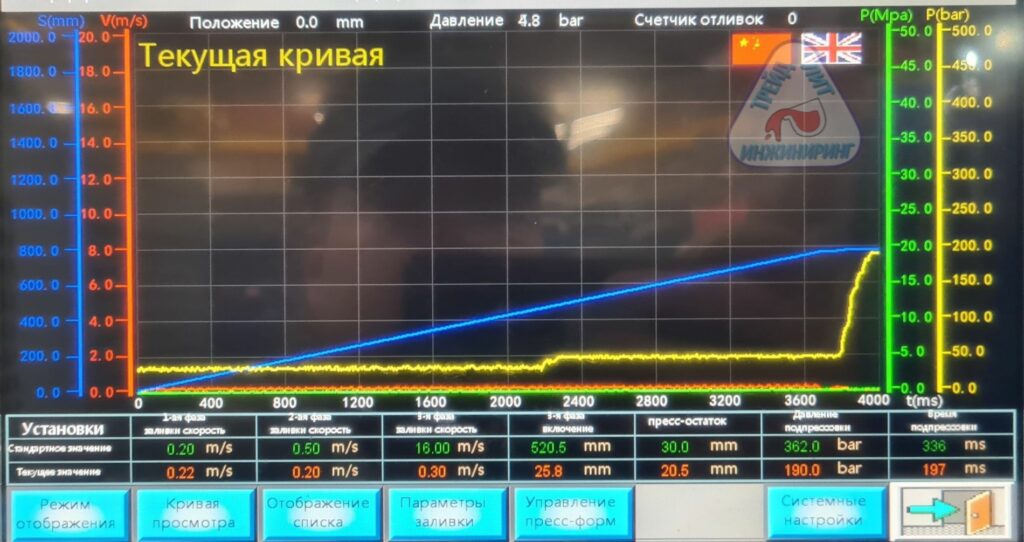
На машину установлена система цифрового контроля узла прессования, блок обработки и хранения данных 20 тысяч запрессовок для паспортизации отливок по семи параметрам, память для пресс-форм на 99 режимов (опция).
Система укомплектована:
- блок обработки и хранения данных по 20 тысячам запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
2022 год
Испытания пресс-формы Корпус электрического соединителя на автоматизированном комплексе литья под давлением MS160
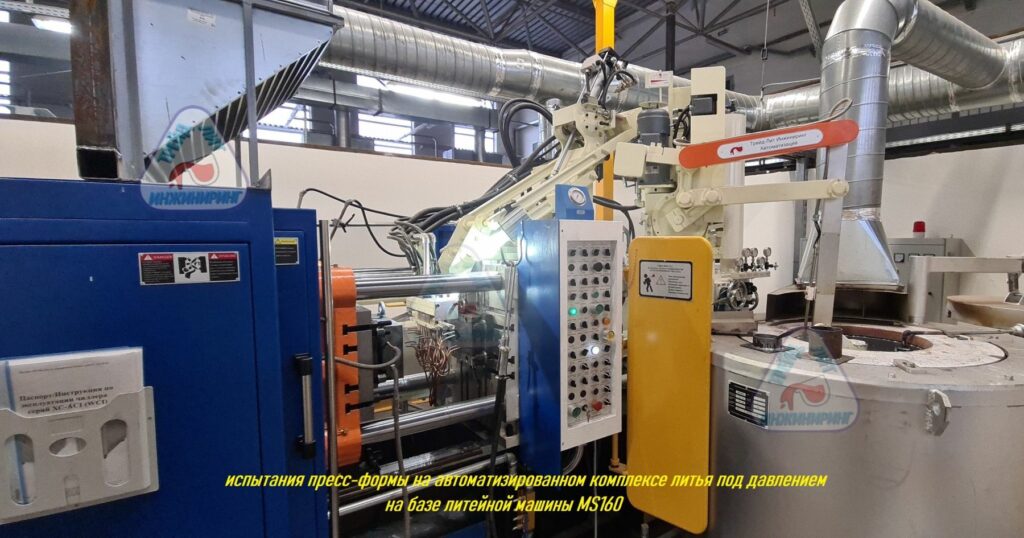
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы пресс-формы «Корпус электрического соединителя» на автоматизированном комплексе литья под давлением MS160.
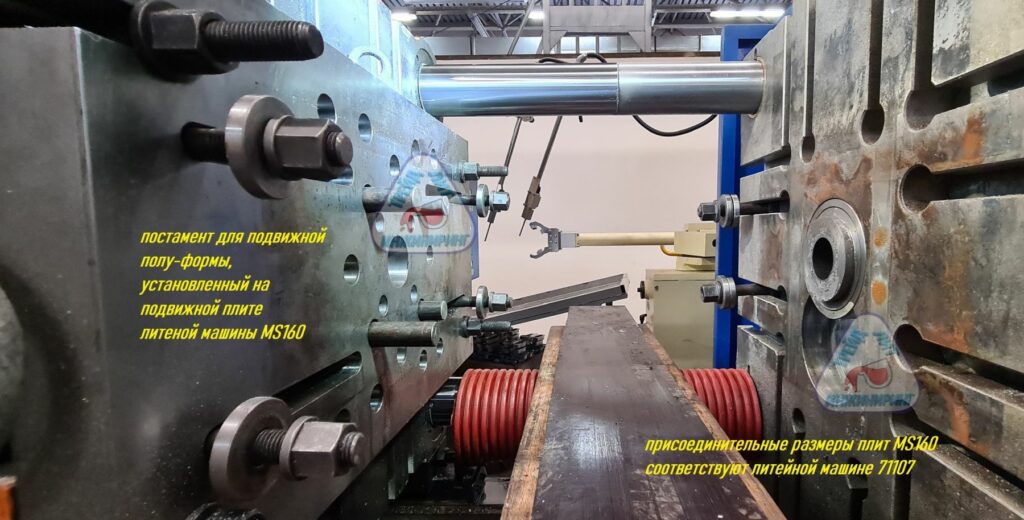
Подвижная полу-форма установлена на подвижную плиту через постамент.
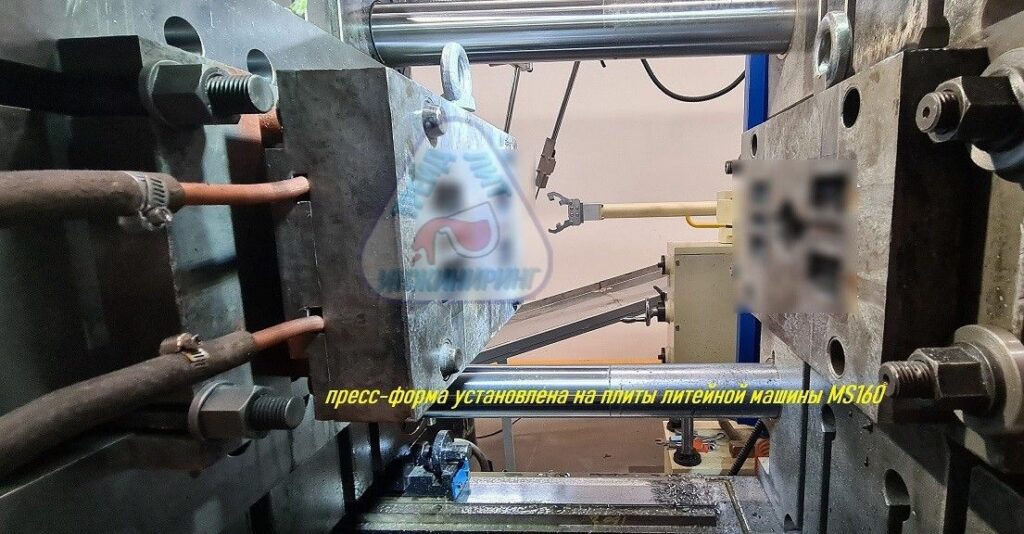
Присоединительные размеры плит машины литья под давлением MS160 предназначены для установки старых пресс-форм и постаментов ранее работавших на старых литейных машинах 71107.
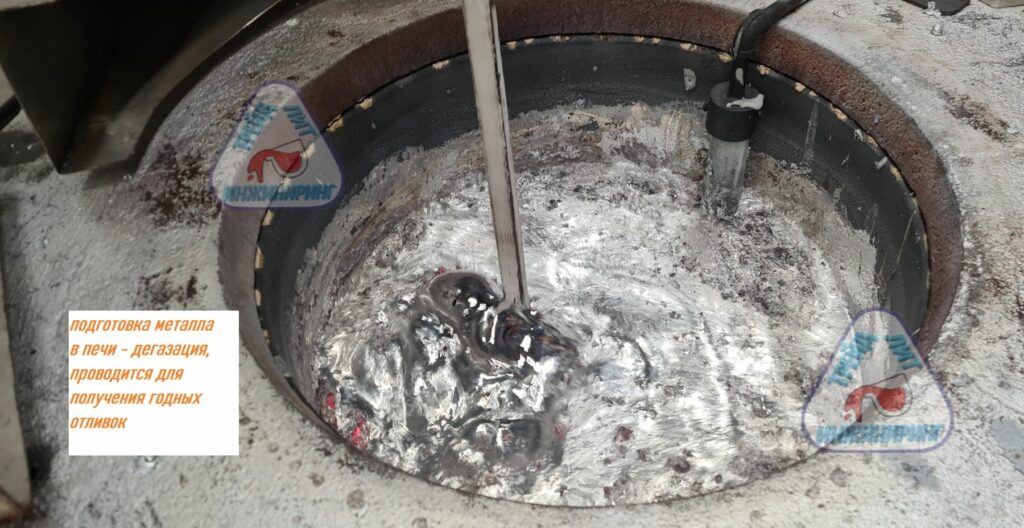
Для получения годных отливок проводим обработку металла в печи — дегазацию. Многоместная пресс-форма «Корпус электрического соединителя», предназначена для получения отливок с требованиями по герметичности.
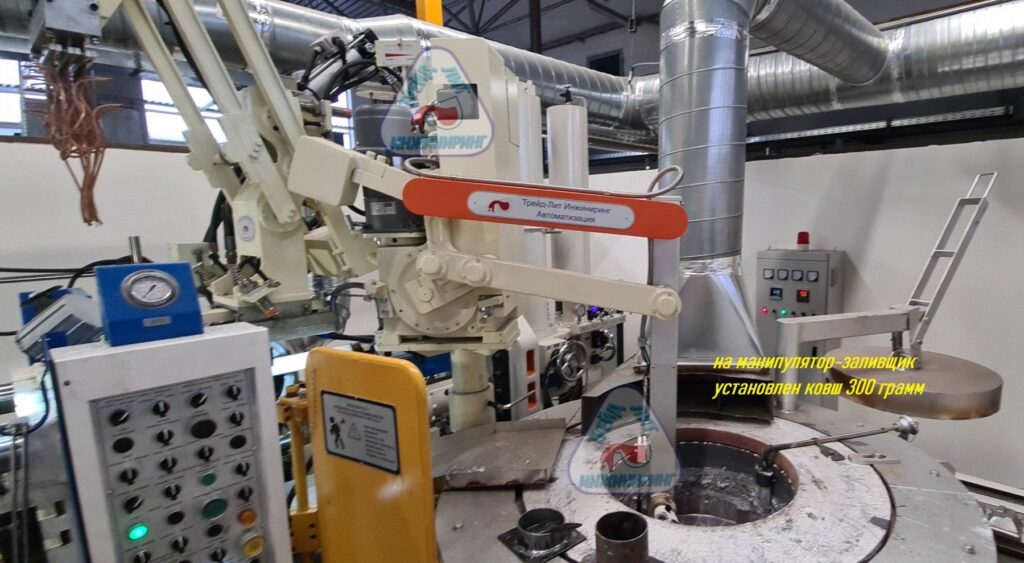
Настраиваем работу манипулятора-заливщика.
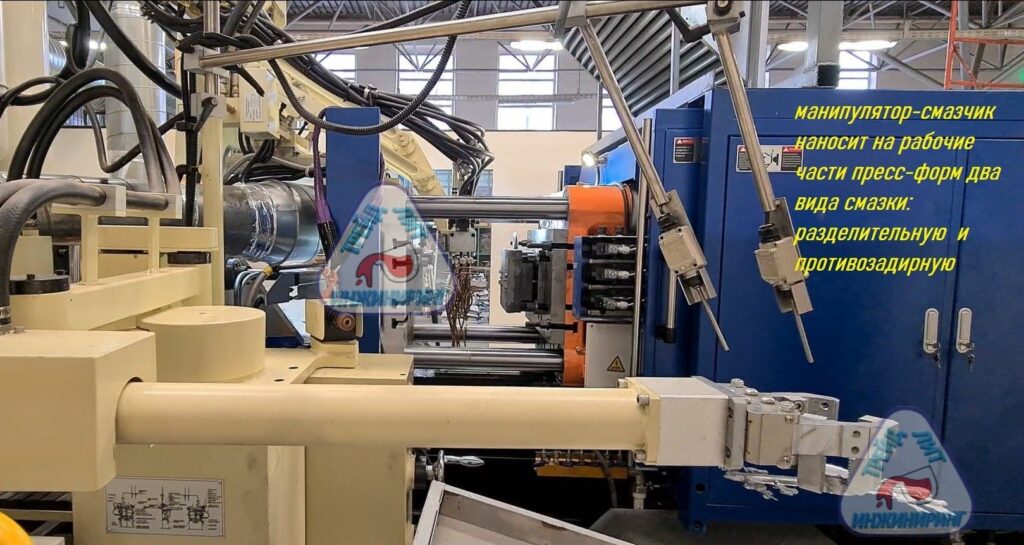
Манипулятор-смазчик подает на рабочие части пресс-формы два вида смазки: разделительную через два крайних ряда трубок и противозадирную через средний ряд трубок.
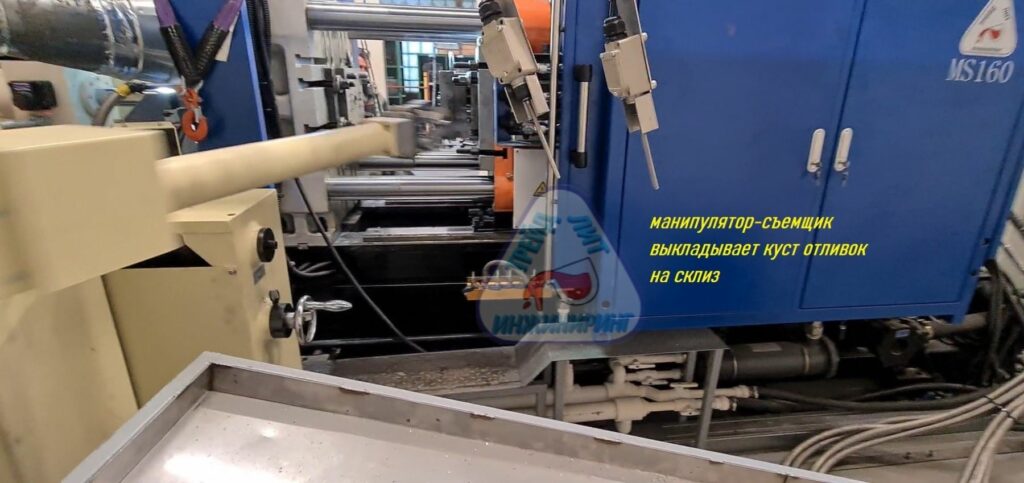
Манипулятор-съемщик захватывает куст отливки за пресс-остаток.
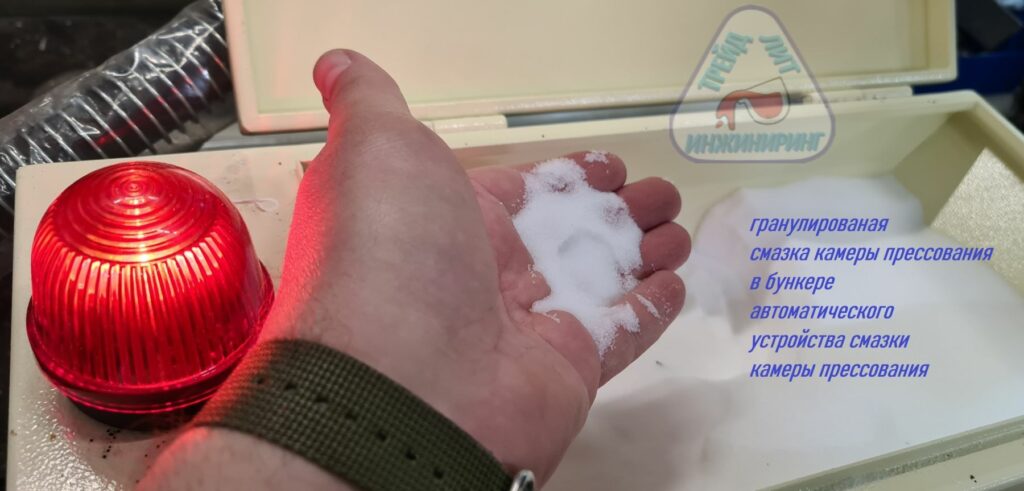
В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» производят подбор технологических смазочных материалов, как показано на фото — в бункере автоматического механизма подачи гранулированной смазки находится смазка без графита. Так же, при испытаниях пресс-форм наши специалисты контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
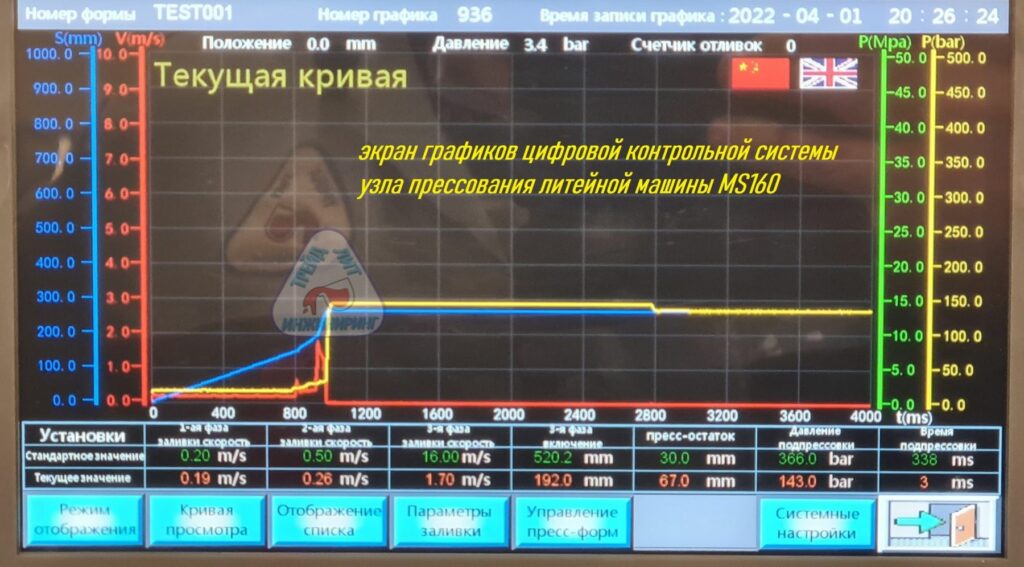
При производстве подбора технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков:
- скорость движения металла;
- давление оказываемое на металл;
- ход поршня, и показ в таблице семи параметров для паспортизации отливки.
На машину MS450 установлена система цифрового контроля узла прессования, блок обработки и отображения данных запрессовок и память для режимов работы пресс-форм.
Система укомплектована:
- блок обработки и хранения данных запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
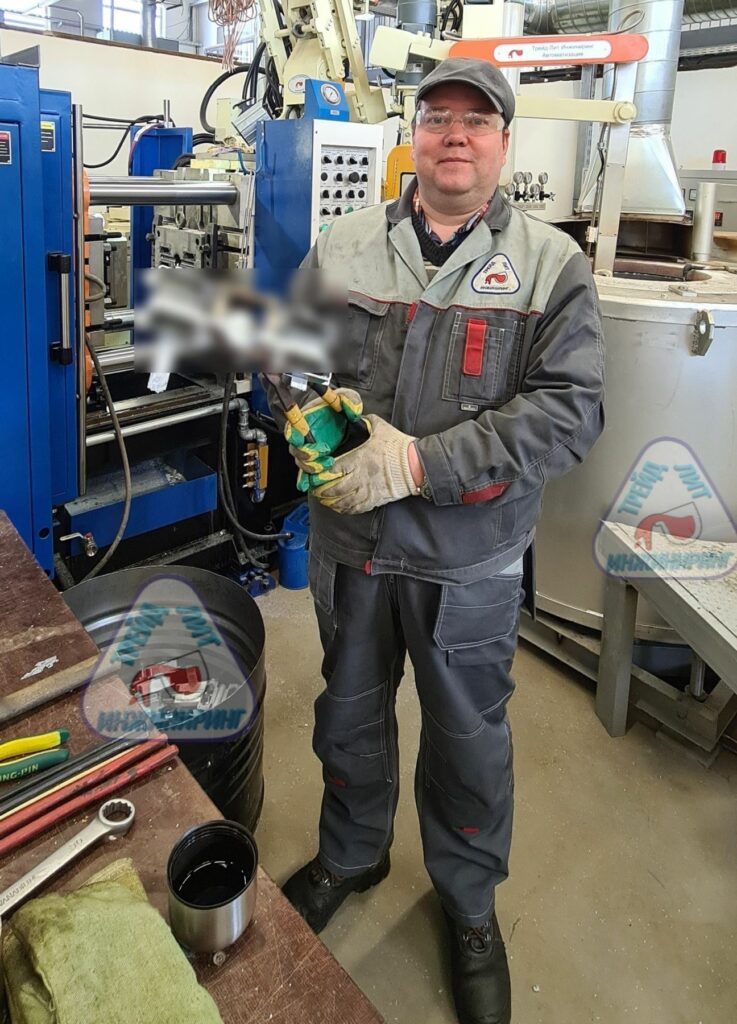
В результате проведения испытаний пресс-формы «Корпус электрического соединителя» сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины и манипуляторов. Получена партия годных отливок.
Испытания пресс-формы Картер на автоматизированной машине литья под давлением MS450
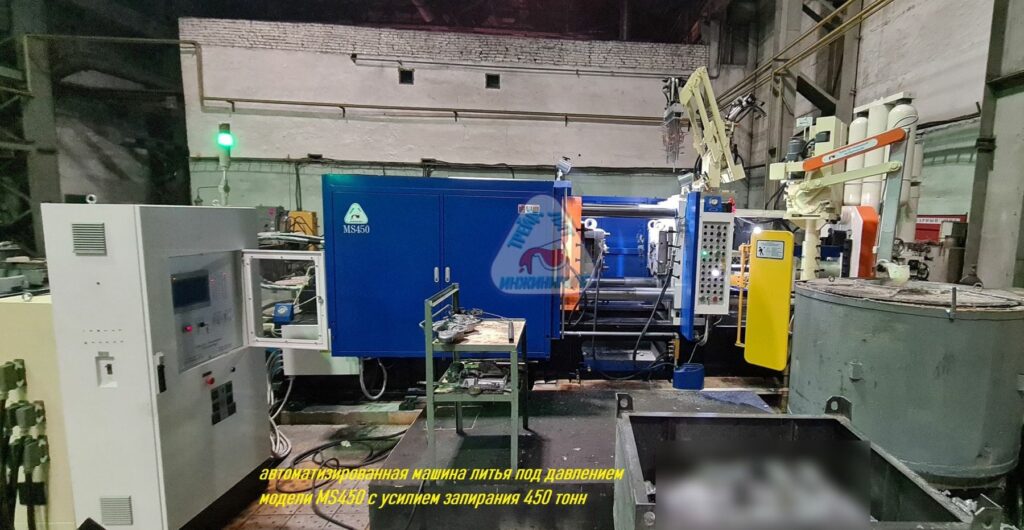
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы пресс-формы «Картер» на автоматизированной машине литья под давлением MS450.
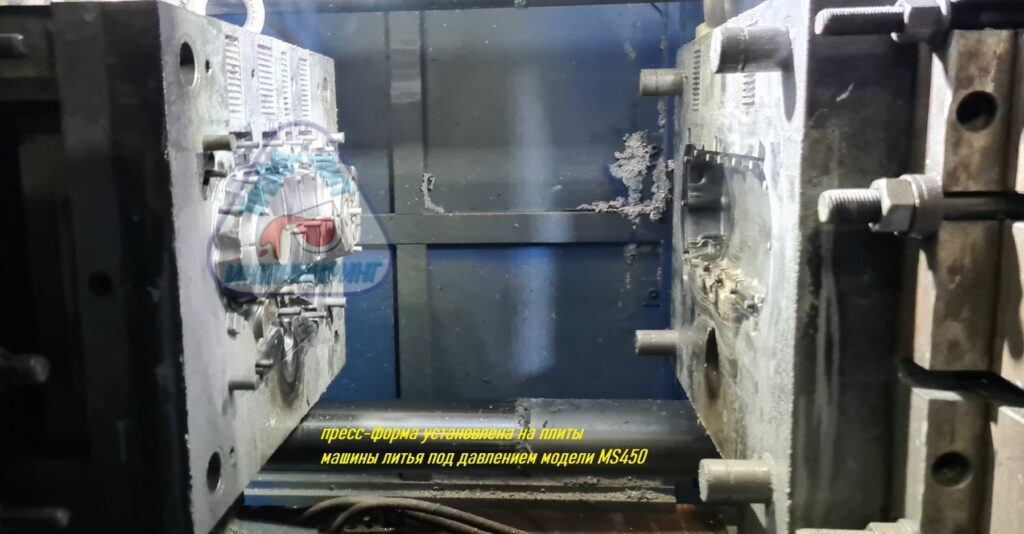
Одноместная пресс-форма «Картер», предназначена для получения отливок с требованиями по герметичности.
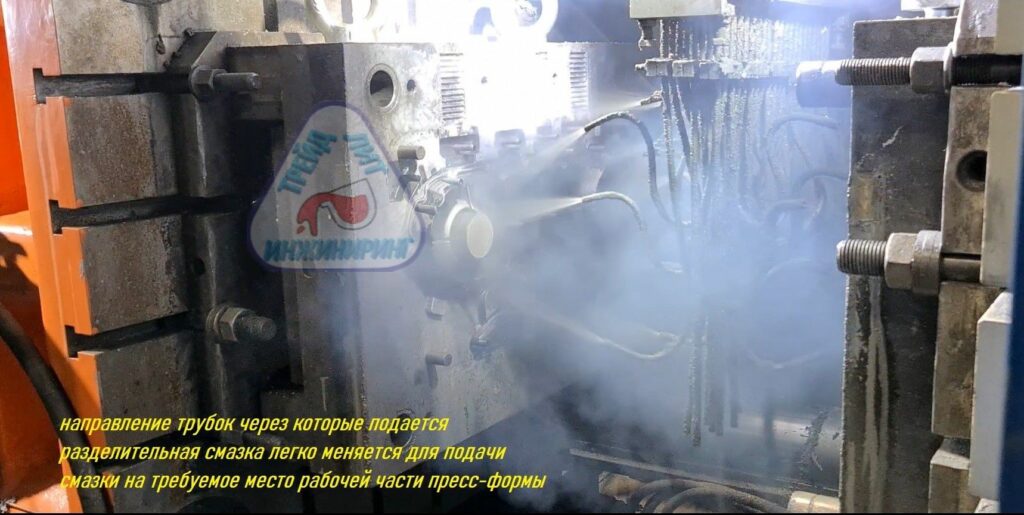
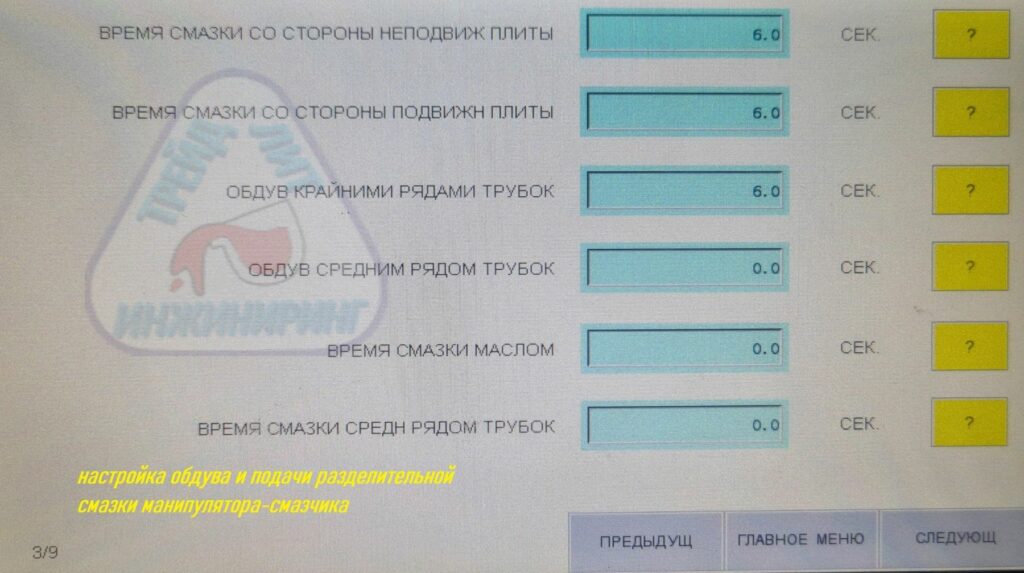
Настраиваем нанесение разделительной смазки на рабочие части пресс-формы.
В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
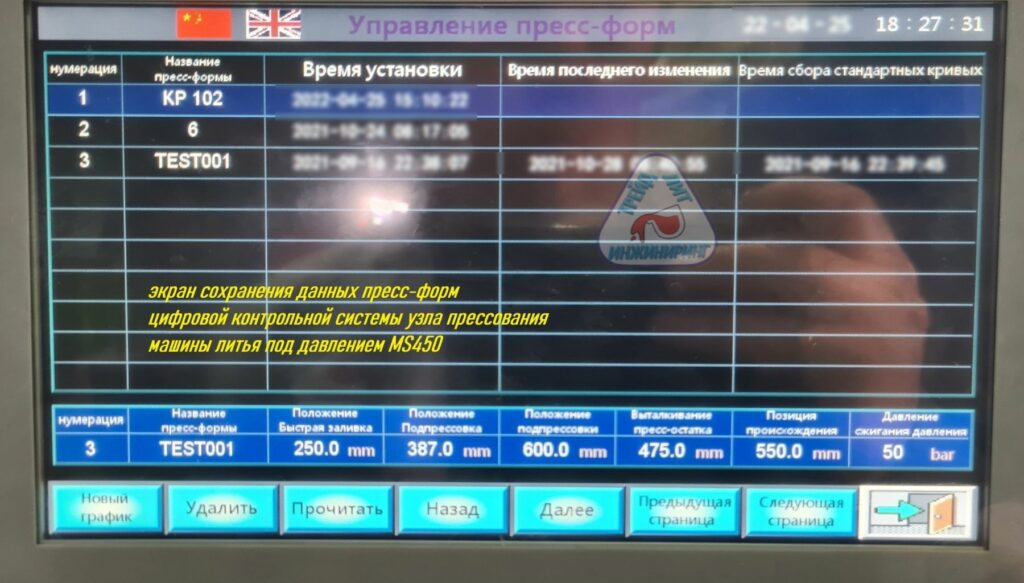
При производстве подбора технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков:
- скорость движения металла;
- давление оказываемое на металл;
- ход поршня, и показ в таблице семи параметров для паспортизации отливки.
На машину MS450 установлена система цифрового контроля узла прессования, блок обработки и отображения данных запрессовок и память для режимов работы пресс-форм.
Система укомплектована:
- блок обработки и хранения данных запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
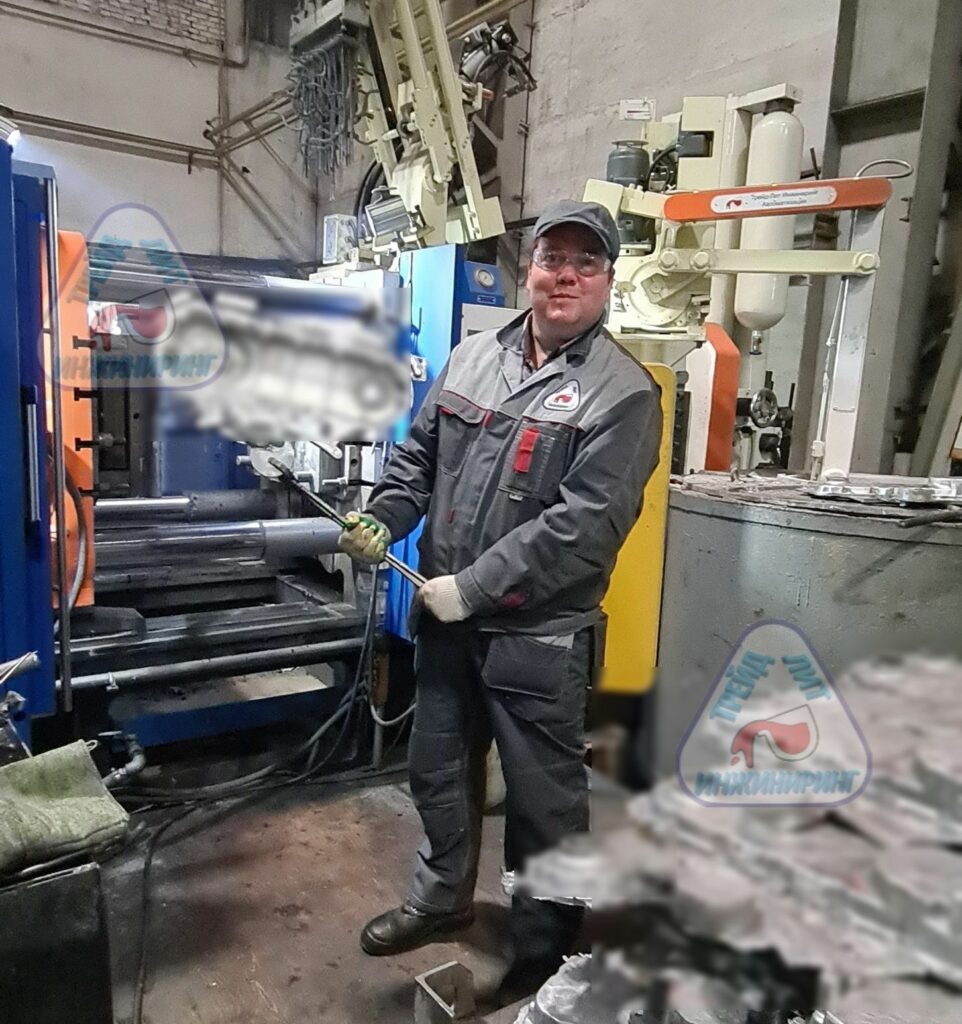
В результате проведения испытаний пресс-формы «Картер» сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины и манипуляторов. Получена партия годных отливок.
Испытания пресс-формы Корпус электрического соединителя на автоматизированном комплексе литья под давлением MS160
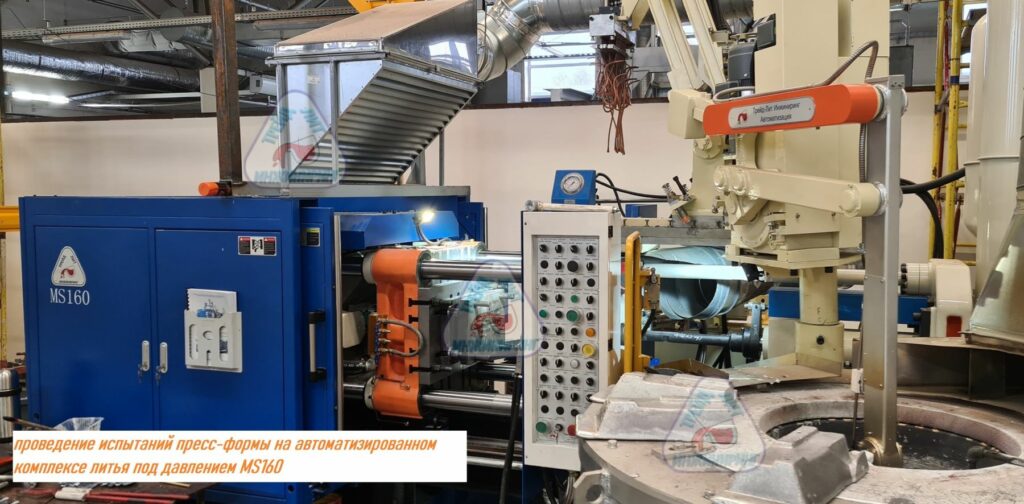
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы пресс-формы «Корпус электрического соединителя» на автоматизированном комплексе литья под давлением MS160.
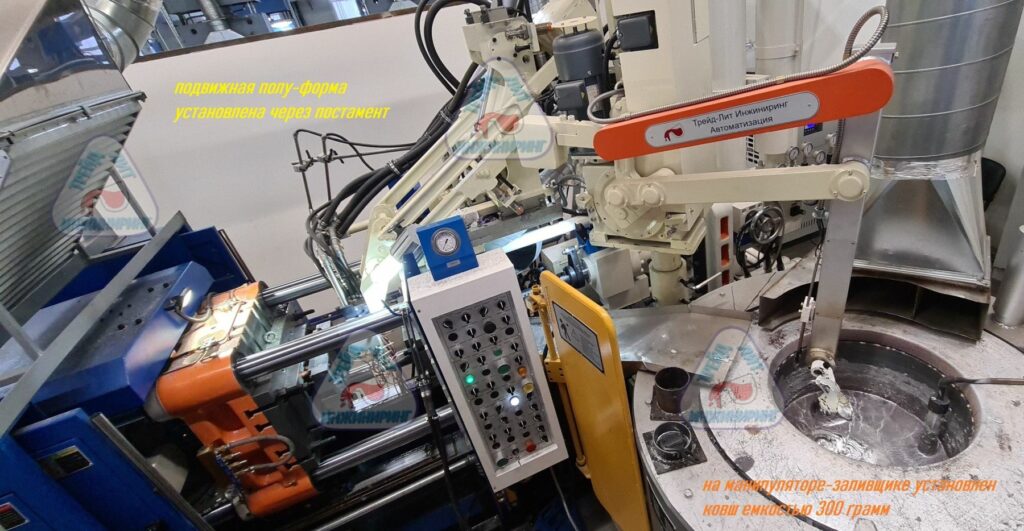
Подвижная полу-форма установлена на подвижную плиту через постамент. На манипулятор-заливщик установлен ковш 300 грамм.
Многоместная пресс-форма «Корпус электрического соединителя», предназначена для получения отливок с требованиями по герметичности.
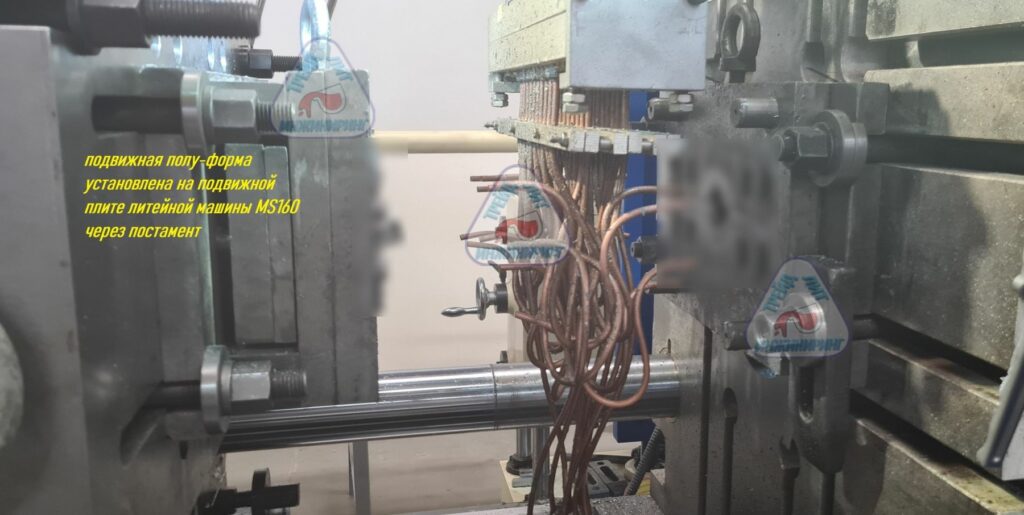
Манипулятор-смазчик подает на рабочие части пресс-формы два вида смазки: разделительную через два крайних ряда трубок и противозадирную через средний ряд трубок.
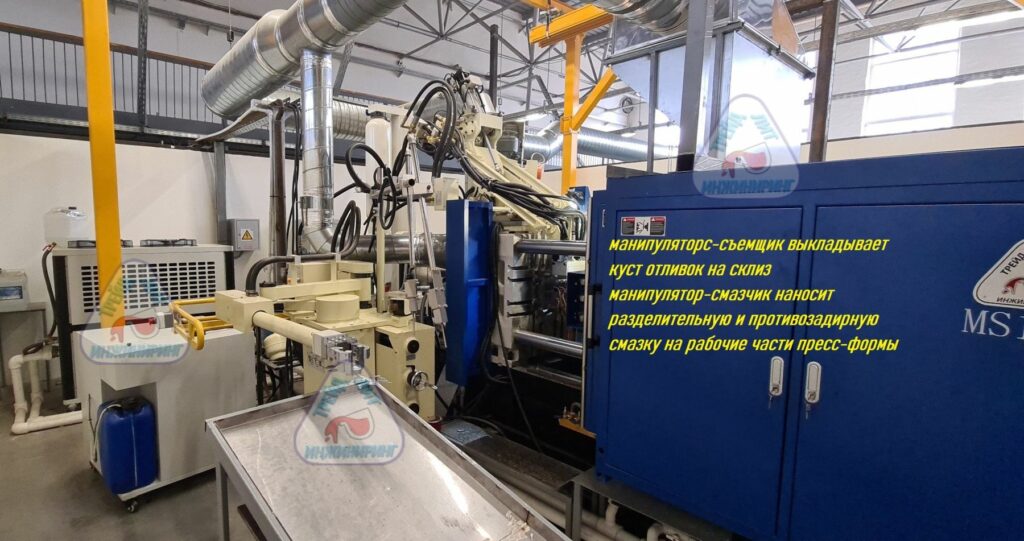
Манипулятор-съемщик захватывает куст отливки за пресс-остаток.
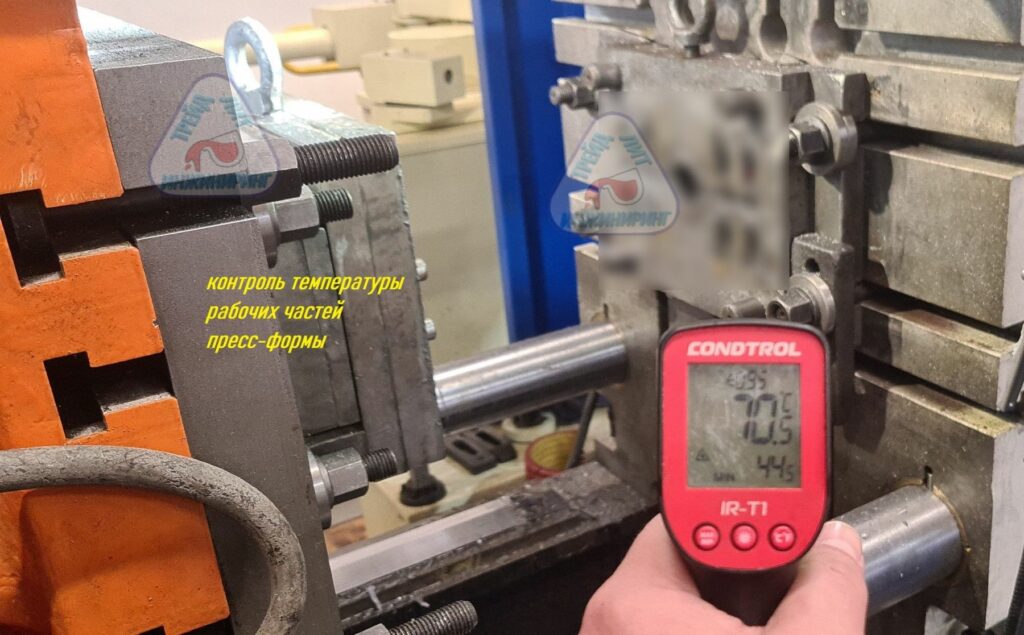
В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
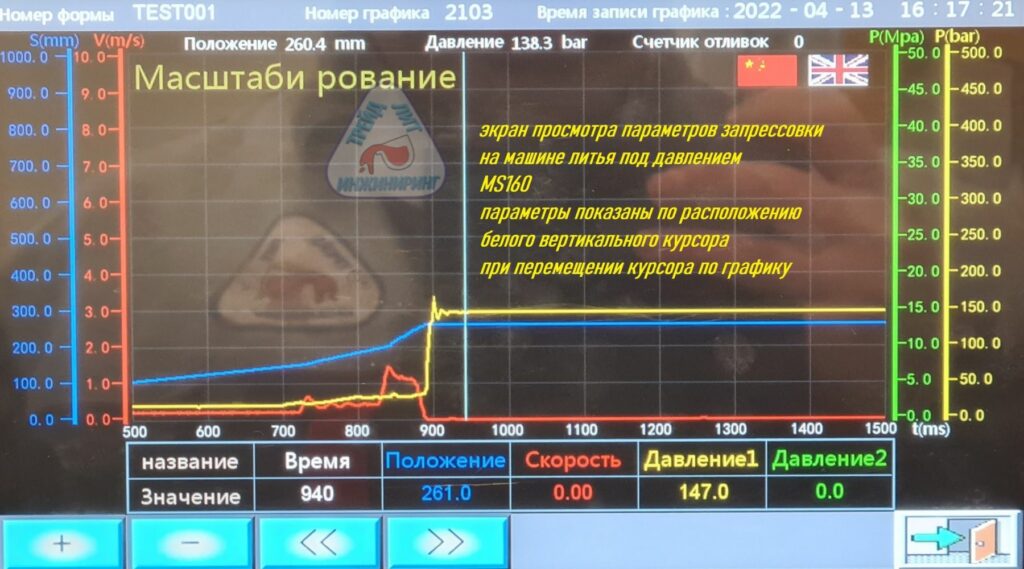
При производстве подбора технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков:
- скорость движения металла;
- давление оказываемое на металл;
- ход поршня, и показ в таблице семи параметров для паспортизации отливки.
На машину MS450 установлена система цифрового контроля узла прессования, блок обработки и отображения данных запрессовок и память для режимов работы пресс-форм.
Система укомплектована:
- блок обработки и хранения данных запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
В результате проведения испытаний пресс-формы «Корпус электрического соединителя» сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины и манипуляторов. Получена партия годных отливок.
Испытания пресс-формы Корпус масляного фильтра на автоматизированном комплексе литья под давлением MS550
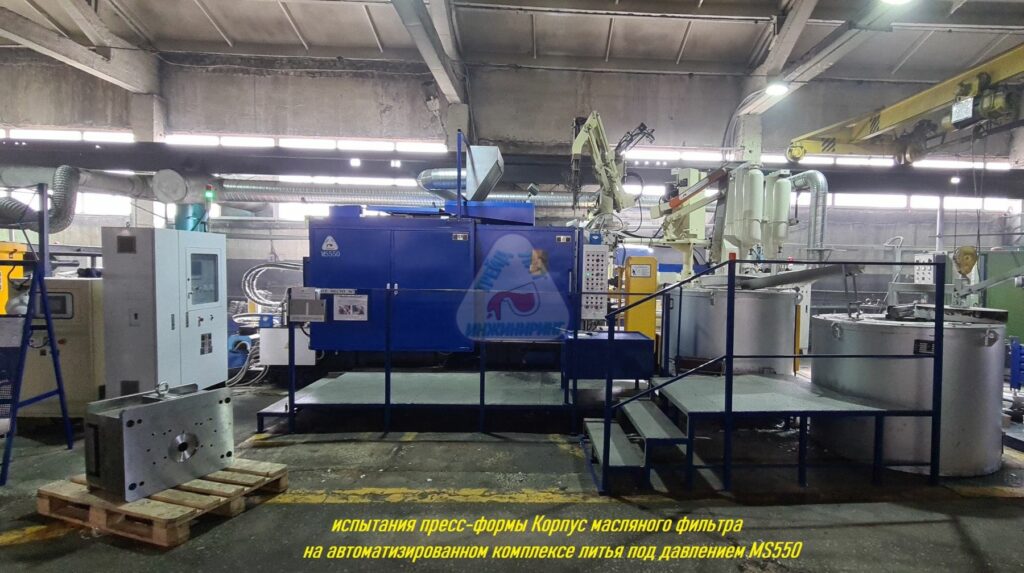
Специалисты Трейд-Лит Инжиниринг провели испытания и подбор технологических режимов работы пресс-формы «Корпус масляного фильтра» на автоматизированном комплексе литья под давлением MS550.
Одноместная пресс-форма «Корпус масляного фильтра», предназначена для получения отливок с требованиями по герметичности и отсутствия пор вскрывающихся при расточке отливки.
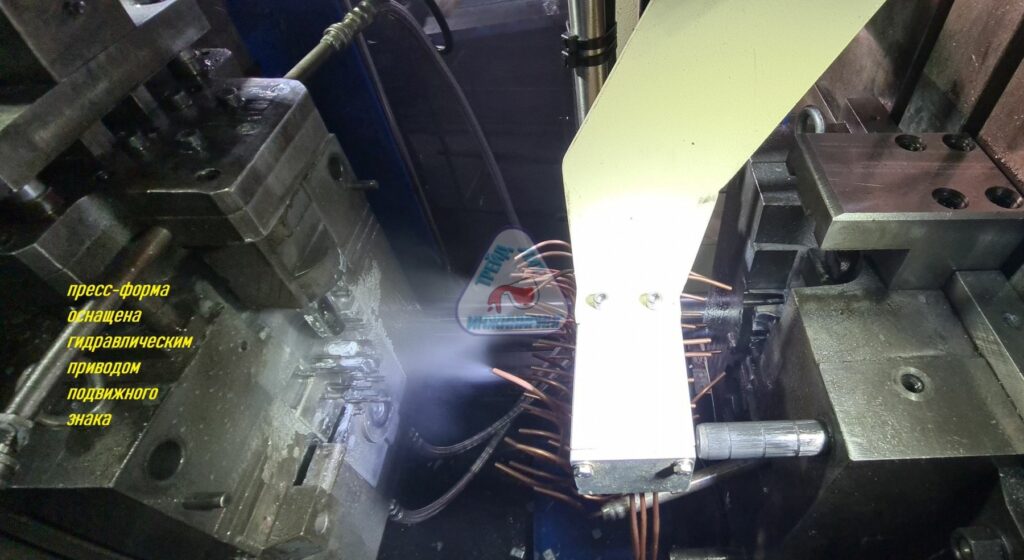
Пресс-форма оснащена гидравлическим приводом подвижного знака. Для подключения гидроцилиндров подвижных знаков используются штатные гидравлические панели литейной машины.
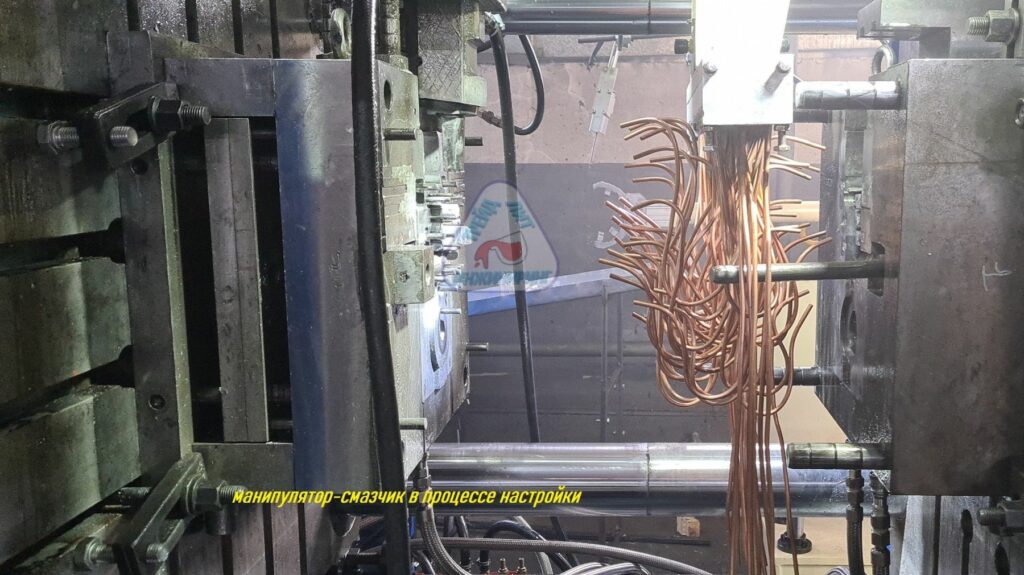
Настраиваем нанесение разделительной смазки на рабочие части пресс-формы.
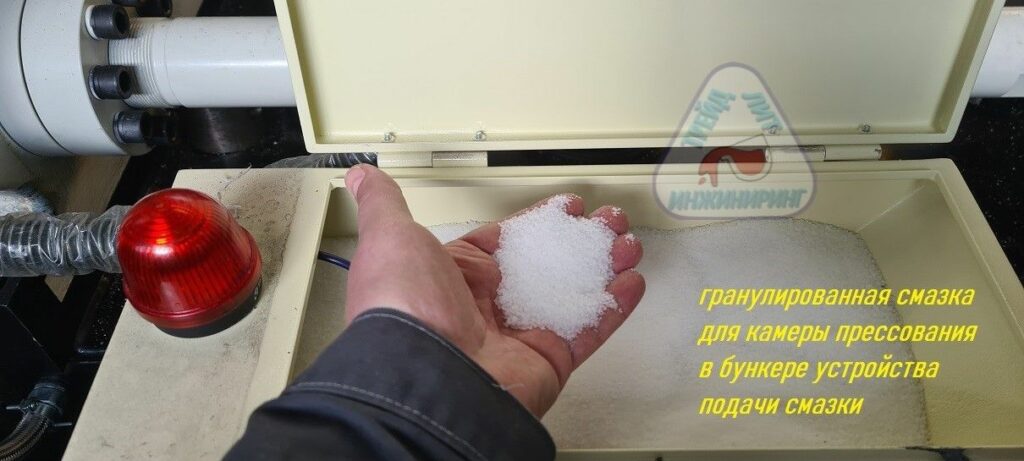
При проведении испытаний пресс-форм специалисты нашего предприятия подбирают технологические смазки наиболее соответствующие главной задаче — получению годных отливок. На фотографии показана гранулированная смазка для камеры прессования без графита. Смазка находится в бункере автоматического механизма подачи гранулированной смазки в камеру прессования.
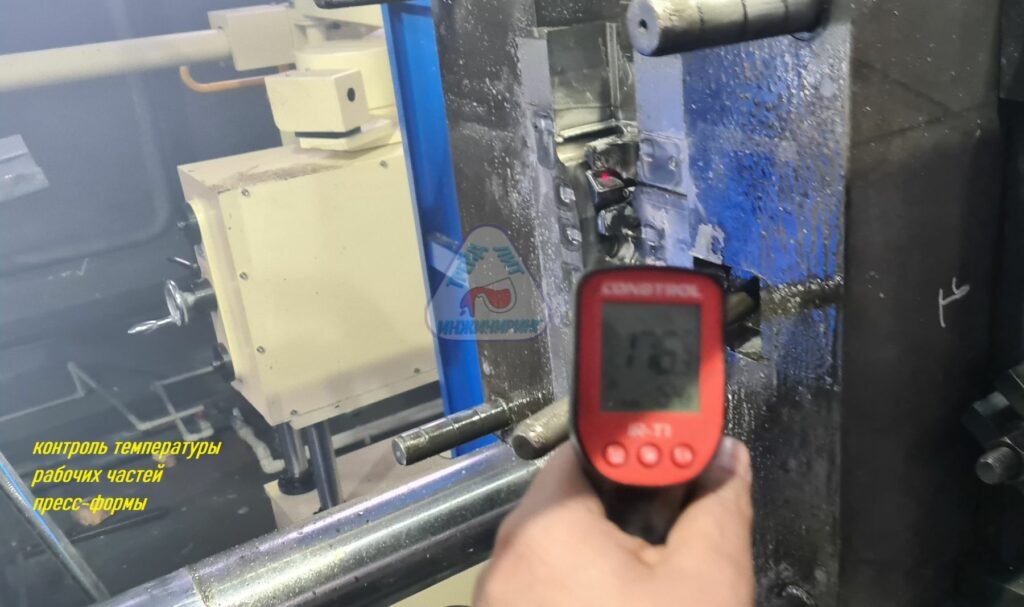
Контролируем температуру рабочих частей пресс-формы — для подбора режимов работы манипулятора-смазчика и термостата. В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
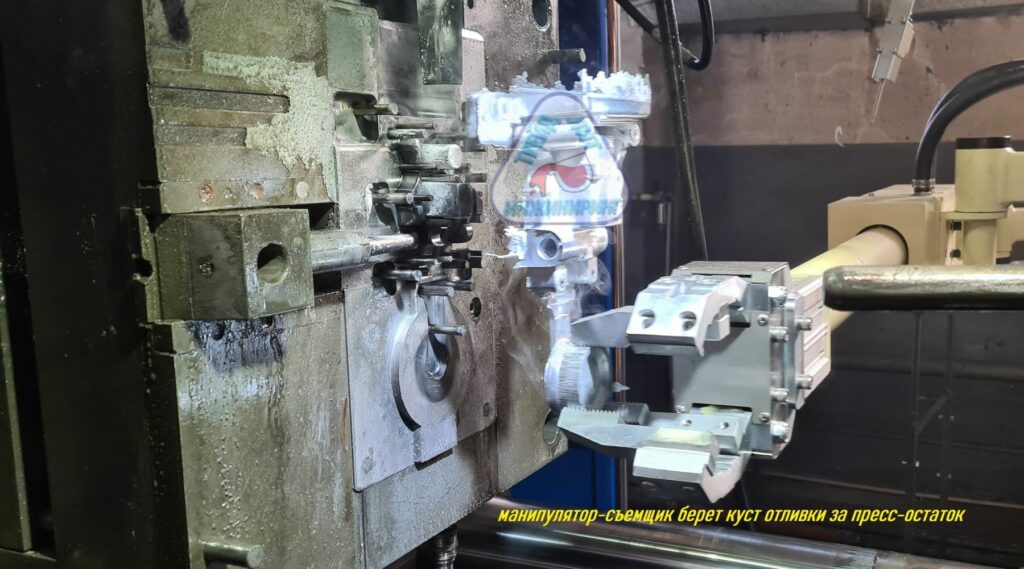
Манипулятор-съемщик захватывает куст отливки за пресс-остаток.
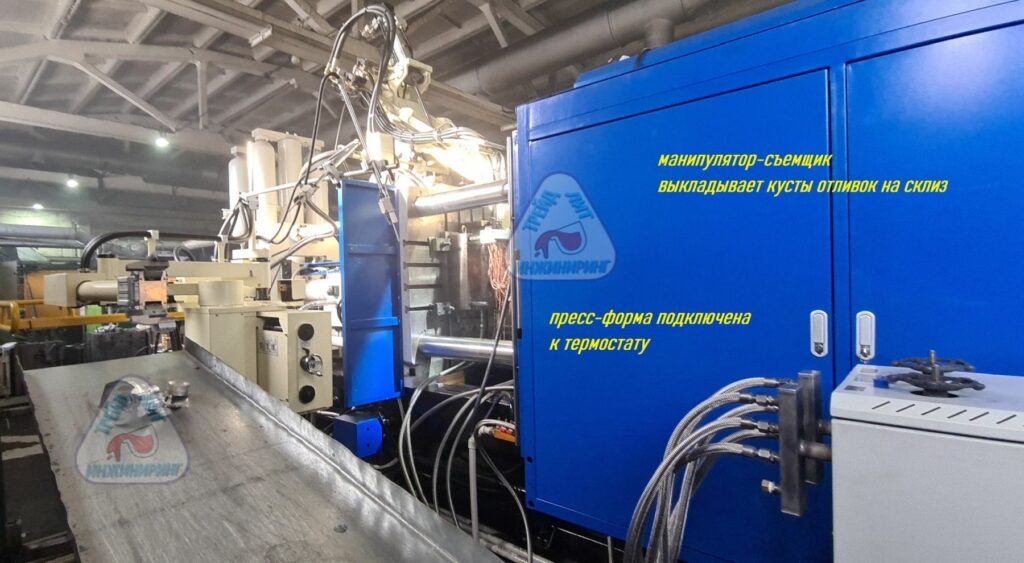
Манипулятор-съемщик выкладывает кусты отливок на склиз.
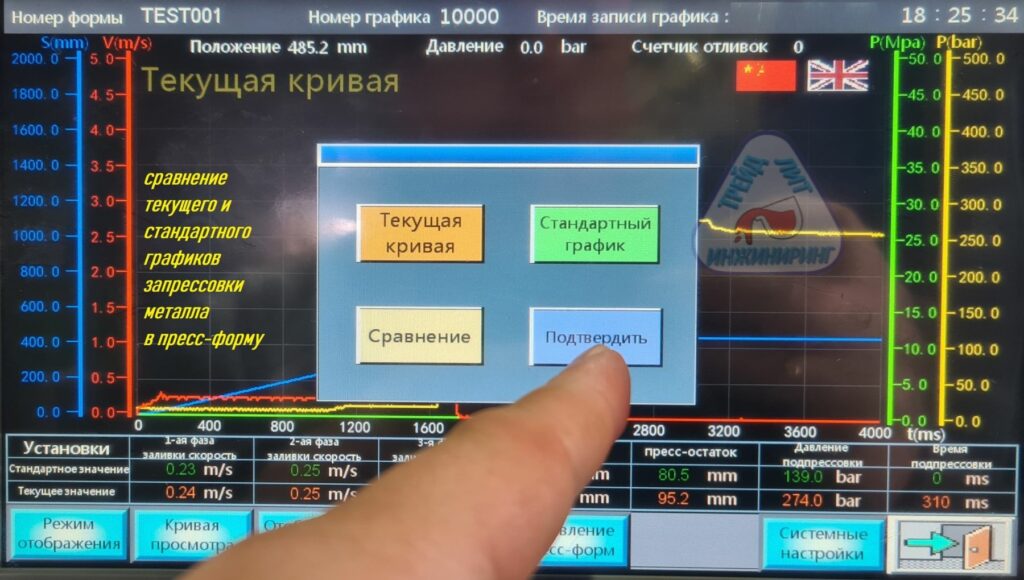
В результате проведения испытаний пресс-форм сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины, манипуляторов, термостата и печи. Получена партия годных отливок.
Испытания пресс-формы Корпус на автоматизированном комплексе литья под давлением MS1100
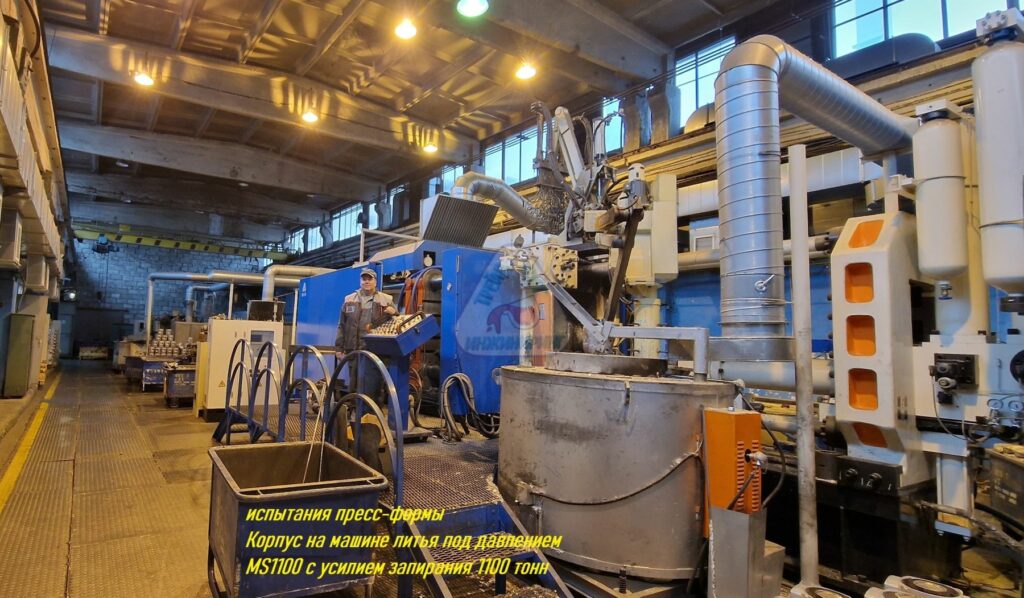
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы пресс-формы Корпус на машине литья под давлением MS1100, с усилием запирания 1100 тонн, работающей в составе автоматизированного литейного комплекса.
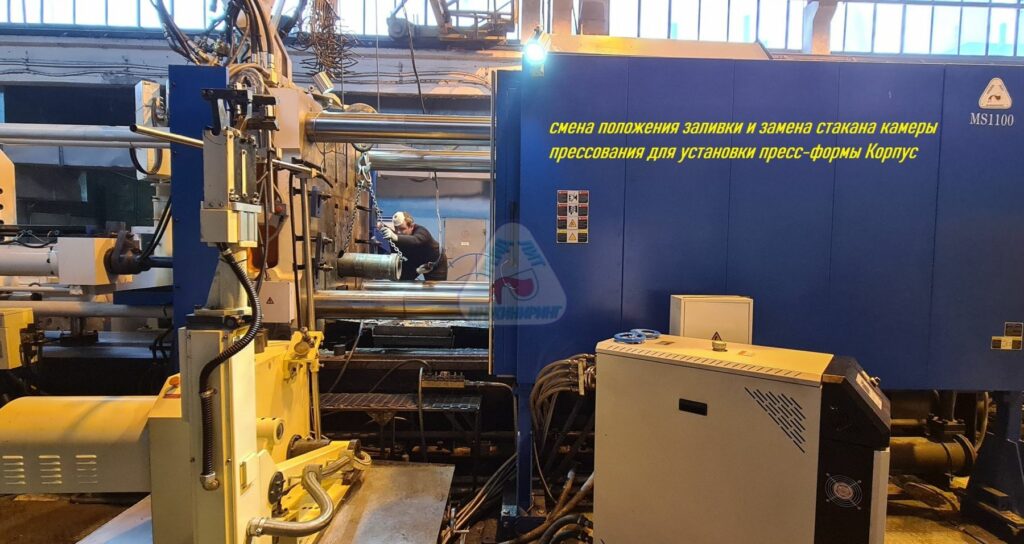
Для установки пресс-формы меняем положение заливки и заменяем камеру прессования.
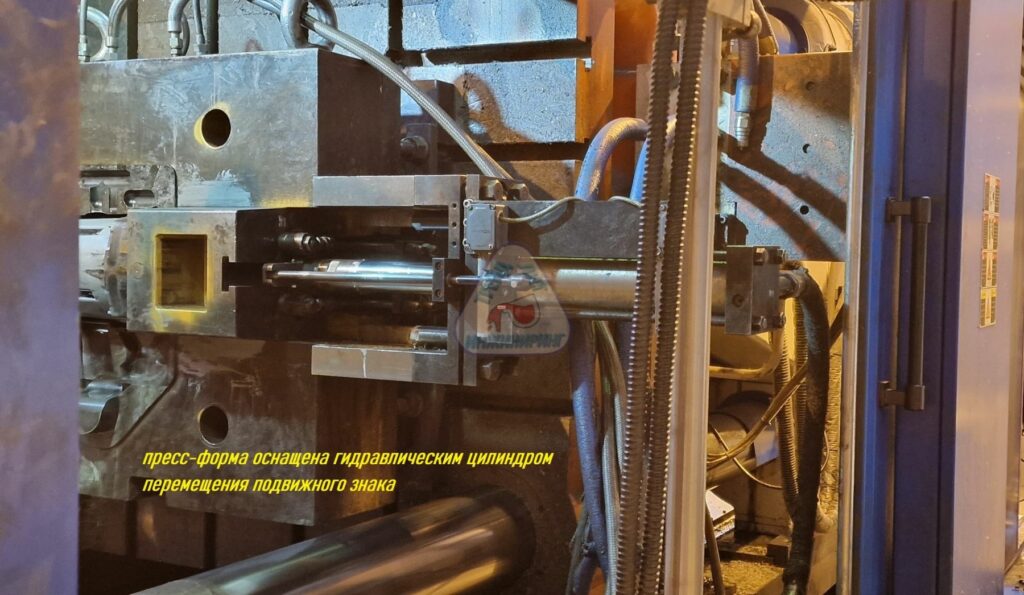
Пресс-форма оснащена гидравлическим приводом подвижного знака. Для подключения гидроцилиндров подвижных знаков используются штатные гидравлические панели литейной машины.
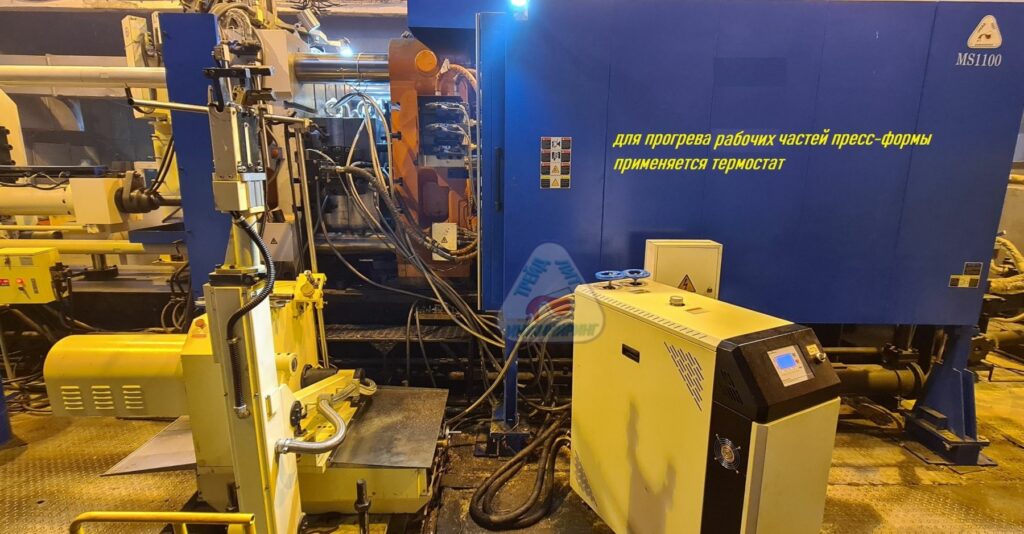
Для прогрева пресс-формы перед началом работы подключаем термостат к каналам металлическими рукавами.
Применение термостата увеличивает ресурс работы пресс-формы и позволяет получить стабильное качество отливок.
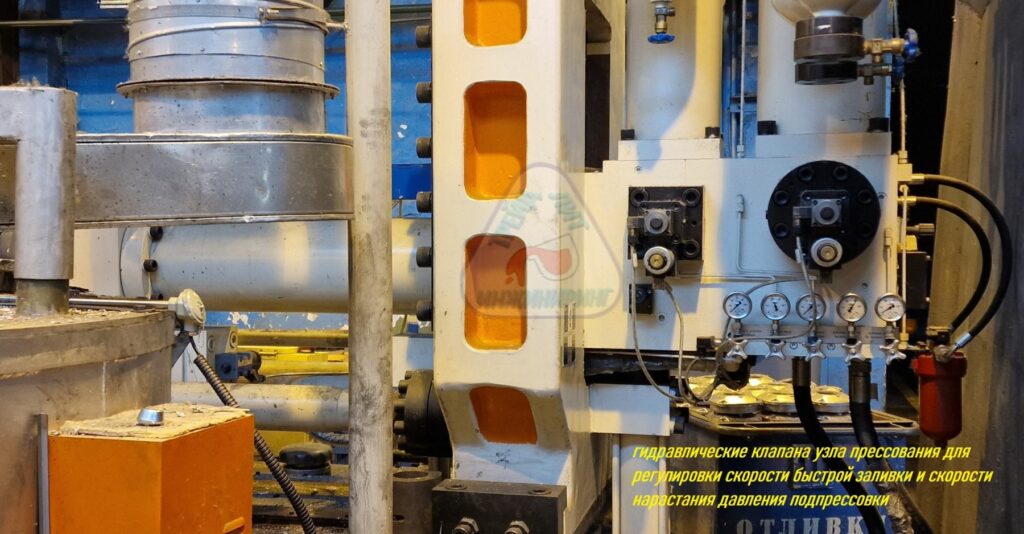
На узле прессования литейной машины MS1100 установлены гидравлические сервоклапаны:
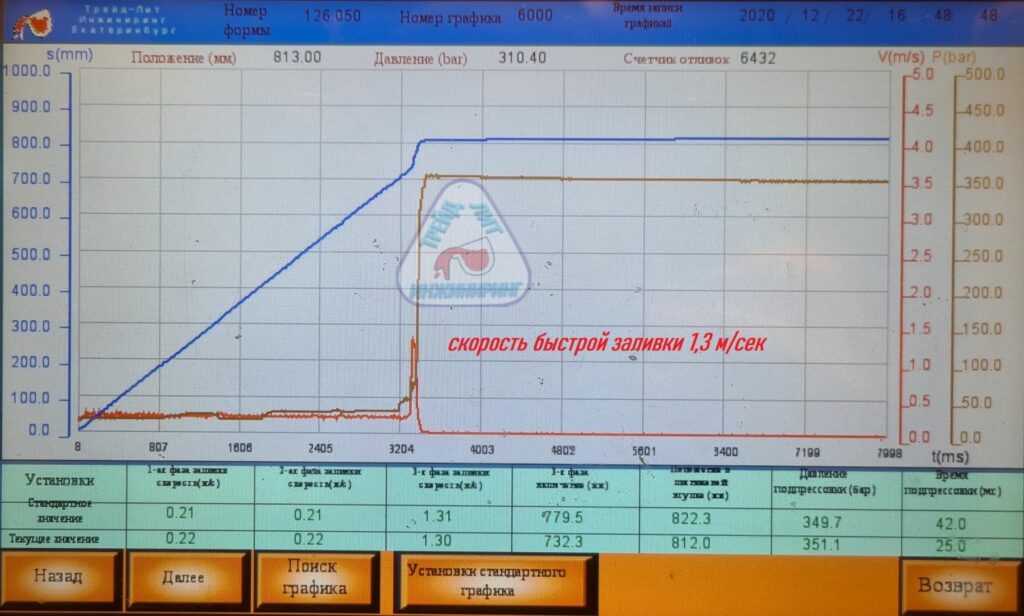
- на аккумуляторном блоке быстрой заливки, для регулировки 2-й скорости быстрой заливки (красный график на следующей фотографии);
- на аккумуляторном блоке подпрессовки, для регулировки скорости нарастания давления подпрессовки — скорости с которой возрастает давление на металл в пресс-форме при подпрессовке (коричневый график на следующей фотографии).
Так же на узле прессования установлены:
- два автоматических редукционных клапана для зарядки аккумуляторов;
- два датчика давления, для контроля зарядки аккумуляторов;
- датчик давления для контроля давления в полости В мультипликатора;
- два автоматических клапана для автоматического сброса давления в аккумуляторах, после выключения литейной машины;
- магнитная система со сдвоеннымым датчиком перемещения, для контроля хода поршня и включения фаз прессования.
На машину MS1650T установлена система цифрового контроля узла прессования, блок обработки и отображения данных запрессовок и память для режимов работы пресс-форм.
Система укомплектована:
- блок обработки и хранения данных запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
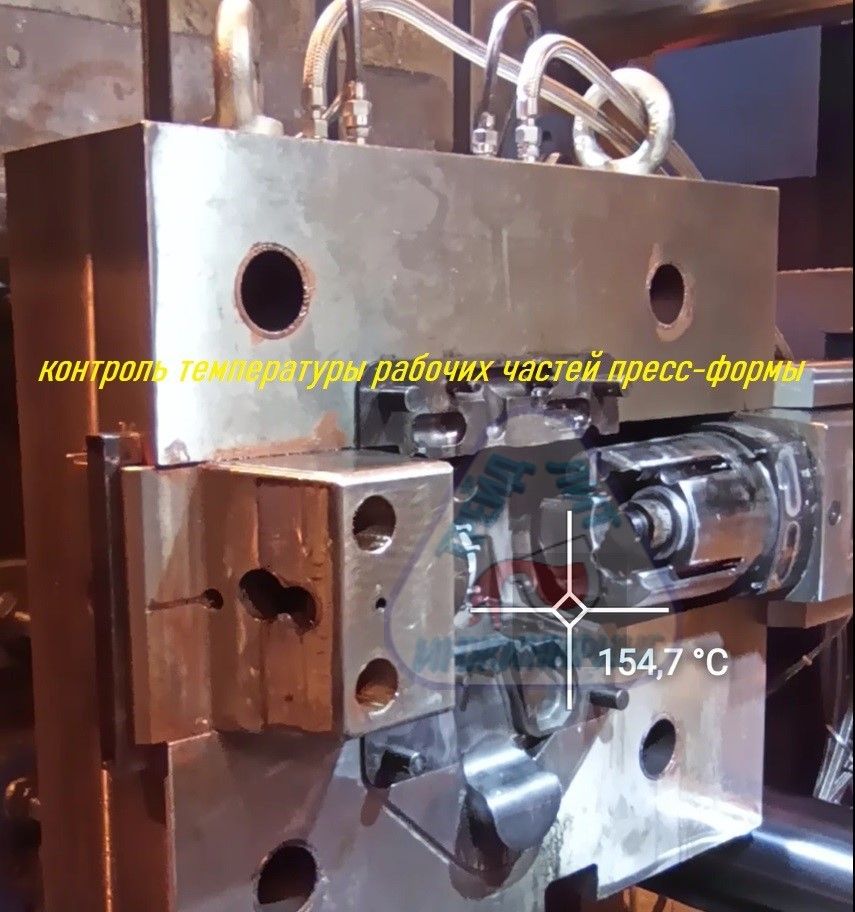
Контролируем температуру рабочих частей пресс-формы — для подбора режимов работы манипулятора-смазчика и термостата.
Для получения годных отливок проводим подготовку металла — дегазацию.
Манипулятор-смазчик наносит разделительную смазку на рабочие части пресс-формы по заданным координатам.
Манипулятор-съемщик выкладывает отливки в технологическую тару.
В результате проведения испытаний пресс-форм сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины, манипуляторов, термостата и печи. Получены партии годных отливок.
Ввод в эксплуатацию автоматизированного комплекса литья под давлением MS400
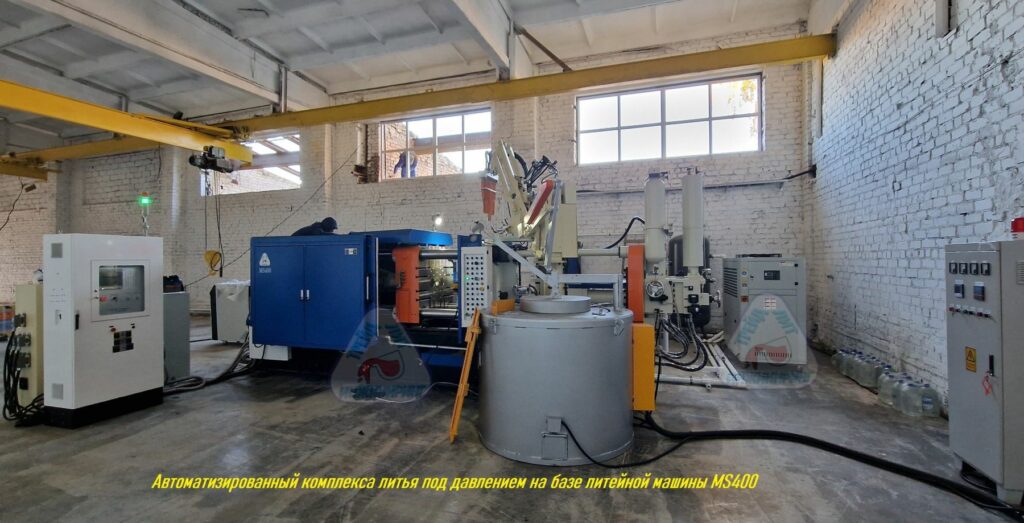
Сентябрь — октябрь 2022 года в Саратовской области Специалистами «Трейд-Лит Инжиниринг» выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS400, с усилием запирания 400 тонн.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для автоматического нанесения двух видов смазки (разделительной и противозадирной) на рабочие части пресс-формы;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок в технологическую тару;
- автоматическим механизмом для подачи гранулированной смазки в камеру прессования;
- раздаточно-подогревательной (плавильной) печью;
- чиллером, для охлаждения пресс-форм, термостата, машины и камеры прессования;
- термостатом для термостатирования рабочих частей пресс-форм;
- конвейером с металлической лентой и вентиляторами для приема и охлаждения кустов отливок.
Узел прессования литейной машины оснащен цифровой контрольной системой в составе:
- датчик давления полости В мультипликатора;
- магнитная система со сдвоенным датчиком для контроля перемещения поршня камеры прессования;
- интерфейсом с трансляцией графиков.
Особенностью всех машин литья под давлением MS450 и MS400, выпускаемых в 2019-2020 годах будут универсальные присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71107, 71108, 71109 и CLOO-400. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать в полученной отливке неподвижной плиты, после механической обработки, камеру прессования в полном соответствии с плитами машин 71107, 71108, 71109 и CLOO-400.
Другой отличительной особенностью всех машин серии MS, начиная с 2019 года стала консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при применении автоматического механизма съема колонны на крупных машинах.
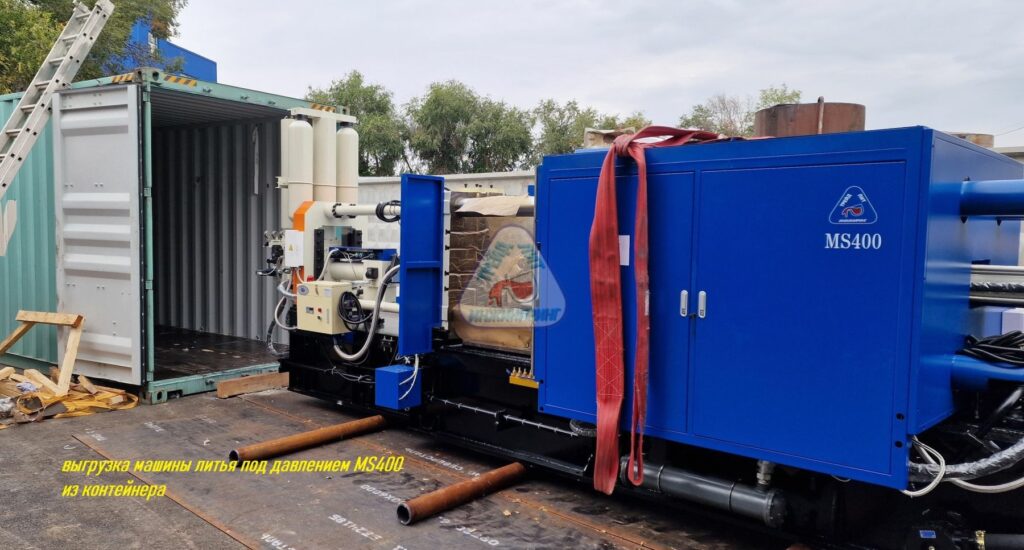
Сотрудники нашего предприятия Трейд-Лит Инжиниринг всегда оказывают Покупателям консультативную помощь при выгрузке машины литья под давлением и оборудования.
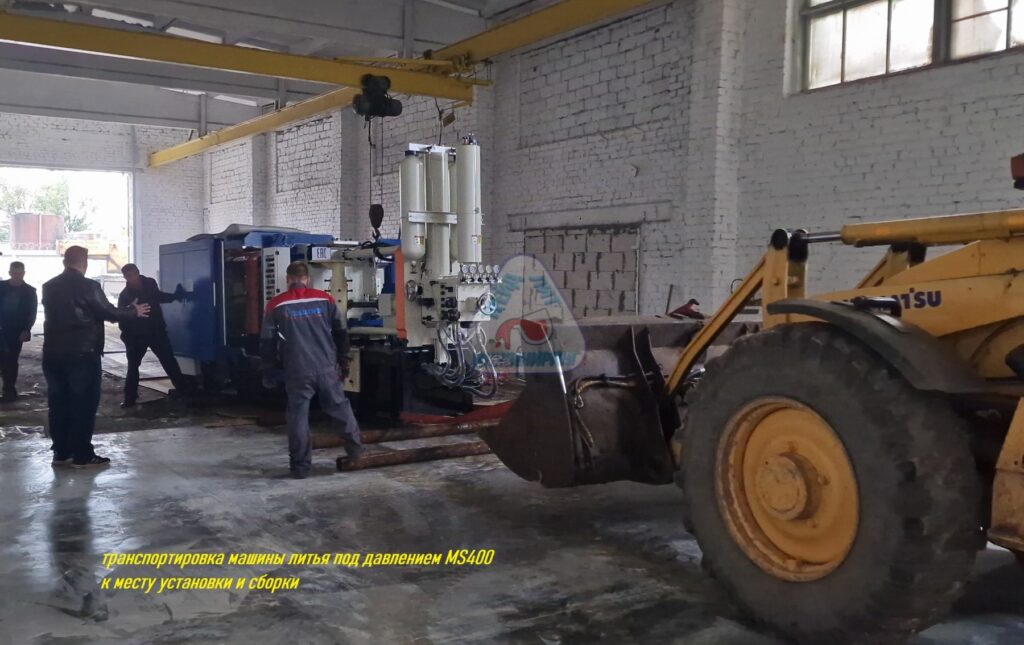
На фотографии показано перемещение литейной машины к месту установки и сборки.
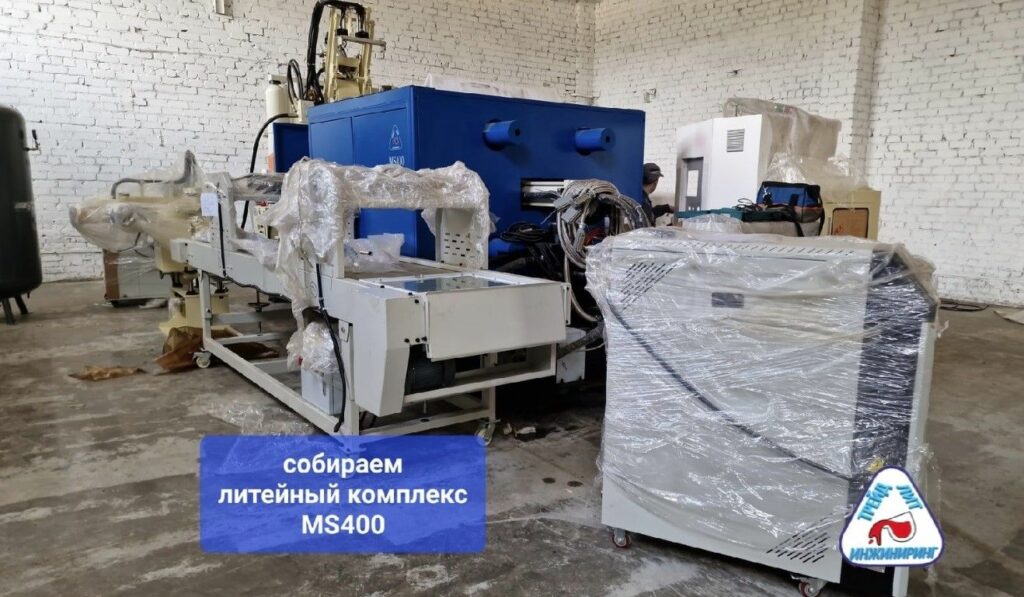
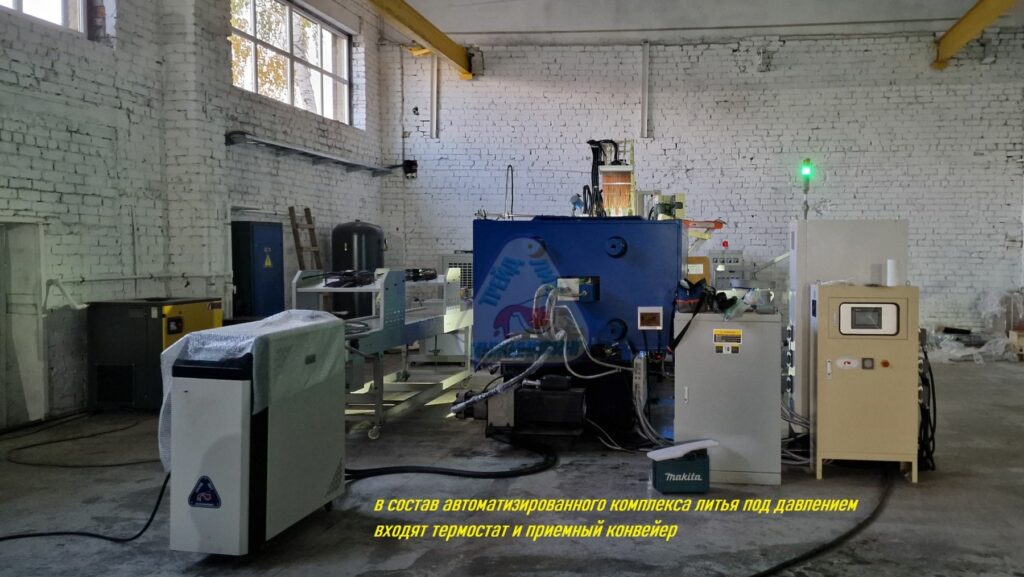
Автоматизированный комплекс литья под давлением на базе литейной машины MS400 в процессе сборки.
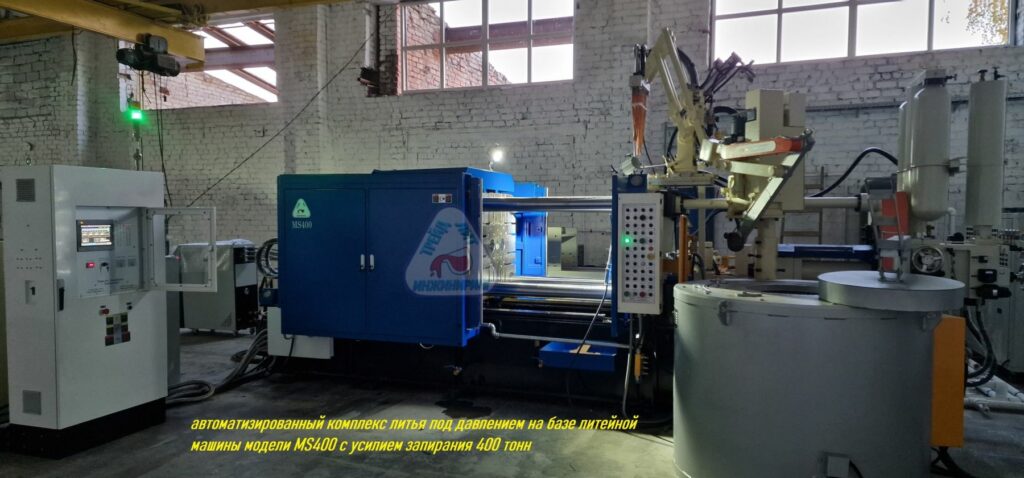
На фотографии машина литья под давлением с установленными на нее манипуляторами. На верхней поверхности неподвижной плиты смонтирован манипулятор-смазчик поворотного типа, которым комплектуются машины литья под давлением, устанавливаемые в помещениях с низким потолком или малым расстоянием до кран-балки. Конструкция манипулятора-смазчика оптимально подходит для нанесения разделительной и противозадирной смазки на сложные формообразующие, в том числе противозадирной смазки на подвижные части пресс-формы — ползуны. На лицевой стороне станины на колонне установлен манипулятор-заливщик, обеспечивающий автоматическую подачу металла весом до 10 кг.
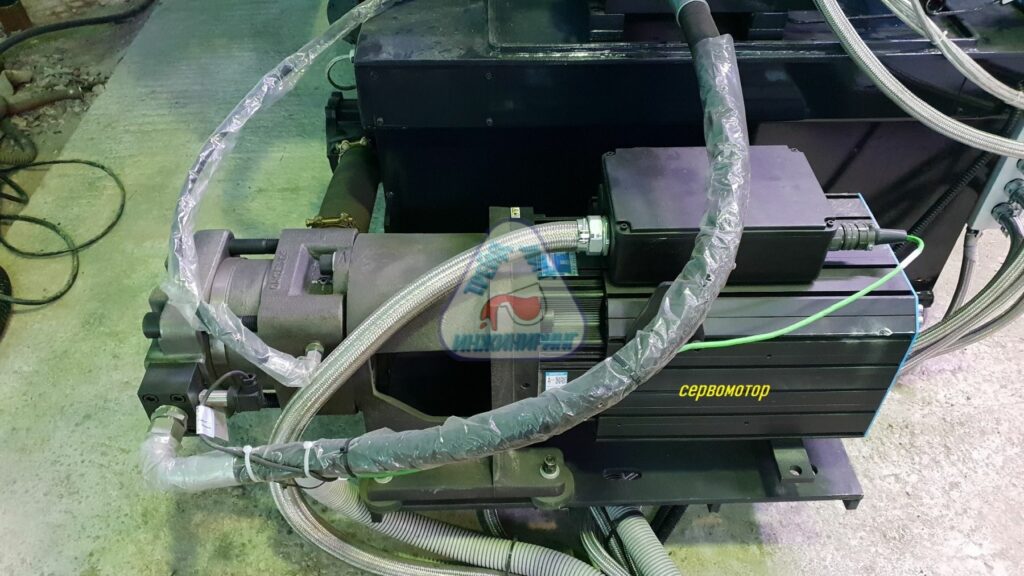
Все машины серии MS начиная c 2016 года, и в том числе машина MS400 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
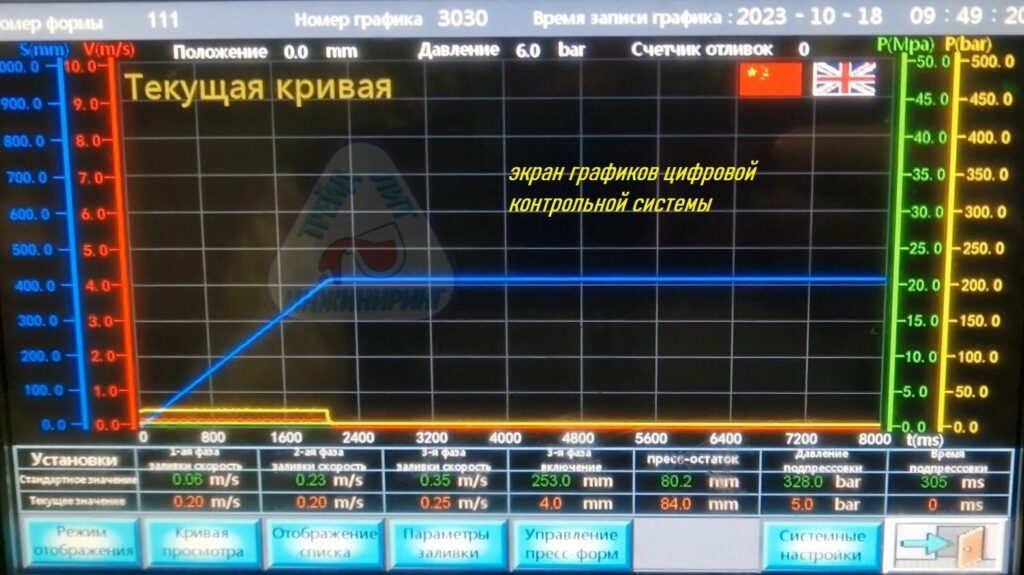
При производстве подборе технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков:
- скорость движения металла;
- давление оказываемое на металл;
- ход поршня, и показ в таблице семи параметров для паспортизации отливки.
Испытания пресс-формы Корпус на автоматизированном комплексе литья под давлением MS550
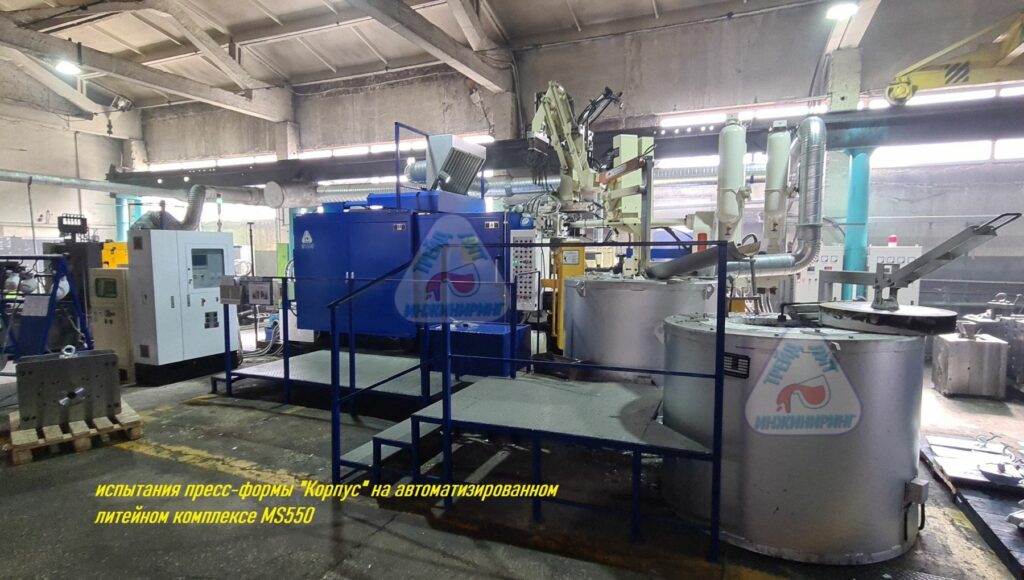
Специалисты Трейд-Лит Инжиниринг провели испытания и подбор технологических режимов работы пресс-формы «Корпус» на автоматизированном комплексе литья под давлением MS550.
Двух-местная пресс-форма «Корпус», предназначена для получения отливок с требованиями по герметичности.
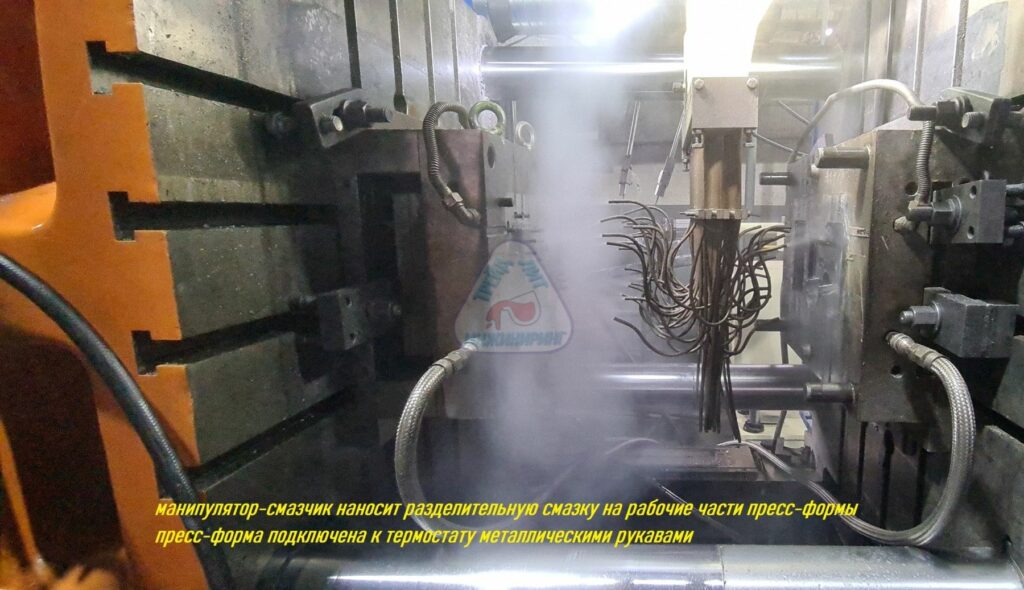
Настраиваем нанесение разделительной смазки на рабочие части пресс-формы.
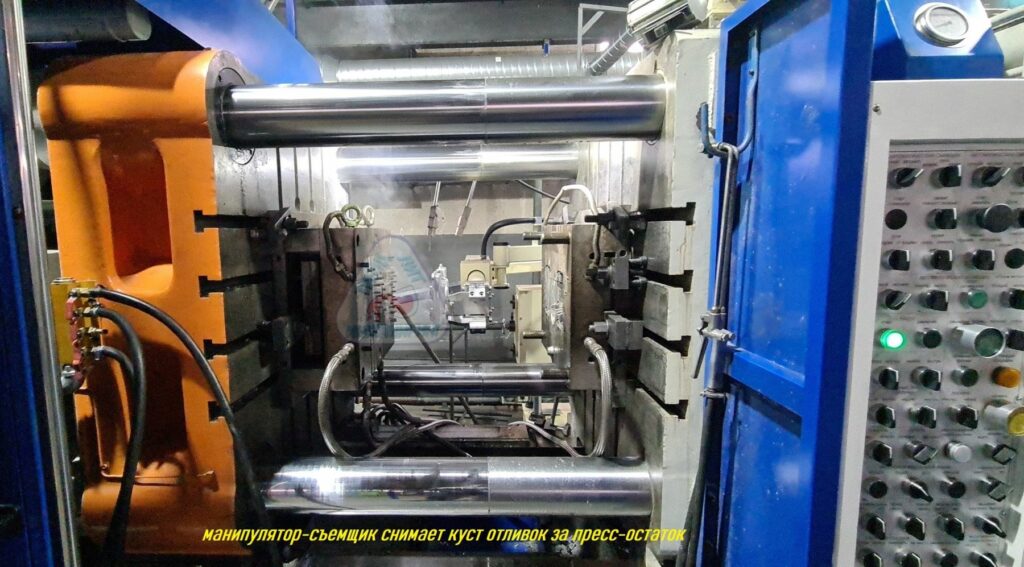
Манипулятор-съемщик захватывает куст отливки за пресс-остаток.
В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
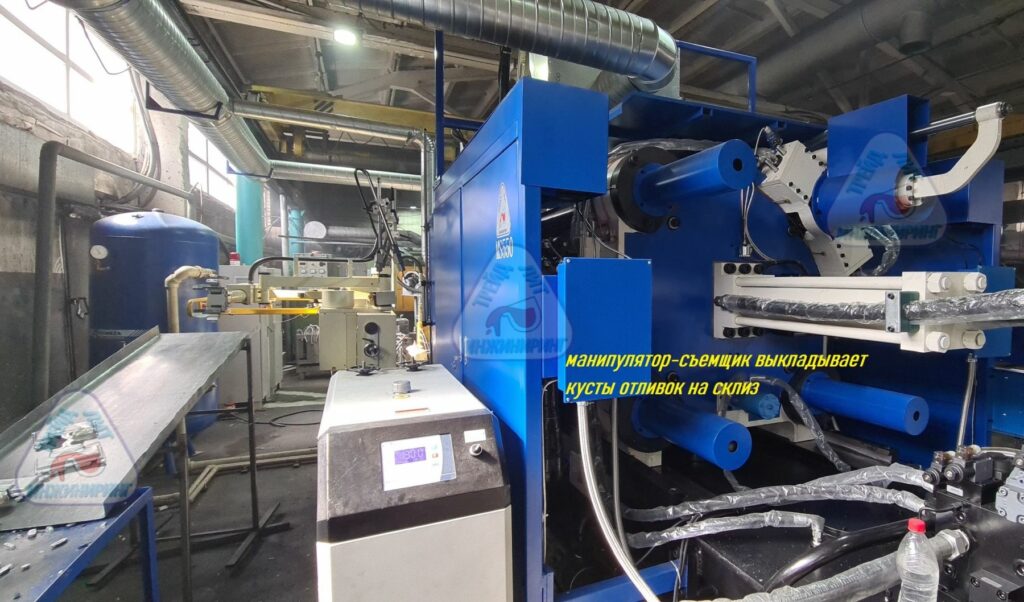
Манипулятор-съемщик выкладывает кусты отливок на склиз.
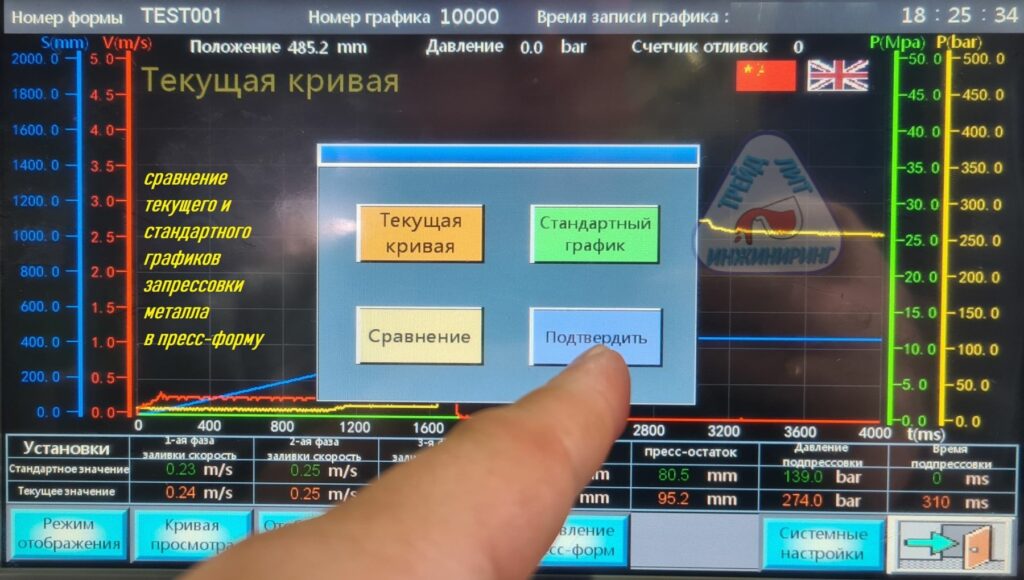
В результате проведения испытаний пресс-форм сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины, манипуляторов, термостата и печи. Получена партия годных отливок.
Настройка геометрической точности на машинах литья под давлением MS900 2016 — 2017 года выпуска
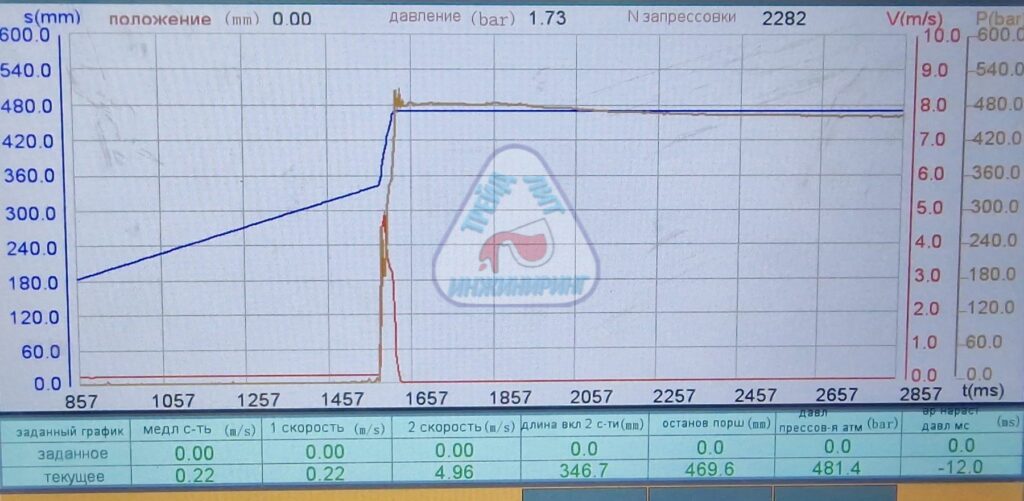
Для литейных машин поставленных на производство тонкостенных отливок по истечении четырех — пяти лет эксплуатации необходима настройка геометрической точности — соосности гидроцилиндра узла прессования камере прессования. Эта необходимость обусловлена высокой скоростью запрессовки, как показано на экране на фотографии выше скорость заливки составляет 4,96 метра в секунду. Так же, мы учитываем, то что машина работает в составе автоматизированного комплекса литья под давлением с большим выпуском отливок.
В июле 2022 года специалисты нашего предприятия «Трейд-Лит Инжиниринг» провели настройку геометрической точности литейных машин MS900 2016 и 2017 годов выпуска, работающих на производстве тонкостенных отливок — корпусов светодиодных уличных светильников.
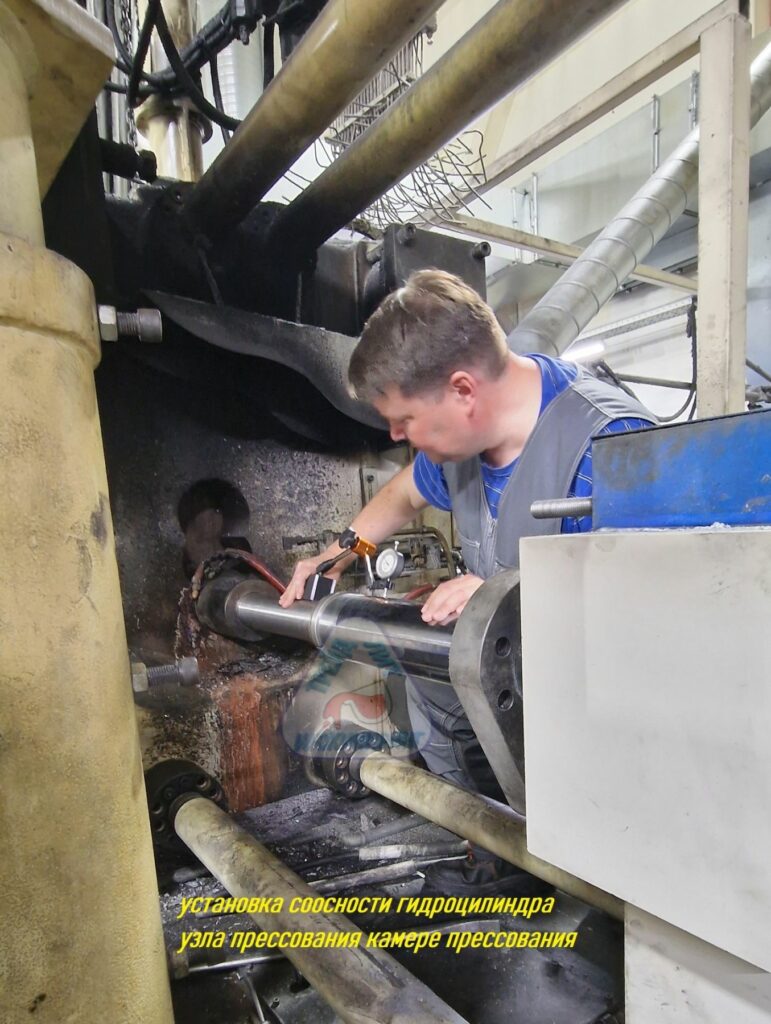
Установка соосности гидравлического цилиндра узла прессования камере прессования.
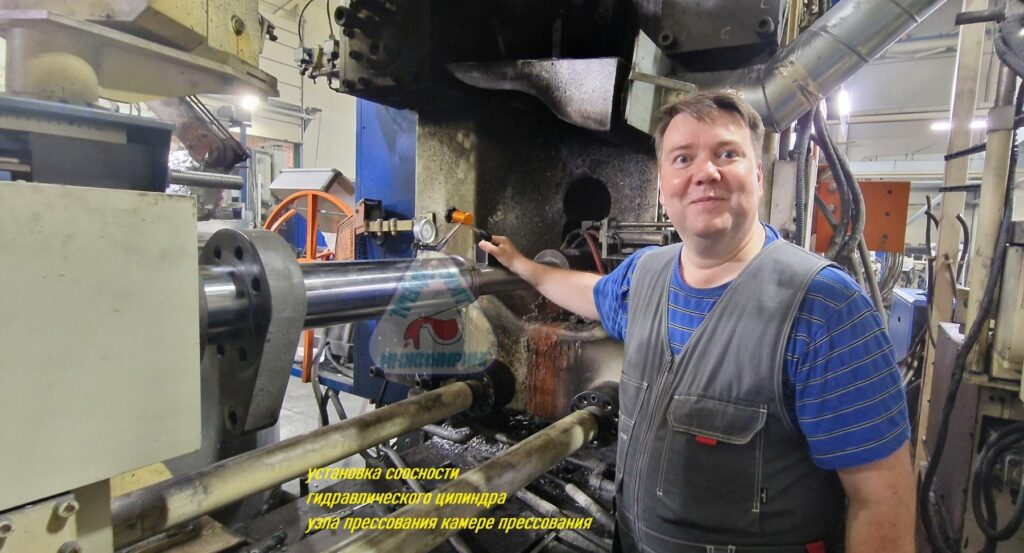
Работы по установке соосности выполнены, геометрическая точность восстановлена.
Выставка «Литмаш. Россия 2022»
С 21 по 23 июня 2022 года наше предприятие принимало участие в международной выставке «Металлургия Литмаш 2021» на территории ЦВК «Экспоцентр» в Москве.
Стенд нашего предприятия посетили более пяти десятков руководителей и специалистов предприятий, производящих отливки из алюминиевых и цинковых сплавов методом литья под давлением или использующих заготовки, полученные литьем под давлением, а так же представители организаций, планирующих производство или использование отливок в обозримом будущем.
Посетители нашего стенда ознакомились с поставляемым нами оборудованием литья под давлением, а так же оценили результаты внедрения нашими специалистами, представленные в виде образцов отливок, полученных на поставленных нами машинах. Качество литья было показано на расточенных и разрезанных на электроэрозионном станке отливках.
Мы уверены в том, что проведенные на нашем стенде переговоры перерастут в долговременное плодотворное сотрудничество.
Испытания пресс-формы Картер коробки скоростей на автоматизированной машине литья под давлением MS450
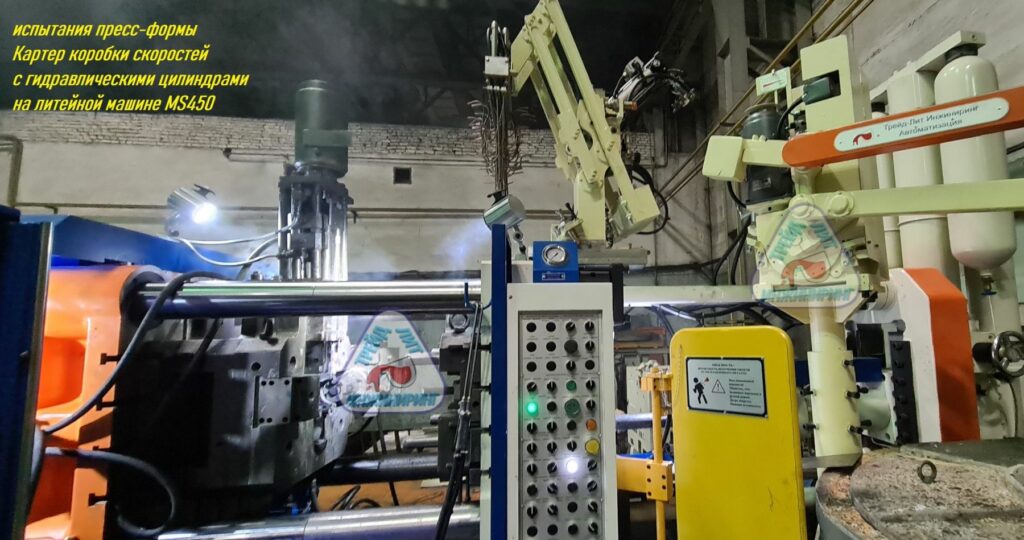
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы пресс-формы «Картер коробки скоростей» на автоматизированной машине литья под давлением MS450.
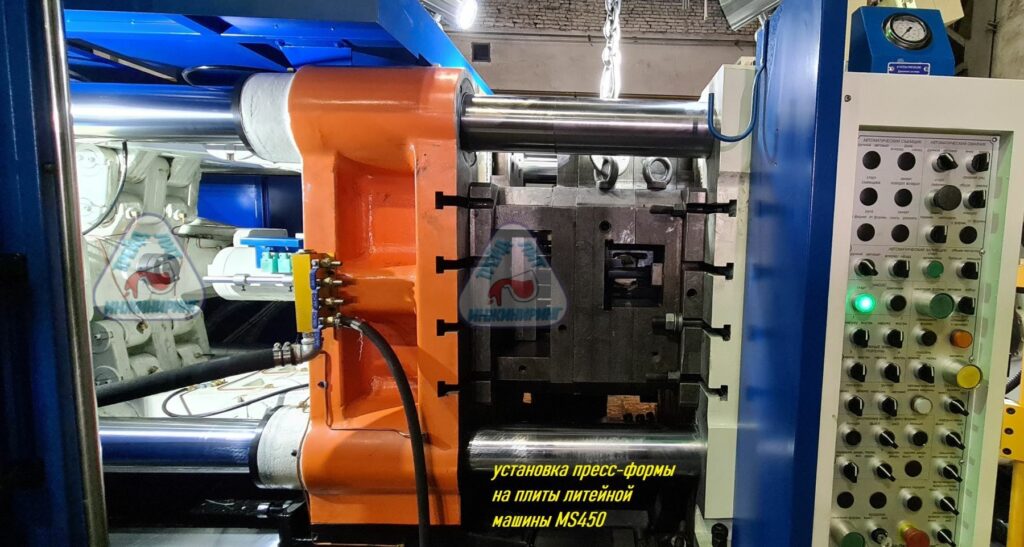
Одноместная пресс-форма «Картер коробки скоростей», предназначена для получения отливок с требованиями по герметичности.
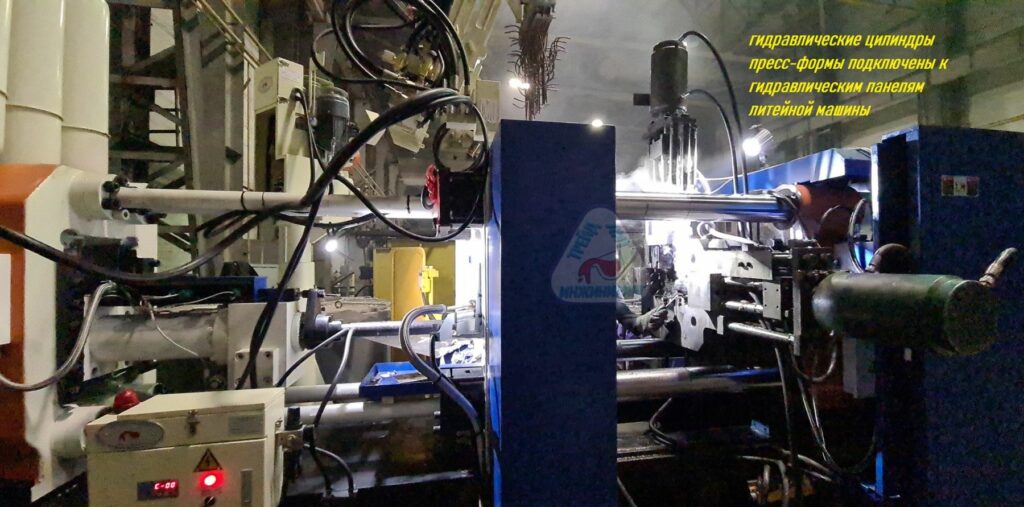
Пресс-форма «Картер коробки скоростей» оснащена двумя гидравлическими цилиндрами перемещения подвижных знаков. Для подключения гидроцилиндров пресс-формы на машине литья под давлением MS450 имеется четыре гидравлические панели, контрольные цепи положения подвижных знаков и интерейс.
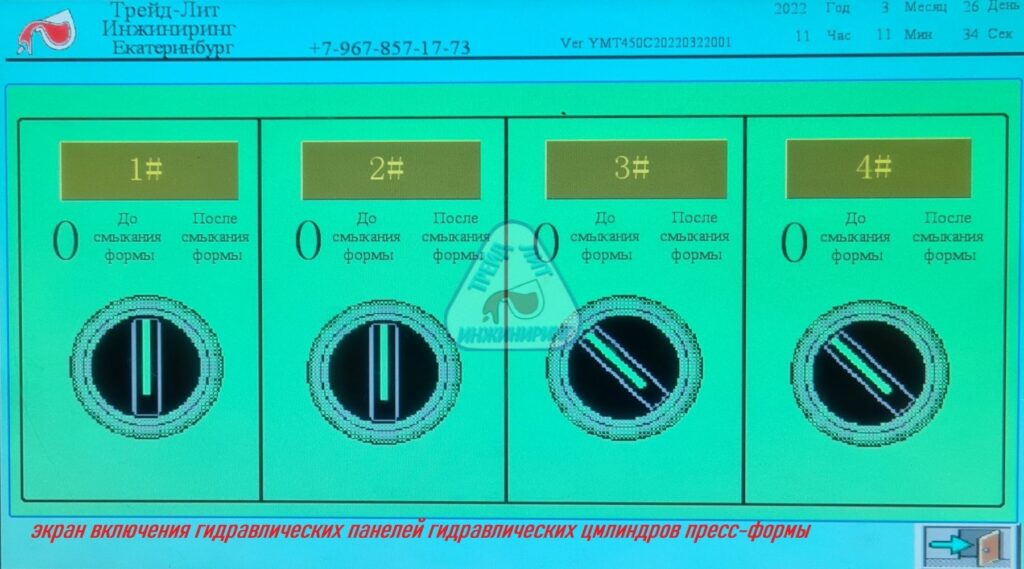
Экран включения гидравлического привода подвижных знаков пресс-формы на котором задается последовательность включения относительно смыкания — размыкания пресс-формы.
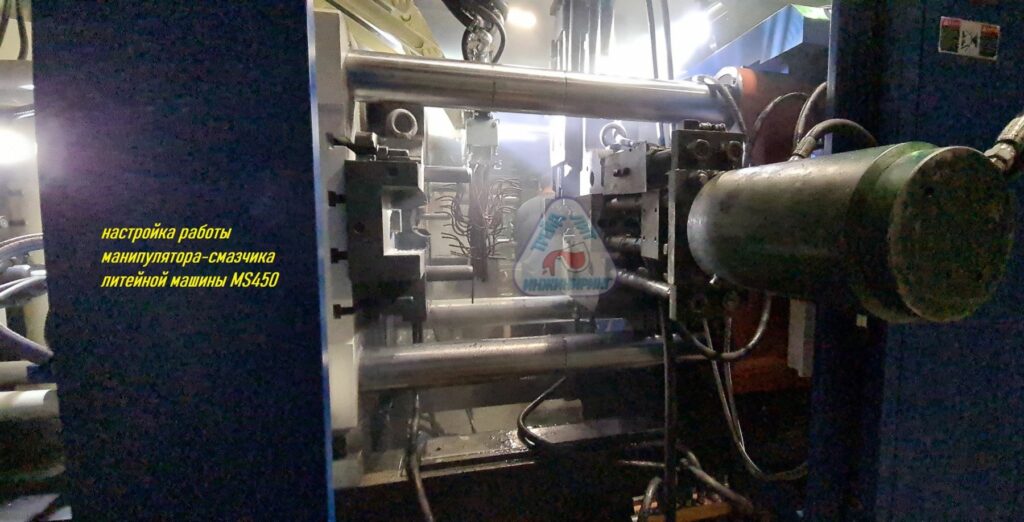
Настраиваем нанесение разделительной смазки на рабочие части пресс-формы.
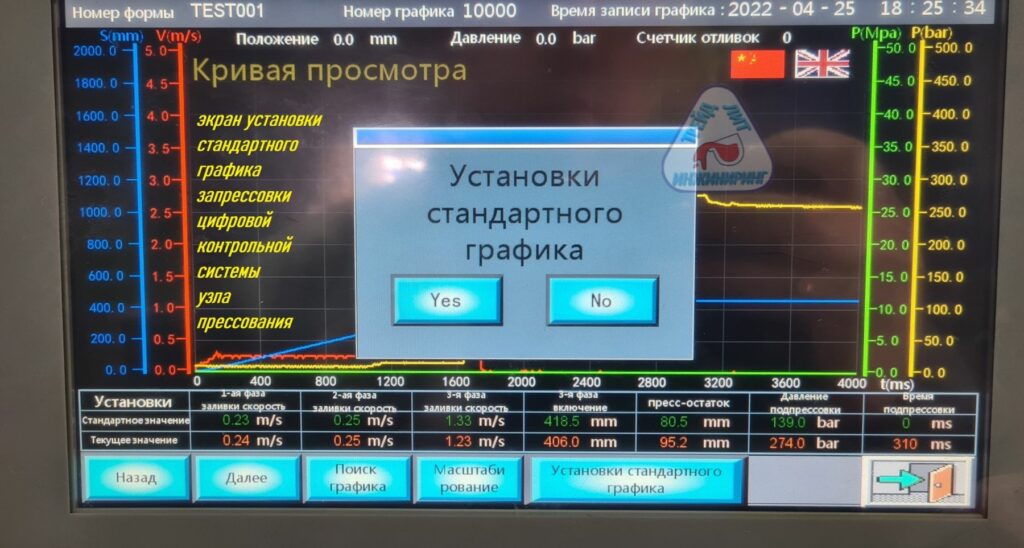
При производстве подбора технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков:
- скорость движения металла;
- давление оказываемое на металл;
- ход поршня, и показ в таблице семи параметров для паспортизации отливки.
На машину MS450 установлена система цифрового контроля узла прессования, блок обработки и отображения данных запрессовок и память для режимов работы пресс-форм.
Система укомплектована:
- блок обработки и хранения данных запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
В результате проведения испытаний пресс-формы «Картер коробки скоростей» сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины и манипуляторов. Получена партия годных отливок.
Испытания пресс-формы Картер на автоматизированной машине литья под давлением MS450
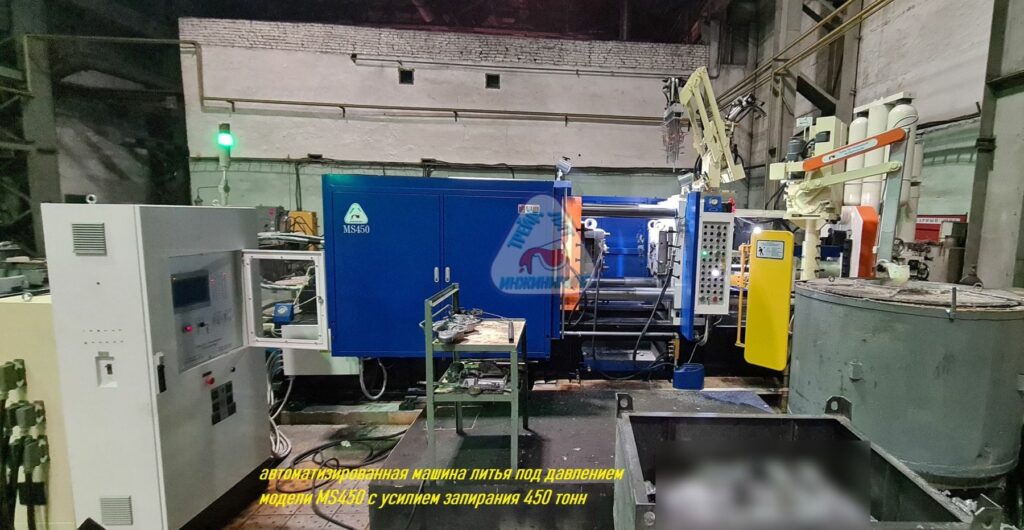
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы пресс-формы «Картер» на автоматизированной машине литья под давлением MS450.
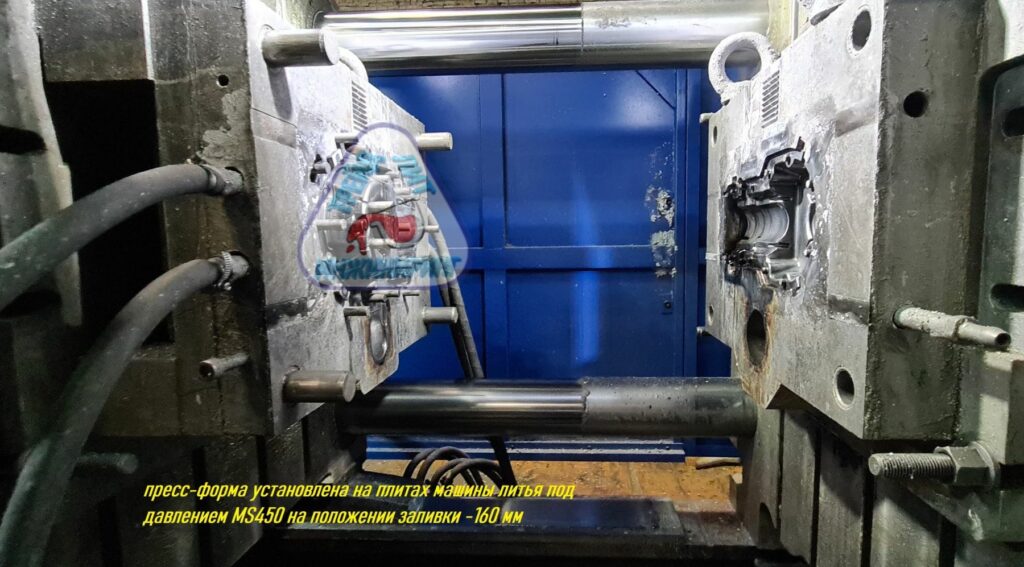
Одноместная пресс-форма «Картер», предназначена для получения отливок с требованиями по герметичности.
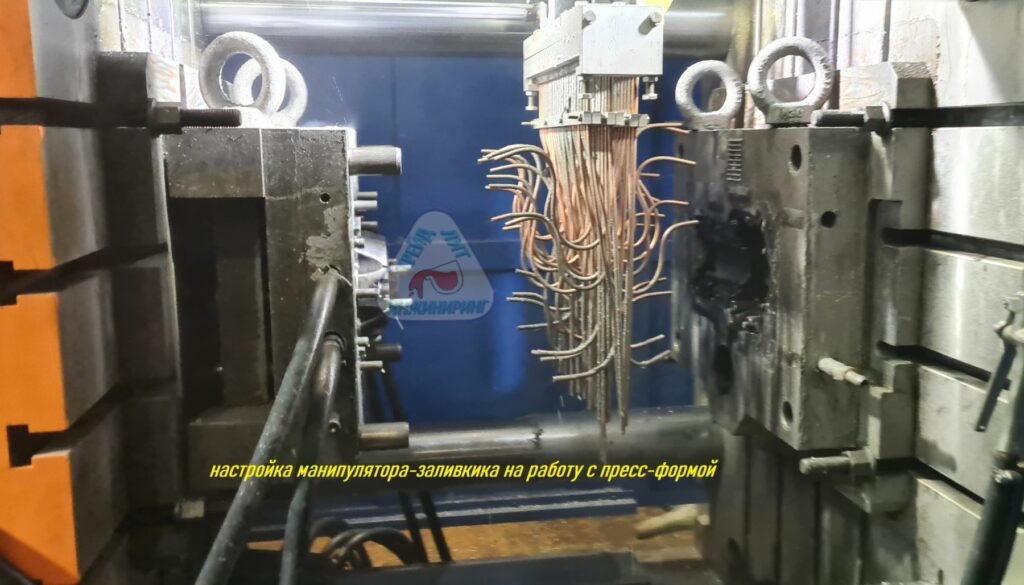
Настраиваем нанесение разделительной смазки на рабочие части пресс-формы.
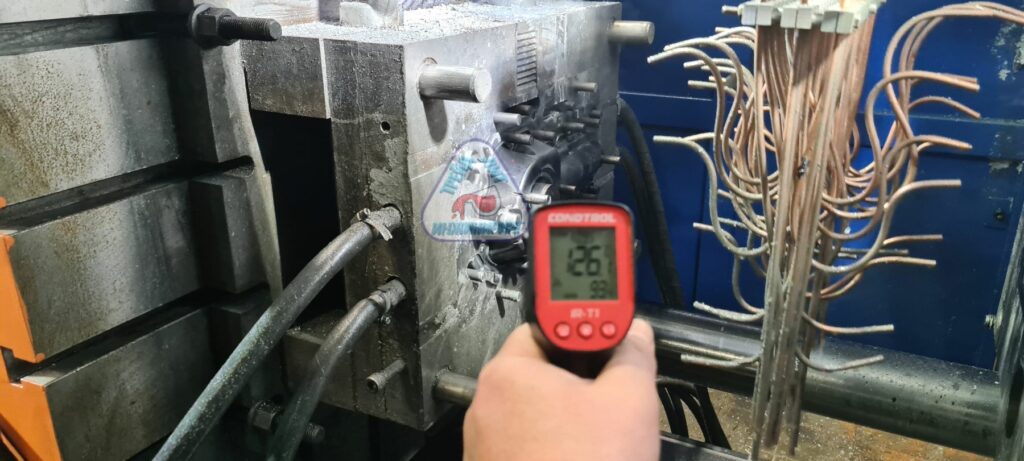
В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
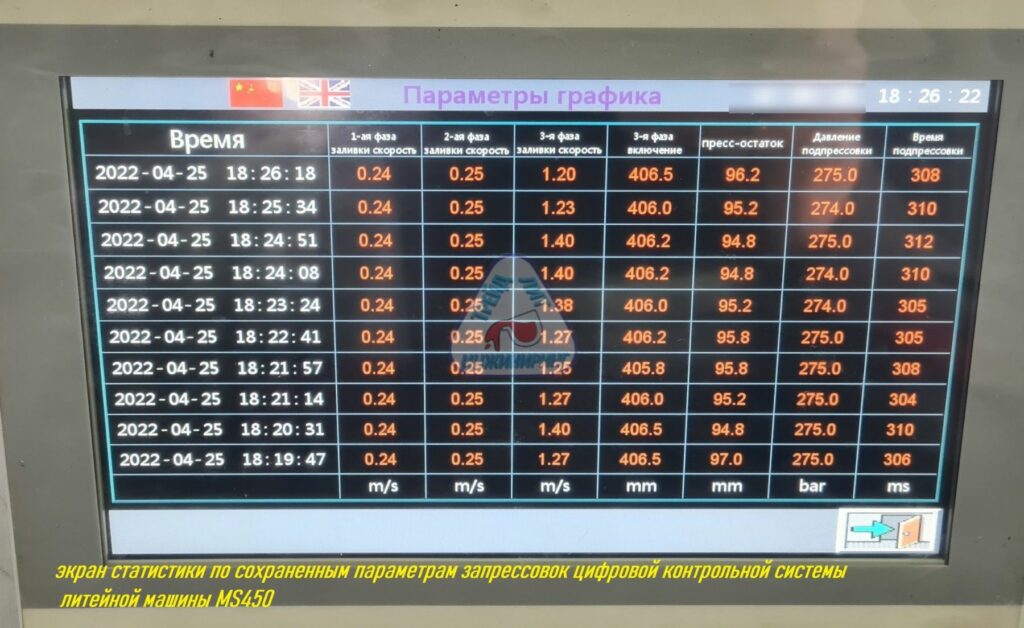
При производстве подбора технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков: — скорость движения металла; — давление оказываемое на металл; — ход поршня, и показ в таблице семи параметров для паспортизации отливки.
На машину MS450 установлена система цифрового контроля узла прессования, блок обработки и отображения данных запрессовок и память для режимов работы пресс-форм.
Система укомплектована:
- блок обработки и хранения данных запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
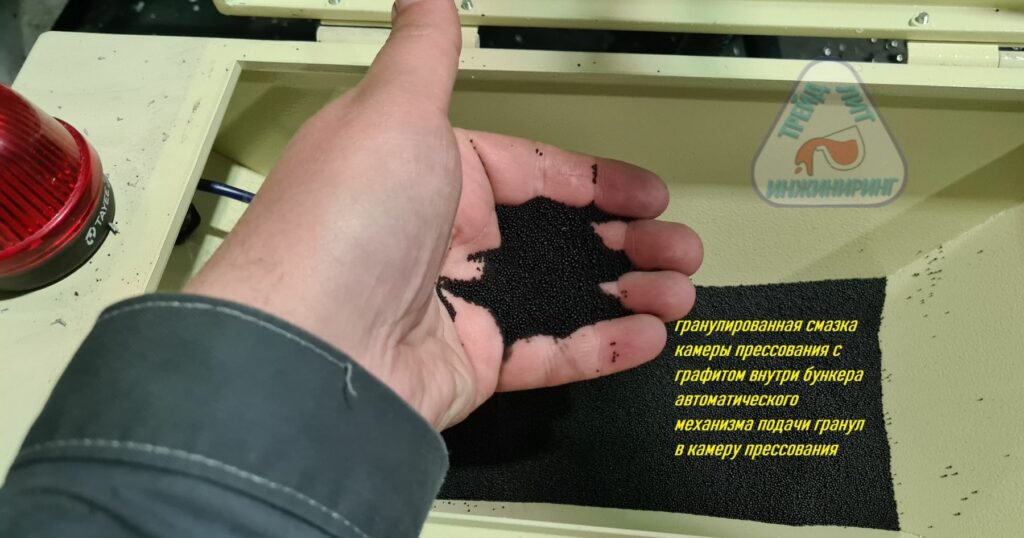
На тыльной стороне станины со стороны узла прессования установлен бункер автоматического устройства подачи гранулированной смазки в камеру прессования. Специалисты «Трейд-Лит Инжиниринг» проводят подбор гранулированной смазки для получения годных отливок.
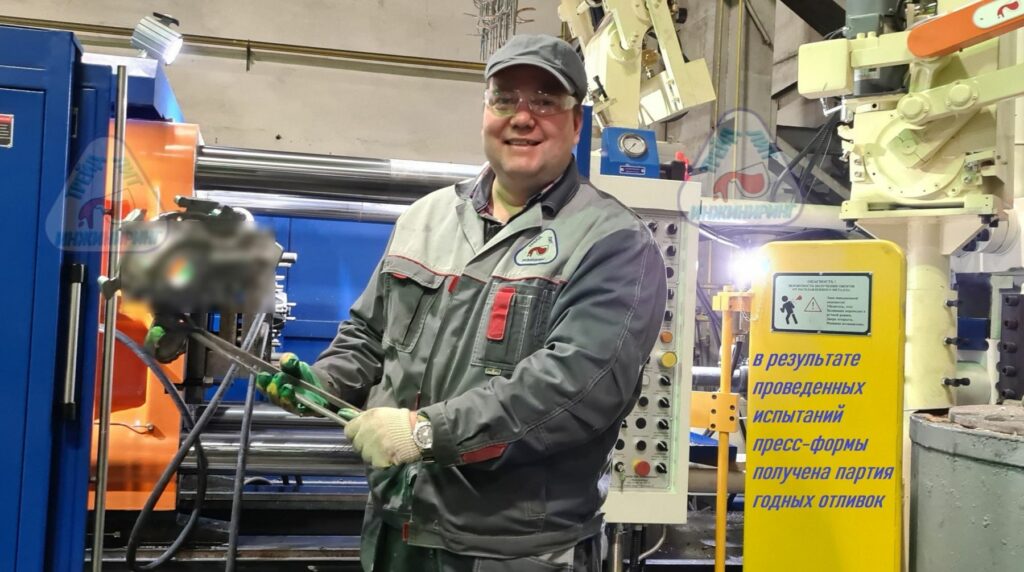
В результате проведения испытаний пресс-формы «Картер» сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины и манипуляторов. Получена партия годных отливок.
Испытания пресс-формы Шкив на автоматизированной машине литья под давлением MS450
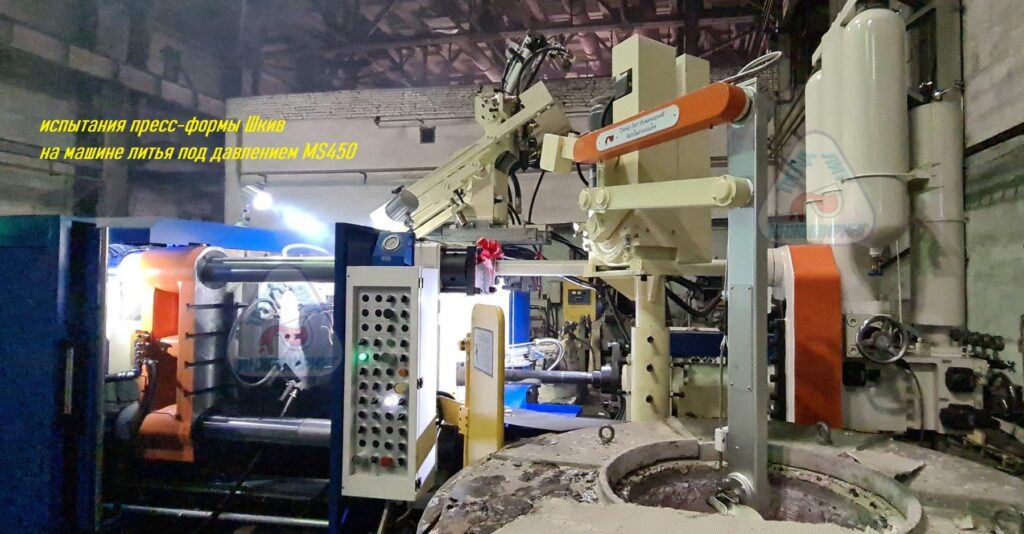
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы пресс-формы «Шкив» на автоматизированной машине литья под давлением MS450.
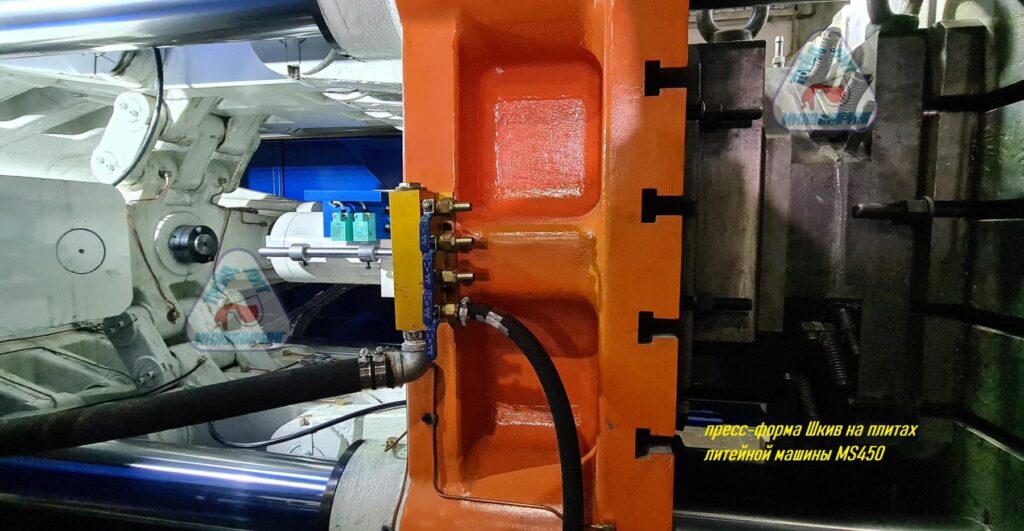
Одноместная пресс-форма «Шкив», предназначена для получения отливок с требованиями по механической прочости.
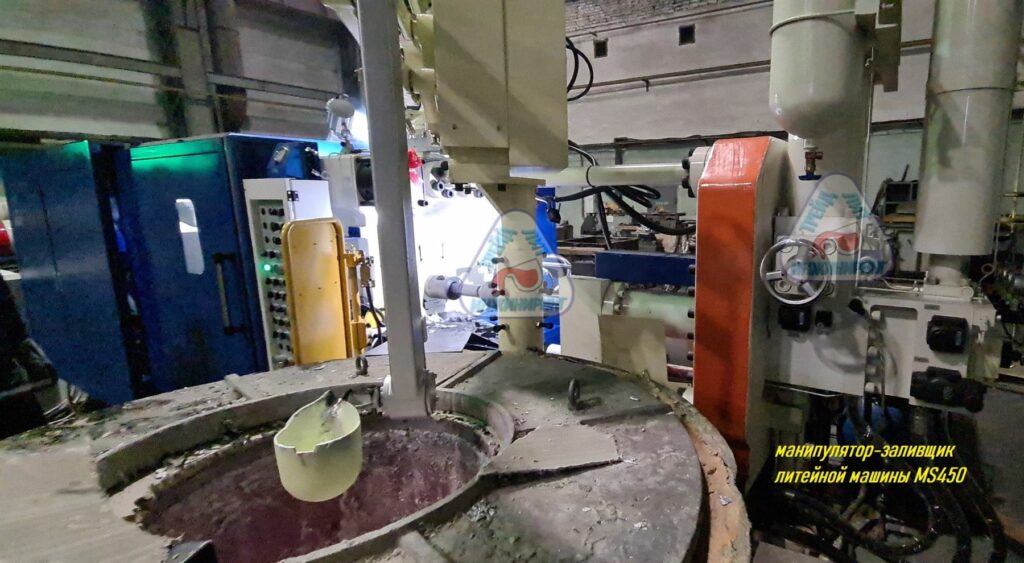
Настраиваем автоматическую работу манипулятора-заливщика.
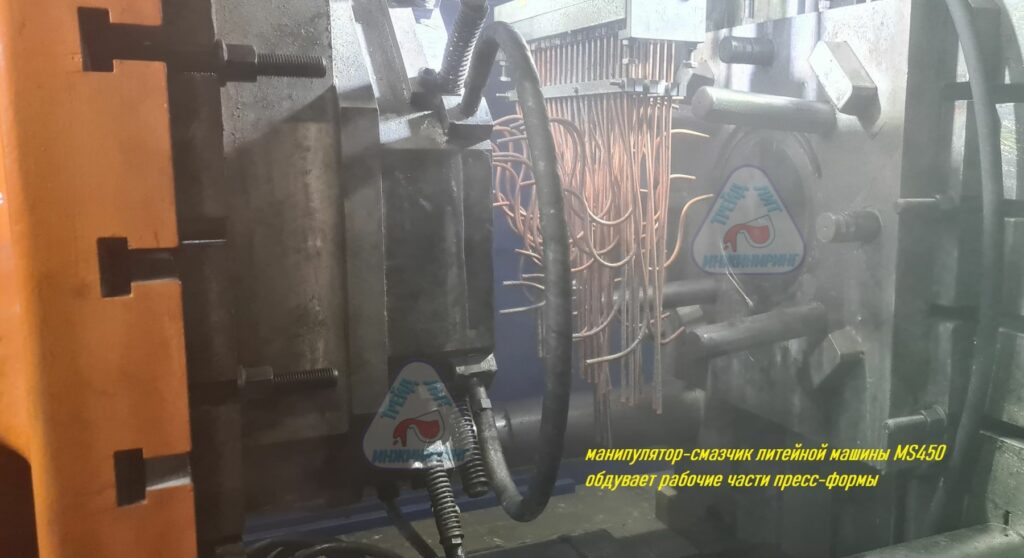
Настраиваем нанесение разделительной смазки на рабочие части пресс-формы.
В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
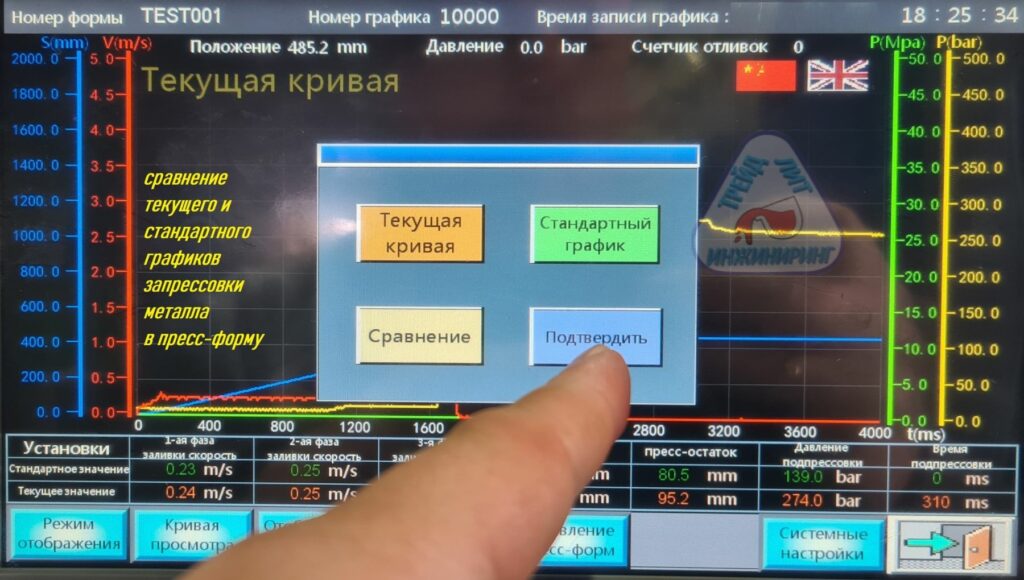
При производстве подбора технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков: — скорость движения металла; — давление оказываемое на металл; — ход поршня, и показ в таблице семи параметров для паспортизации отливки.
На машину MS450 установлена система цифрового контроля узла прессования, блок обработки и отображения данных запрессовок и память для режимов работы пресс-форм.
Система укомплектована:
- блок обработки и хранения данных запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
В результате проведения испытаний пресс-формы «Шкив» сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины и манипуляторов. Получена партия годных отливок.
Ввод в эксплуатацию автоматизированного комплекса литья под давлением MS160
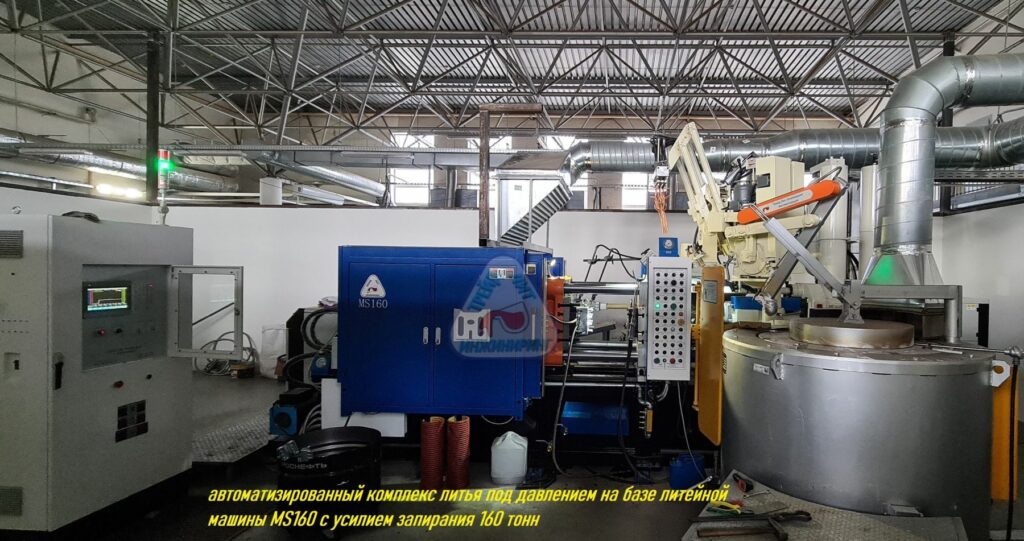
Март 2022 года Брянск. Специалистами «Трейд-Лит Инжиниринг» выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS160, с усилием запирания 160 тонн.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для автоматического нанесения двух видов смазки (разделительной и противозадирной) на рабочие части пресс-формы;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок в технологическую тару;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- автоматическим смесителем разделительной смазки пресс-форм;
- чиллером, для охлаждения пресс-форм, термостата, машины и камеры прессования.
Машина укомплектована:
- плитами с присоединительными размерами как у старых литейных машин 711А08, включая размер и расположение Т-образных пазов, размер и расположение отверстий под толкатели, расположение позиций заливки камеры прессования, диаметр и высоту присоединения стакана камеры прессования к литниковой втулке пресс-форм;
- автоматическим механизмом подачи гранулированной смазки в камеру прессования;
- серводвигателем главного привода и серводвигателями дверей;
- автоматическими передней и задней дверями безопасности;
- гидравлическими панелями для подключения гидравлических цилиндров пресс-форм.
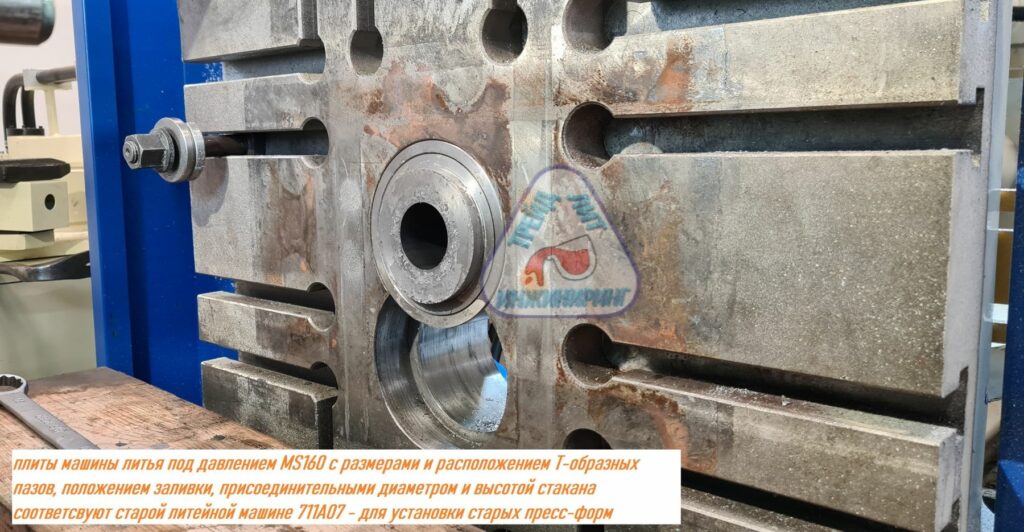
Особенностью всех машин литья под давлением MS160 поставляемых «Трейд-Лит Инжиниринг» являются присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71107. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Для работы старых пресс-форм на новой машине MS160 не требуется ни какой доработки пресс-форм.
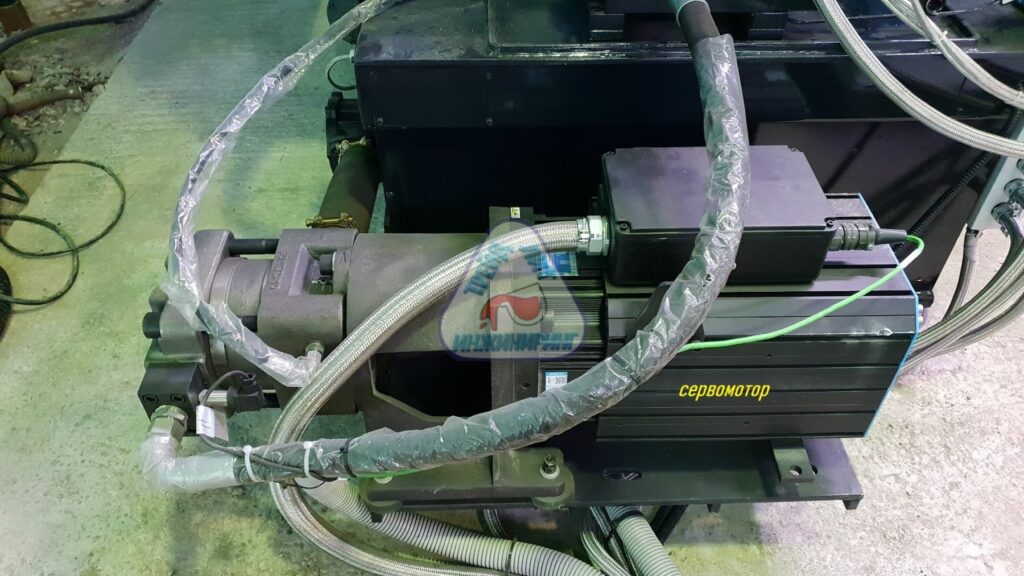
Все машины серии MS c 2016 года, укомплектованы серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертором, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
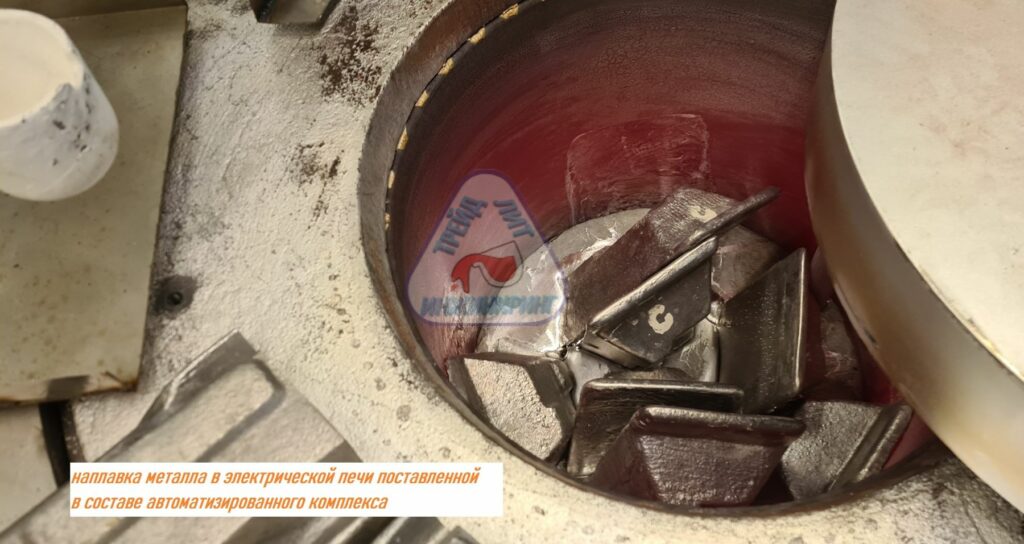
В автоматизированный комплекс входит раздаточно-подогревательная плавильная печь, с емкостью тигля 250 кг (по алюминию), с автоматическим регулированием включения нагревательных элементов по сигналу погружной термопары, тигель карбидо-кремниевый. Печь оснащена двумя термопарами:
- термопара находящаяся в объеме печи — выполняет контрольные функции и ограничивает максимальную температуру нагрева печи;
- погружная термопара, находящаяся в металле, поставляется и монтируется в комплекте с чехлом — выполняет управляющие функции, то есть непосредственно подает сигнал на включение контроллером газовой горелки при достижении нижнего предела температуры металла и на выключение газовой горелки при достижении верхнего предела температуры металла.
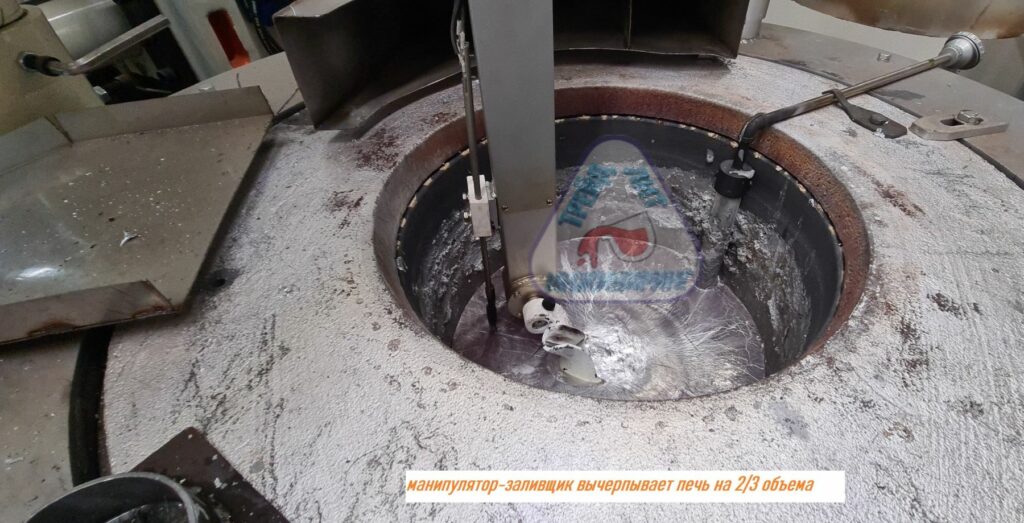
Настраиваем работу манипулятора-заливщика.
Печь оснащена системой энергосбережения, включающей в себя преобразователь тока подаваемого на нагревательные элементы. Ток уменьшается в зависимости от температуры металла в тигле, измеряемой погружной термопарой. При достижении температуры, на 50 градусов меньше установленной на контроллере преобразователь начинает плавное снижение тока нагревательных элементов с 110 Ампер на 60 Ампер, затем на 20 Ампер и так до нуля при достижении заданной температуры.
Таким образом полностью отсутствует возможность перегрева металла в автоматическом режиме работы печи.
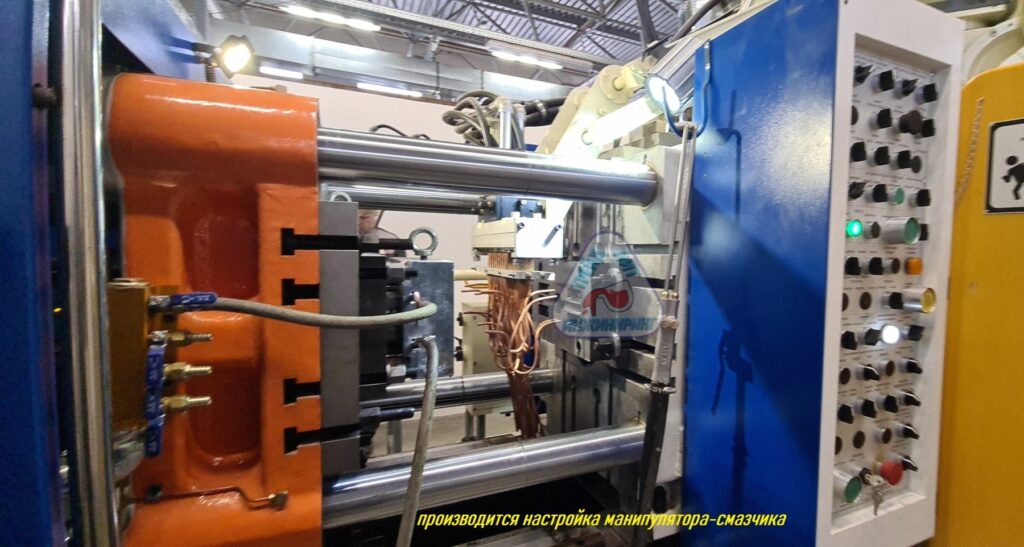
Настраиваем работу манипулятора-смазчика по подаче двух видов смазки: разделительной и противозадирной.
Так же на фотографии показана отличительная особенность всех машин серии MS, выпускаемых в 2019-2022 годах — консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы.
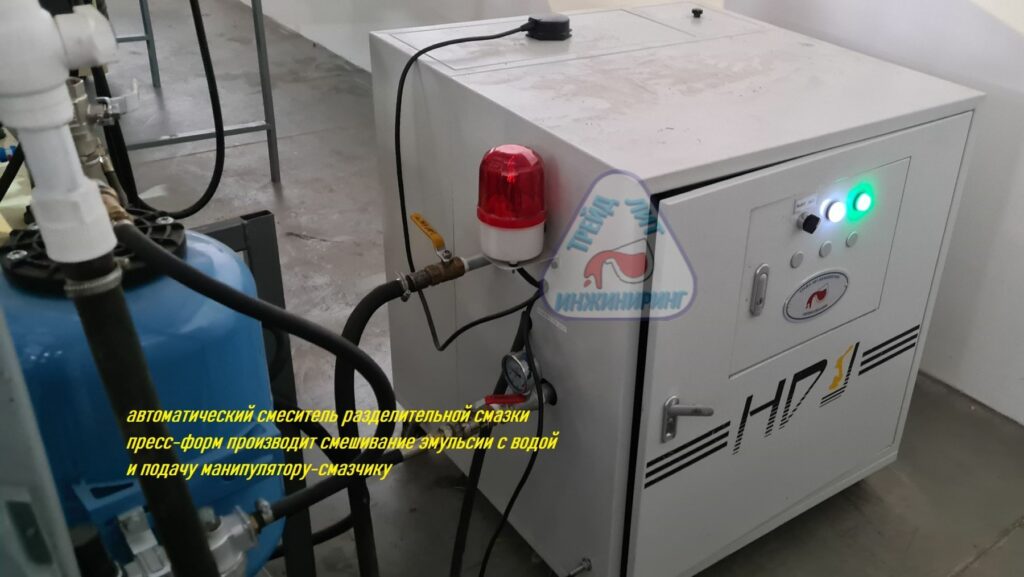
В состав автоматизированного комплекса литья под давлением входит автоматический смеситель разделительной смазки пресс-форм предназначенный для автоматического смешивания и бурбуляции смеси эмульсии разделительной смазки и воды в заданных пропорциях от 1:20 до 1:200.
Комплектация автоматического смесителя включает:
- бак для подготовленной смеси из нержавеющей стали;
- пневматический насос для подачи смазки в напорную линию манипулятора смазчика;
- устройства для бурбуляции подготовленной смеси;
- клапан-дозатор для производства смеси и дозации эмульсии с учетом количества поданной в бак воды;
- блок управления;
- сигнализацию отсутствия смазки;
- выносную линию всасывания, размещаемую в емкости с эмульсией;
- датчик уровня эмульсии;
- датчик уровня подготовленной смеси;
- фильтр на выносной линии всасывания;
- блок для подвода сжатого воздуха;
- манометр на вводе воздуха;
- кран на выпуске из бака.
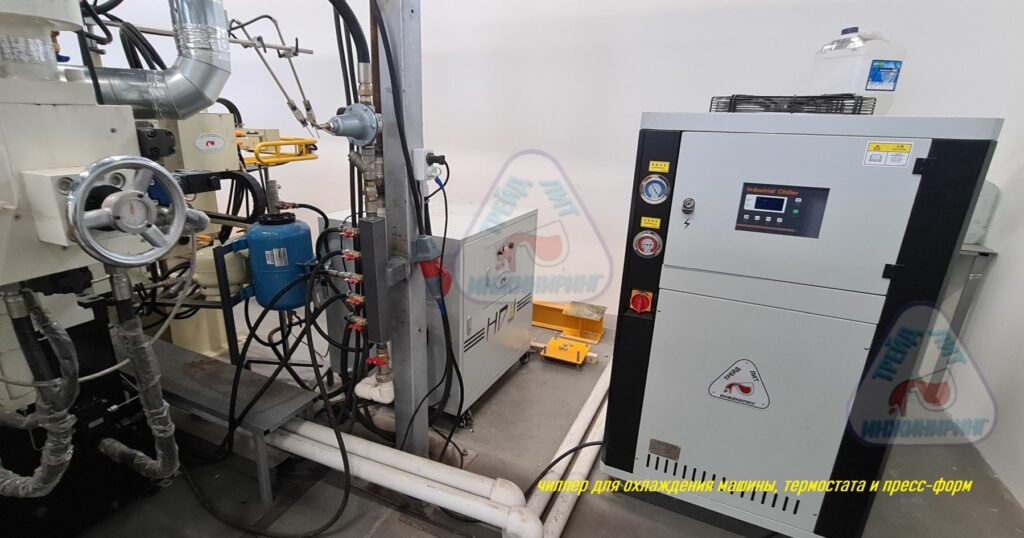
Для обеспечения бесперебойного независимого охлаждения машины, термостата и пресс-форм в состав комплекса включен чиллер.
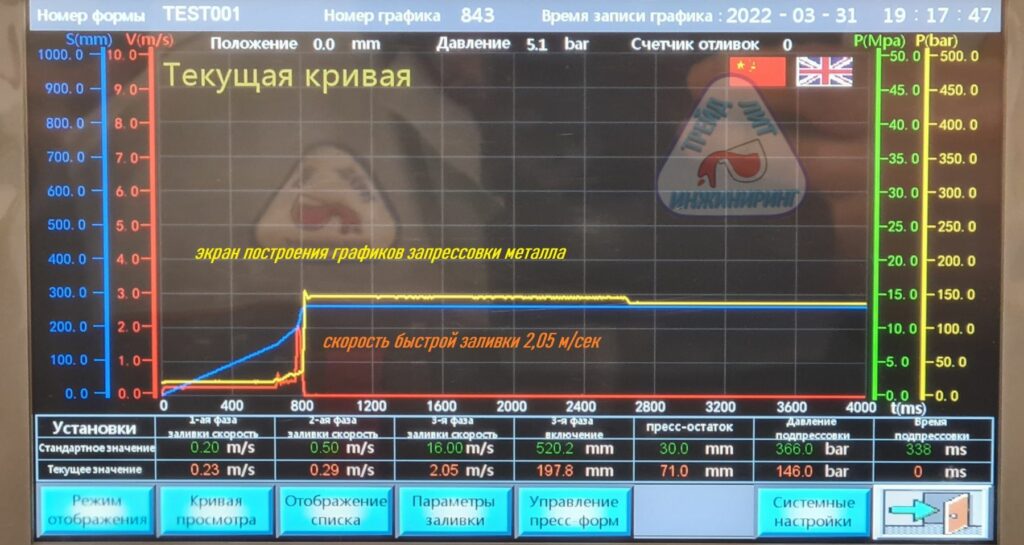
На машину установлена система цифрового контроля узла прессования, блок обработки и хранения данных 10 тысяч запрессовок для паспортизации отливок по семи параметрам.
Система укомплектована:
- блок обработки и хранения данных по 10 тысячам запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
В результате проведения работ по вводу в эксплуатацию автоматизированного комплекса литья под давлением MS160 специалисты «Трейд-Лит Инжиниринг» получили партии годных отливок с нескольких старых пресс-форм в автоматическом и полуавтоматическом режиме.
При производстве подборе технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков:
- скорость движения металла;
- давление оказываемое на металл;
- ход поршня, и показ в таблице семи параметров для паспортизации отливки.
Ввод в эксплуатацию автоматизированного комплекса литья под давлением MS450
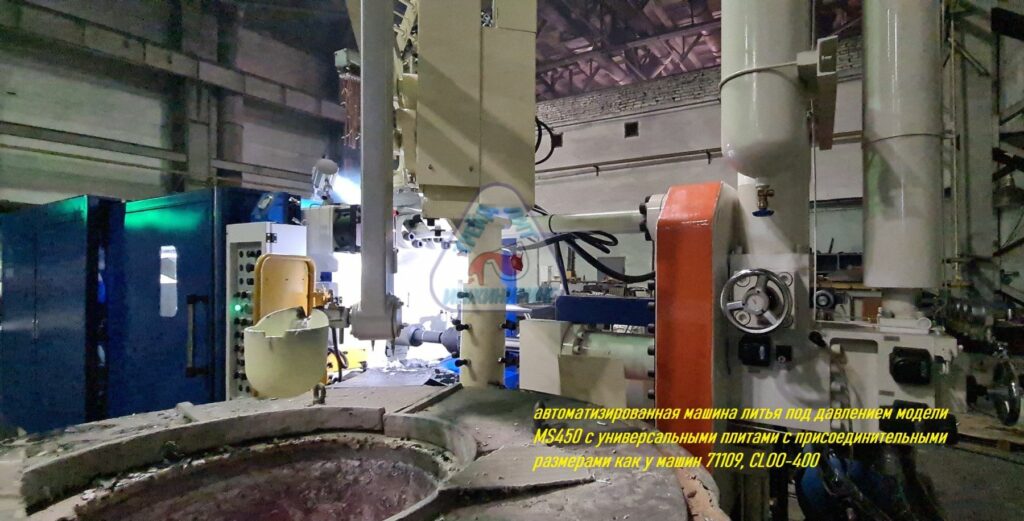
Март 2022 года Калуга. Специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS450, с усилием запирания 450 тонн.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для автоматического нанесения двух видов смазки (разделительной и противозадирной) на рабочие части пресс-формы;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок в технологическую тару;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- чиллером, для охлаждения пресс-форм, термостата, машины и камеры прессования.
Особенностью всех машин литья под давлением MS450 и MS400, выпускаемых с 2019 года являются универсальные присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71107, 71108, 71109 и CLOO-400. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать в полученной отливке неподвижной плиты, после механической обработки, камеру прессования в полном соответствии с плитами машин 71107, 71108, 71109 и CLOO-400.
Другой отличительной особенностью всех машин серии MS, начиная с 2019 года является консольная установка дверей безопасности.
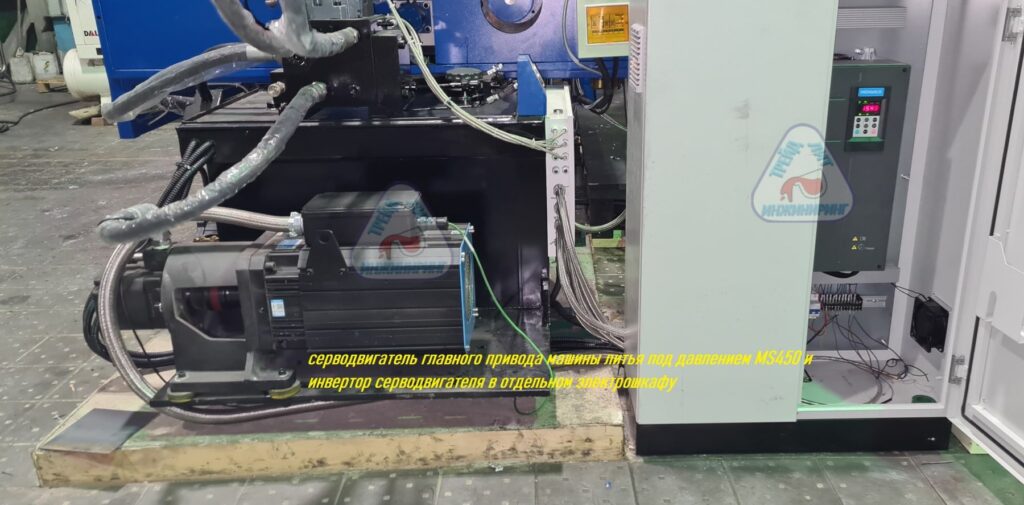
И конечно как и все машины серии MS c 2016 года, машина MS450 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертором, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
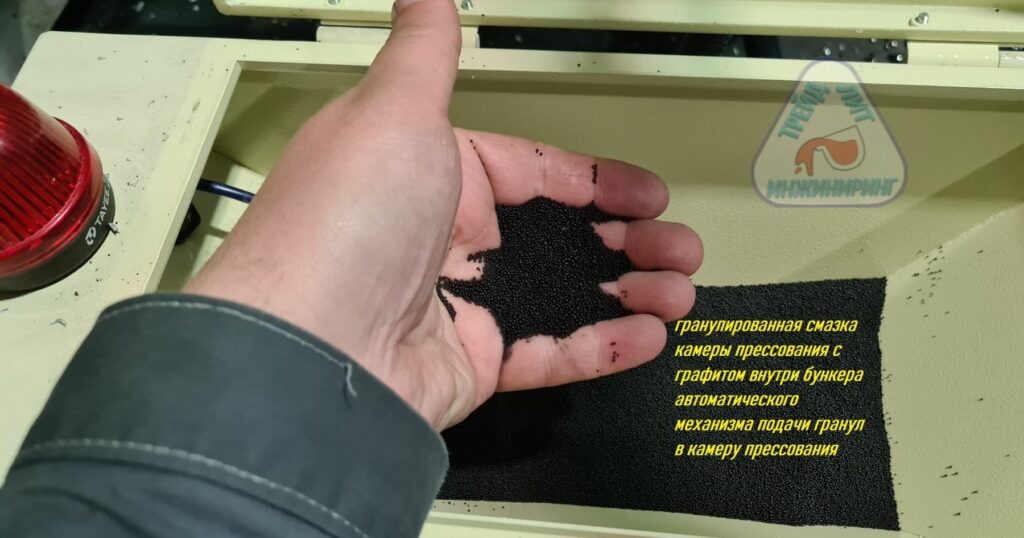
На тыльной стороне станины со стороны узла прессования установлен бункер автоматического устройства подачи гранулированной смазки в камеру прессования. Специалисты «Трейд-Лит Инжиниринг» проводят подбор гранулированной смазки для получения годных отливок.
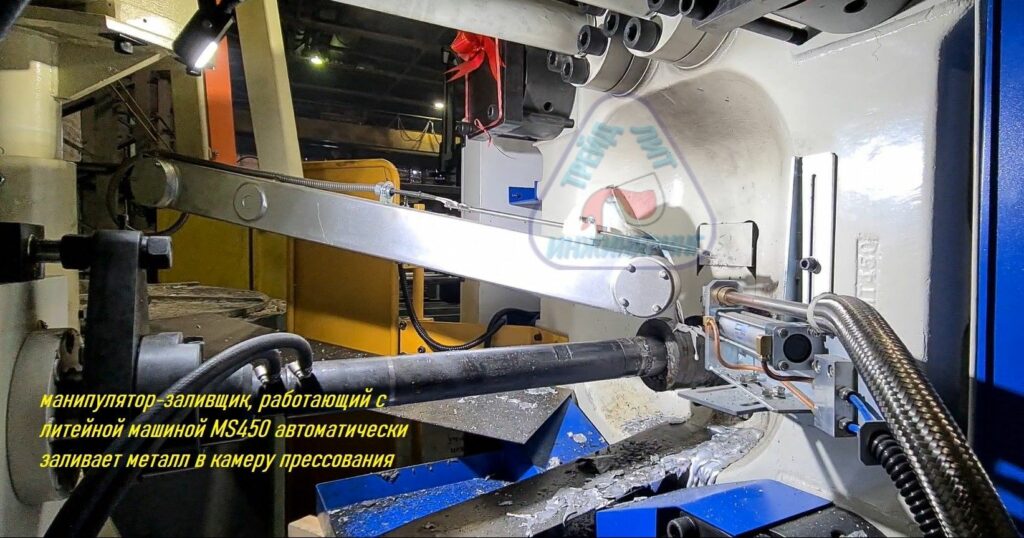
На лицевой стороне станины на колонне установлен манипулятор-заливщик, обеспечивающий автоматическую подачу металла весом до 10 кг.
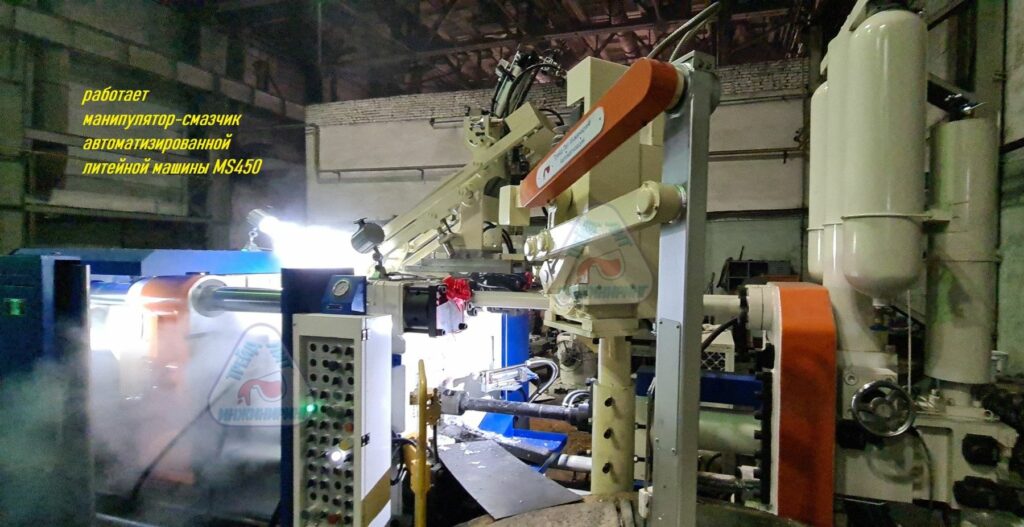
На верхней поверхности неподвижной плиты смонтирован манипулятор-смазчик поворотного типа, которым комплектуются машины литья под давлением, устанавливаемые в помещениях с низким потолком или малым расстоянием до кран-балки. Конструкция манипулятора-смазчика оптимально подходит для нанесения разделительной и противозадирной смазки на сложные формообразующие, в том числе противозадирной смазки на подвижные части пресс-формы — ползуны.
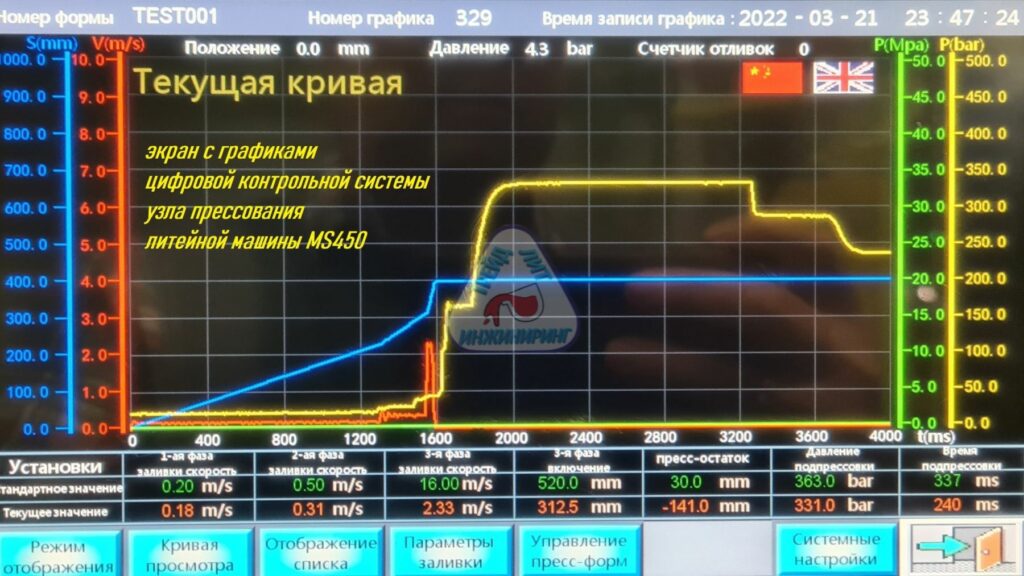
При производстве подбора технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков: — скорость движения металла; — давление оказываемое на металл; — ход поршня, и показ в таблице семи параметров для паспортизации отливки.
В результате проведения работ по вводу машины литья под давлением модели MS450 сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины с пресс-формами предоставленными Покупателем и получены партии годных отливок.
Выгрузка и сборка машины литья под давлением MS450, с усилием запирания 450 тонн
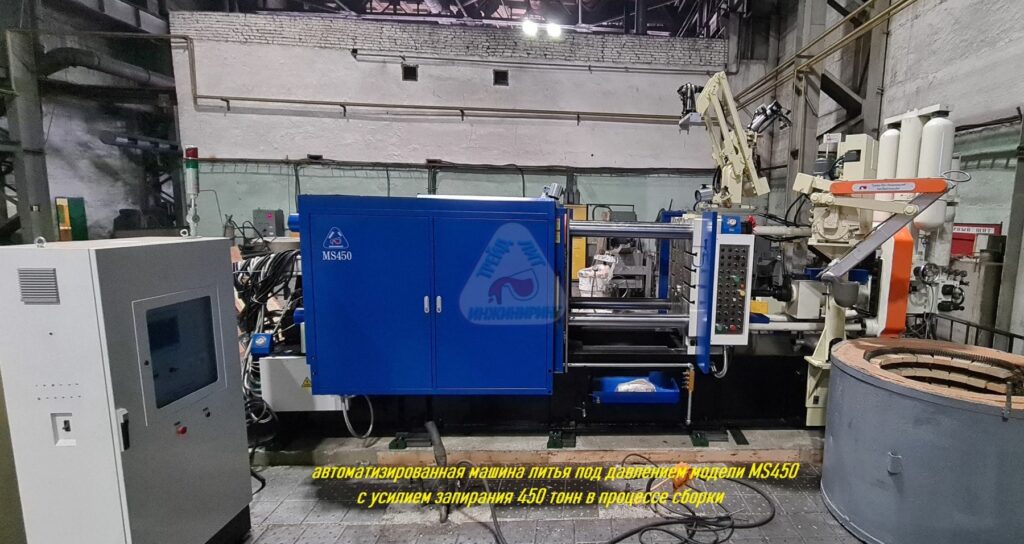
Выгрузка и сборка машины литья под давлением всегда ответственный момент в процессе ввода в эксплуатацию и конечно специалисты нашего предприятия «Трейд-Лит Инжиниринг» проводят сборку совместно с сотрудниками Покупателя. На фотографиях показана машина литья под давлением с усилием запирания 450 тонн модели MS450 в процессе транспортировки внутрь цеха к месту установки и сборки. Литейная машина поставлена в полуавтоматическом варианте с автоматической подачей металла и смазкой пресс-форм:
Машина литья под давлением MS450 укомплектована:
- плитами с присоединительными размерами как у старых литейных машин 71109 и CLOO-400, включая размер и расположение Т-образных пазов, размер и расположение отверстий под толкатели, расположение позиций заливки камеры прессования, диаметр и высоту присоединения стакана камеры прессования к литниковой втулке пресс-форм;
- автоматическим механизмом подачи гранулированной смазки в камеру прессования;
- серводвигателем главного привода и серводвигателем передней двери;
- автоматической передней и ручной задней дверями безопасности;
- гидравлическими панелями для подключения гидравлических цилиндров пресс-форм;
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для подачи воздуха, разделительной и противозадирной смазки на рабочие части пресс-форм;
Требования к отливкам, которые будут производится на литейной машине MS450: герметичность, внешний вид, отсутствие пор при расточке на глубину 5 мм и более, отсутствие выкрашивания при нарезке резьб.
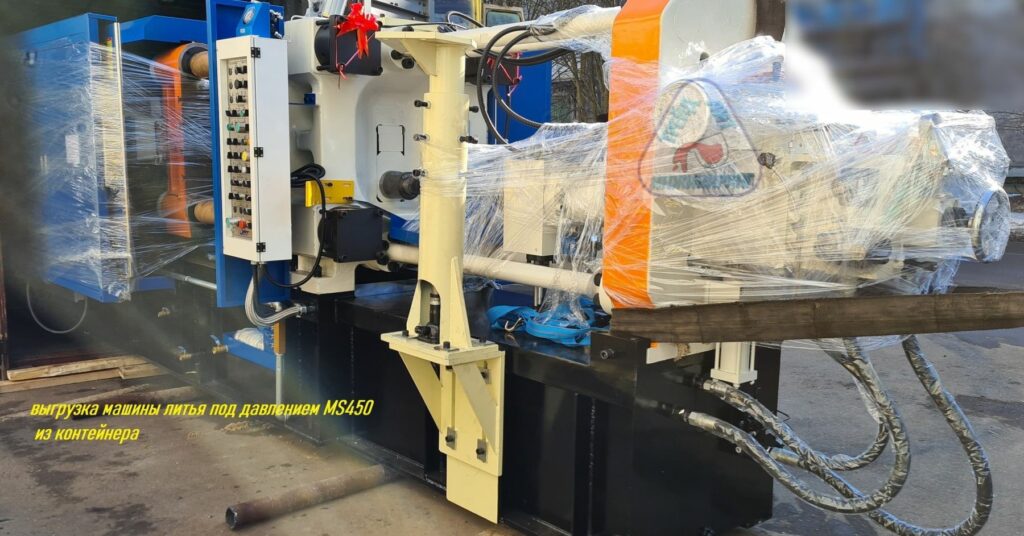
На фотографии показан момент вытягивания машины литья под давлением MS450 из контейнера. Сотрудники нашего предприятия «Трейд-Лит Инжиниринг» всегда приезжают на выгрузку оборудования из контейнеров с целью контроля и консультирования при выгрузке.
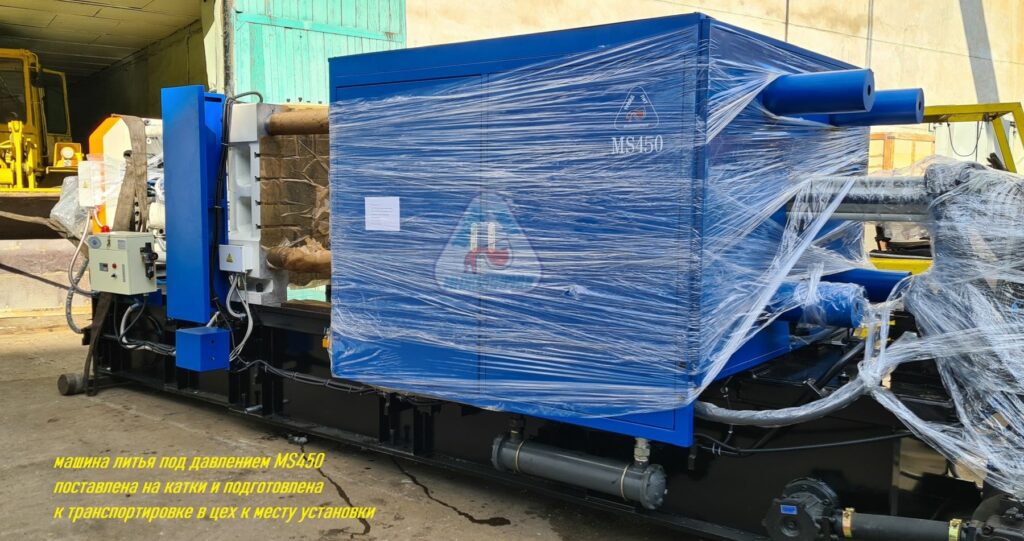
Машина литья под давлением модели MS450 поставлена на катки и подготовлена к транспортировке в литейный цех к месту установки и сборки.
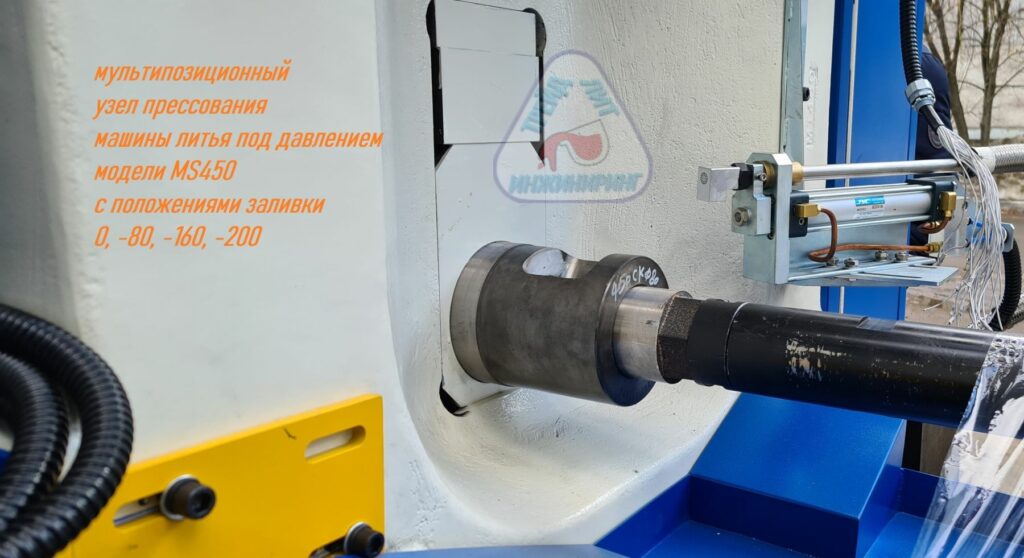
Вид неподвижной плиты со стороны узла прессования. Видны сегменты для установки камеры прессования на разные положения заливки. Машина имеет плиты с присоединительными размерами как у старых литейных машин 71109 и CLOO-400, включая размер и расположение Т-образных пазов, размер и расположение отверстий под толкатели, расположение позиций заливки камеры прессования, диаметр и высоту присоединения стакана камеры прессования к литниковой втулке пресс-форм.
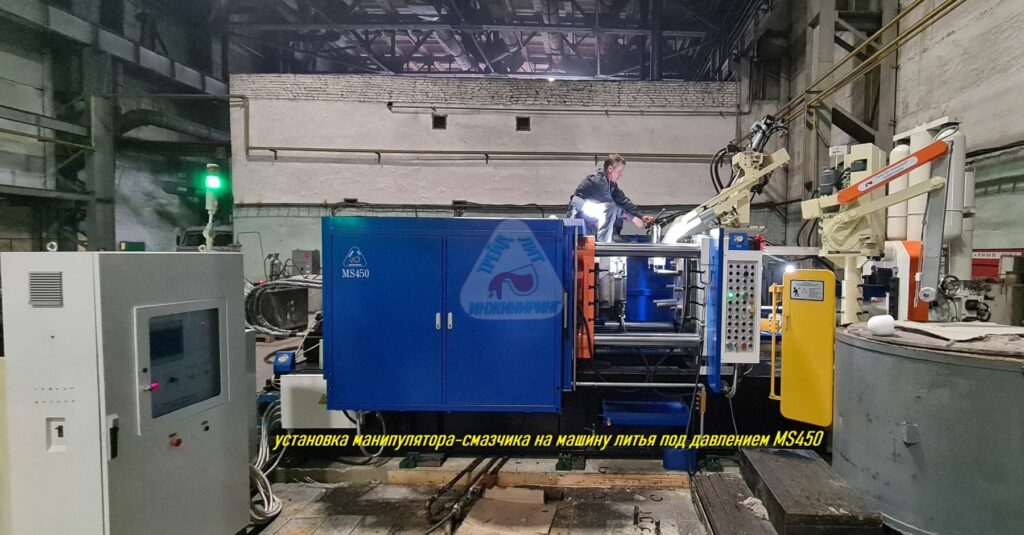
Установка манипулятора-смазчика не неподвижную плиту узла запирания машины литья под давлением MS450.
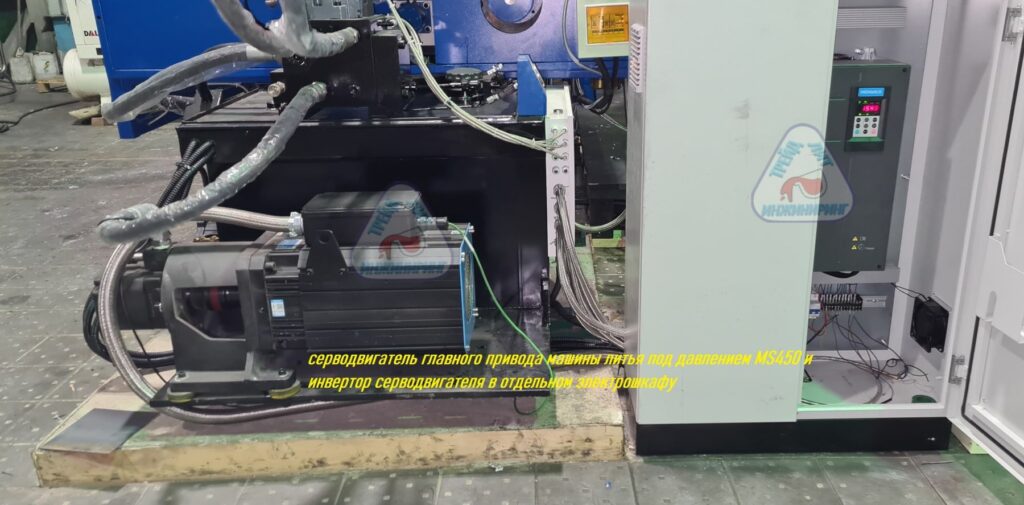
Все машины серии MS c 2016 года, укомплектованы серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
Совместные действия представителей «Трейд-Лит Инжиниринг» и сотрудников Покупателя по выгрузке и сборке автоматизированной машины литья под давлением MS450 обеспечили аккуратную выгрузку и транспортировку, а так же быструю сборку.
Ввод в эксплуатацию машины литья под давлением MS300
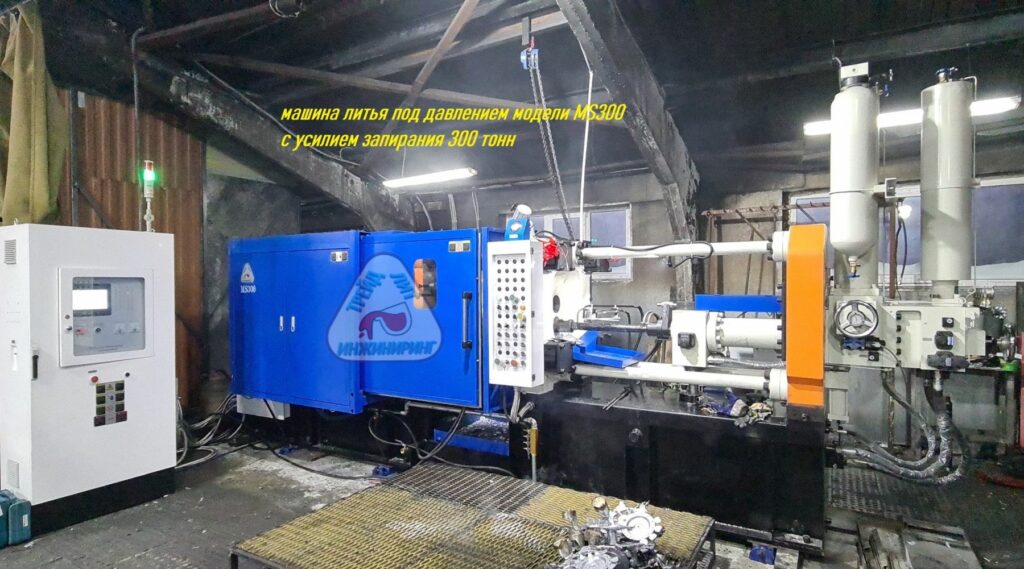
Март 2022 года Саратовская область. Специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию машины литья под давлением MS300, с усилием запирания 300 тонн.
Машина укомплектована:
- плитами с присоединительными размерами как у старых литейных машин 711А08, включая размер и расположение Т-образных пазов, размер и расположение отверстий под толкатели, расположение позиций заливки камеры прессования, диаметр и высоту присоединения стакана камеры прессования к литниковой втулке пресс-форм;
- автоматическим механизмом подачи гранулированной смазки в камеру прессования;
- серводвигателем главного привода и серводвигателем передней двери;
- автоматической передней и ручной задней дверями безопасности;
- гидравлическими панелями для подключения гидравлических цилиндров пресс-форм.
Сотрудники нашего предприятия Трейд-Лит Инжиниринг всегда оказывают Покупателям консультативную помощь при выгрузке машины литья под давлением и оборудования.
На тыльной стороне станины со стороны узла прессования установлен бункер автоматического устройства подачи гранулированной смазки в камеру прессования.
Машина литья под давлением MS300 оснащена плитами с присоединительными размерами как у старых литейных машин 711А08, включая размер и расположение Т-образных пазов, размер и расположение отверстий под толкатели, расположение позиций заливки камеры прессования, диаметр и высоту присоединения стакана камеры прессования к литниковой втулке пресс-форм.
Как и все машины серии MS c 2016 года, машина MS300 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертором, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
Гидравлическая система литейной машины MS300 укомплектована двумя дополнительными гидравлическими панелями для подключения гидравлических цилиндров пресс-форм.
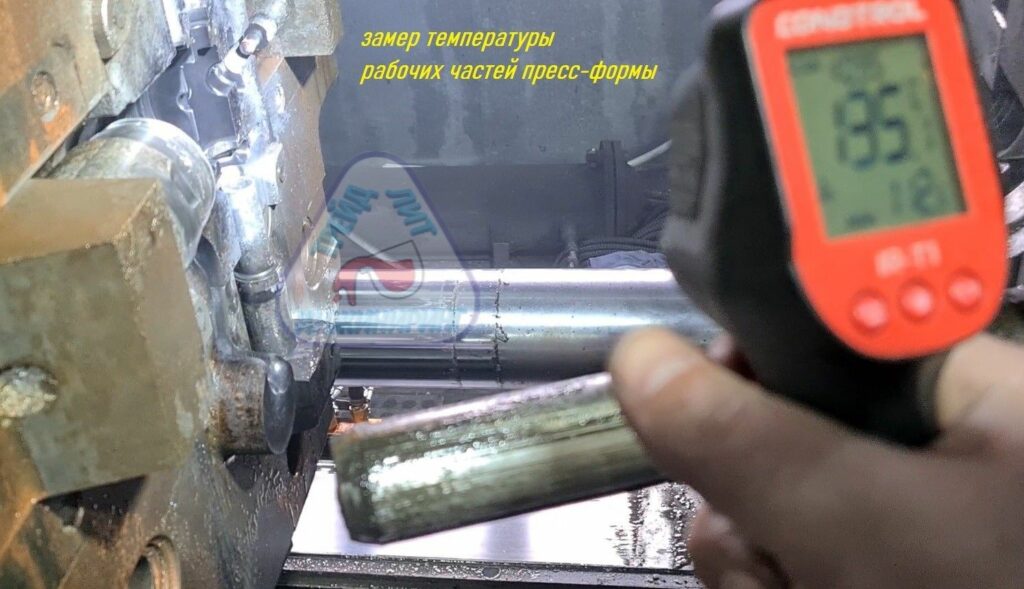
Контролируем температуру рабочих частей пресс-формы. В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
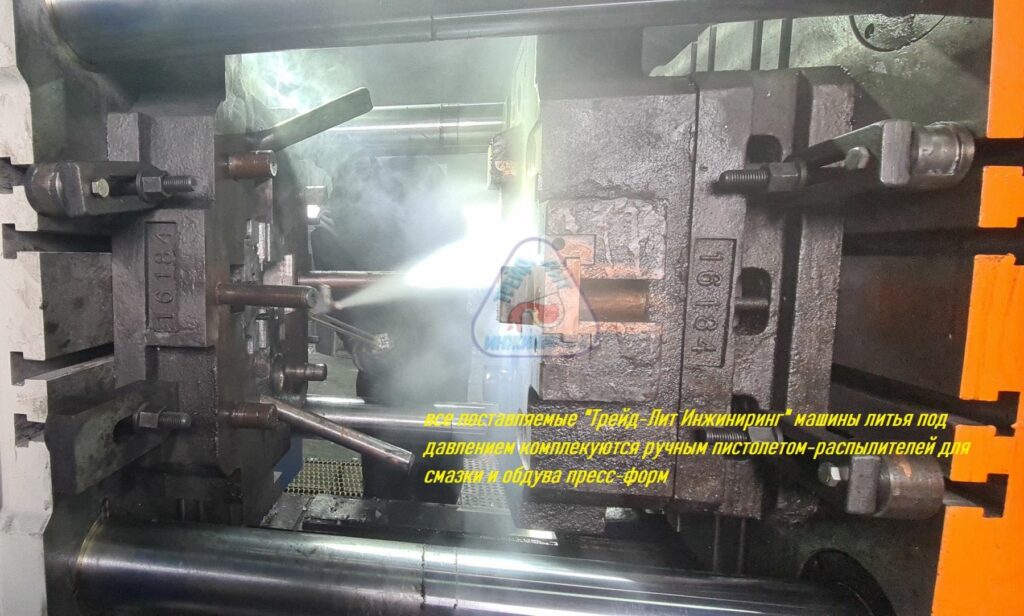
Все поставляемые «Трейд-Лит Инжиниринг» машины литья под давлением комплектуются ручным пистолетом-распылителем для разделительной смазки пресс-формы или для стартовой смазки пресс-формы (при поставке м машиной манипулятора-смазчика).
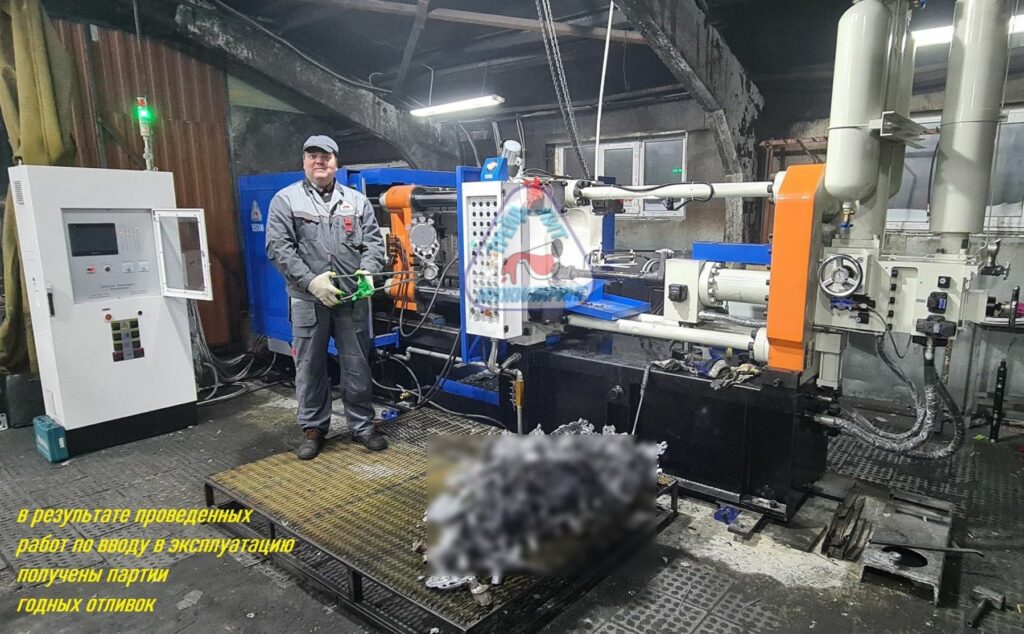
В результате проведения работ по вводу машины литья под давлением модели MS300 сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины с пресс-формами предоставленными Покупателем и получены партии годных отливок.
Испытания пресс-формы Картер на автоматизированном комплексе литья под давлением MS680
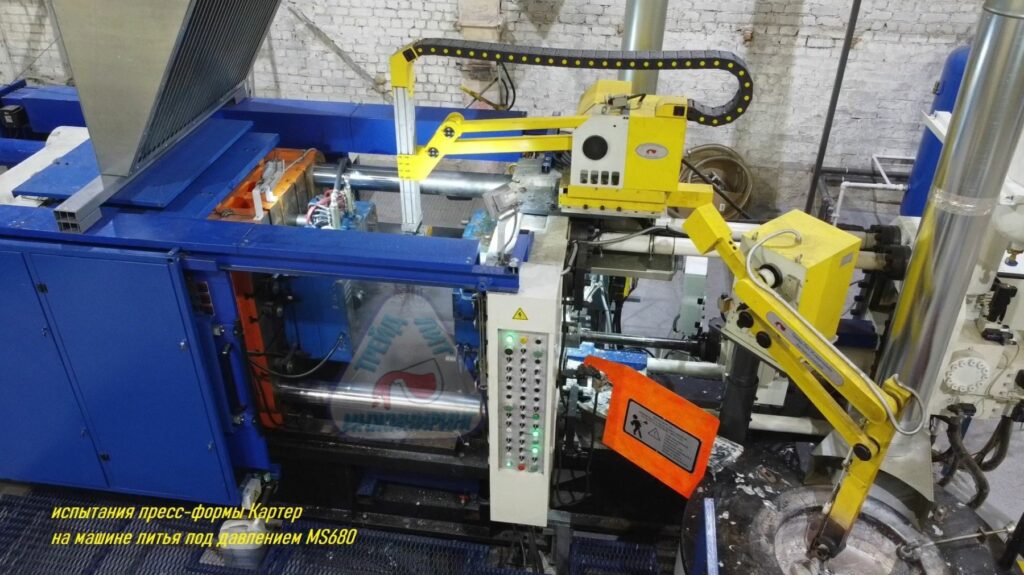
Специалисты Трейд-Лит Инжиниринг провели испытания и подбор технологических режимов работы пресс-формы «Картер» на автоматизированном комплексе литья под давлением MS680.
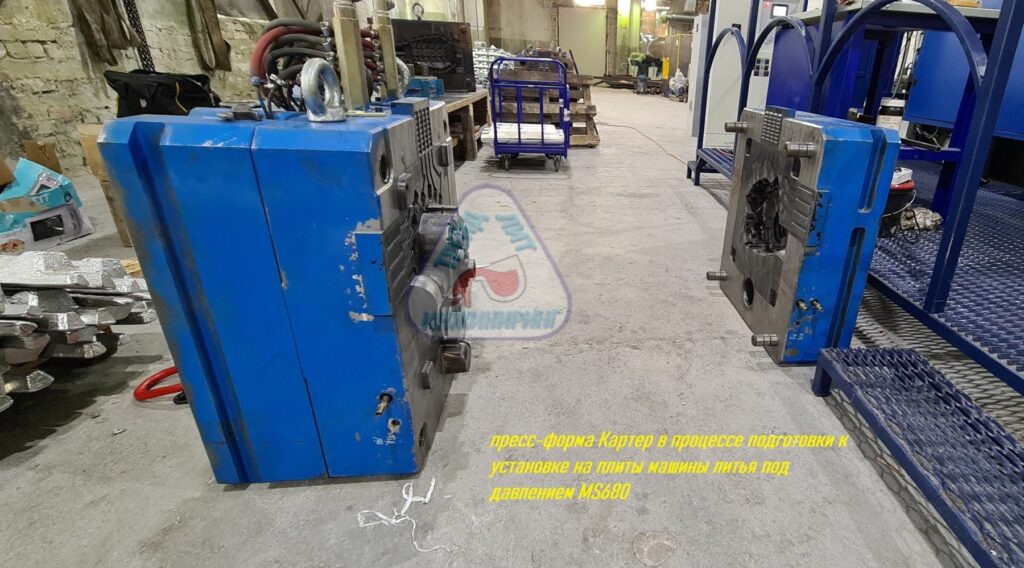
Одноместная пресс-форма «Картер», предназначена для получения отливок с требованиями по герметичности.
Цельная обойма пресс-форм поставляемых «Трейд-Лит Инжининринг» позволяет увеличить ресурс работы пресс-формы, правильно распределить тепловую нагрузку и получить отливки заданной точности. Так же на фотографии показана литниковая втулка пресс-формы к которой подводится отдельная линия охлаждения. В обойме так же установлены «тормозные гребенки» — каналы сужающегося сечения для выпуска воздуха из формообразующей полости.
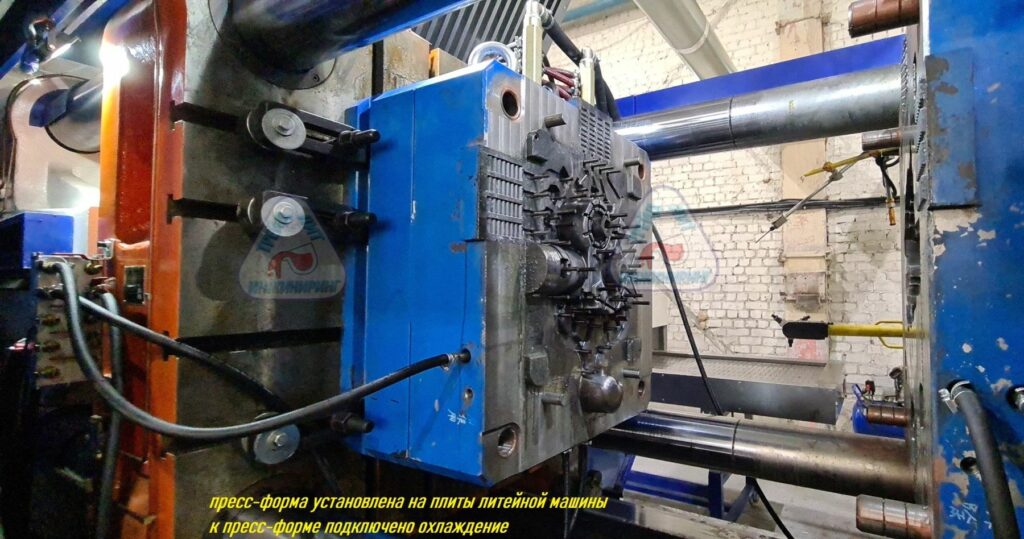
Применение термостата увеличивает ресурс работы пресс-формы и позволяет получить стабильное качество отливок.
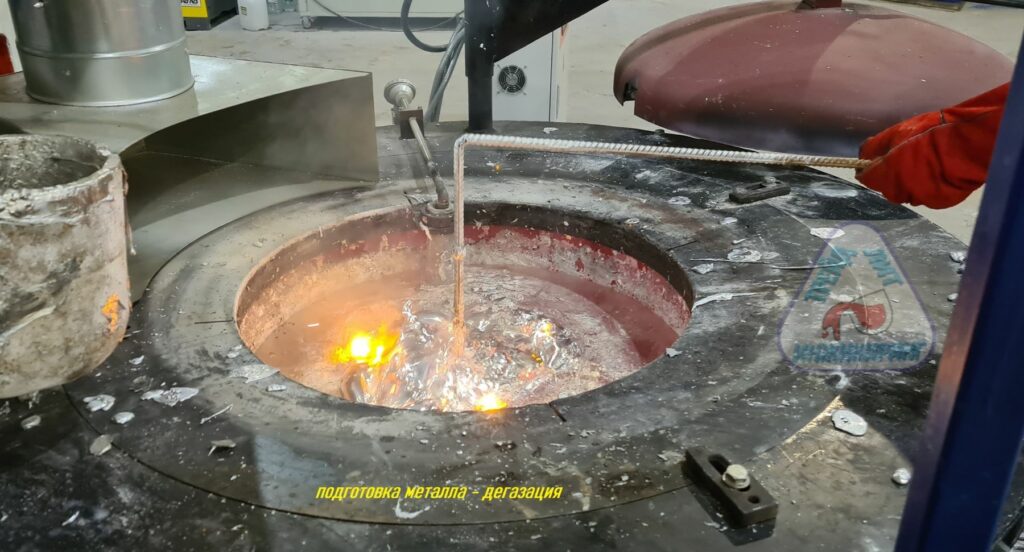
Проводим дегазацию металла.
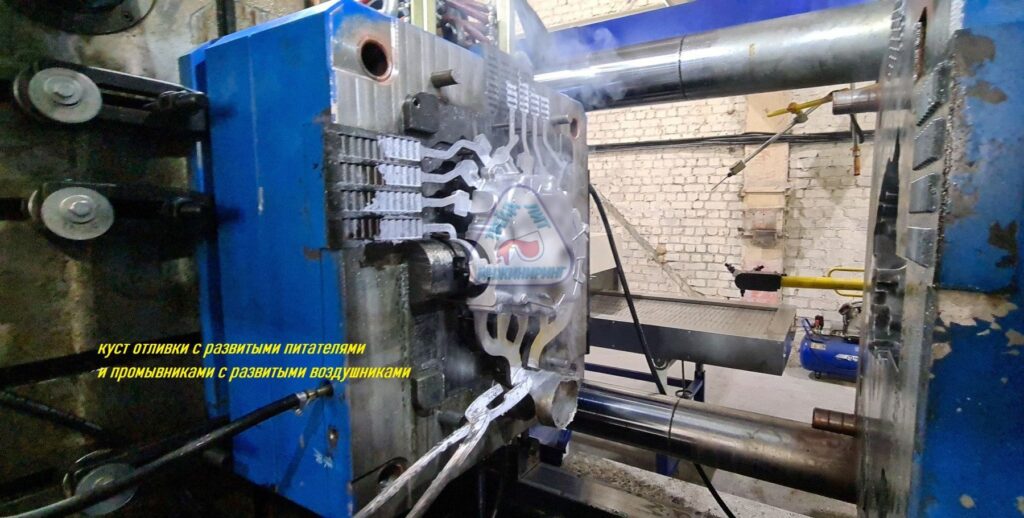
После окончания цикла работы литейной машины пресс-форма раскрывается и куст отливки остается на толкателях.
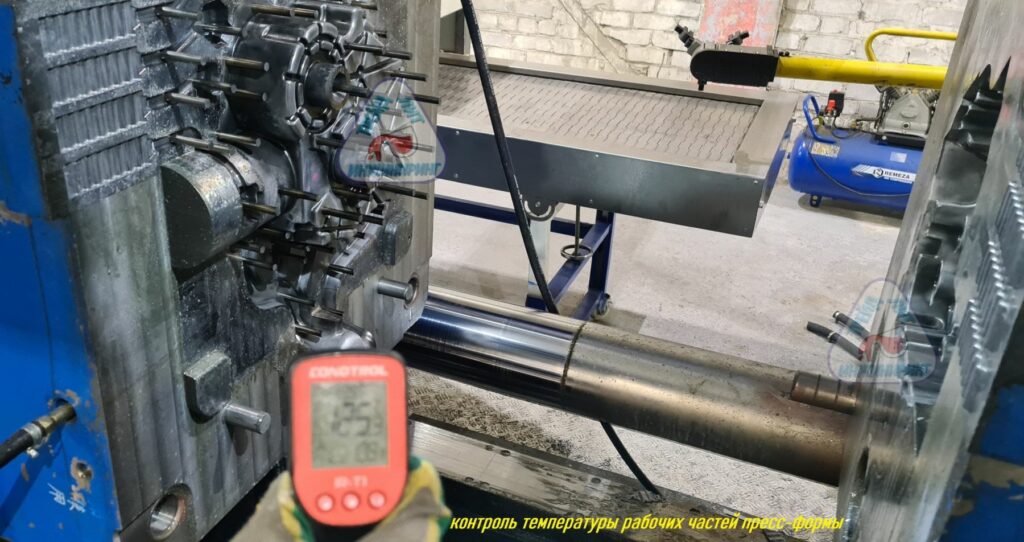
В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
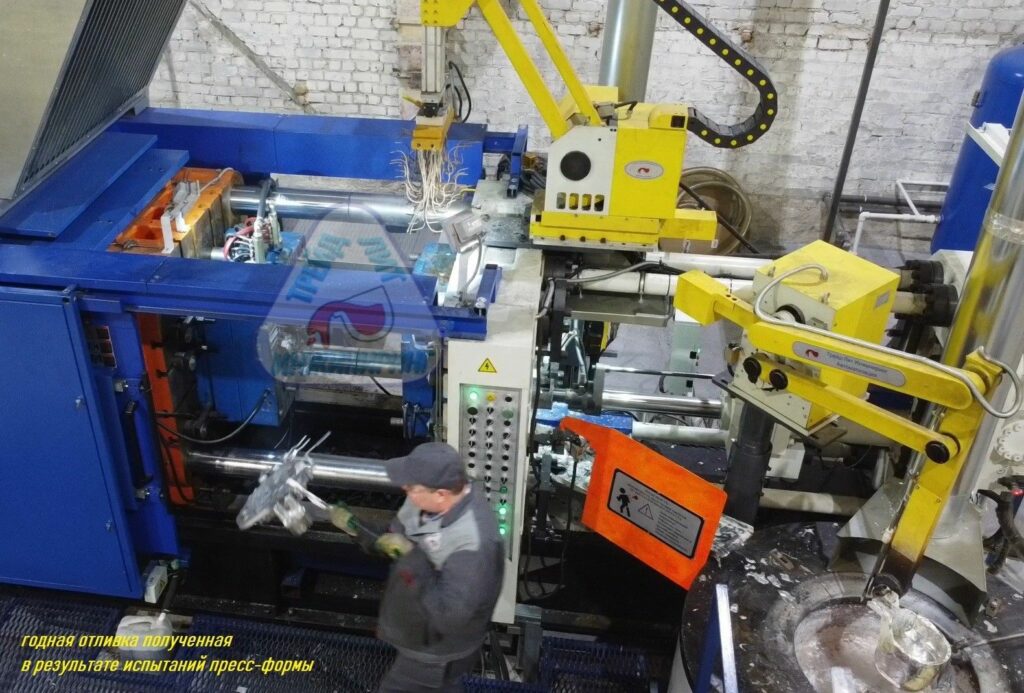
В результате проведения испытаний пресс-форм сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины, манипуляторов, термостата и печи. Получена партия годных отливок.
Выгрузка и сборка автоматизированного комплекса литья под давлением на базе литейной машины MS160
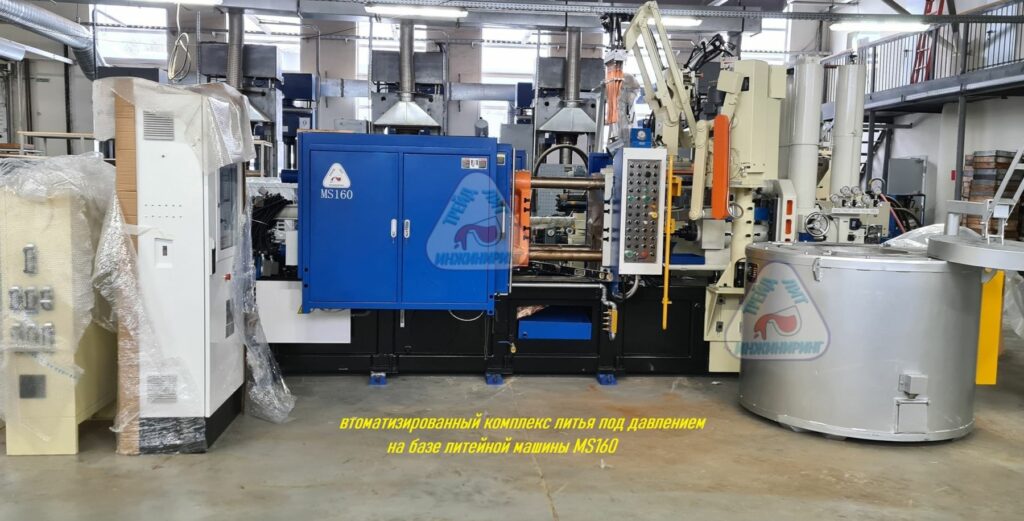
Выгрузка и сборка машины литья под давлением — всегда ответственная задача, справиться с которой сотрудникам Покупателей помогают специалисты нашего предприятия «Трейд-Лит Инжиниринг».
Наши инженеры всегда приезжают в Покупателям в момент выгрузки машин литья под давлением, для того чтобы проконсультировать и просто помочь с проведением работ.
В автоматизированный комплекс вошли:
- машина литья под давлением с холодной камерой прессования модели MS160 с усилием запирания 160 тонн;
- манипулятор-заливщик;
- манипулятор-смазчик;
- манипулятор-съемщик;
- раздатойно-подогревательная плавильная печь;
- термостат,
- чиллер;
- запасные части и расходные материалы.
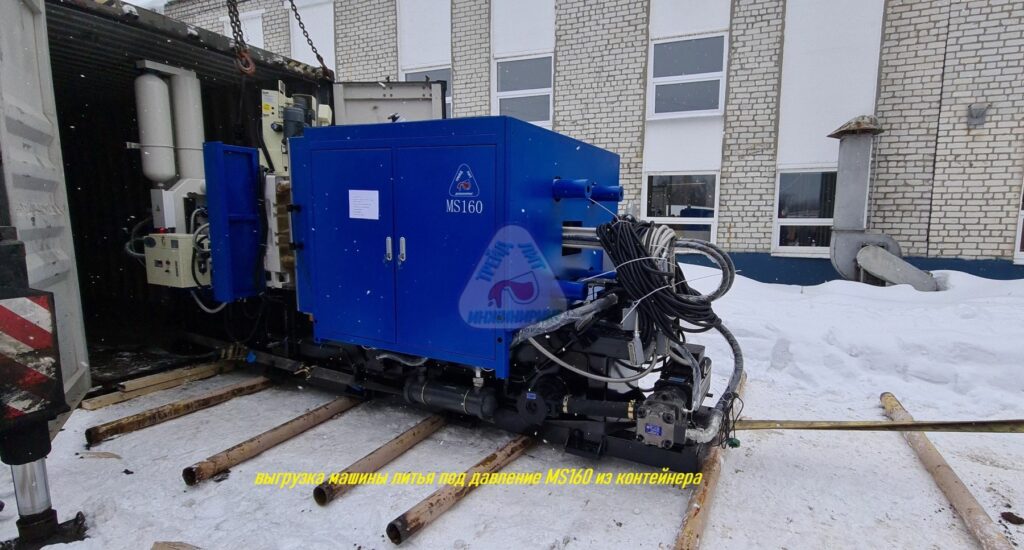
Выгрузка машины литья под давлением MS160 из контейнера.
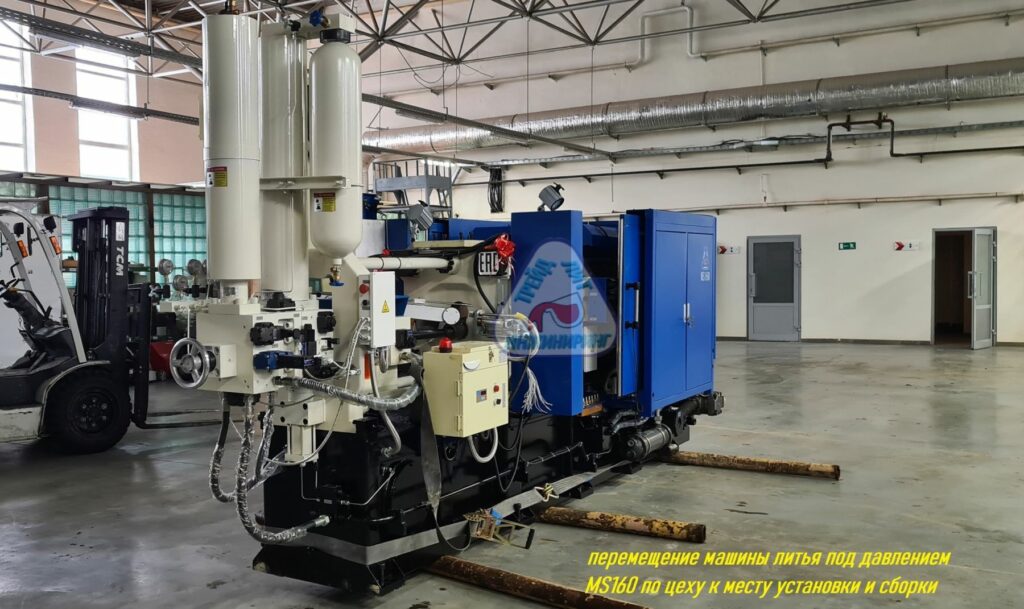
Перемещение машины литья под давлением к месту сборки.
Машина MS160 укомплектована:
- автоматическим механизмом подачи гранулированной смазки в камеру прессования c суппортом для подачи и бункером для гранул;
- автоматическими дверями безопасности с сервоприводом;
- цифровой контрольной системой узла прессования с функцией построения графиков и хранения данных по 10 тысячам запрессовок.
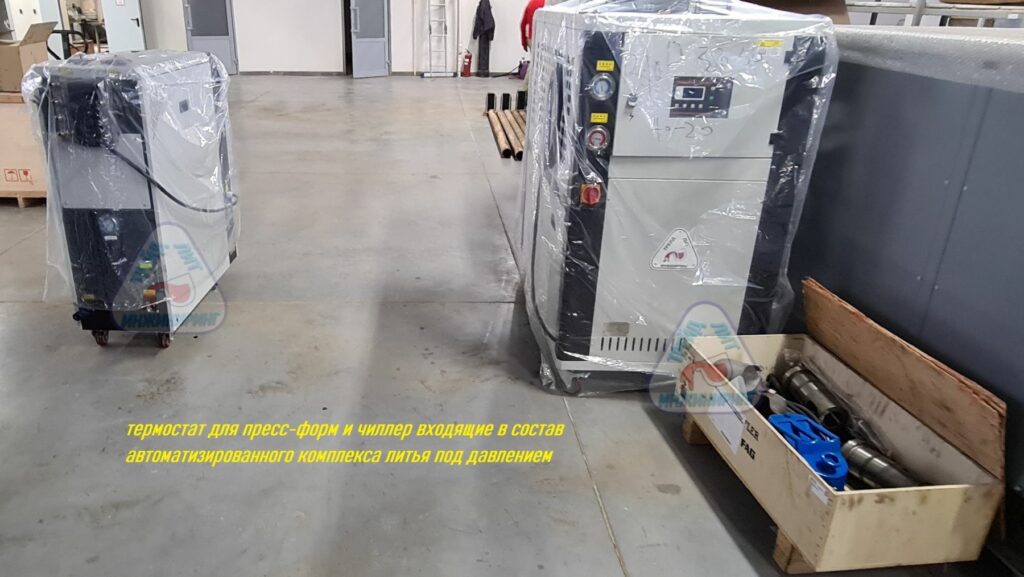
Термостат и чиллер входящие в состав автоматизированного комплекса литья под давлением MS160.
Комплектующие машины литья под давлением MS160:
- стаканы, поршни и штоки камеры прессования;
- прижимы для крепления пресс-форм;
- ручной пистолет-распылитель для стартовой смазки пресс-формы;
- канистра для стартовой смазки пресс-формы;
- ковши для манипулятора-заливщика;
- инструмент и запасные части.
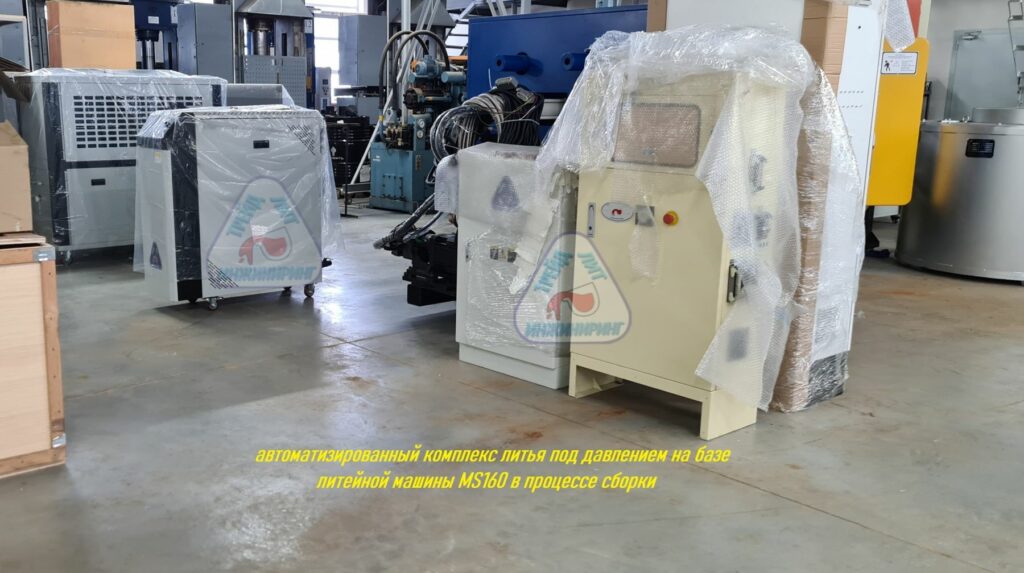
Техническая оснащенность нашего Покупателя и грамотные совместные действия сотрудников Покупателя и специалистов «Трейд-Лит Инжиниринг» обеспечили результат — бережная выгрузка всех грузовых мест вошедших в комплект поставки автоматизированного комплекса на базе машины литья под давлением MS160 с усилием запирания 160 тонн.
Запуск в эксплуатацию автоматизированной машины литья под давлением MS550T, с усилием запирания 550 тонн
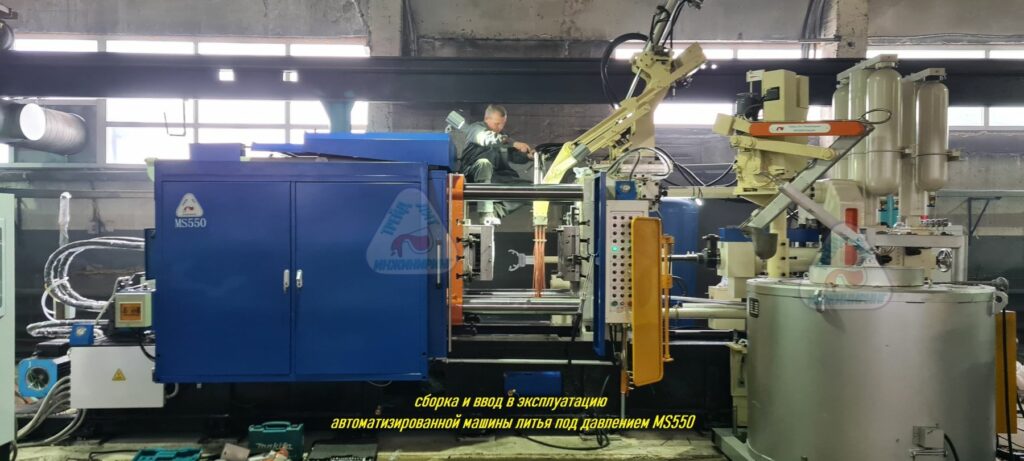
Специалистами нашего предприятия «Трейд-Лит Инжиниринг» проведены работы по вводу в эксплуатацию машины литья под давлением модели MS550 с усилием запирания 550 тонн, поставленной в составе автоматизированного комплекса. В процессе работ по вводу в эксплуатацию получены партии годных отливок с нескольких пресс-форм поставленных «Трейд-Лит Инжиниринг».
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для подачи воздуха, разделительной и противозадирной смазки на рабочие части пресс-форм;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи отливок на конвейер;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью.
Литейная машина оснащена:
- цифровой контрольной системой узла прессования с функцией построения графиков и хранения данных;
- автоматическим механизмом съема передней верхней колонны — для установки габаритных пресс-форм в производственном помещении с низким потолком;
- автоматическим механизмом подачи гранулированной смазки в камеру прессования.
Требования к отливкам, которые будут производится на литейной машине MS550: герметичность, внешний вид, отсутствие пор при расточке на глубину 5 мм и более, отсутствие выкрашивания при нарезке резьб.
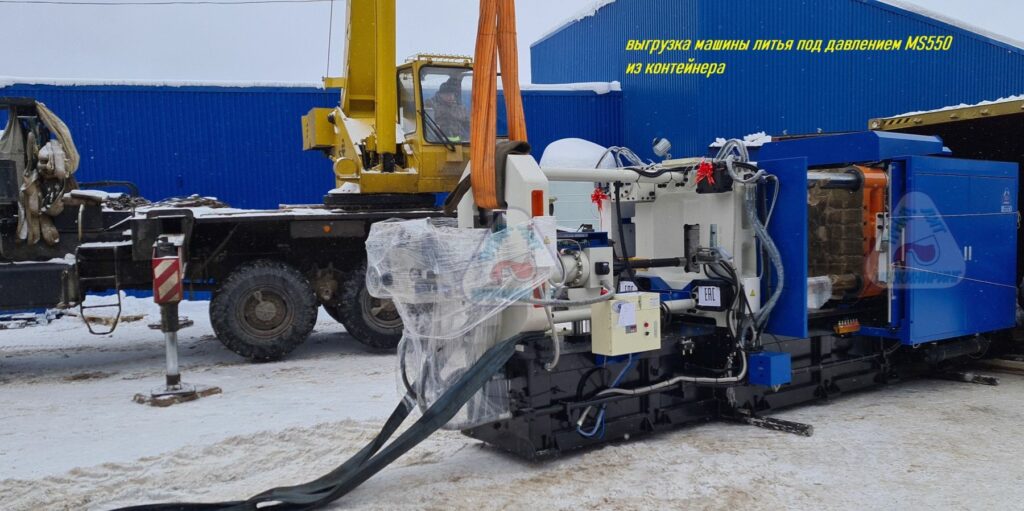
Наши инженеры всегда приезжают к Покупателям в момент выгрузки машин литья под давлением, для того чтобы проконсультировать и просто помочь с проведением работ.
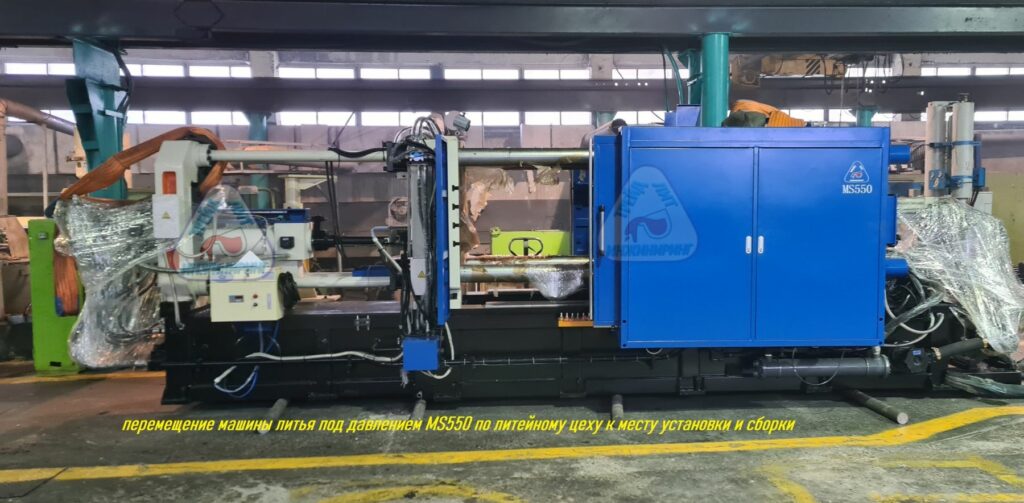
Перемещение литейной машины по цеху к месту установки и сборки так же контролируется специалистами «Трейд-Лит Инжиниринг».
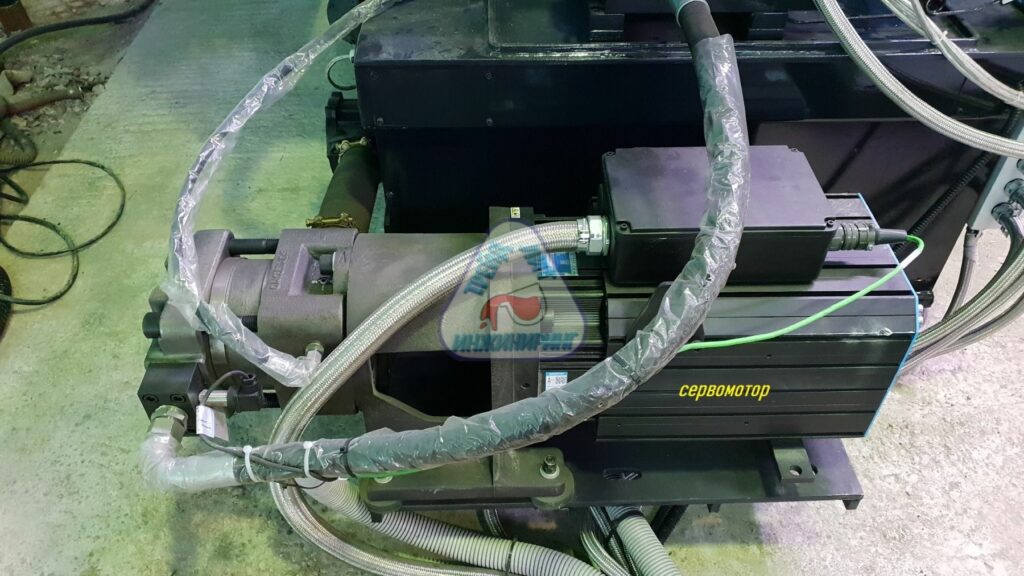
Все машины серии MS начиная c 2016 года, и в том числе машина MS550 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертором, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
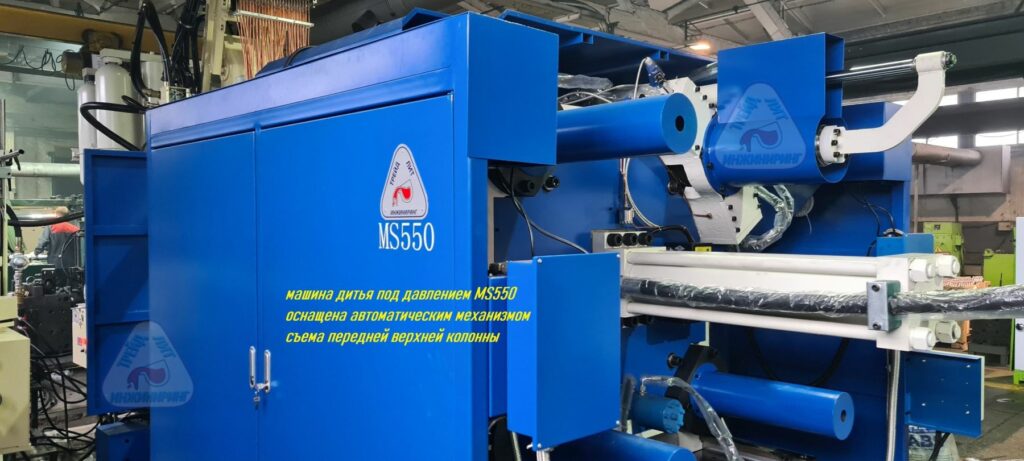
Механизм съема колонны оснащен:
- гидравлическим цилиндром для выдвижения колонны;
- гидравлическим замком в базовой плите узла запирания;
- гидравлическим замком в неподвижной плите;
- контрольными устройствами положения колонны;
- контрольными устройствами положения гидравлических замков;
- гидравлическим панелями гидравлических цилиндров выдвижения колонны и перемещения гидравлических замков;
- кнопками и тумблерами на панели управления;
- интерфейсом для управления механизмом.
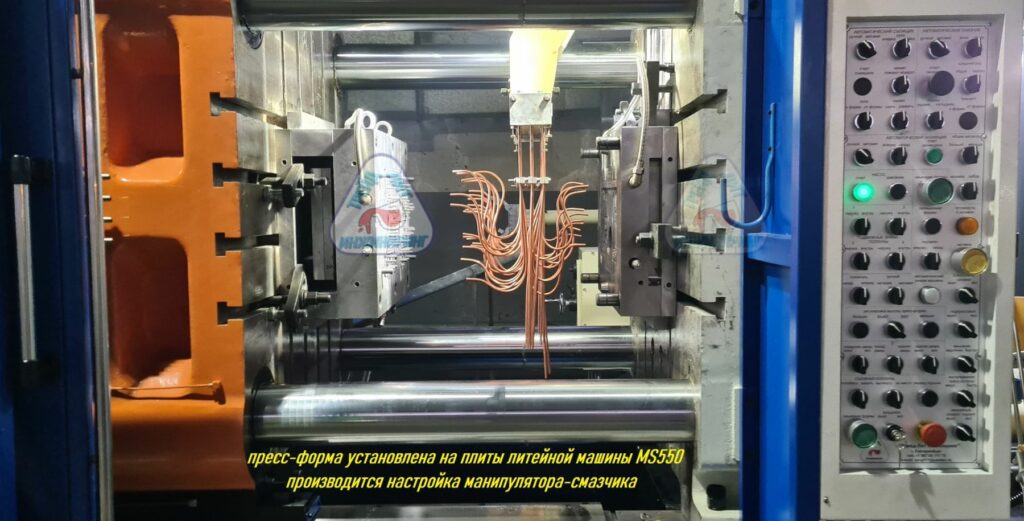
Манипулятор-смазчик наносит разделительную и противозадирную смазки на рабочие части пресс-формы.
При производстве подбора технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков: — скорость движения металла; — давление оказываемое на металл; — ход поршня, и показ в таблице семи параметров для паспортизации отливки.
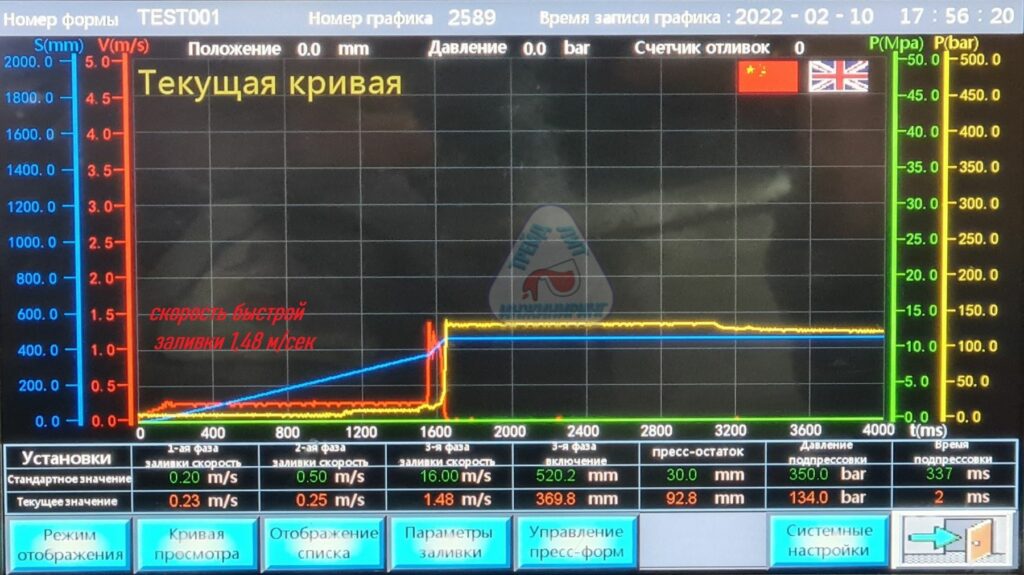
На машину MS550 установлена система цифрового контроля узла прессования, блок обработки и отображения данных запрессовок и память для режимов работы пресс-форм.
Система укомплектована:
- блок обработки и хранения данных запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
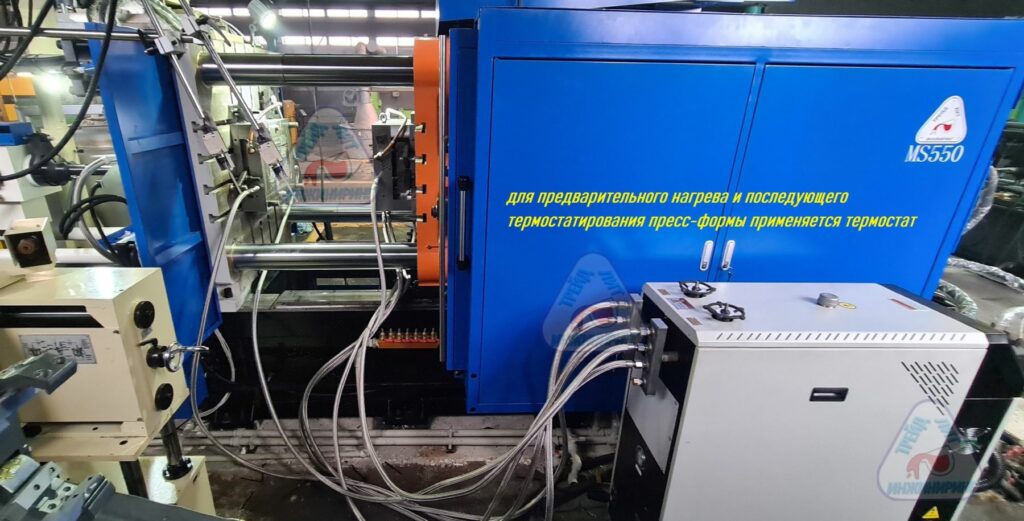
Применение термостата увеличивает ресурс работы пресс-формы и позволяет получить стабильное качество отливок.
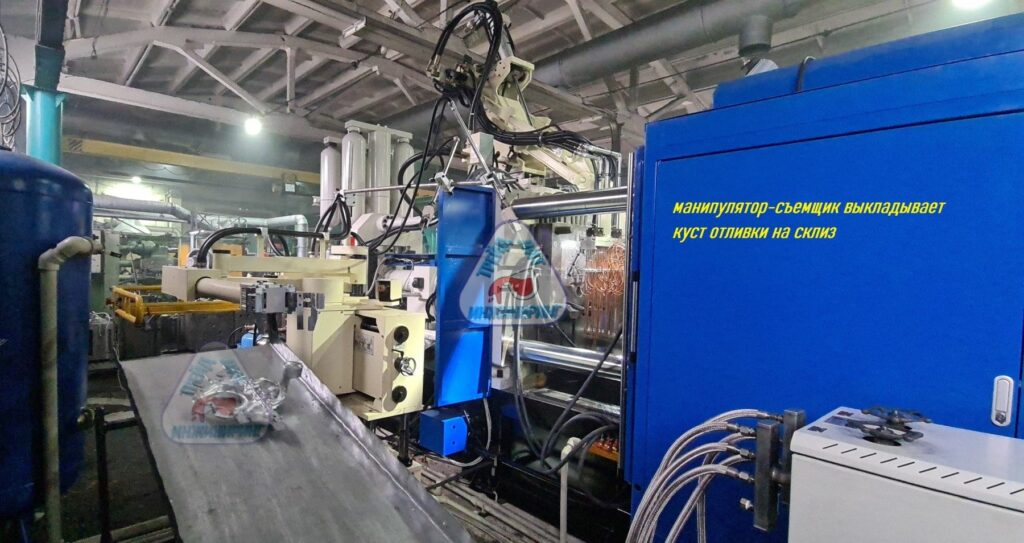
Манипулятор-съемщик выкладывает кусты отливок на склиз.
В результате проведения работ по вводу автоматизированной машины литья под давлением MS550 сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины и получена партия годных отливок.
Испытания пресс-формы Рамка с обрывом пресс-остатка на машине литья под давлением MS400
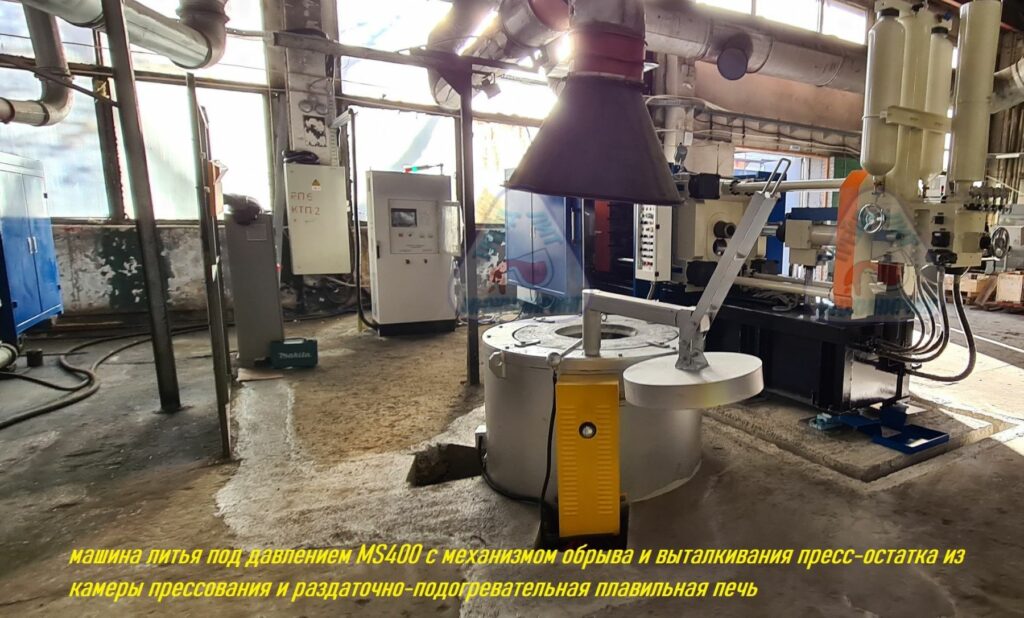
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы пресс-формы Рамка на машине литья под давлением MS400, с усилием запирания 400 тонн. Для работы с пресс-формой рамка использовался обрыв пресс-остатка и механизм выталкивания пресс-остатка из камеры прессования.
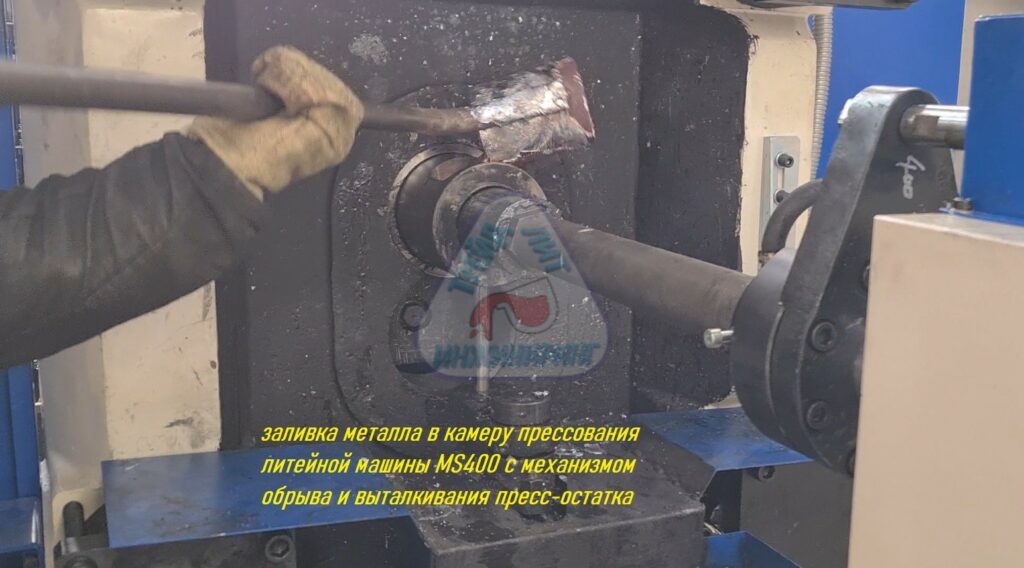
Заливка металла в камеру прессования.
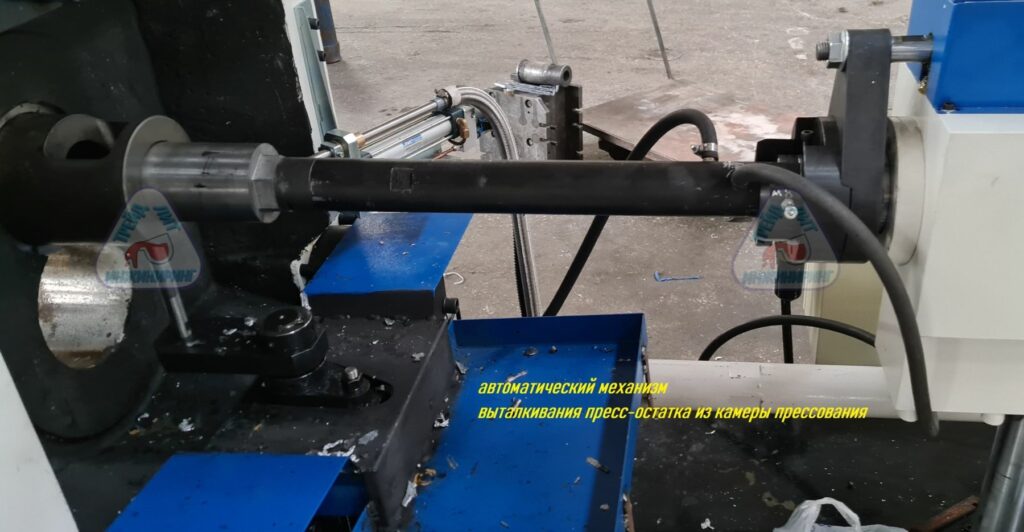
Автоматический механизм выталкивания пресс-остатка размещен на неподвижной плите под стаканом камеры прессования.
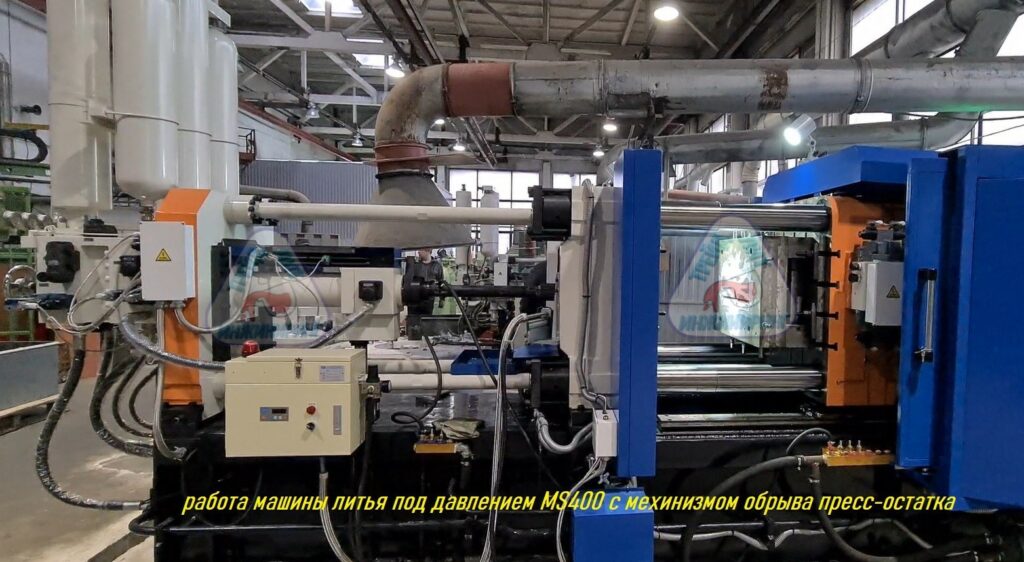
Для организации выталкивания пресс-остатка машина укомплектована:
- специальной камерой прессования с отверстием под толкатель;
- специальными поршнями камеры прессования;
- гидравлическим цилиндром привода толкателя.
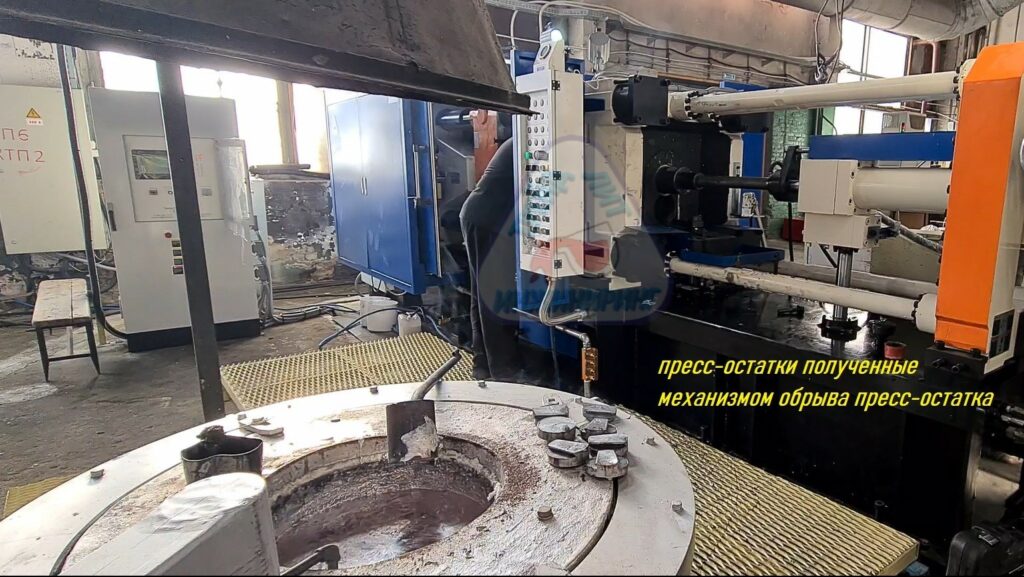
На печи лежат пресс-остатки полученные при работе с обрывом пресс-остатка.
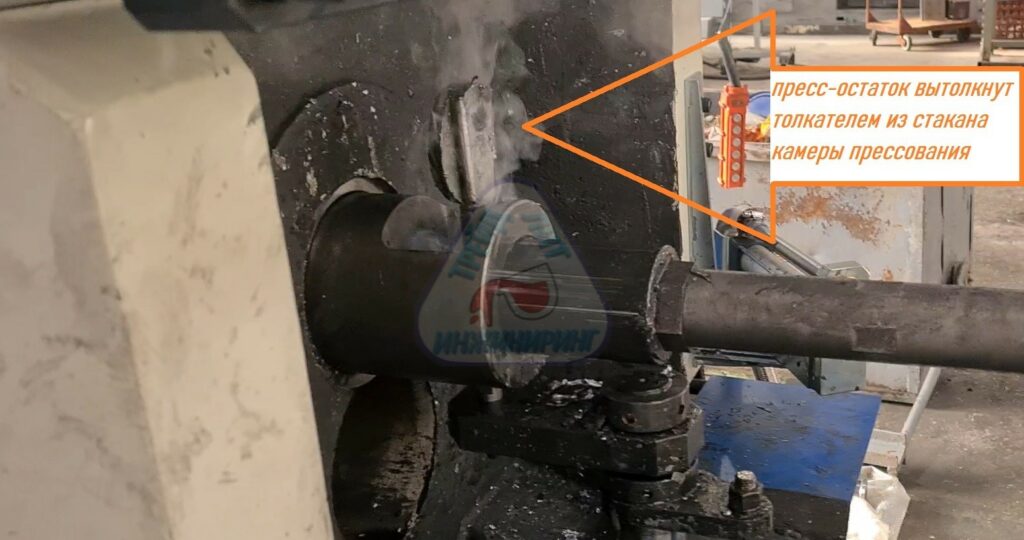
Пресс-остаток выталкивается из камеры прессования вверх из камеры прессования толкателем с гидравлическим приводом.
В результате проведения испытаний пресс-формы Рамка сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины и получена партия годных отливок.
Испытания пресс-формы Корпус светодиодного уличного светильника на автоматизированном комплексе литья под давлением MS680
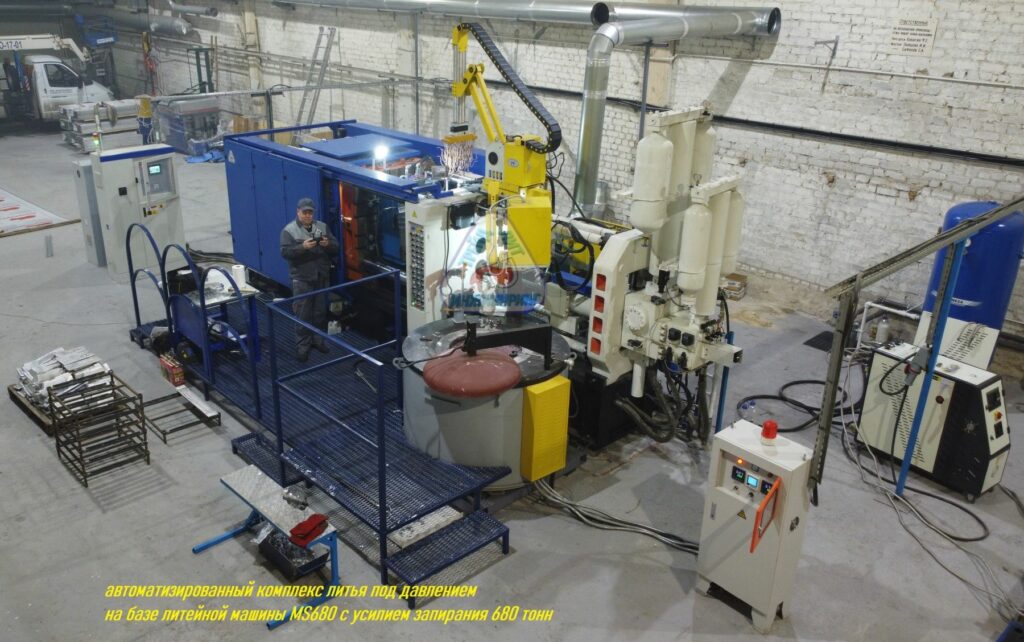
Специалисты Трейд-Лит Инжиниринг провели испытания и подбор технологических режимов работы пресс-формы «Корпус светодиодного уличного светильника» на автоматизированном комплексе литья под давлением MS680.
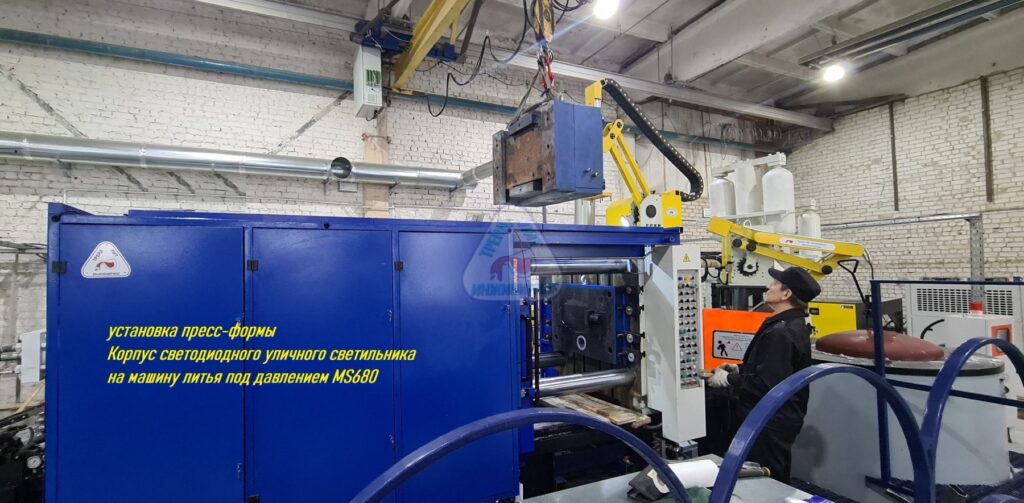
Одноместная пресс-форма «Корпус уличного светодиодного светильника», предназначена для получения отливок с требованиями по герметичности.
Цельная обойма пресс-форм поставляемых «Трейд-Лит Инжининринг» позволяет увеличить ресурс работы пресс-формы, правильно распределить тепловую нагрузку и получить отливки заданной точности. Так же на фотографии показана литниковая втулка пресс-формы к которой подводится отдельная линия охлаждения. В обойме так же установлены «тормозные гребенки» — каналы сужающегося сечения для выпуска воздуха из формообразующей полости.
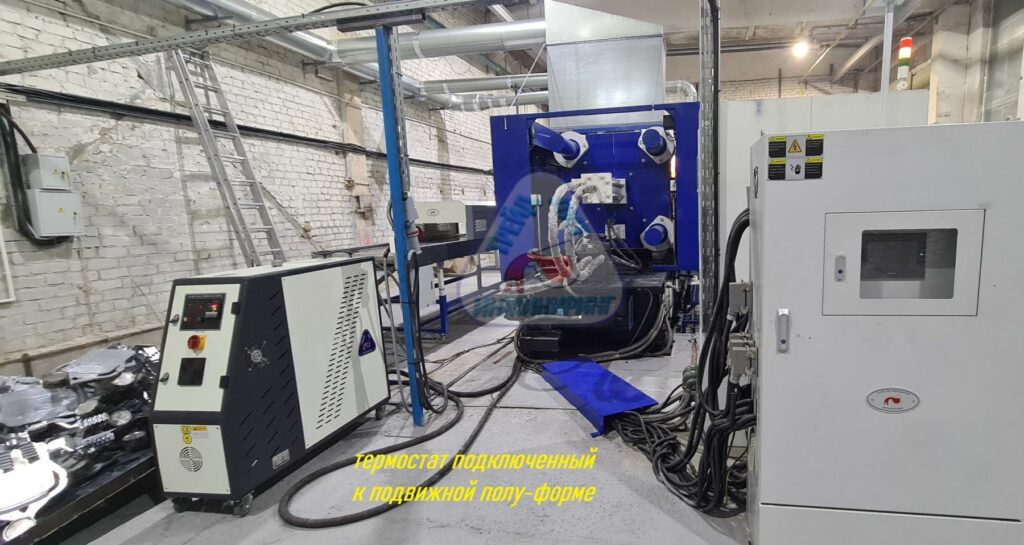
Применение термостата увеличивает ресурс работы пресс-формы и позволяет получить стабильное качество отливок.
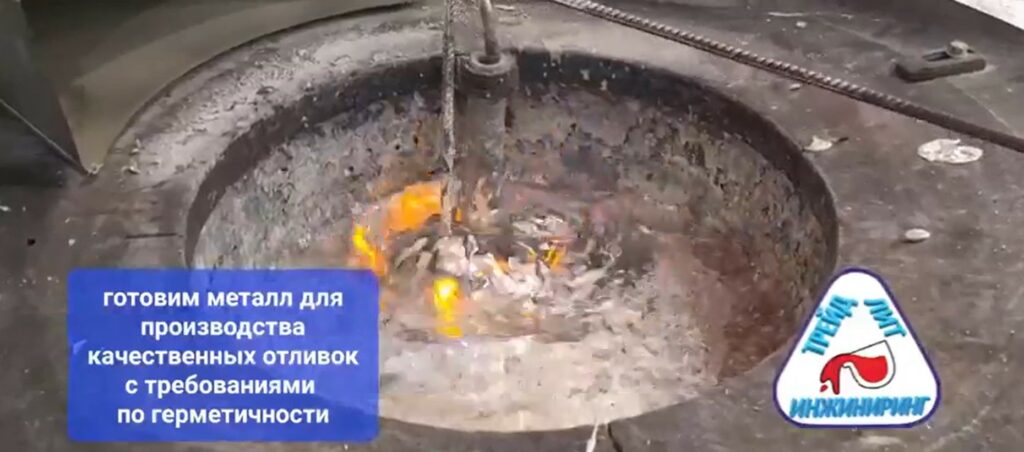
Проводим дегазацию металла.
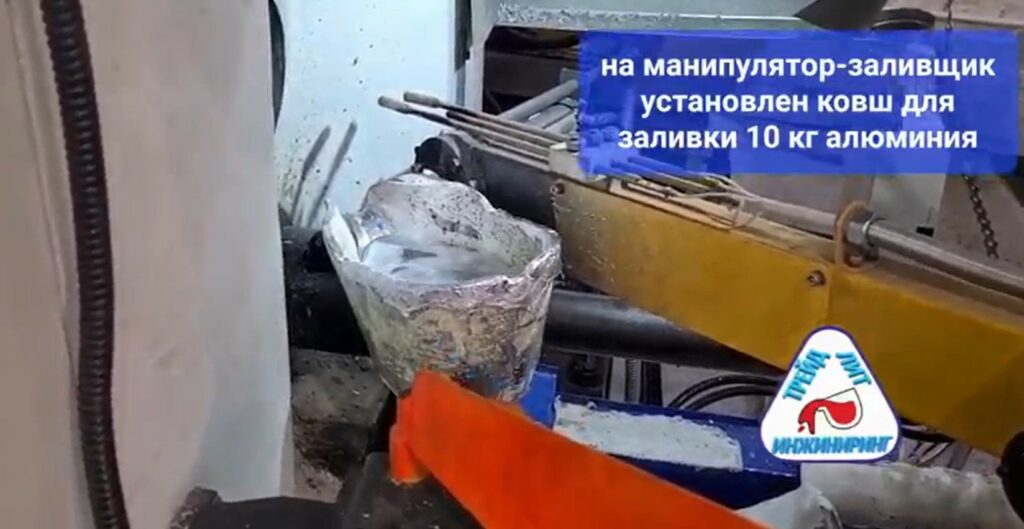
Настраиваем манипулятор-заливщик.
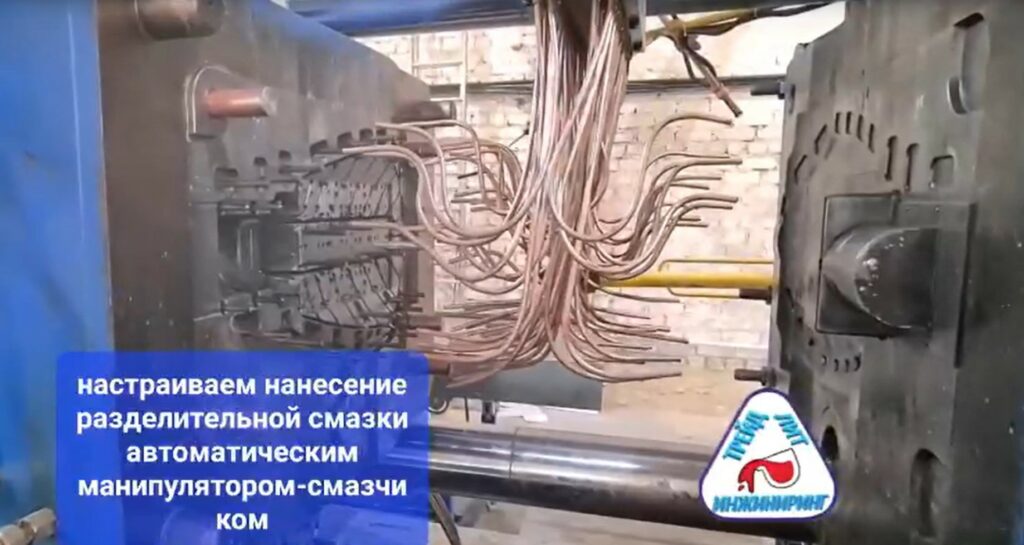
Настраиваем нанесение разделительной смазки на рабочие части пресс-формы.
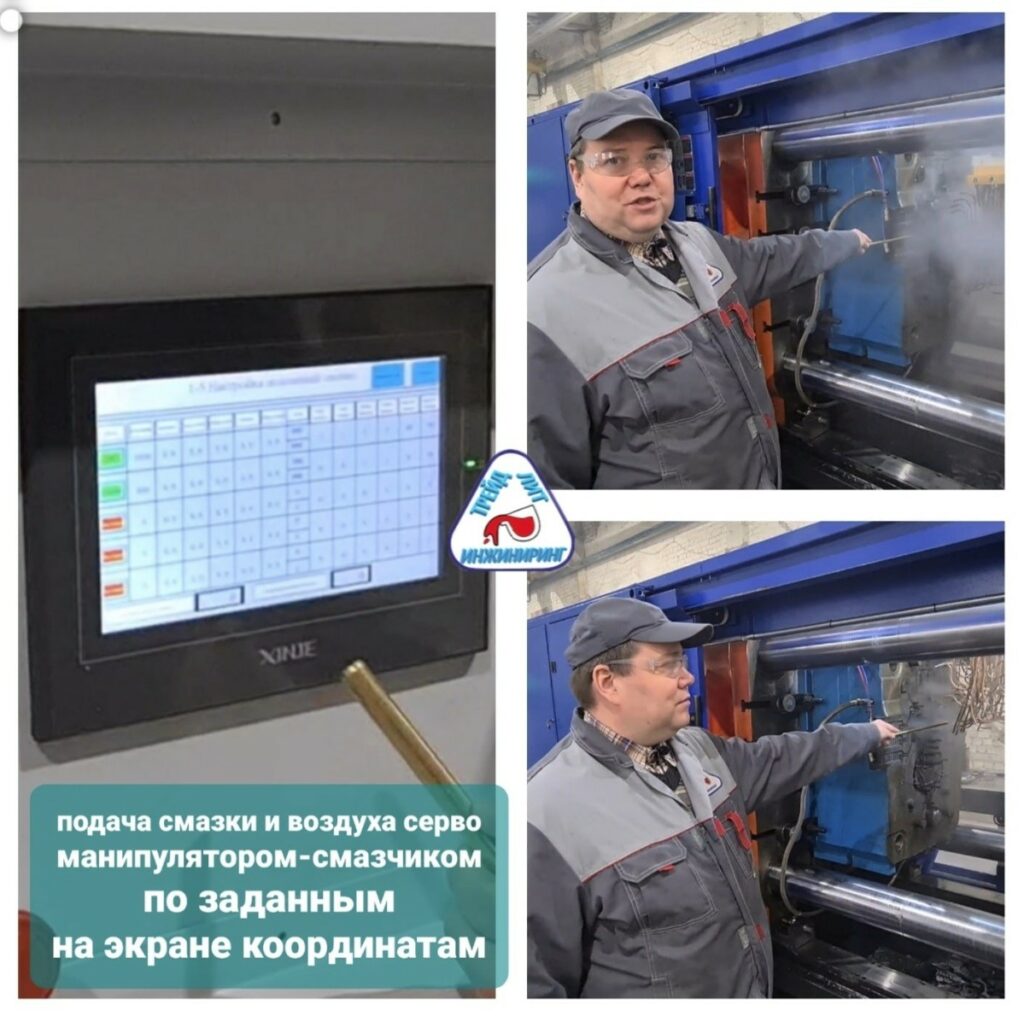
Экран с координатами работы манипулятора-смазчика.
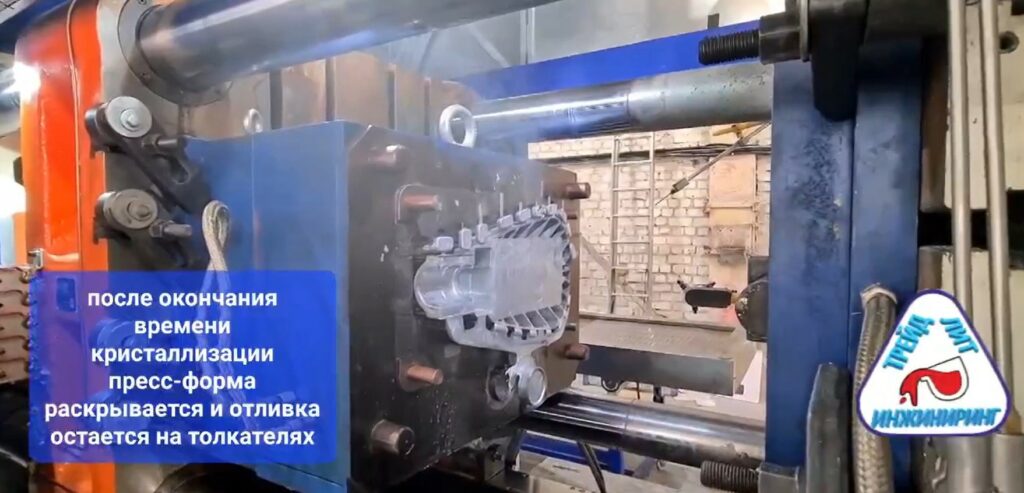
Манипулятор-съемщик захватывает куст отливки за пресс-остаток.
В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
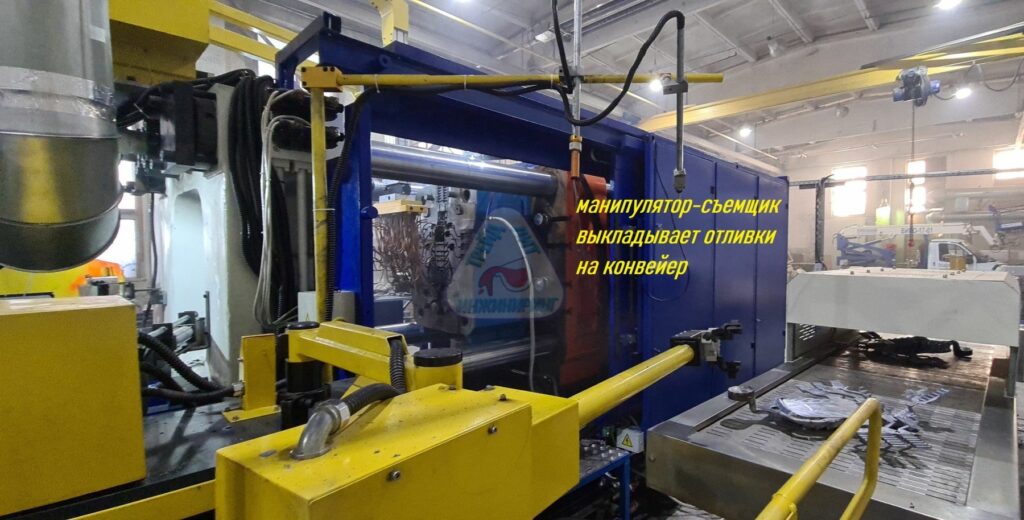
Манипулятор-съемщик выкладывает кусты отливок на металлическую ленту конвейера.
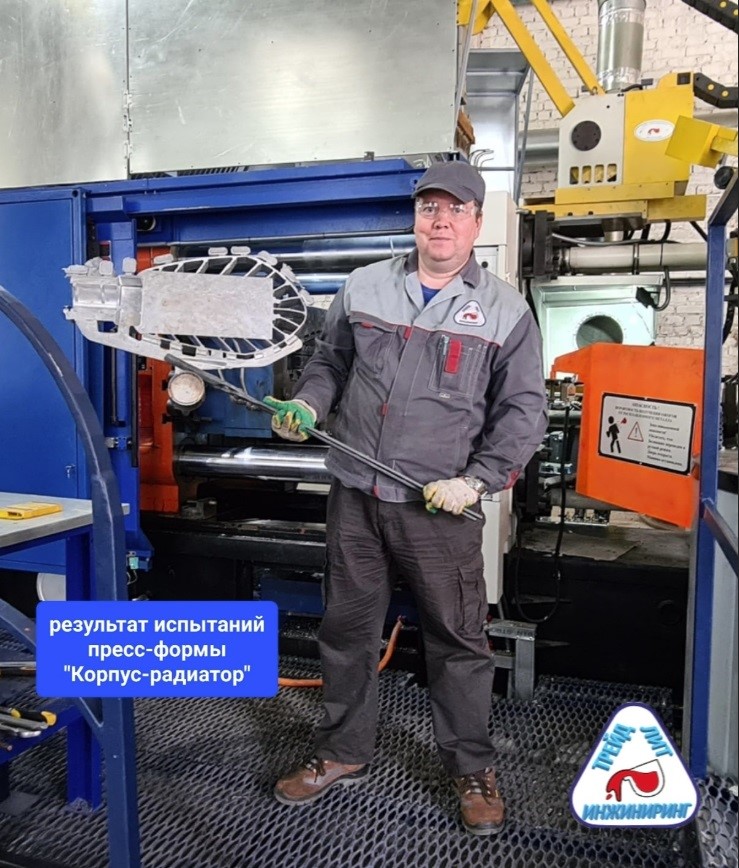
И вот сотрудники Покупателя совместно со специалистами «Трейд-Лит Инжиниринг» получили годные отливки в автоматическом режиме.
2021 год
Испытания пресс-формы Корпус светодиодного уличного светильника на автоматизированном комплексе литья под давлением MS680
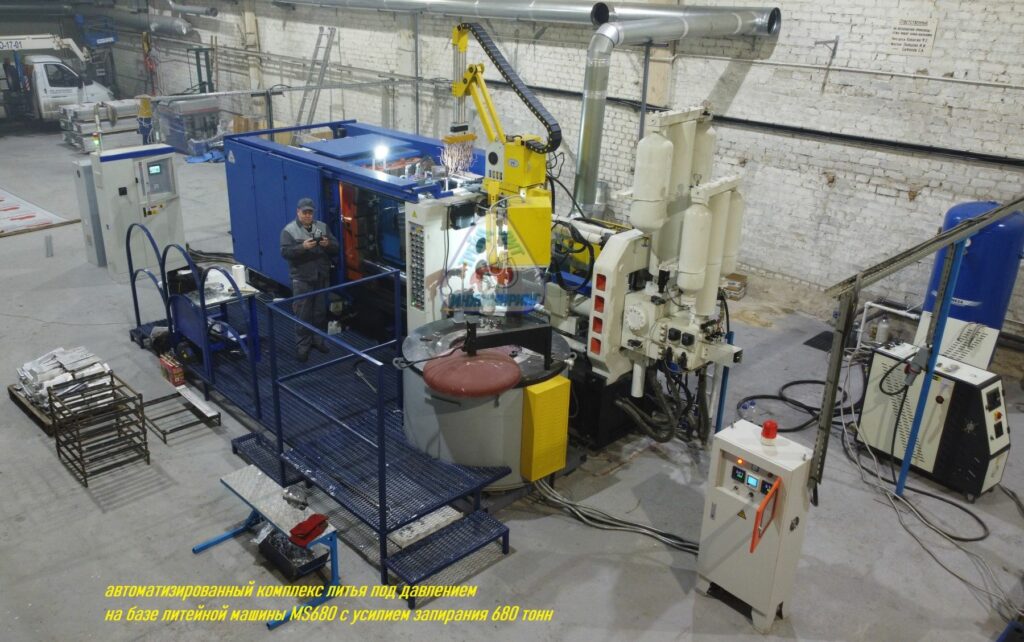
Специалисты Трейд-Лит Инжиниринг провели испытания и подбор технологических режимов работы пресс-формы «Корпус светодиодного уличного светильника» поставленной к автоматизированному комплексу литья под давлением MS680.
Поставленные Трейд-Лит Инжиниринг пресс-формы имеют современную конструкцию, характеризующуюся следующими конструктивными особенностями:
- габаритностью, то есть заметно превышают по геометрическим параметрам аналогичные пресс-формы для ручной заливки на старых машинах, что дает возможность лучше распределять и нести тепловую нагрузку при автоматической работе;
- развитой литниковой системой;
- большим пресс-остатком, относительно старых пресс-форм, что обеспечивает достаточное количество металла в развитой литниковой системе, для быстрого заполнения формообразующей полости;
- наличием каналов для термостатирования или охлаждения в матрице и пуансоне с диаметром каналов не менее 10 мм;
- наличием коаксиальных каналов в пуансоне и знаках оформляющих крупные отверстия;
- наличие охлаждения литниковой втулки пресс-формы, организованного как обойма с проточками для движения воды;
- наличие каналов охлаждения в рассекателе, диаметр каналов не менее 8 мм;
- наличием устройств 100% контроля проливаемости;
- наличием в конструкции пресс-формы рассекателя;
- конструктивной особенностью в виде изготовления обоймы с глухим посадочным местом под матрицу, с отсутствием подкладных плит, что обеспечивает общую жесткость конструкции и хорошее распределение тепловой нагрузки.
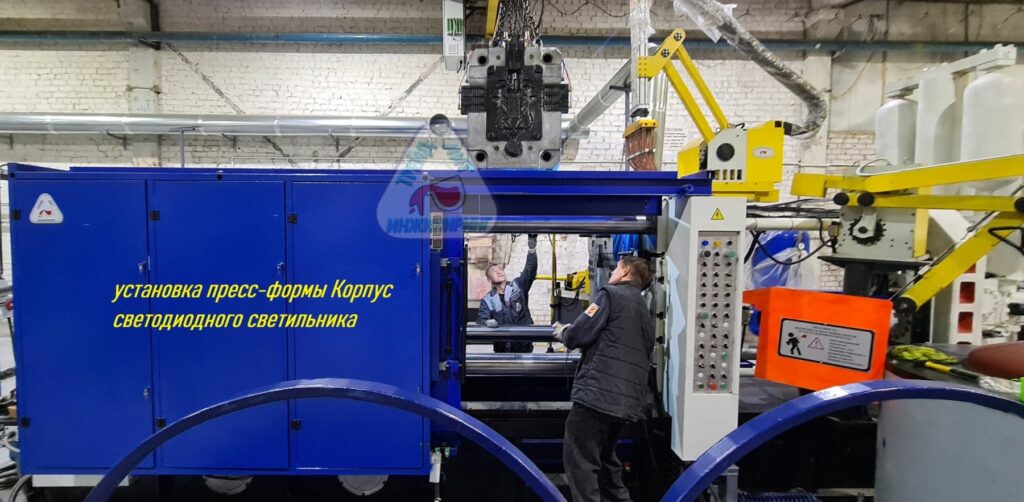
Одноместная пресс-форма «Корпус уличного светодиодного светильника», предназначена для получения отливок с требованиями по герметичности.
Цельная обойма пресс-форм поставляемых «Трейд-Лит Инжининринг» позволяет увеличить ресурс работы пресс-формы, правильно распределить тепловую нагрузку и получить отливки заданной точности. Так же на фотографии показана литниковая втулка пресс-формы к которой подводится отдельная линия охлаждения. В обойме так же установлены «тормозные гребенки» — каналы сужающегося сечения для выпуска воздуха из формообразующей полости.
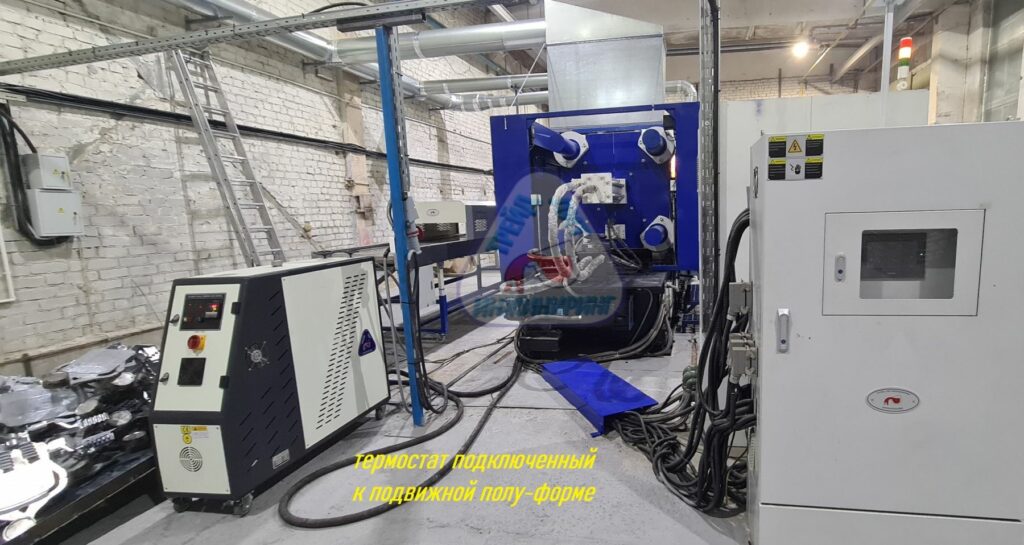
Применение термостата увеличивает ресурс работы пресс-формы и позволяет получить стабильное качество отливок.
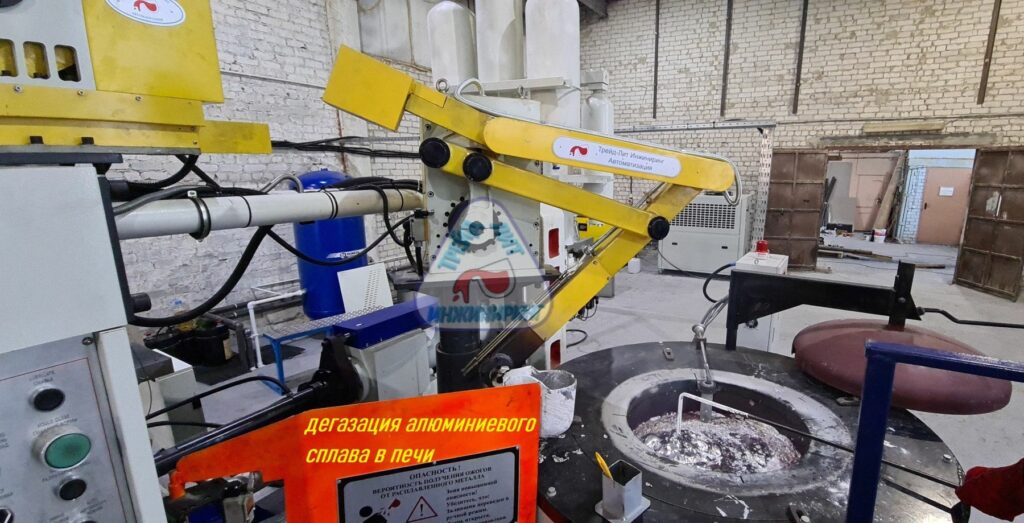
Проводим дегазацию металла.
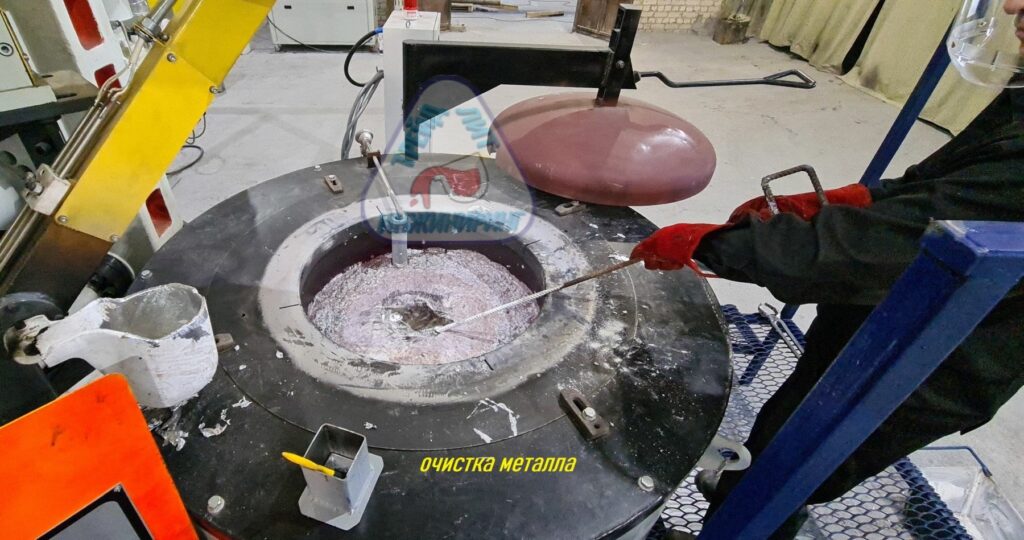
Проводим очистку металла.
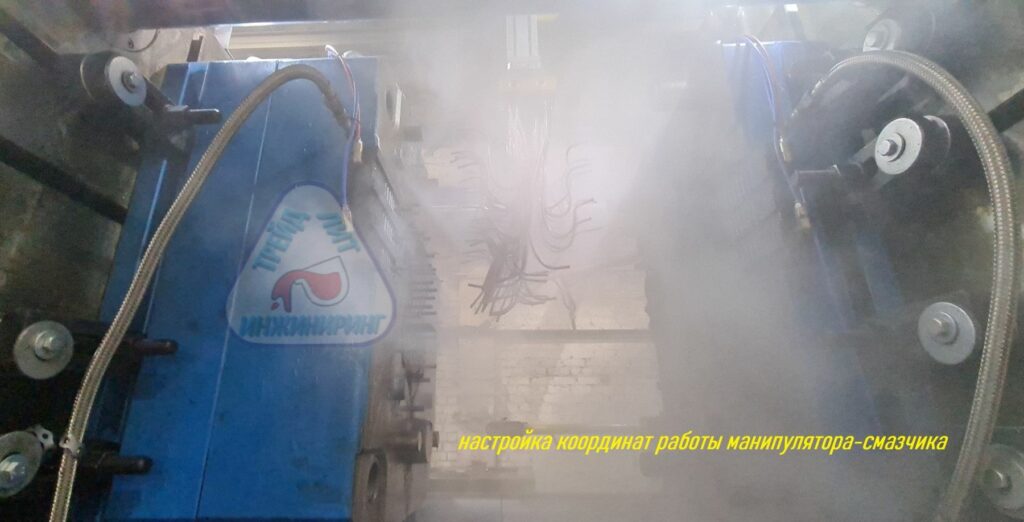
Настраиваем координаты работы манипулятора-смазчика.
Пресс-форма на плитах машины литья под давлением MS680. На фотографии видно подключение охлаждения литниковой втулки и рассекателя, а так же подвод металлических рукавов от термостата.
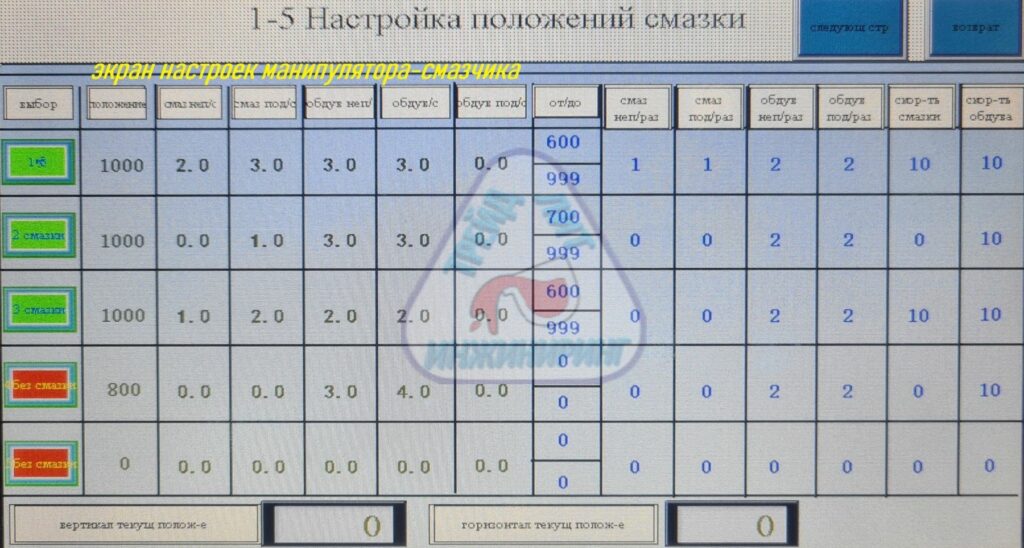
Экран с координатами работы манипулятора-смазчика.
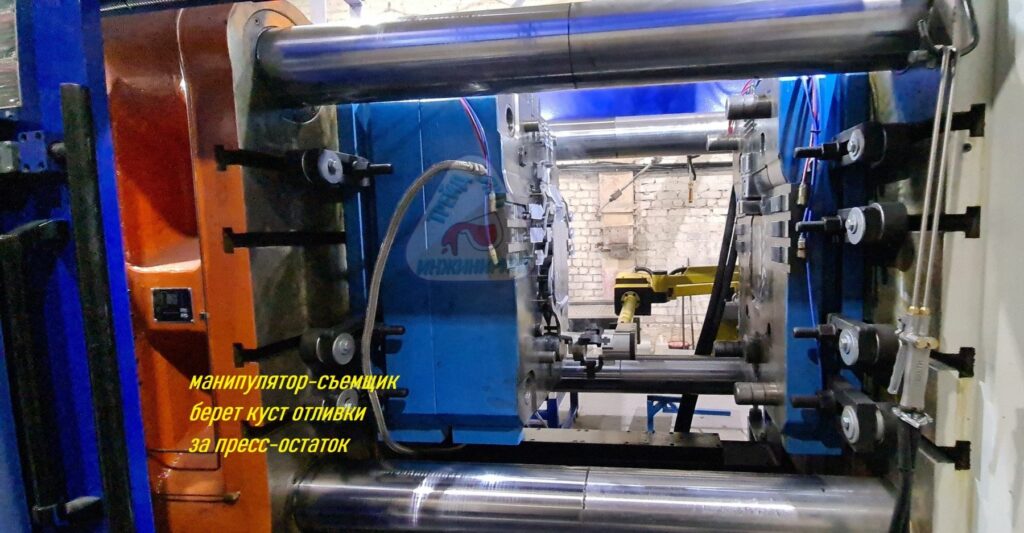
Манипулятор-съемщик захватывает куст отливки за пресс-остаток.
В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.
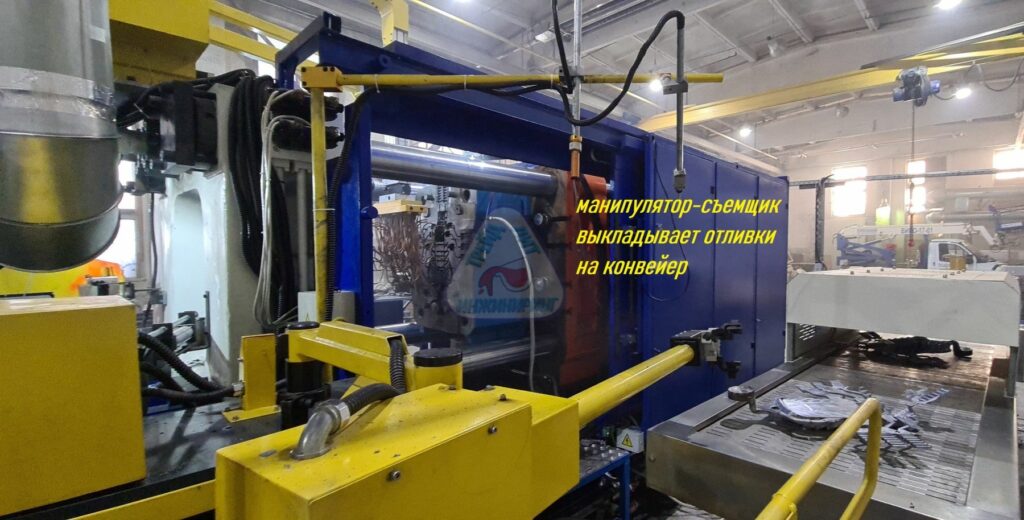
Манипулятор-съемщик выкладывает кусты отливок на металлическую ленту конвейера.
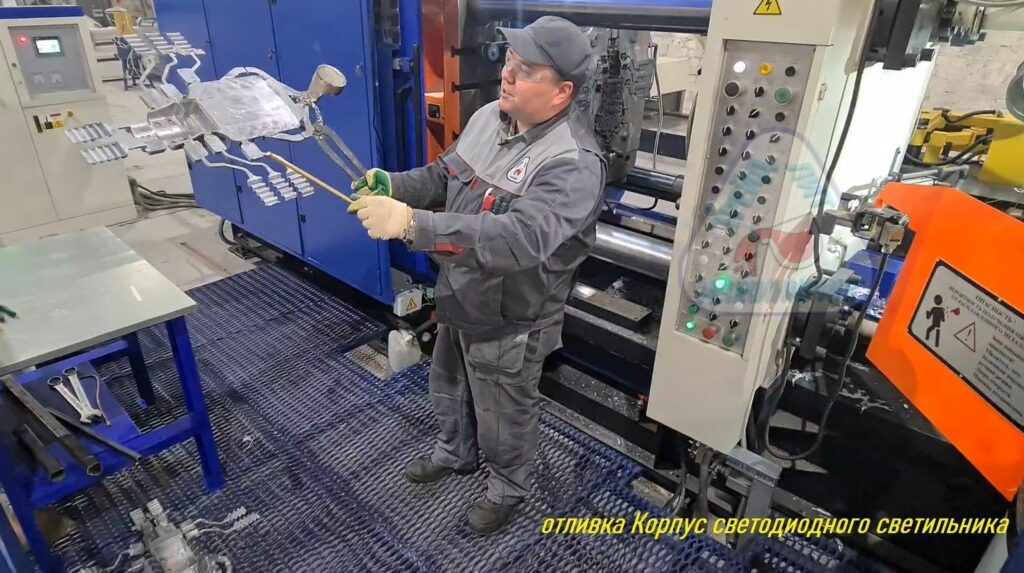
И вот сотрудники Покупателя совместно со специалистами «Трейд-Лит Инжиниринг» получили годные отливки в автоматическом режиме.
Ввод в эксплуатацию автоматизированного комплекса литья под давлением MS680
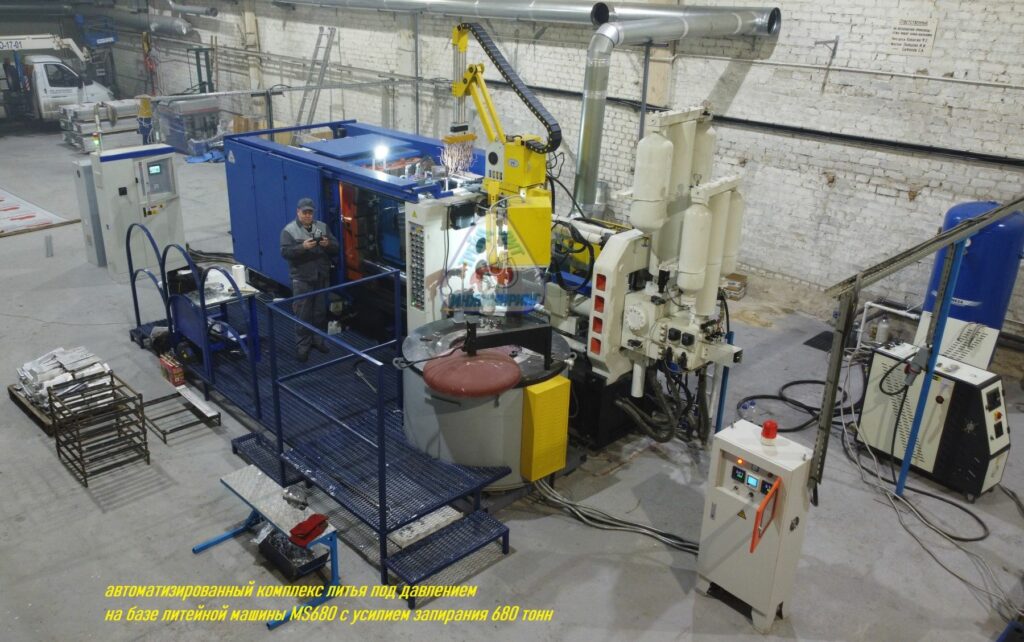
Декабрь 2021 года Воронеж. Специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS680, с усилием запирания 680 тонн.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, с сервоприводом, для подачи воздуха и смазки на рабочие части пресс-форм по заданным координатам;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок на конвейер;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- чиллером для охлаждения машины, пресс-формы и термостата;
- конвейером с вентиляторами для охлаждения отливок.
И конечно как и все машины серии MS c 2016 года, машина MS450 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
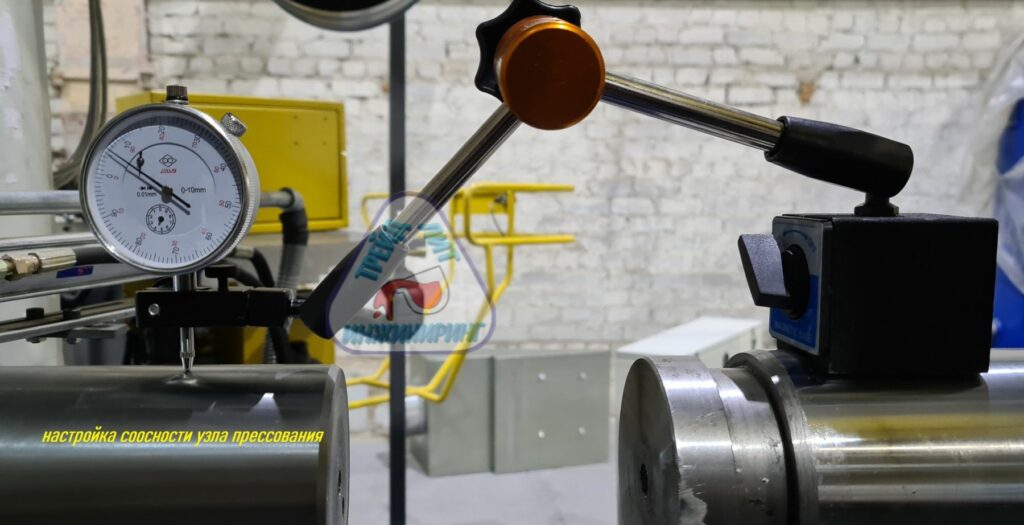
На фотографии установка соосности узла прессования машины литья под давлением.
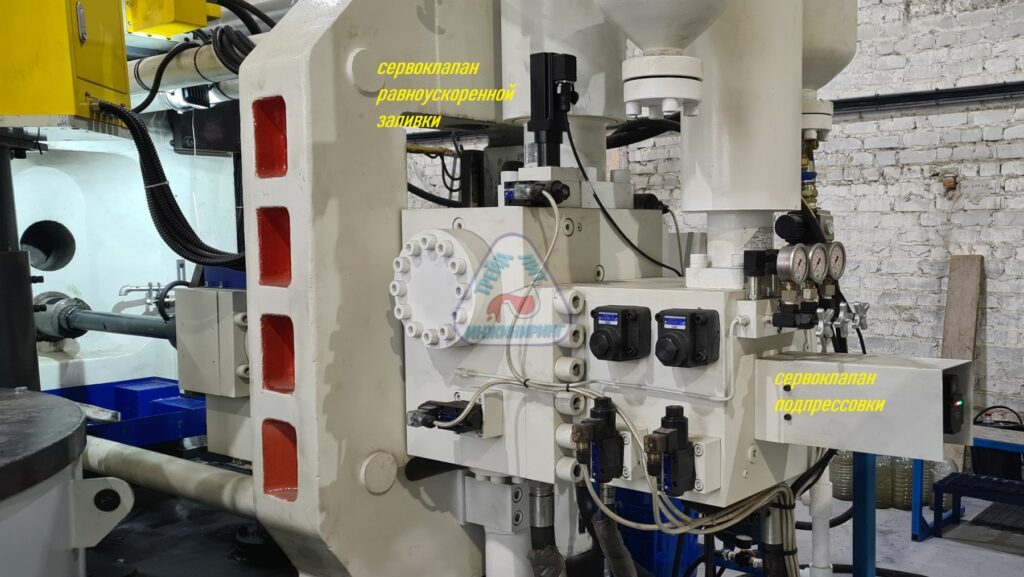
Сервоклапаны с электроприводом
Сервоклапаны установлены:
- на аккумуляторном блоке быстрой заливки, для регулировки 1-й и 2-й скорости быстрой заливки (красный график на следующей фотографии);
- на аккумуляторном блоке подпрессовки, для регулировки скорости нарастания давления подпрессовки — скорости с которой возрастает давление на металл в пресс-форме при подпрессовке (коричневый график на следующей фотографии).
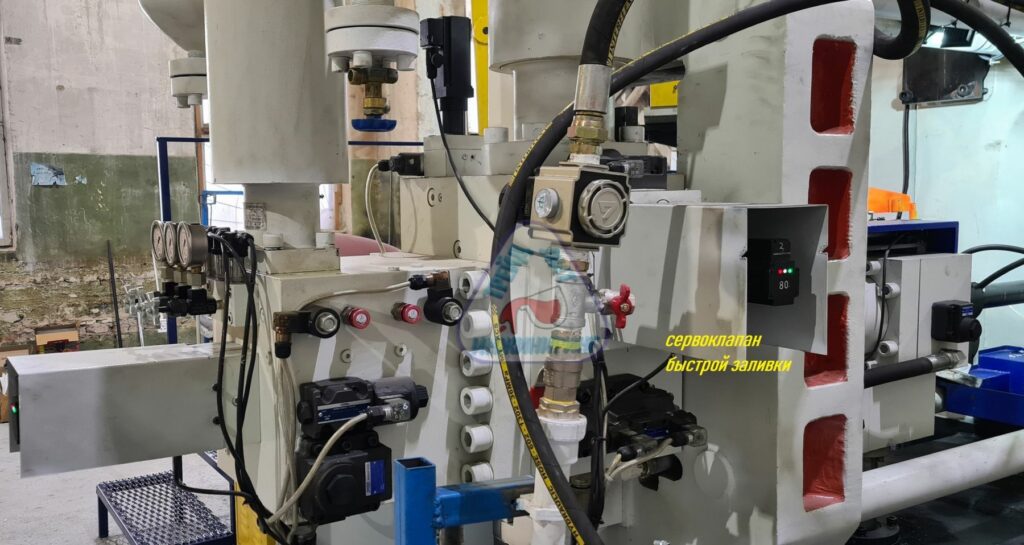
Так же на узле прессования установлены:
- два автоматических редукционных клапана для зарядки аккумуляторов;
- два датчика давления, для контроля зарядки аккумуляторов;
- датчик давления для контроля давления в полости В мультипликатора;
- два автоматических клапана для автоматического сброса давления в аккумуляторах, после выключения литейной машины;
- магнитная система со сдвоеннымым датчиком перемещения, для контроля хода поршня и включения фаз прессования.
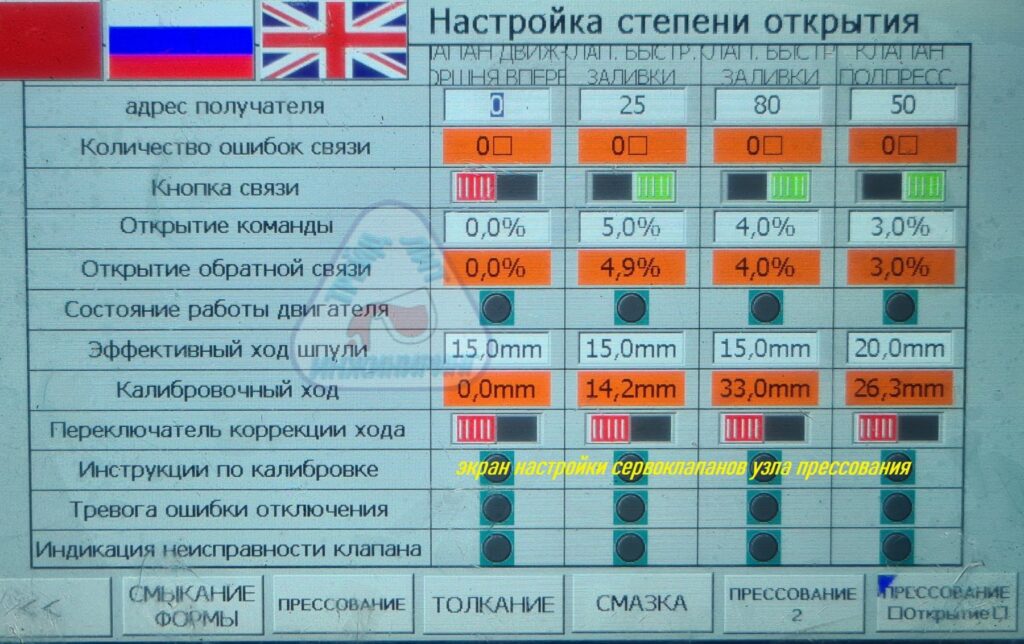
На машину MS550T установлена система цифрового контроля узла прессования, блок обработки и отображения данных запрессовок и память для режимов работы пресс-форм.
Система укомплектована:
- блок обработки и хранения данных запрессовок;
- датчик давления, установленный на полости В мультипликатора, что соответствует давлению на металл в камере прессования;
- магнитная система со сдвоенным датчиком, установленным на контрольном штоке узла прессования;
- кабель для обмена данными с экраном, через LAN-порт;
- сенсорный экран 10 дюймов;
- специальный интерфейс экрана.
Точность обработки и отображения данных позволяет на графике увидеть момент заполнения формообразующей полости с точностью до 1/1000 секунды (одной миллисекунды).
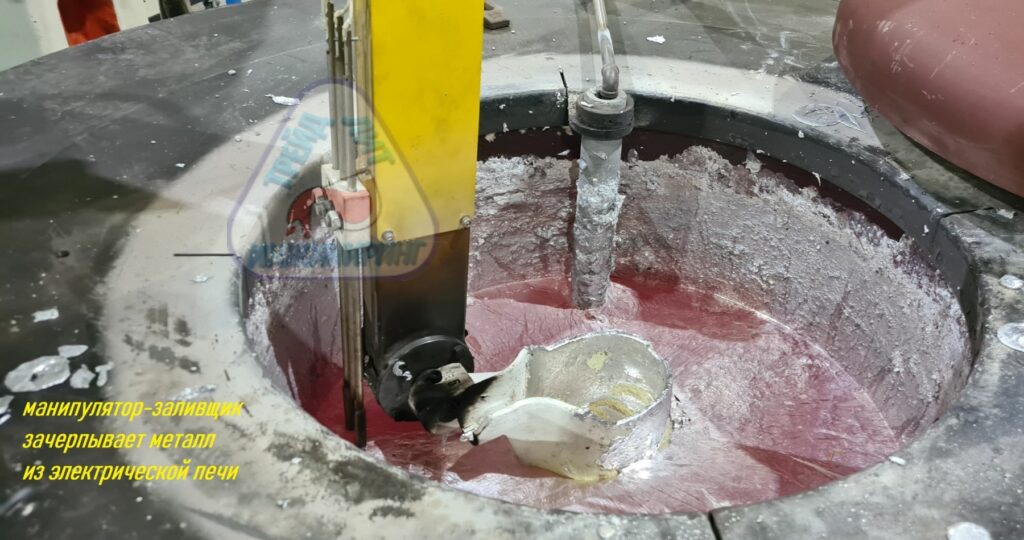
В составе автоматизированного комплекса литья под давлением Трейд-Лит Инжиниринг так же поставлена электрическая раздаточно-подогревательная печь, с возможностью наплавки металла.
После плавки металла производится подготовка металла к литью ответственных деталей. Так же на фотографии показан манипулятор-заливщик, предназначенный для автоматической подачи заданного количества металла в камеру прессования.
Металл готов к работе. На фотографии показан манипулятор-заливщик над поверхностью металла. В металле находится термопара в керамическом чехле.
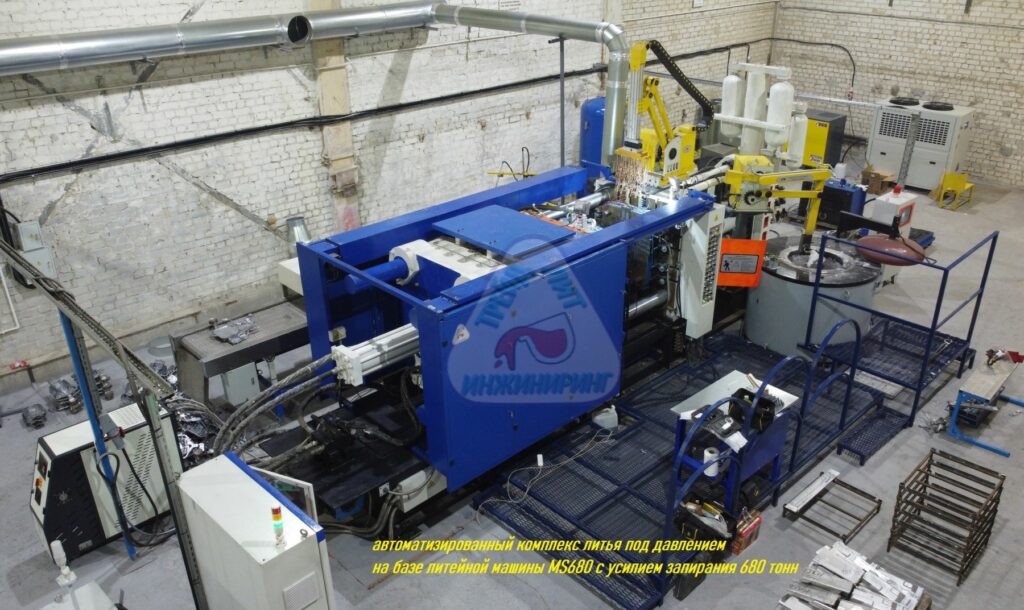
И вот сотрудники Покупателя совместно со специалистами Трейд-Лит Инжиниринг получили годные отливки в автоматическом режиме.
При производстве подборе технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков:
- скорость движения металла;
- давление оказываемое на металл;
- ход поршня, и показ в таблице семи параметров для паспортизации отливки.
Ввод в эксплуатацию машины литья под давлением MS400 с механизмом обрыва и выталкивания пресс-остатка
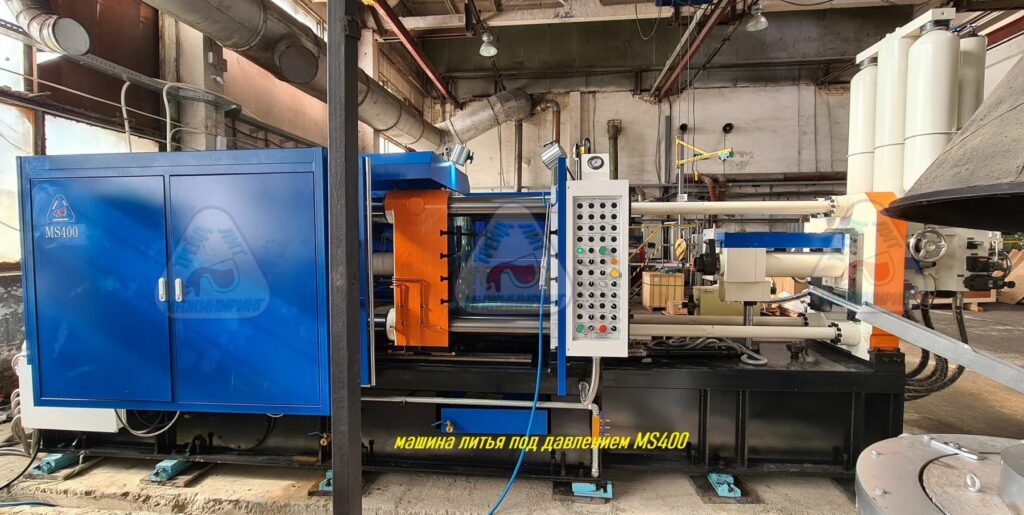
Специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию машины литья под давлением MS400, с усилием запирания 400 тонн.
Машина укомплектована:
- плитами с присоединительными размерами как у машины 711А09, для установки имеющихся пресс-форм без доработки;
- автоматическим механизмом выталкивания пресс-остатка из камеры прессования;
- функцией обрыва пресс-остатка;
- специальной камерой прессования предназначенной для работы с обрывом пресс-остатка;
- специальными поршнями камеры прессования, предназначенными для работы с обрывом пресс-остатка;
- автоматическим механизмом подачи гранулированной смазки в камеру прессования;
- серводвигателем главного привода и серводвигателем передней двери;
- автоматической передней и ручной задней дверями безопасности;
- ручным пистолетом-распылителем для обдува и подачи разделительной смазки на рабочие части пресс-формы;
- электрической печью;
- чиллером для охлаждения машины литья под давлением и пресс-форм.
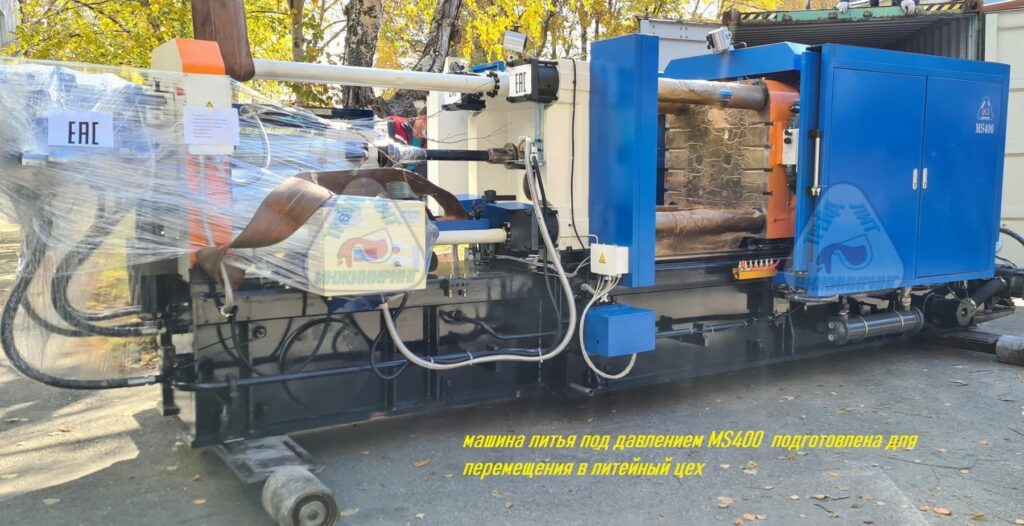
Сотрудники нашего предприятия Трейд-Лит Инжиниринг всегда оказывают Покупателям консультативную помощь при выгрузке машины литья под давлением и оборудования.
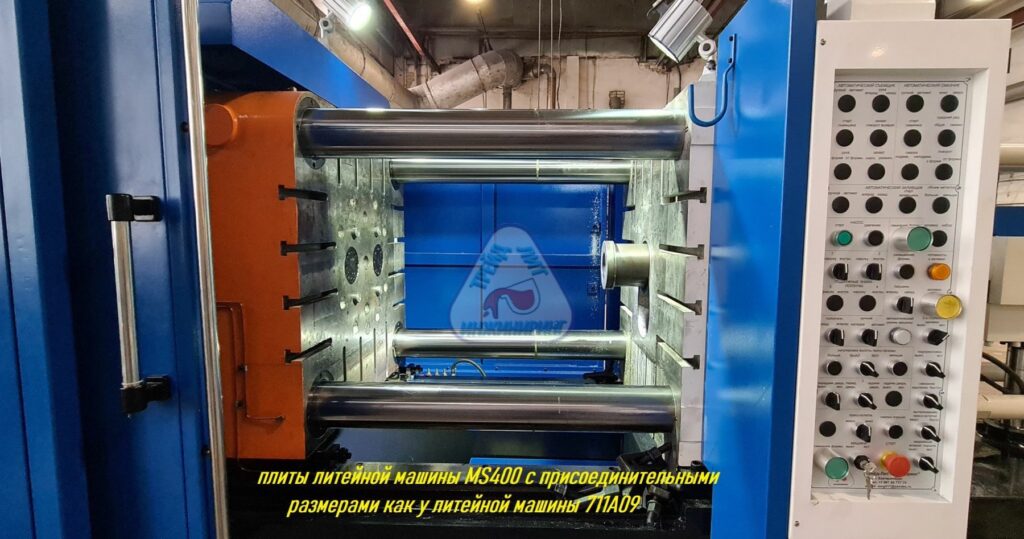
Особенностью всех машин литья под давлением MS400 выпущенных после 2019 годаа являются присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71109. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать, камеру прессования в полном соответствии с плитами машин 71109.
Другой отличительной особенностью машины MS400, как и всех машин серии MS, начиная с 2019 года стала консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при установке габаритных пресс-форм с гидравлическими цилиндрами в помещениях с низкой высотой потолков.
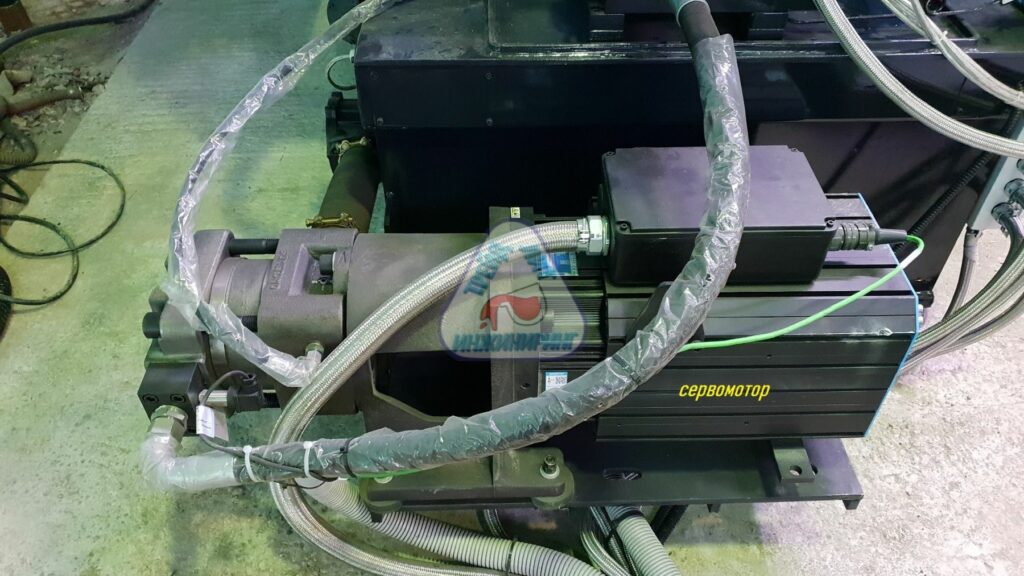
И конечно как и все машины серии MS c 2016 года, машина MS400 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
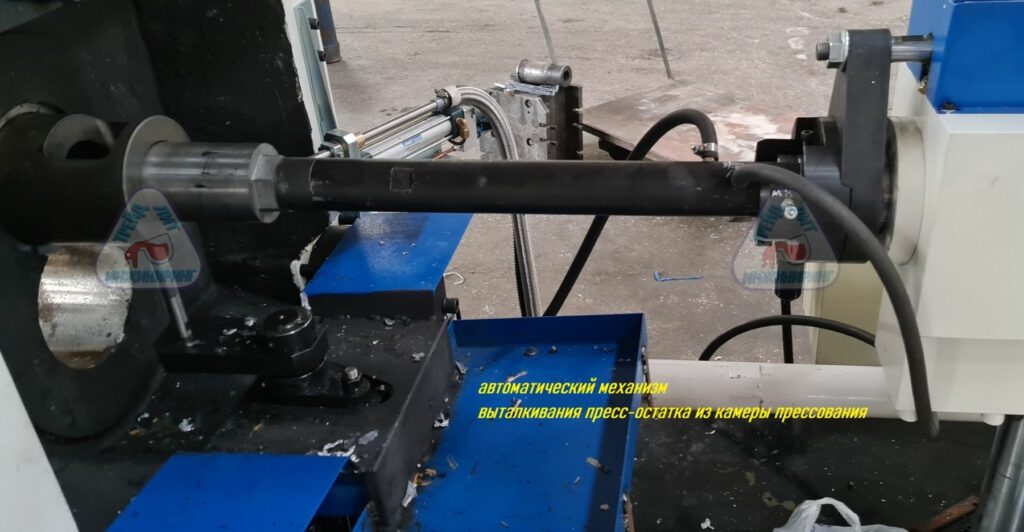
Автоматический механизм выталкивания пресс-остатка из камеры прессования установленный на неподвижной плите, укомплектован:
- гидравлический цилиндр;
- толкатель;
- контрольная система положения толкателя;
С механизмом выталкивания пресс-остатка работают специальный стакан и поршень камеры прессвоания.
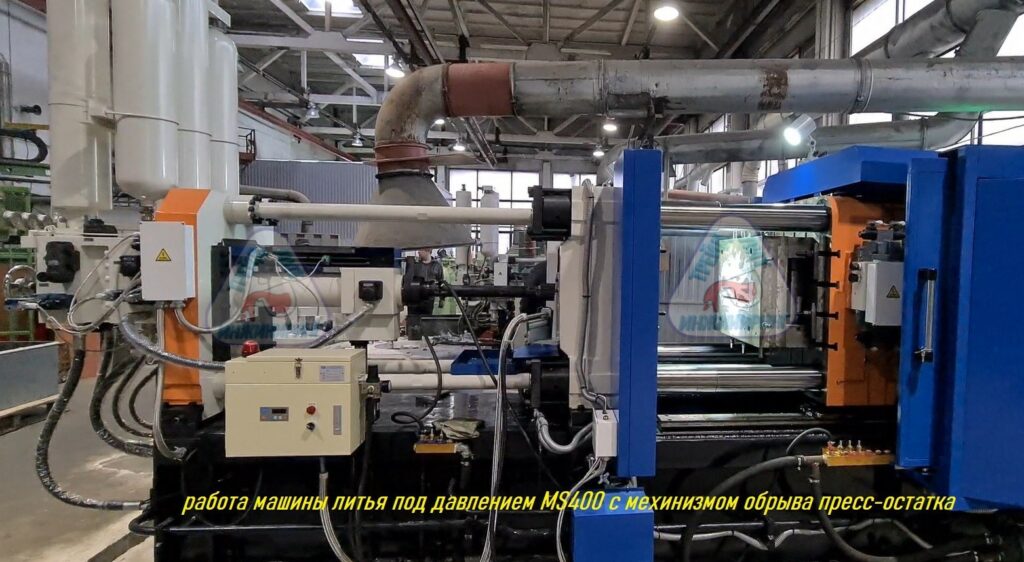
Машина литья под давлением MS400 с механизмом выталкивания пресс-остатка из камеры прессования работает с имеющимися у нашего Покупателя старыми пресс-формами.
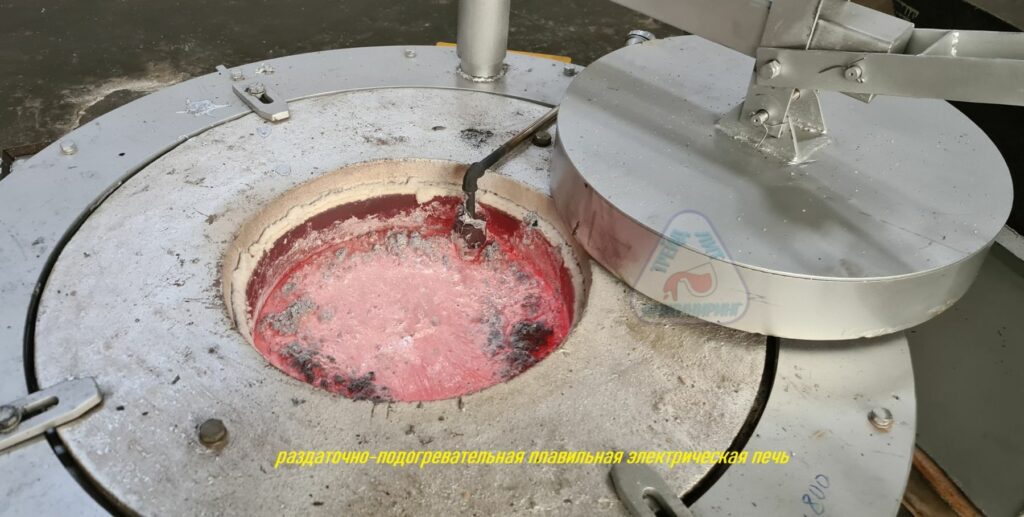
Печь оснащена двумя термопарами:
- термопара находящаяся в объеме печи — выполняет контрольные функции и ограничивает максимальную температуру нагрева печи;
- погружная термопара, находящаяся в металле, поставляется и монтируется в комплекте с чехлом — выполняет управляющие функции, то есть непосредственно подает сигнал на включение контроллером газовой горелки при достижении нижнего предела температуры металла и на выключение газовой горелки при достижении верхнего предела температуры металла.
Печь оснащена системой энергосбережения, включающей в себя преобразователь тока подаваемого на нагревательные элементы. Ток уменьшается в зависимости от температуры металла в тигле, измеряемой погружной термопарой. При достижении температуры, на 50 градусов меньше установленной на контроллере преобразователь начинает плавное снижение тока нагревательных элементов с 110 Ампер на 60 Ампер, затем на 20 Ампер и так до нуля при достижении заданной температуры.
Таким образом полностью отсутствует возможность перегрева металла в автоматическом режиме работы печи.
При работе в режиме поддержания температуры на нагревательные элементы подается пониженный ток — 20 Ампер, достаточный для подогрева металла, при снижении его температуры на пять градусов.
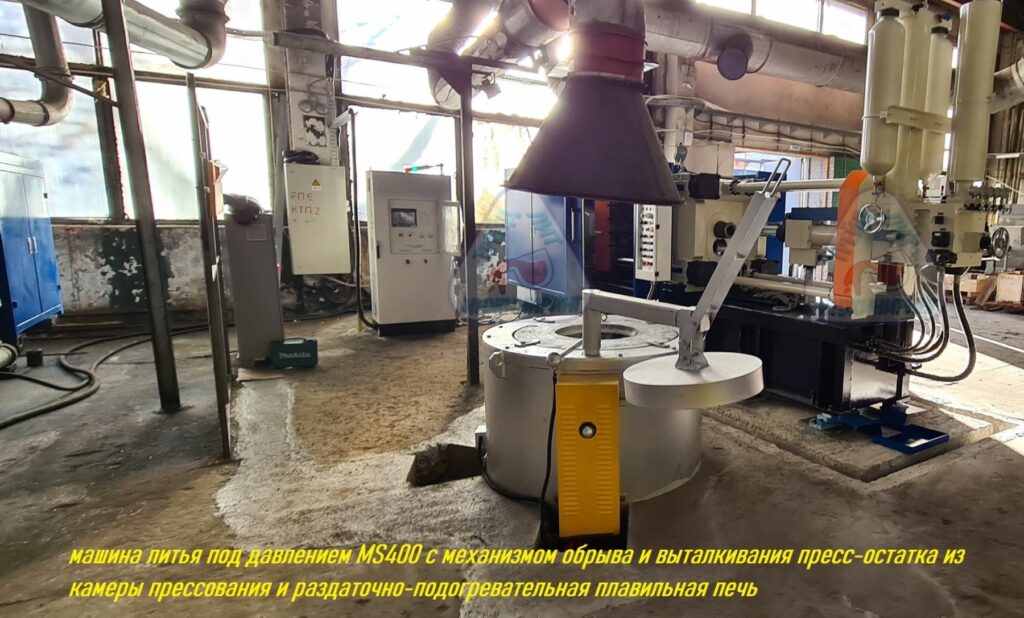
В результате проведения работ по вводу в эксплуатацию машины литья под давлением MS400 с усилием запирания 400 тонн сотрудниками «Трейд-Лит Инжиниринг» получены партии годных отливок.
Испытания пресс-формы Кронштейн на автоматизированном комплексе литья под давлением MS400
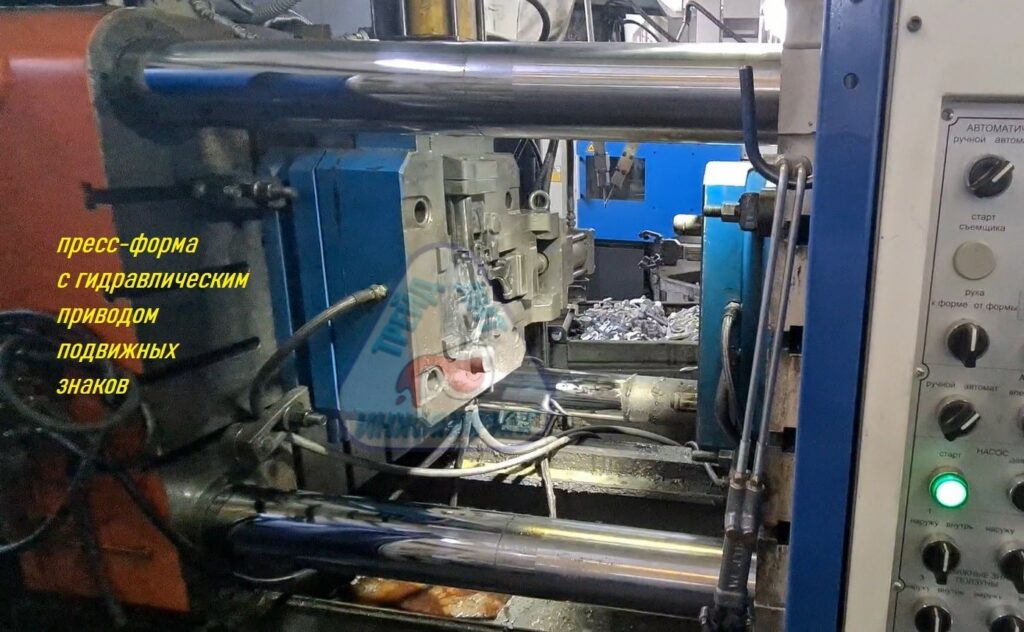
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы пресс-формы Кронштейн поставленной к машине литья под давлением MS400, с усилием запирания 400 тонн.
Для производства отливок на машине литья под давлением MS400 с усилием запирания 400 тонн нашим предприятием поставлены пресс-формы имеющие современную конструкцию, характеризующуюся следующими конструктивными особенностями:
- габаритностью, то есть заметно превышают по геометрическим параметрам аналогичные пресс-формы для ручной заливки на старых машинах, что дает возможность лучше распределять и нести тепловую нагрузку при автоматической работе;
- развитой литниковой системой;
- большим пресс-остатком, относительно старых пресс-форм, что обеспечивает достаточное количество металла в развитой литниковой системе, для быстрого заполнения формообразующей полости;
- наличием каналов для термостатирования или охлаждения в матрице и пуансоне с диаметром каналов не менее 10 мм;
- наличием коаксиальных каналов в пуансоне и знаках оформляющих крупные отверстия;
- наличие охлаждения литниковой втулки пресс-формы, организованного как обойма с проточками для движения воды;
- наличие каналов охлаждения в рассекателе, диаметр каналов не менее 8 мм;
- наличием устройств 100% контроля проливаемости;
- наличием в конструкции пресс-формы рассекателя;
- конструктивной особенностью в виде изготовления обоймы с глухим посадочным местом под матрицу, с отсутствием подкладных плит, что обеспечивает общую жесткость конструкции и хорошее распределение тепловой нагрузки.
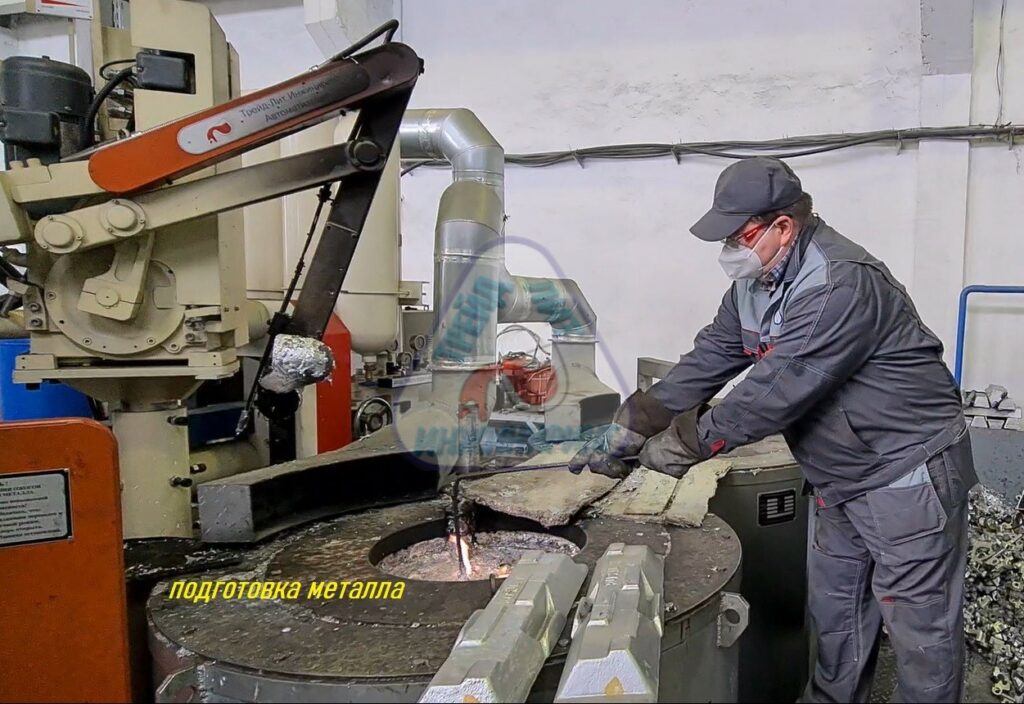
Для получения годных отливок проводим подготовку металла — дегазацию.
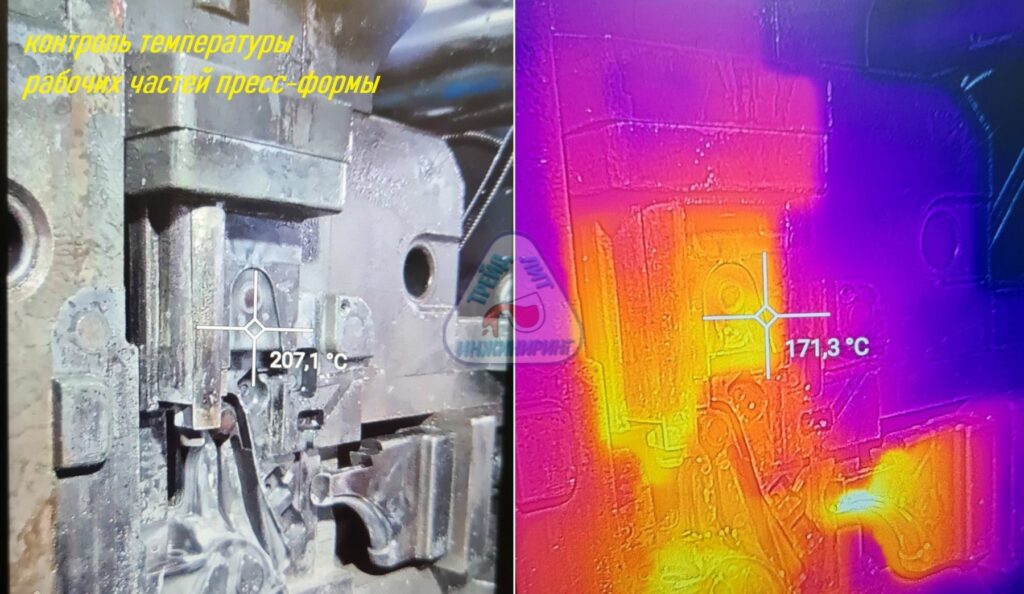
Контролируем температуру рабочих частей пресс-формы — для подбора режимов работы манипулятора-смазчика и термостата.
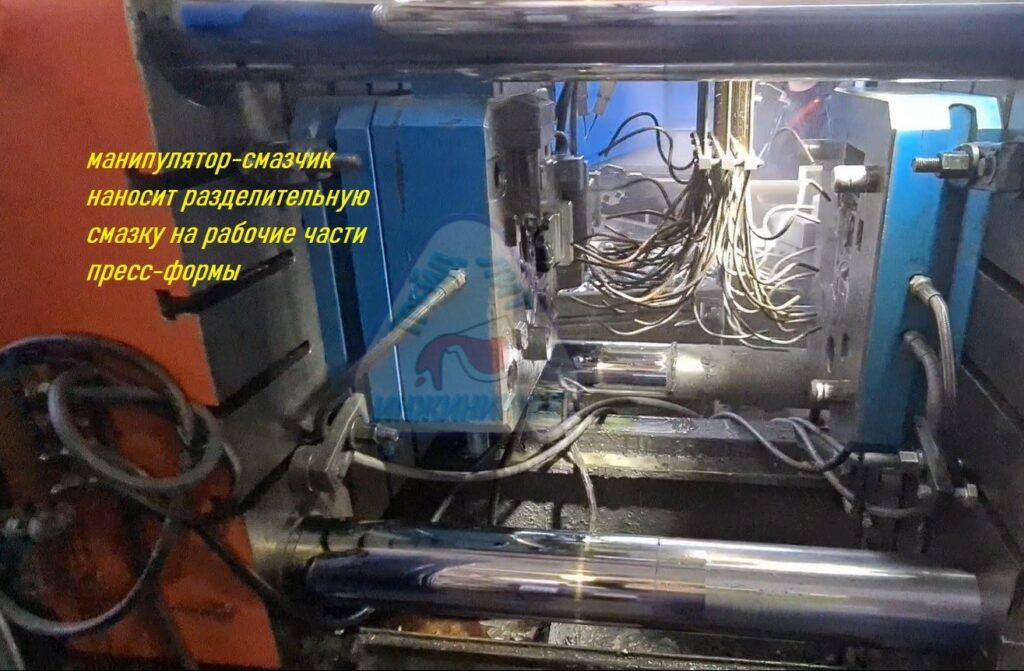
Манипулятор-смазчик наносит разделительную смазку на рабочие части пресс-формы по заданным координатам.
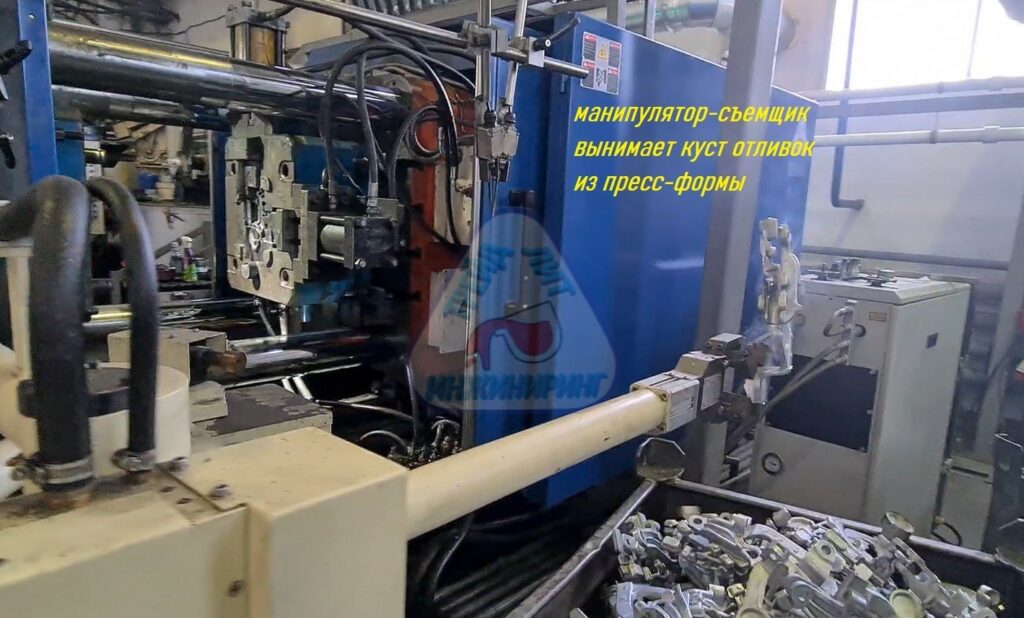
Манипулятор-съемщик выкладывает отливки в технологическую тару.
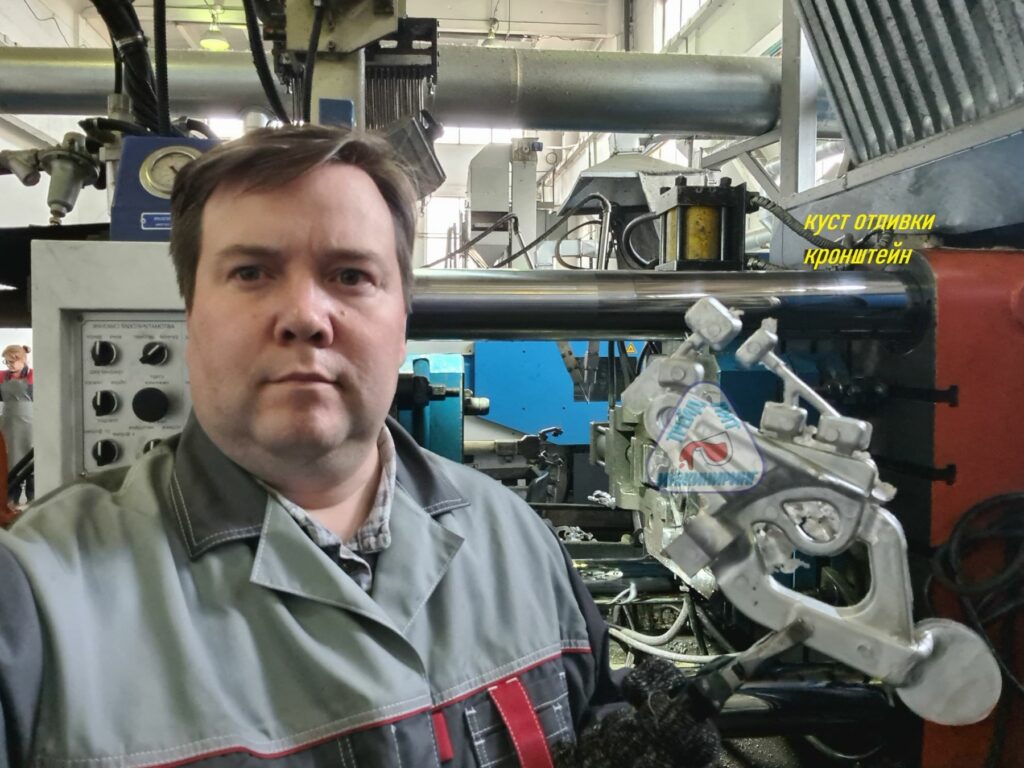
В результате проведения испытаний пресс-форм сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины, манипуляторов, термостата, печи, автоматического смесителя и конвейера. Получены партии годных отливок.
Выгрузка и сборка автоматизированного комплекса литья под давлением на базе литейной машины MS680
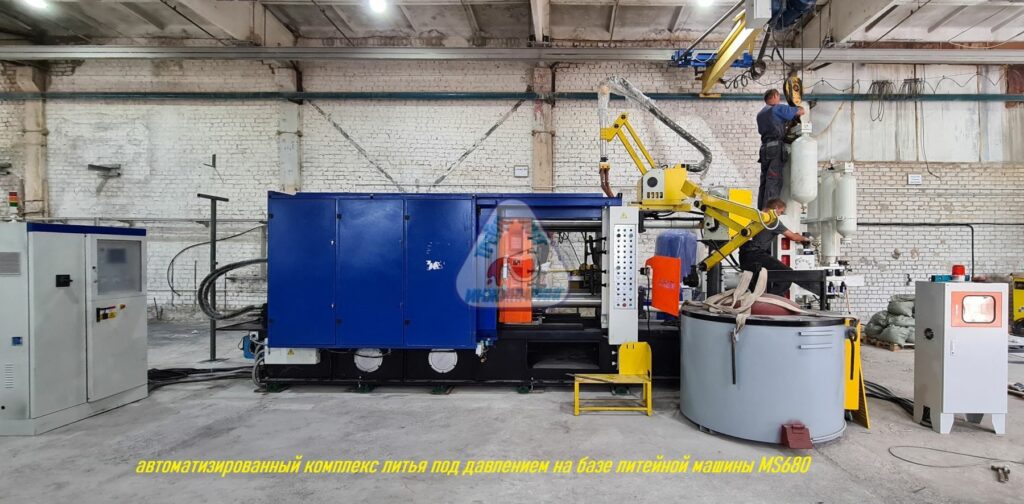
Выгрузка и сборка машины литья под давлением — всегда ответственная задача, справиться с которой сотрудникам Покупателей помогают специалисты нашего предприятия «Трейд-Лит Инжиниринг».
Наши инженеры всегда приезжают в Покупателям в момент выгрузки машин литья под давлением, для того чтобы проконсультировать и просто помочь с проведением работ.
В случае с машиной литья под давлением MS680 не явился исключением, тем более, что масса только самой машины превышает 30 тонн, а общая масса грузов вошедших в автоматизированный комплекс литья под давлением превысила 35 тонн. Ведь в комплекс вошли:
- манипулятор-заливщик с сервоприводами движения руки и поворота ковша;
- манипулятор-серво-смазчик, для работы с габаритными пресс-формами, выполняющий движения по заданным координатам;
- манипулятор-съемщик, с сервоприводами, выдерживающий ритмичное снятие с пресс-форм отливок большой массы;
- раздаточно-подогревательная плавильная печь;
- два термостата,
- чиллер;
- конвейер для приема и охлаждения отливок;
- запасные части и расходные материалы.
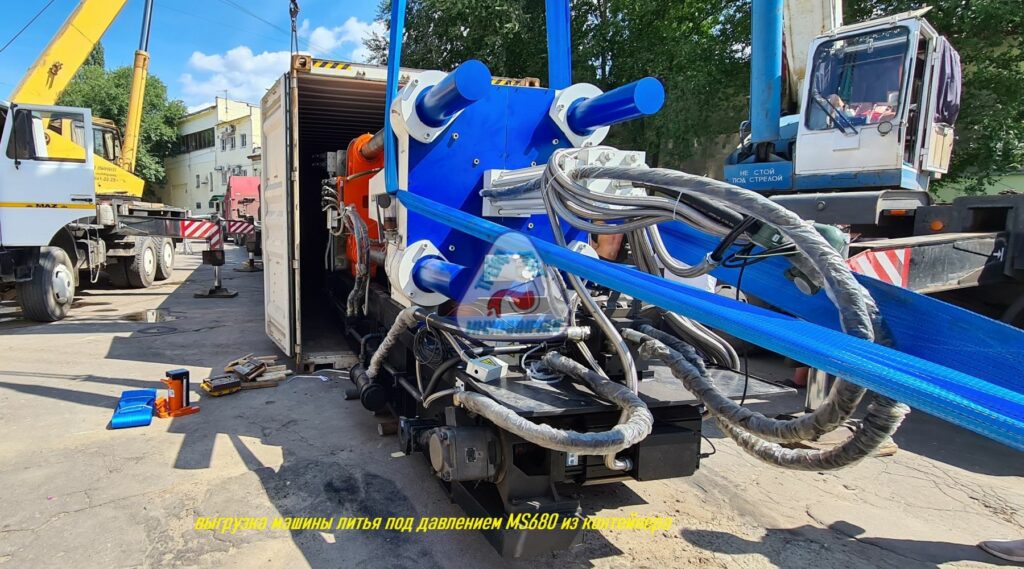
Выгрузка машины литья под давлением MS680 из контейнера.
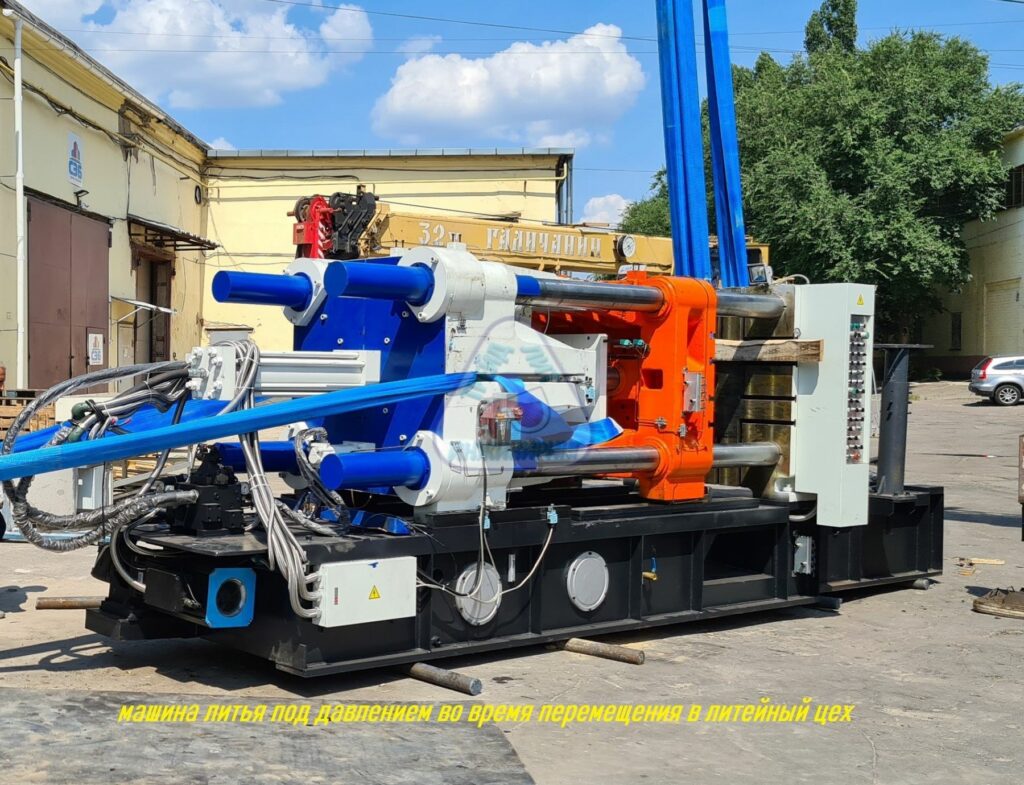
Перемещение машины литья под давлением MS680 в литейный цех.
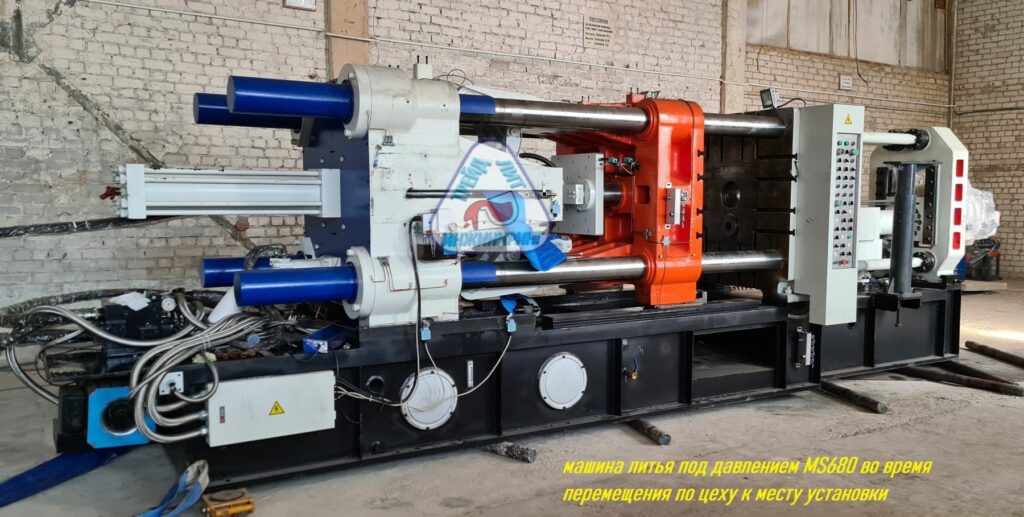
Перемещение машины литья под давлением к месту сборки.
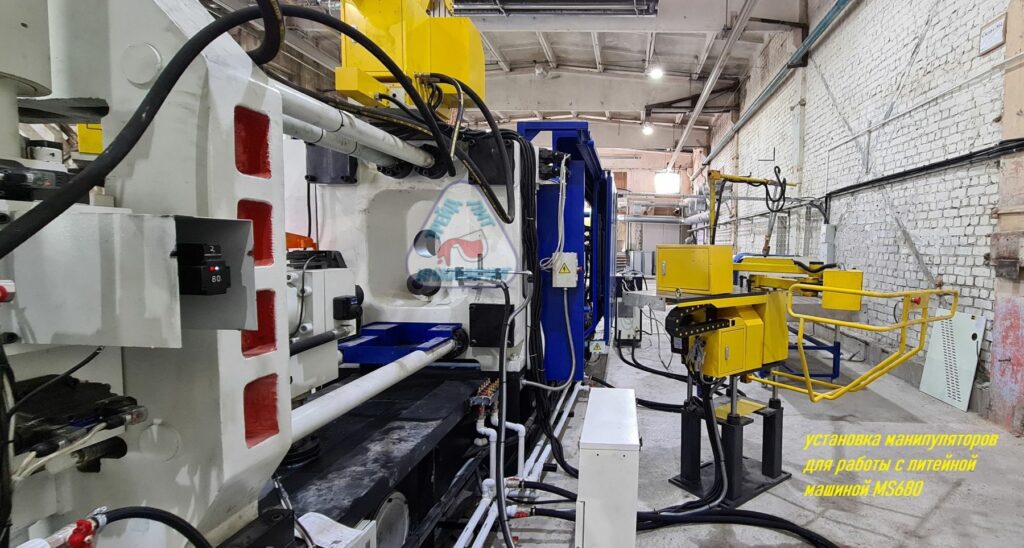
Установка манипуляторов.
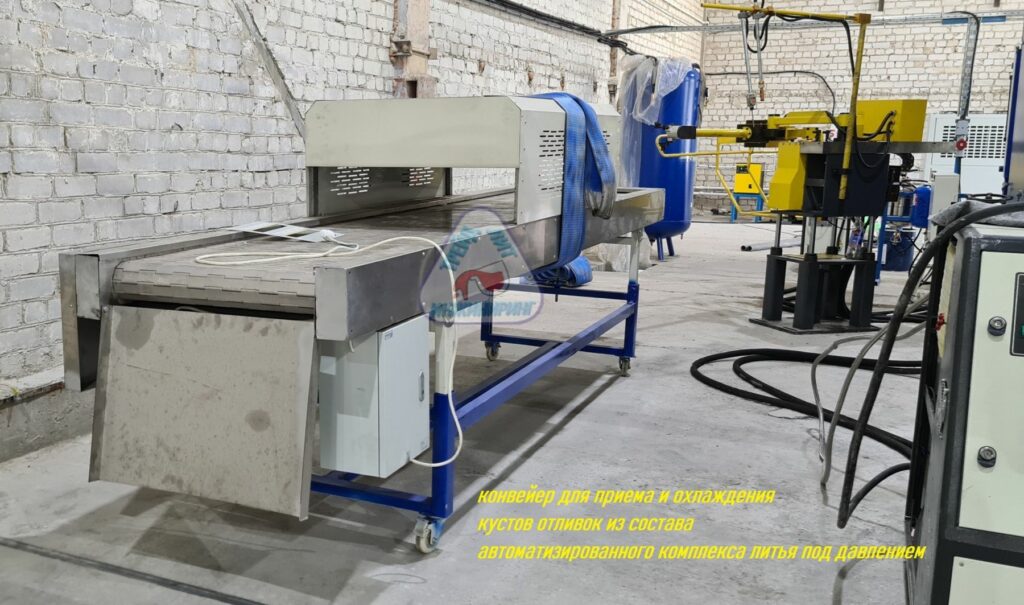
Приемный конвейер с металлической лентой и вентиляторам для охлаждения кустов отливок.
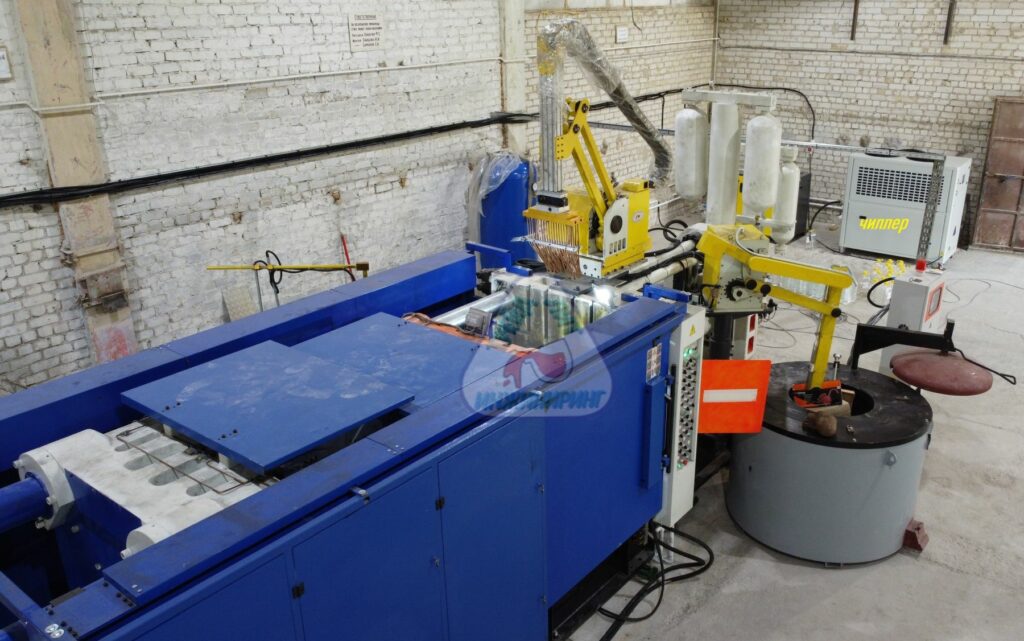
Проводится взаимная расстановка манипулятора-заливщика и раздаточно-подогревательной плавильной печи. На заднем плане чиллер.
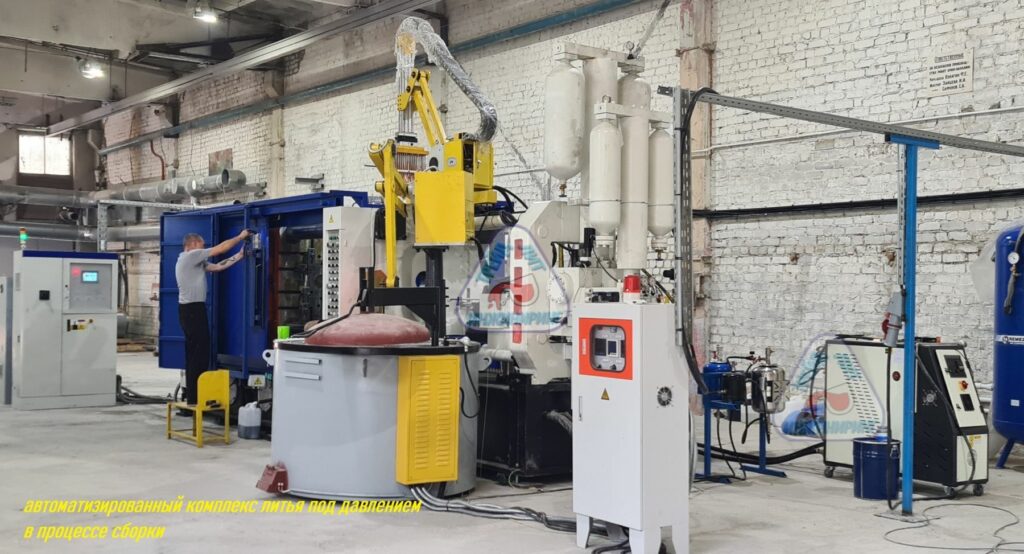
Техническая оснащенность нашего Покупателя и грамотные совместные действия сотрудников Покупателя и специалистов «Трейд-Лит Инжиниринг» обеспечили результат — бережная выгрузка всех грузовых мест вошедших в комплект поставки автоматизированного комплекса на базе машины литья под давлением MS680 с усилием запирания 680 тонн.
Ввод в эксплуатацию машины литья под давлением MS400
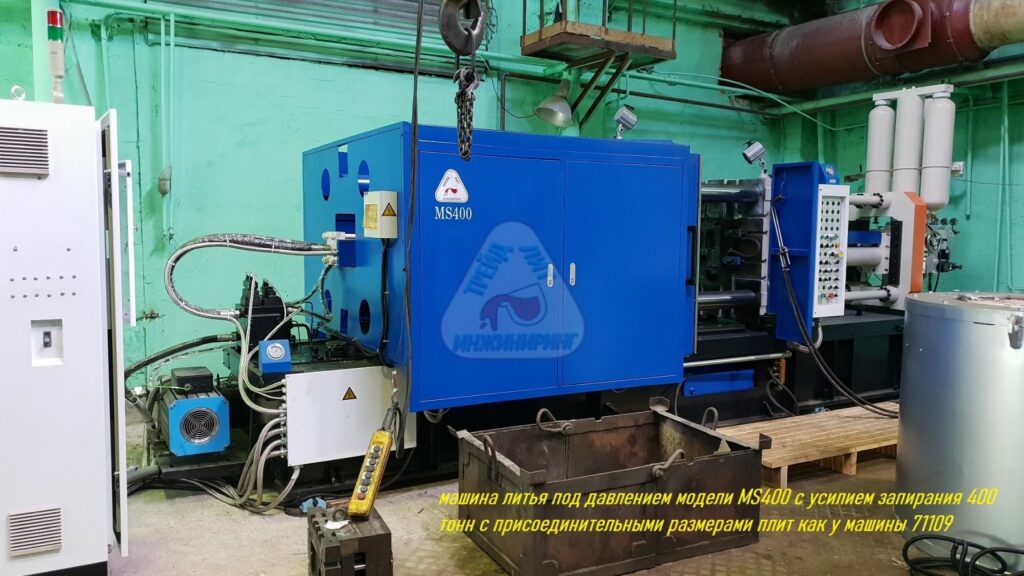
Специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию машины литья под давлением MS400, с усилием запирания 400 тонн.
Машина укомплектована:
- плитами с присоединительными размерами как у машины 711А09, для установки имеющихся пресс-форм без доработки;
- цифровой контрольной системой узла прессования с функцией построения графиков скорости движения металла, давления на металл и хода поршня камеры прессования;
- автоматическим механизмом подачи гранулированной смазки в камеру прессования;
- серводвигателем главного привода и серводвигателем передней двери;
- автоматической передней и ручной задней дверями безопасности;
- электрической печью;
- термостатом, для термостатирования рабочих частей пресс-форм.
Сотрудники нашего предприятия Трейд-Лит Инжиниринг всегда оказывают Покупателям консультативную помощь при выгрузке машины литья под давлением и оборудования.
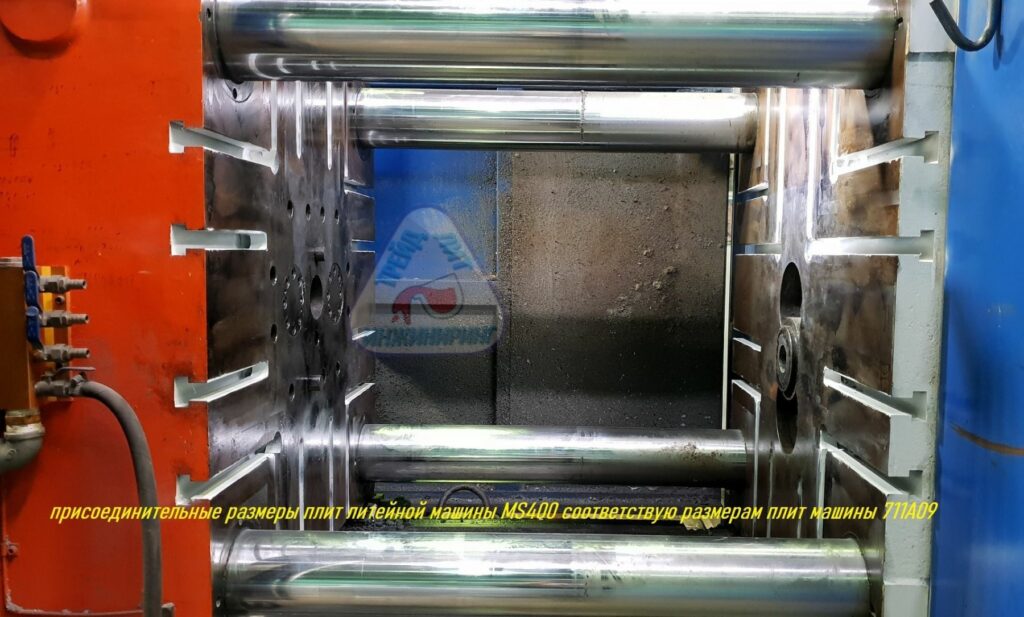
Особенностью всех машин литья под давлением MS400 выпущенных после 2019 годаа являются присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71109. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать, камеру прессования в полном соответствии с плитами машин 71109.
Другой отличительной особенностью машины MS400, как и всех машин серии MS, начиная с 2019 года стала консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при установке габаритных пресс-форм с гидравлическими цилиндрами в помещениях с низкой высотой потолков.
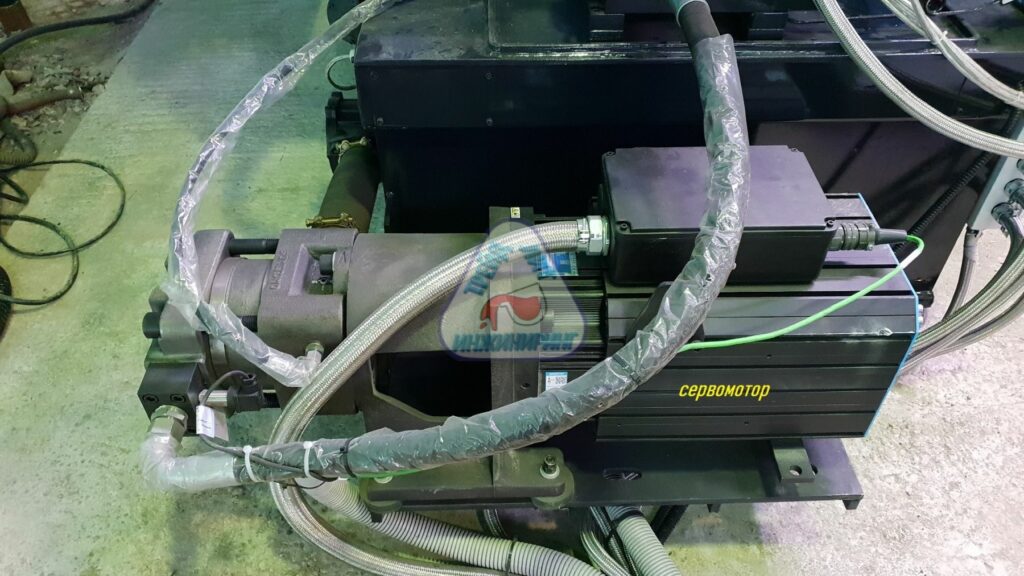
И конечно как и все машины серии MS c 2016 года, машина MS400 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
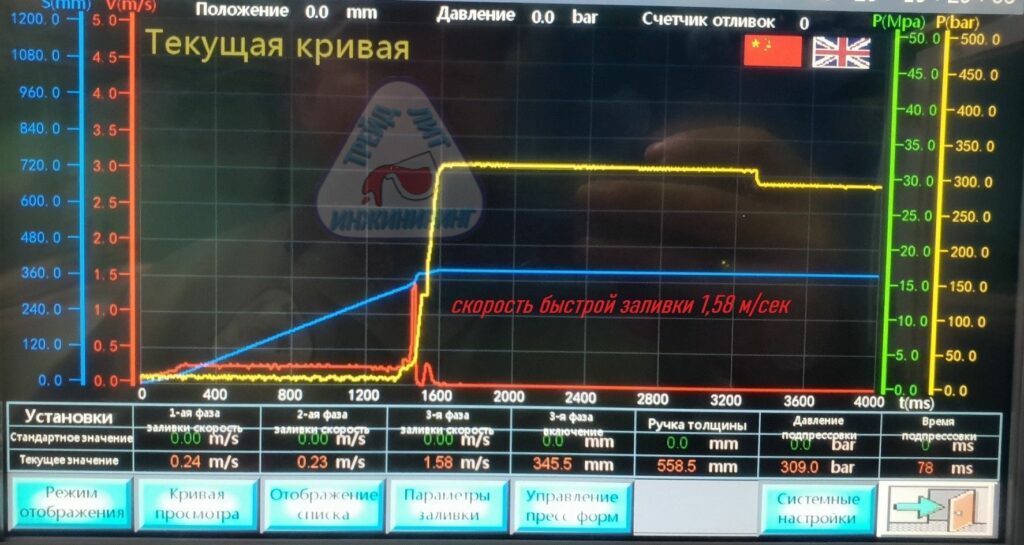
При производстве подборе технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков:
- скорость движения металла;
- давление оказываемое на металл;
- ход поршня, и показ в таблице семи параметров для паспортизации отливки.
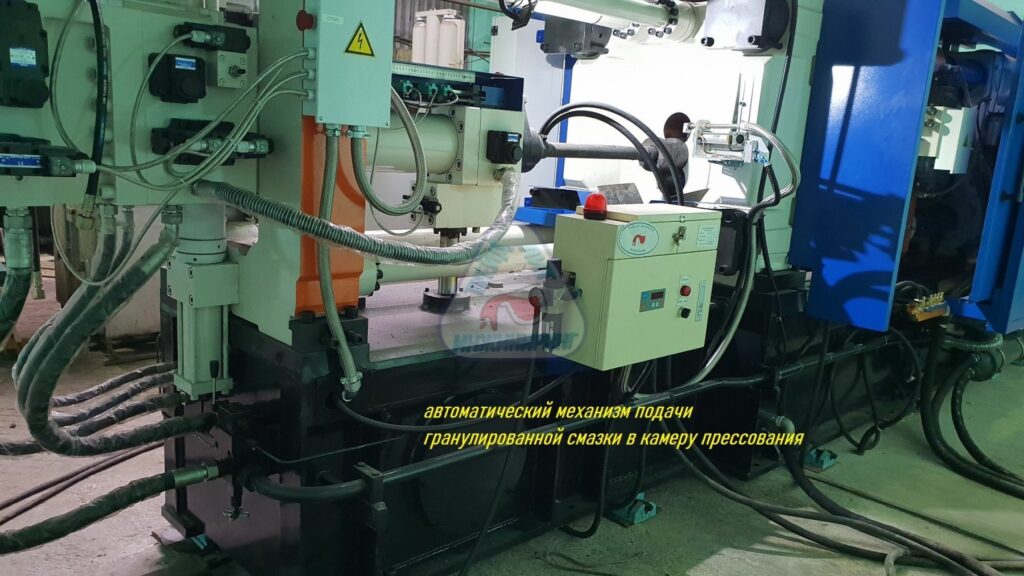
Автоматический механизм подачи гранулированной смазки в камеру прессования, в составе:
- суппорт подачи гранулированной смазки в камеру прессования с пневматическим цилиндром;
- бункер для гранулированной смазки;
- дозатор гранул с пневматическим цилиндром;
- пневматические клапаны;
- система управления с отдельным экраном — индикатором, расположенном на двери бункера.
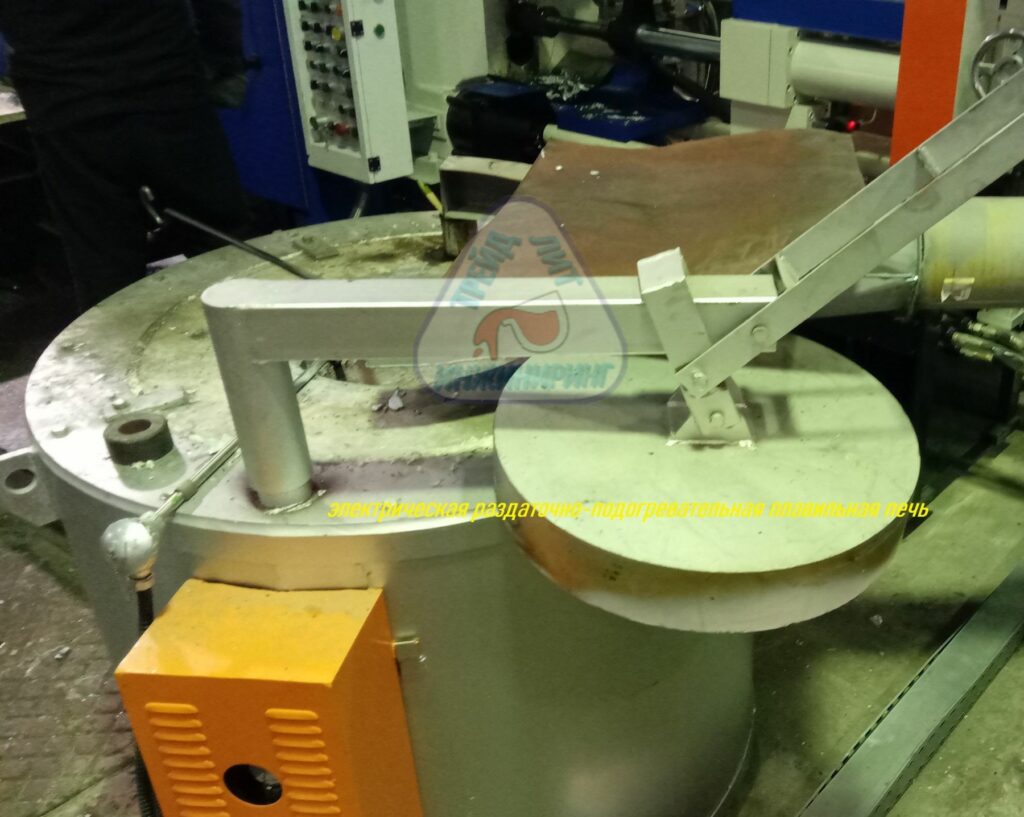
Печь оснащена двумя термопарами:
- термопара находящаяся в объеме печи — выполняет контрольные функции и ограничивает максимальную температуру нагрева печи;
- погружная термопара, находящаяся в металле, поставляется и монтируется в комплекте с чехлом — выполняет управляющие функции, то есть непосредственно подает сигнал на включение контроллером газовой горелки при достижении нижнего предела температуры металла и на выключение газовой горелки при достижении верхнего предела температуры металла.
Печь оснащена системой энергосбережения, включающей в себя преобразователь тока подаваемого на нагревательные элементы. Ток уменьшается в зависимости от температуры металла в тигле, измеряемой погружной термопарой. При достижении температуры, на 50 градусов меньше установленной на контроллере преобразователь начинает плавное снижение тока нагревательных элементов с 110 Ампер на 60 Ампер, затем на 20 Ампер и так до нуля при достижении заданной температуры.
Таким образом полностью отсутствует возможность перегрева металла в автоматическом режиме работы печи.
При работе в режиме поддержания температуры на нагревательные элементы подается пониженный ток — 20 Ампер, достаточный для подогрева металла, при снижении его температуры на пять градусов.
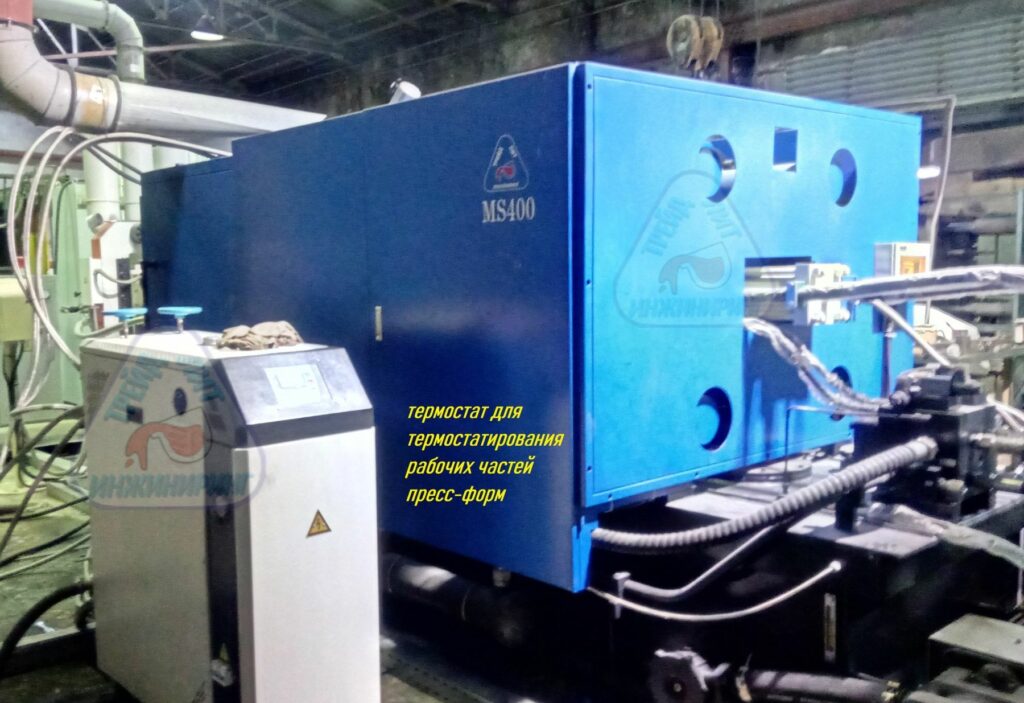
Совместно с машиной так же поставлен термостат для поддержания постоянной температуры рабочих частей пресс-формы, что положительно сказывается на получении отливок стабильного качества.
В результате проведения работ по вводу в эксплуатацию машины литья под давлением MS400 с усилием запирания 400 тонн сотрудниками «Трейд-Лит Инжиниринг» получены партии годных отливок.
Испытания пресс-формы на автоматизированном комплексе литья под давлением MS450
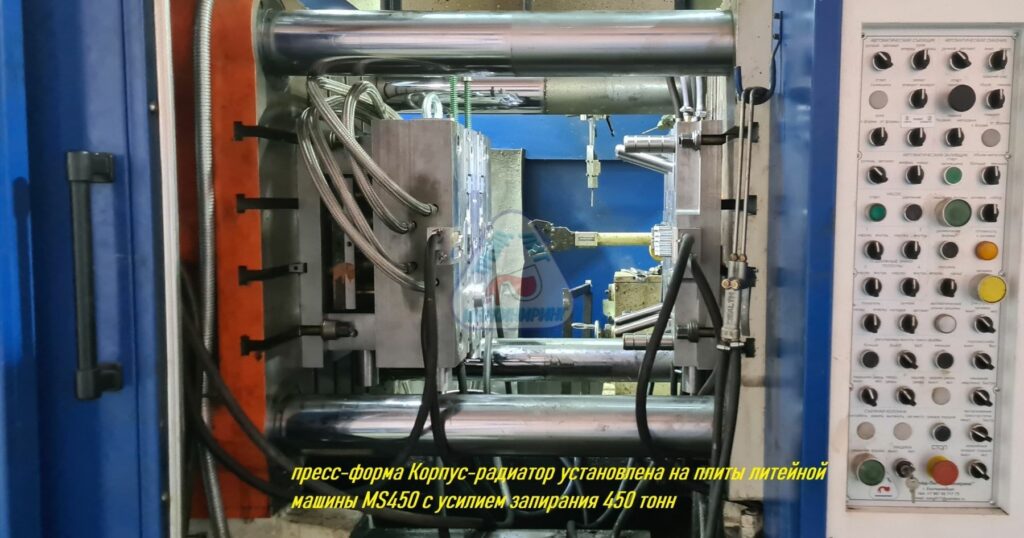
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы комплекта пресс-форм поставленных к машине литья под давлением MS450, с усилием запирания 450 тонн.
Особенностью всех машин литья под давлением MS450 и MS400, выпускаемых с 2019 года будут универсальные присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71107, 71108, 71109 и CLOO-400. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать в полученной отливке, после механической обработки, камеру прессования в полном соответствии с плитами машин 71107, 71108, 71109 и CLOO-400.
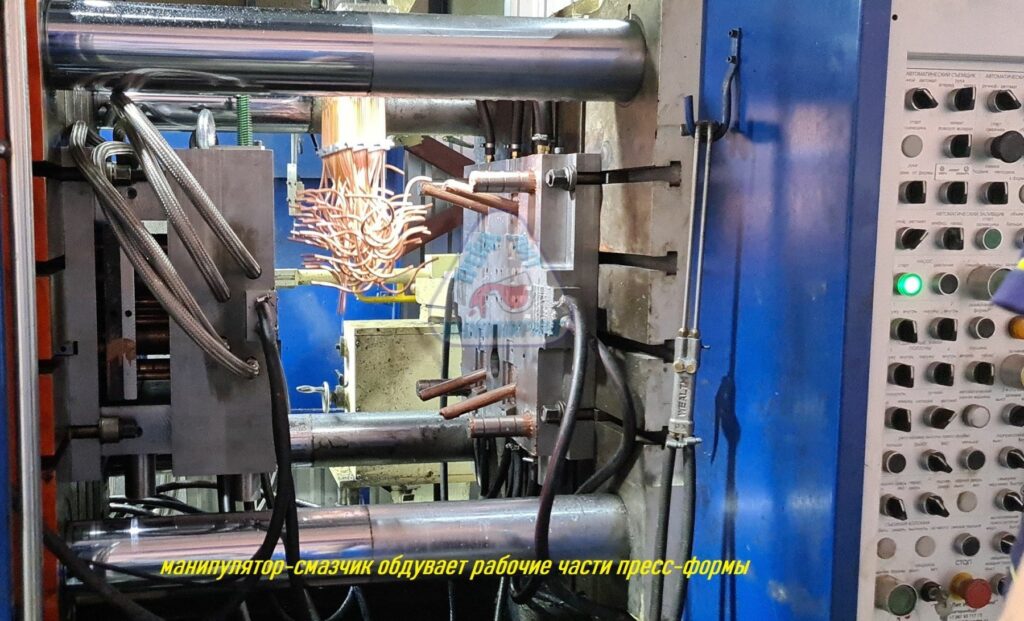
На фотографии показан момент настройки обдува рабочих частей пресс-формы манипулятором-смазчиком.
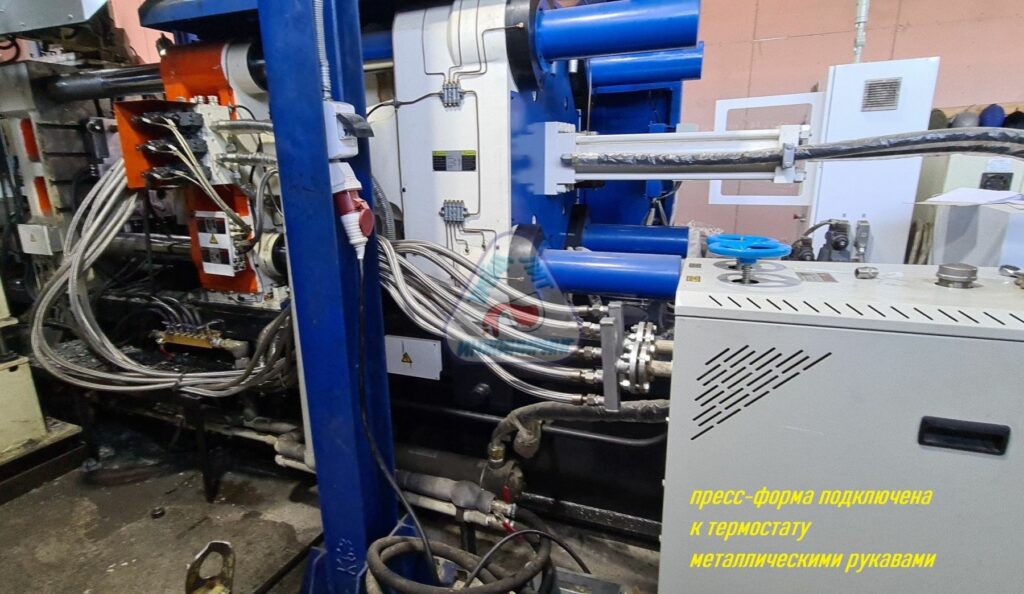
Пресс-форма имеет каналы для термостатирования. Подключение к термостату осуществляется металлическими рукавами.
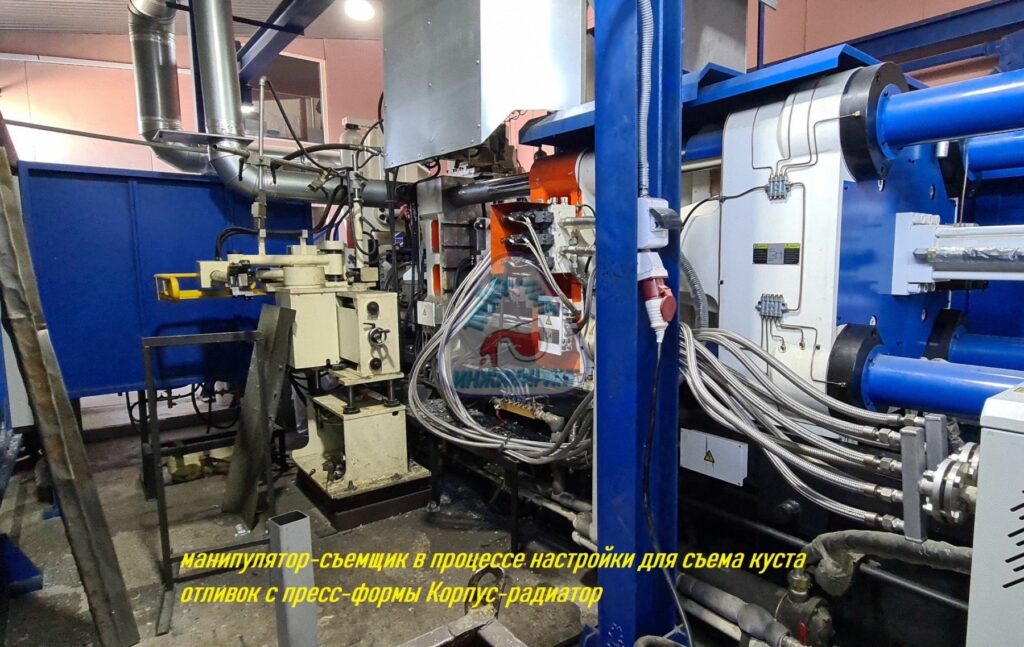
На фотографии показан манипулятор-съемщик в процессе настройки для съема куста отливок.
В результате проведения испытаний пресс-форм сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины, манипуляторов, термостата, печи, автоматического смесителя и конвейера. Получены партии годных отливок.
Ввод в эксплуатацию плавильной электрической печи с механизмом опрокидывания
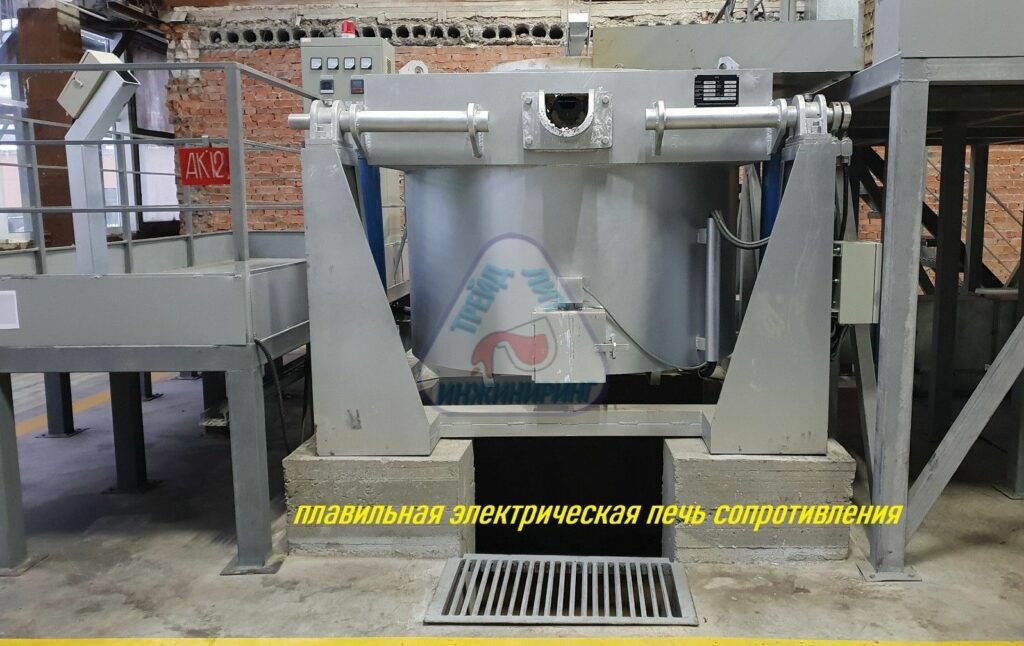
В июне 2021 года специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию плавильной электрической печи с механизмом опрокидывания.
Печь плавильная с механизмом опрокидывания, емкость тигля 480 кг (по алюминию), с автоматическим регулированием включения нагревательных элементов по сигналу погружной термопары, тигель карбидо-кремниевый.
Печь оборудована:
- рамой с основанием и гидравлическими цилиндрами механизма подъема;
- гидравлической станцией механизма подъема;
- погружной термопарой управляющей через контроллер включением нагревательных элементов. Термопара поставляется в чугунном чехле.
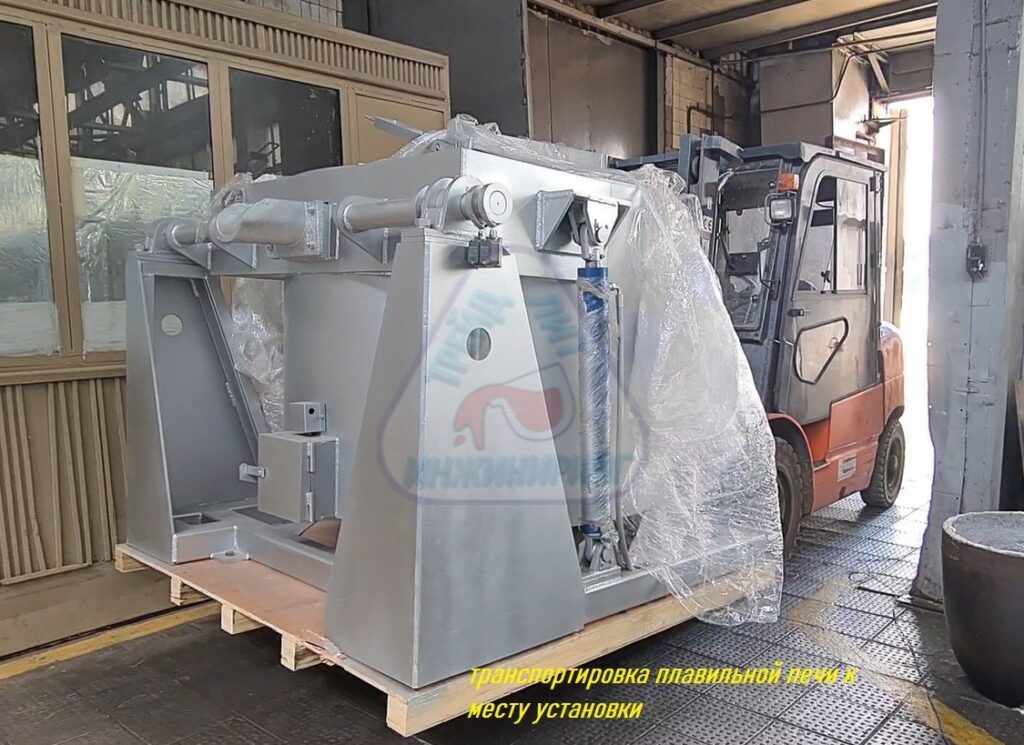
Транспортировка плавильной печи к месту установки.
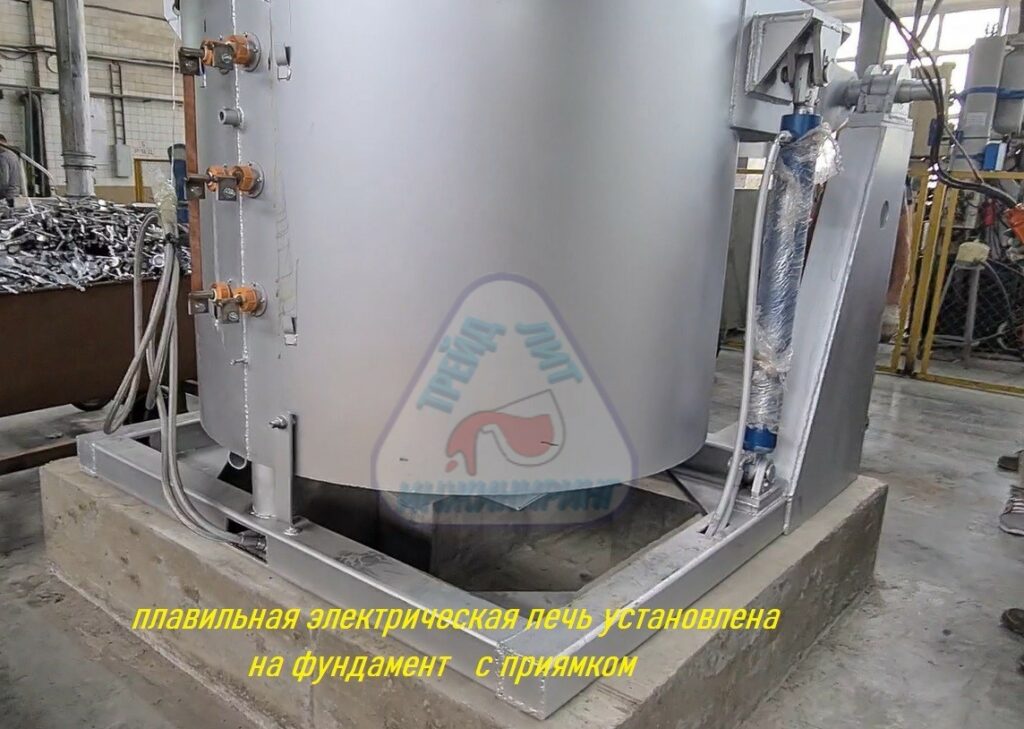
Плавильная печь установлена на фундамент с приямком.
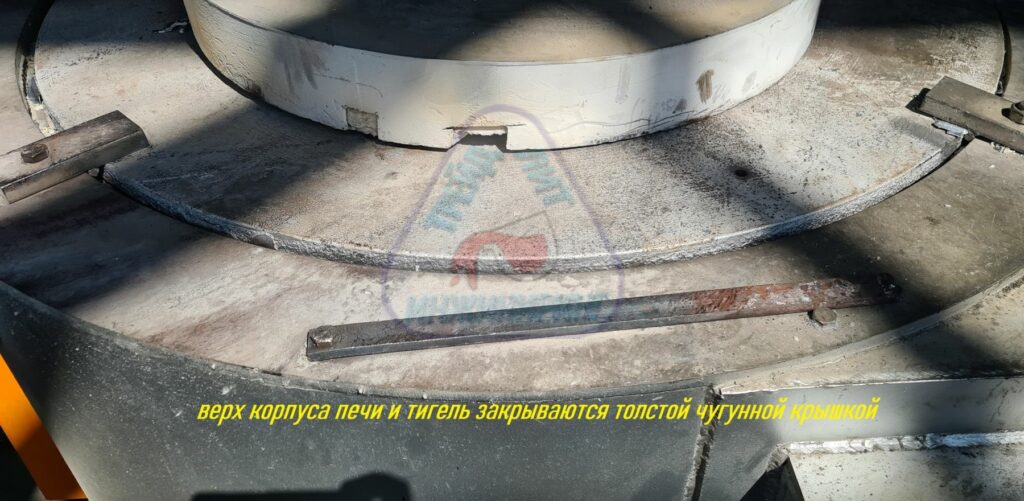
Верх печи и тигля закрывается толстой чугунной крышкой.
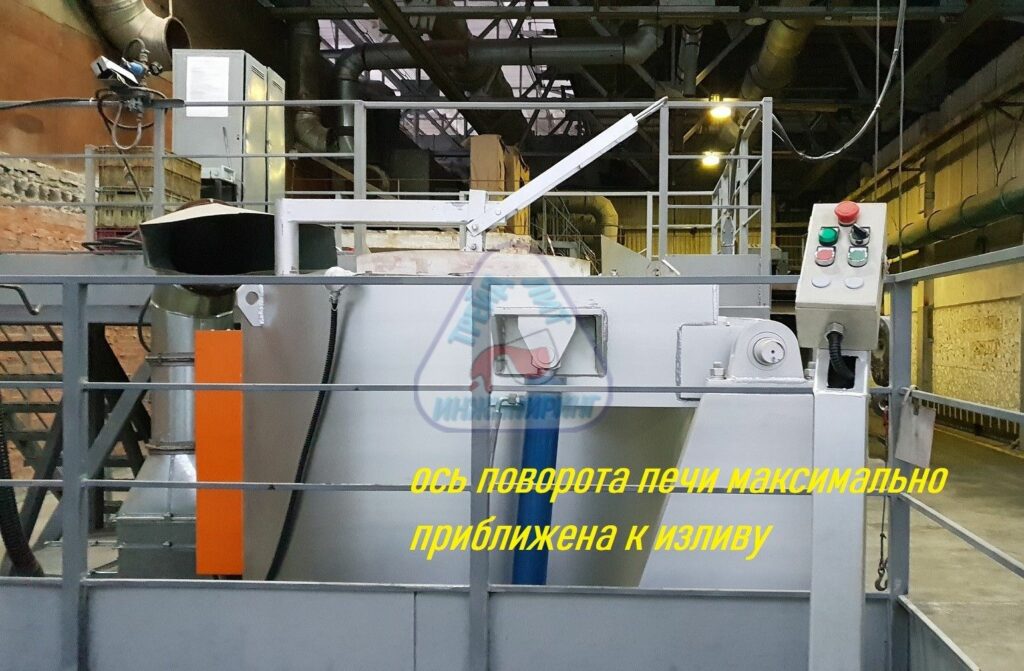
Ось поворота печи максимально приближена и изливу печи.
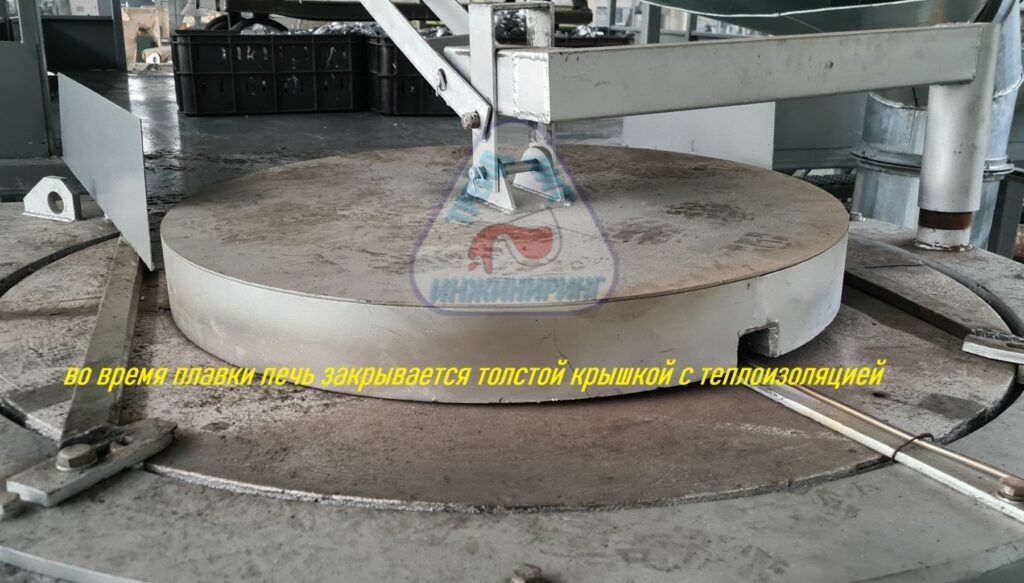
Между обечайкой корпуса и футеровкой запрессовывается слой теплоотражающего материала, что обеспечивает хорошую теплоизоляцию и температуру на поверхности обечайки около 60 градусов, то есть к обечайке можно прикоснуться руками.
Для сбережения электроэнергии в режиме поддержания или плавки на печи размещена толстая крышка с теплоизоляцией. Для удобства крышка располагается на поворотном кронштейне
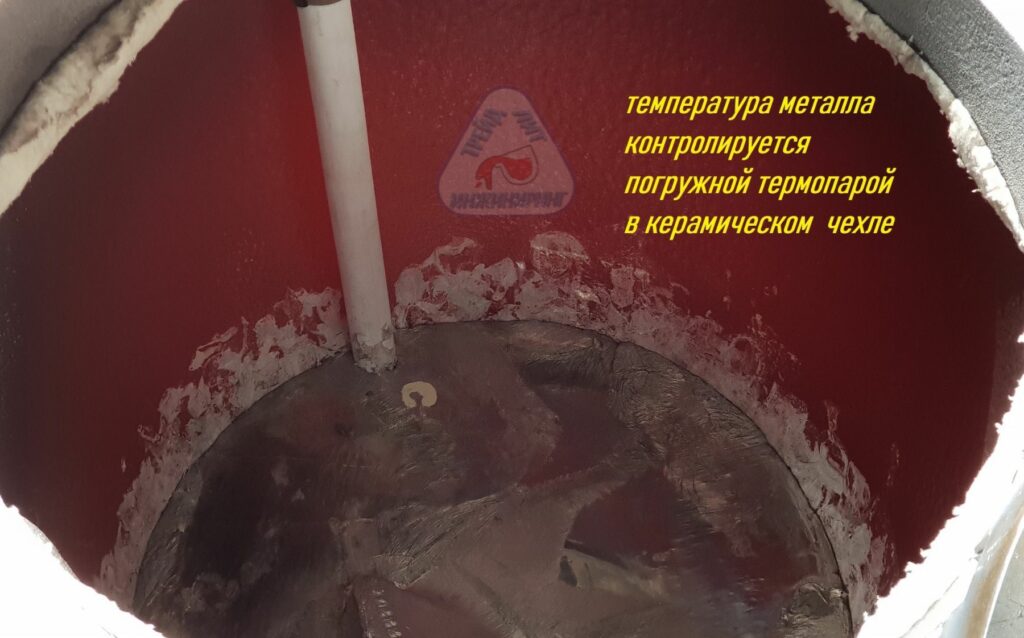
Печь оснащена двумя термопарами:
- термопара находящаяся в объеме печи — выполняет контрольные функции и ограничивает максимальную температуру нагрева печи;
- погружная термопара, находящаяся в металле, поставляется и монтируется в комплекте с чехлом — выполняет управляющие функции, то есть непосредственно подает сигнал на включение контроллером газовой горелки при достижении нижнего предела температуры металла и на выключение газовой горелки при достижении верхнего предела температуры металла.
Печь оснащена системой энергосбережения, включающей в себя преобразователь тока подаваемого на нагревательные элементы. Ток уменьшается в зависимости от температуры металла в тигле, измеряемой погружной термопарой. При достижении температуры, на 50 градусов меньше установленной на контроллере преобразователь начинает плавное снижение тока нагревательных элементов с 110 Ампер на 60 Ампер, затем на 20 Ампер и так до нуля при достижении заданной температуры.
Таким образом полностью отсутствует возможность перегрева металла в автоматическом режиме работы печи.
При работе в режиме поддержания температуры на нагревательные элементы подается пониженный ток — 20 Ампер, достаточный для подогрева металла, при снижении его температуры на пять градусов.
Съезд литейщиков 2021
С 08 по 09 июня 2021 года наше предприятие Трейд-Лит Инжиниринг принимало участие в XV Съезде литейщиков и международной выставке «Металлургия Литмаш 2021» на территории «Экспоцентра «Красная Пресня» в Москве.
От нашего предприятия с докладом на секции «Специальные виды литья» выступил заместитель директора Синягин Константин Олегович.
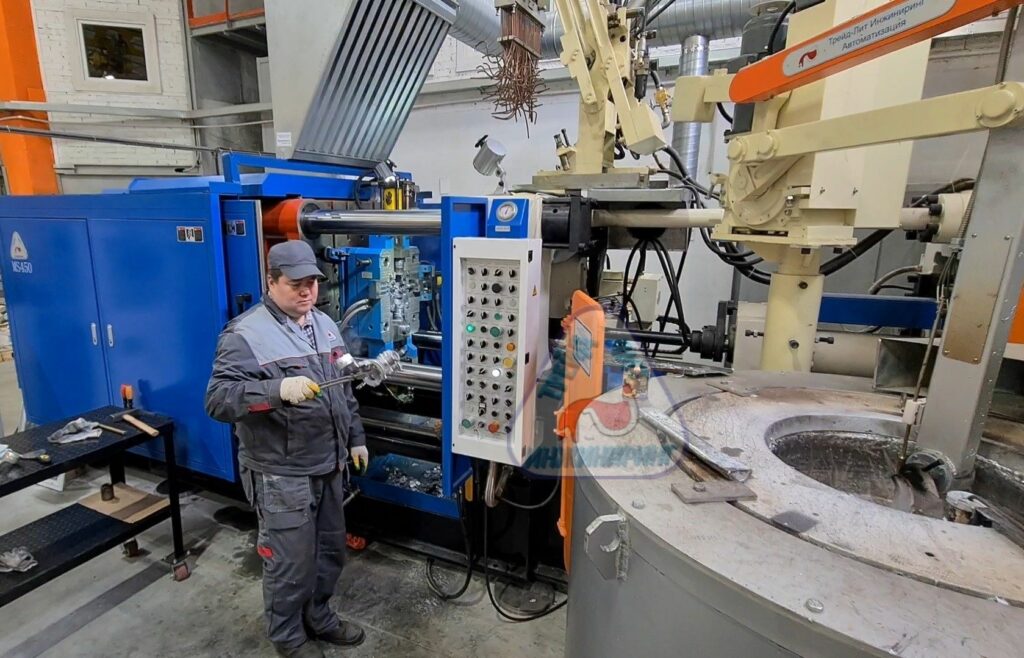
Тема доклада «Комплексный подход к получению герметичных отливок».
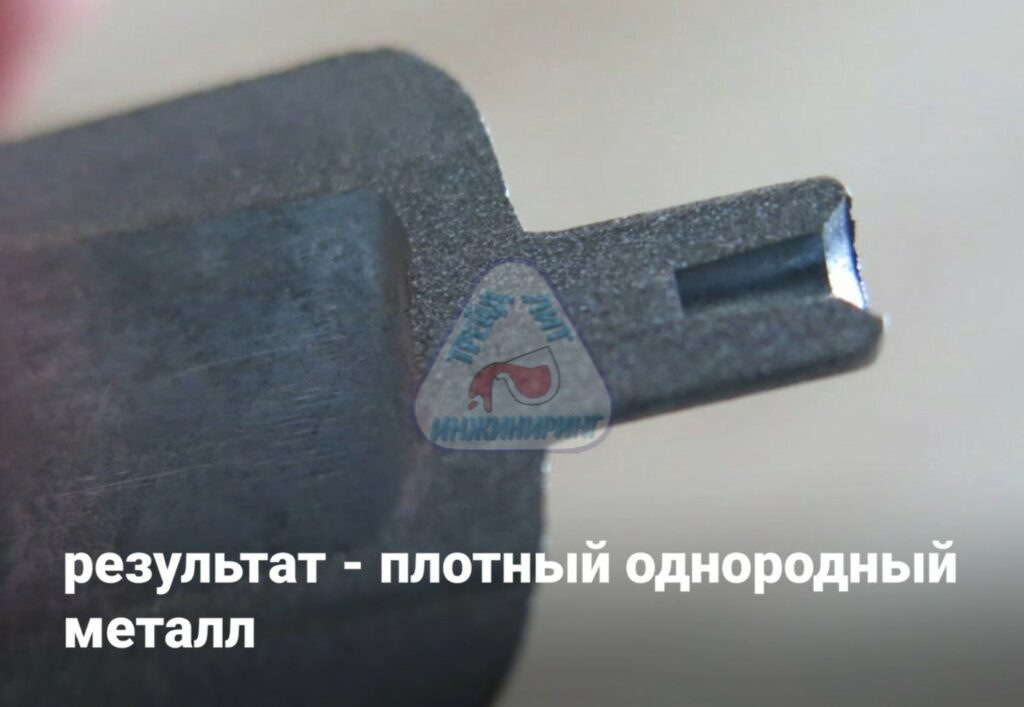
В процессе доклада Константин Олегович рассказал присутствующим специалистам-литейщикам о комплексном подходе разработанном «Трейд-Лит Инжиниринг» для получения герметичных отливок на примере отливки «Корпус».
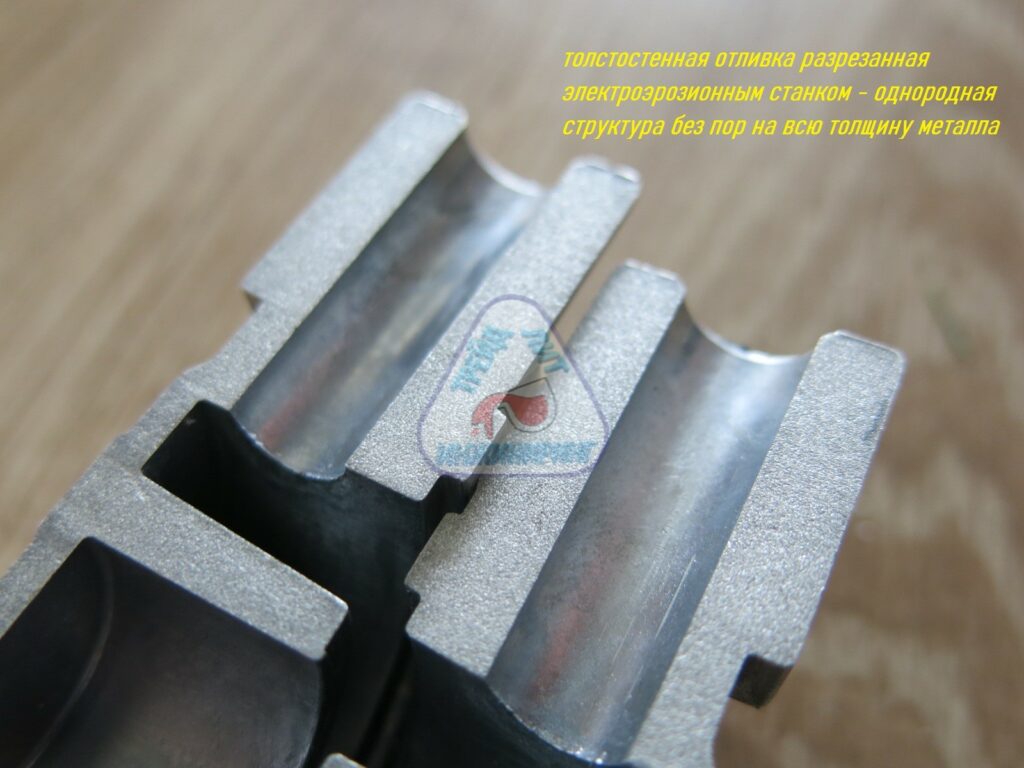
Комплексный подход к производству герметичных отливок разработанный «Трейд-Лит Инжиниринг» дает результаты показанные на фоторафиях — плотный однородный металл без пор по всей глубине отливки.
Выставка «Металлургия Литмаш 2021»
С 08 по 09 июня 2021 года наше предприятие принимало участие в международной выставке «Металлургия Литмаш 2021» на территории ЦВК «Экспоцентр» в Москве.
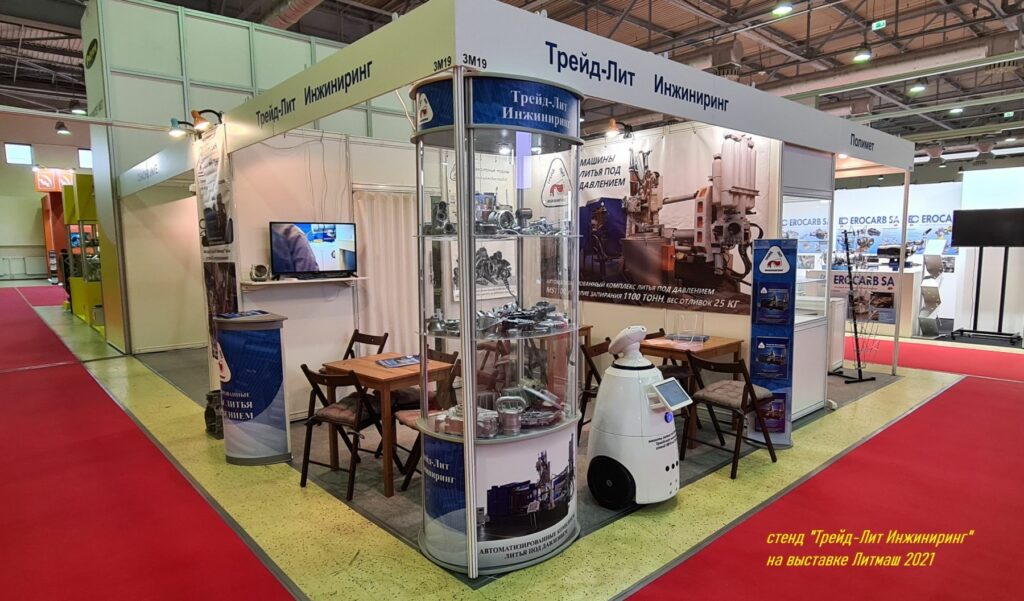
Стенд нашего предприятия посетили более пяти десятков руководителей и специалистов предприятий, производящих отливки из алюминиевых и цинковых сплавов методом литья под давлением или использующих заготовки, полученные литьем под давлением, а так же представители организаций, планирующих производство или использование отливок в обозримом будущем.
Посетители нашего стенда ознакомились с поставляемым нами оборудованием литья под давлением, а так же оценили результаты внедрения нашими специалистами, представленные в виде образцов отливок, полученных на поставленных нами машинах. Качество литья было показано на расточенных и разрезанных на электроэрозионном станке отливках.
Мы уверены в том, что проведенные на нашем стенде переговоры перерастут в долговременное плодотворное сотрудничество.
Испытания пресс-формы Корпус розетки на автоматизированном комплексе литья под давлением MS450
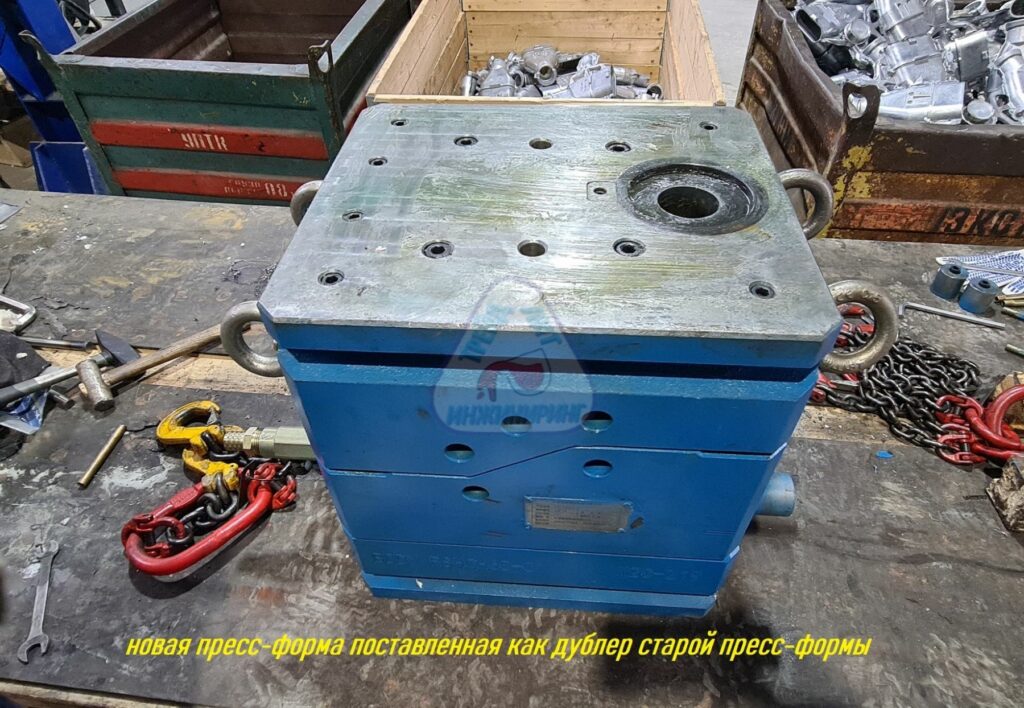
Специалисты «Трейд-Лит Инжиниринг» провели испытания и подбор технологических режимов работы пресс-формы Корпус розетки поставленной к машине литья под давлением MS450, с усилием запирания 450 тонн.
Для производства отливок на машине литья под давлением MS450 с усилием запирания 450 тонн нашим предприятием поставлены пресс-формы имеющие современную конструкцию, характеризующуюся следующими конструктивными особенностями:
- габаритностью, то есть заметно превышают по геометрическим параметрам аналогичные пресс-формы для ручной заливки на старых машинах, что дает возможность лучше распределять и нести тепловую нагрузку при автоматической работе;
- развитой литниковой системой;
- большим пресс-остатком, относительно старых пресс-форм, что обеспечивает достаточное количество металла в развитой литниковой системе, для быстрого заполнения формообразующей полости;
- наличием каналов для термостатирования или охлаждения в матрице и пуансоне с диаметром каналов не менее 10 мм;
- наличием коаксиальных каналов в пуансоне и знаках оформляющих крупные отверстия;
- наличие охлаждения литниковой втулки пресс-формы, организованного как обойма с проточками для движения воды;
- наличие каналов охлаждения в рассекателе, диаметр каналов не менее 8 мм;
- наличием устройств 100% контроля проливаемости;
- наличием в конструкции пресс-формы рассекателя;
- конструктивной особенностью в виде изготовления обоймы с глухим посадочным местом под матрицу, с отсутствием подкладных плит, что обеспечивает общую жесткость конструкции и хорошее распределение тепловой нагрузки.
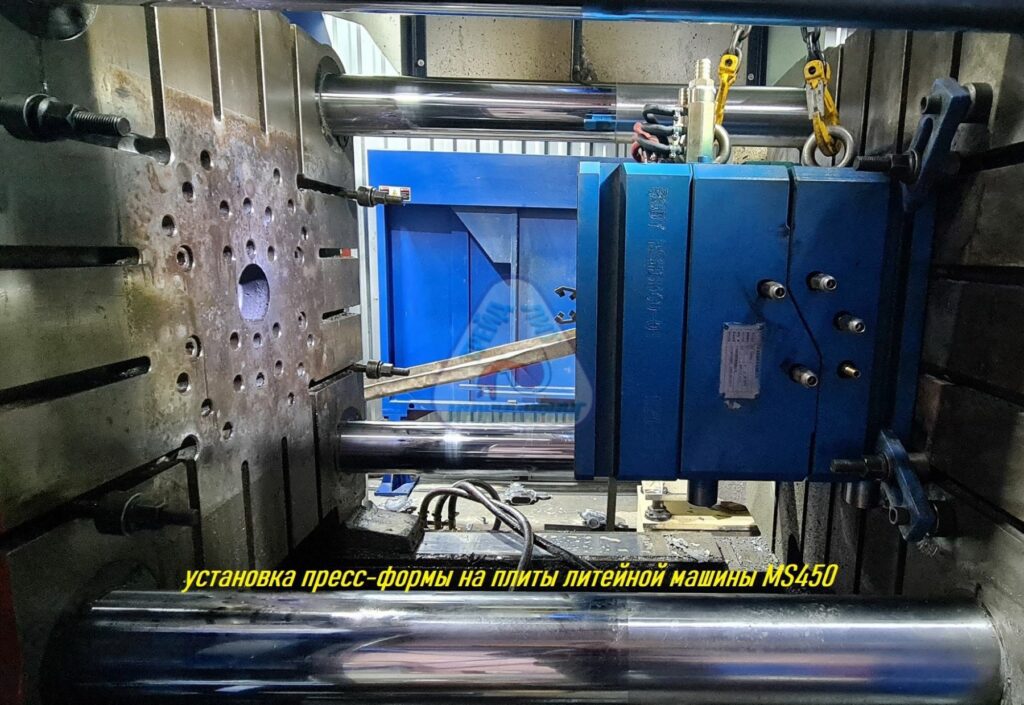
Установка пресс-формы на плиты машины литья под давлением MS450.
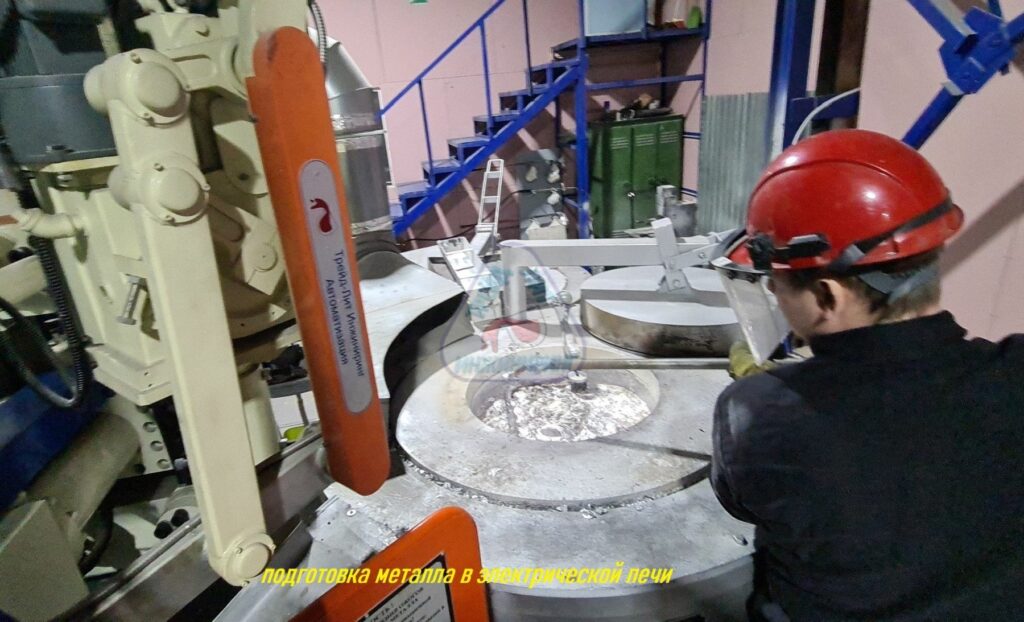
Для получения годных отливок проводим подготовку металла — дегазацию.
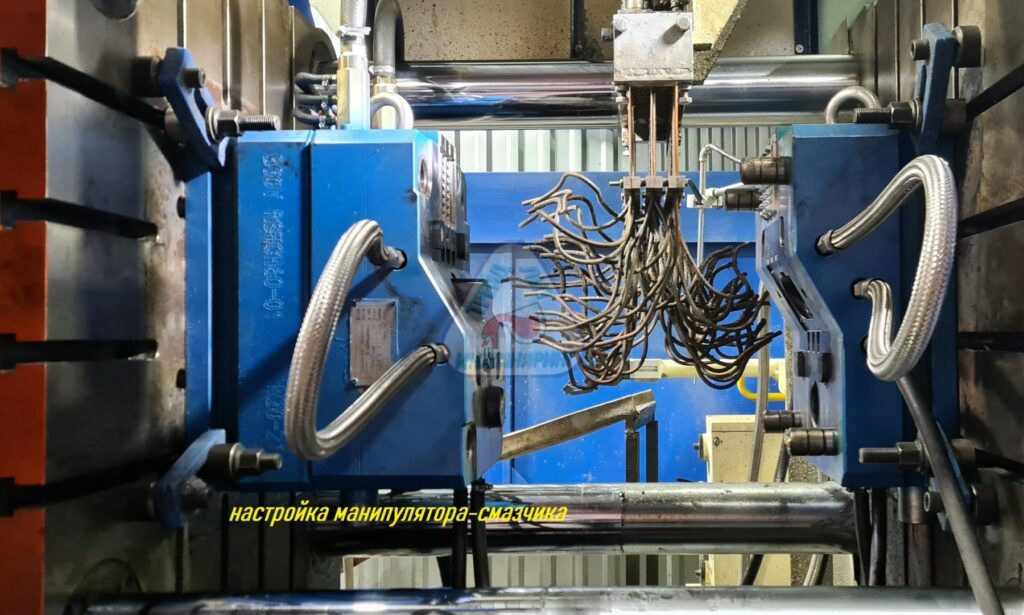
Проводим настройку подачи разделительной смазки и сжатого воздуха манипулятором-смазчиком на рабочие части пресс-формы.
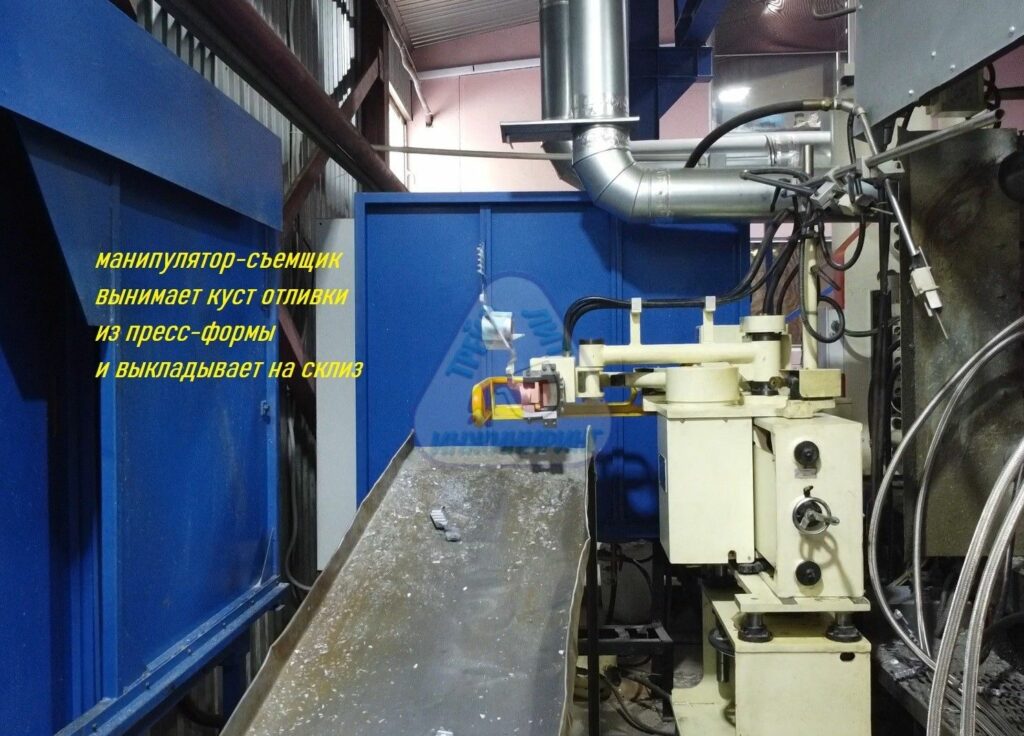
Манипулятор-съемщик выкладывает отливки в технологическую тару.
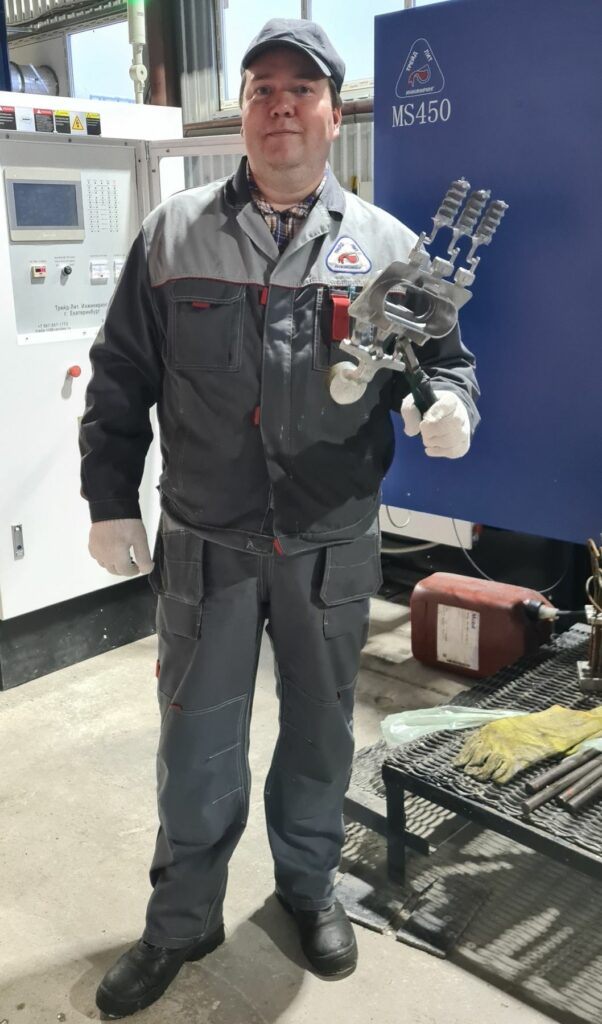
В результате проведения испытаний пресс-форм сотрудниками «Трейд-Лит Инжиниринг» проведен подбор режимов работы машины, манипуляторов, термостата, печи, автоматического смесителя и конвейера. Получены партии годных отливок.
Ввод в эксплуатацию автоматизированного комплекса литья под давлением цинковых сплавов на базе машины литья под давлением с горячей камерой прессования НТ90
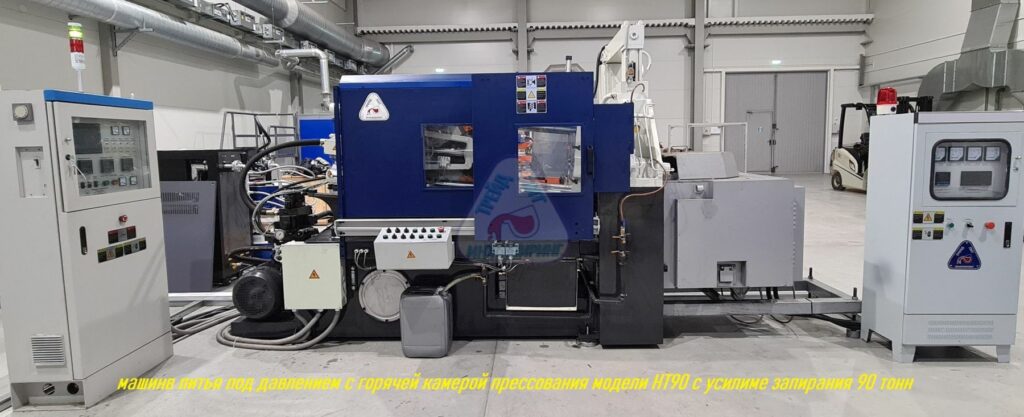
Автоматизированный комплекс на базе машины литья под давлением с горячей камерой прессования (для литья цинковых сплавов) с усилием запирания 90 тонн, модели НТ90, предназначенный для производства корпусов с требованиями к видовым характеристикам, герметичности, отсутствию выкрашивания при нарезке резьбы.
В автоматизированный комплекс входят:
- горячекамерная машина литья под давлением с усилием запирания 90 тонн, модели НТ90;
- электрическая печь, с погружной управляющей термопарой и тиглем из нержавеющей стали;
- манипулятор смазчик-съемщик-автоматические весы;
- конвейер, для приема отливок после автоматического взвешивания;
- термостат для термостатирования рабочих частей пресс-форм;
- чиллер воздушный для охлаждения гидравлических цилиндров узла прессования, рабочих частей пресс-форм и радиатора машины.
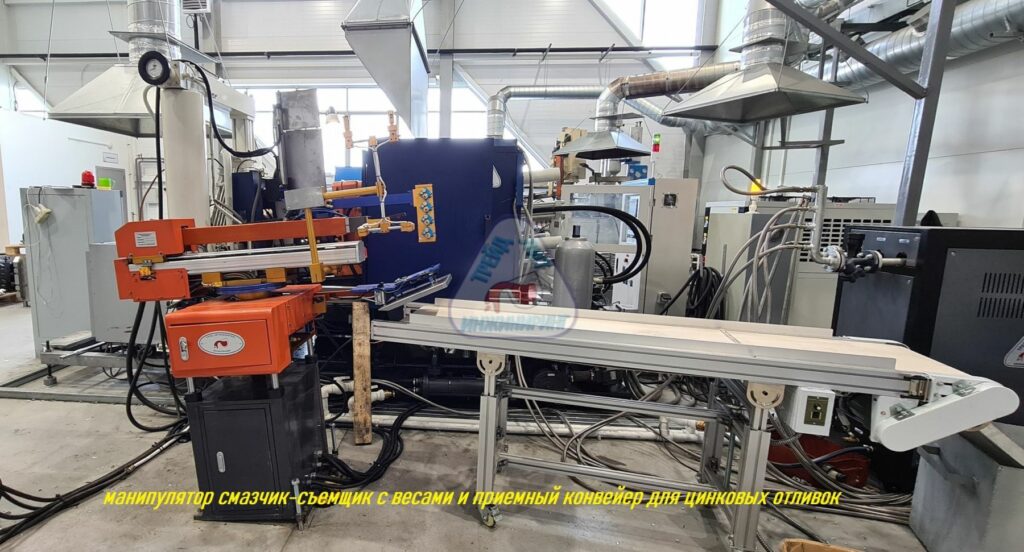
Работающий в составе комплекса манипулятор смазчик-съемщик с весами и приемный конвейер для цинковых отливок.
После точного взвешивания, если отклонение в весе куста отливок не составили более заданного с точность до 1 грамма, механизм весов опрокидывается и куст отливок поступает на ленту конвейера.
По команде весов начинается следующий цикл работы машины.
На пульте управления манипулятора, установлен сенсорный монитор на котором мы можем задавать:
- координаты подачи смазки и обдува;
- время подачи смазки и обдува;
- вес куста отливок;
- точность взвешивания куста отливок;
- скорость движения;
- алгоритм распознавания отливки и многие другие функции.
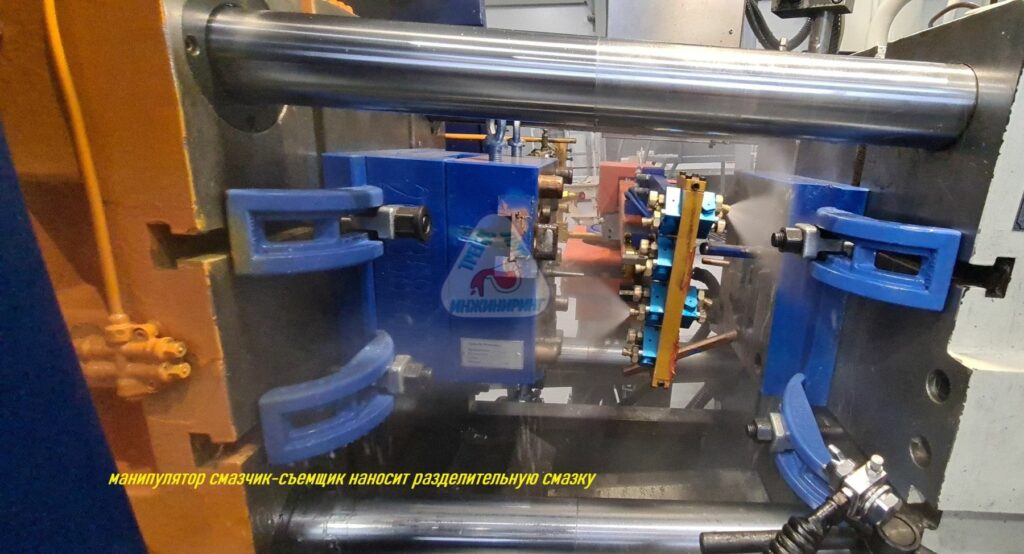
На фотографии показано нанесение разделительной смазки на рабочие части пресс-формы по координатам заданным сервоприводу манипулятора. Задействованы три форсунки, согласно конструкции пресс-формы.
2020 год
Ввод в эксплуатацию автоматизированного комплекса литья под давлением MS450

Специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS450, с усилием запирания 450 тонн.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для автоматического нанесения двух видов смазки (разделительной и противозадирной) на рабочие части пресс-формы;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок в технологическую тару;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью.
Особенностью всех машин литья под давлением MS450 и MS400, выпускаемых в 2019-2020 годах будут универсальные присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71107, 71108, 71109 и CLOO-400. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать в полученной отливке неподвижной плиты, после механической обработки, камеру прессования в полном соответствии с плитами машин 71107, 71108, 71109 и CLOO-400.
Другой отличительной особенностью всех машин серии MS, начиная с 2019 года станет консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при применении автоматического механизма съема колонны на крупных машинах.
И конечно как и все машины серии MS c 2016 года, машина MS450 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.

На фотографии показана настройка узла прессования машины литья под давлением перед подъемом в центральное положение заливки.
Узел прессования машин MS450, может работать в любом положении от 0 до -200 мм.
Так же на фотографии показан манипулятор-смазчик поворотного типа, которым комплектуются машины литья под давлением, устанавливаемые в помещениях с низким потолком или малым расстоянием до кран-балки. Конструкция манипулятора-смазчика оптимально подходит для нанесения разделительной и противозадирной смазки на сложные формообразующие, в том числе противозадирной смазки на подвижные части пресс-формы — ползуны.

После плавки металла производится подготовка металла к литью ответственных деталей. Так же на фотографии показан манипулятор-заливщик, предназначенный для автоматической подачи заданного количества металла в камеру прессования.

Металл готов к работе. На фотографии показан манипулятор-заливщик над поверхностью металла. В металле находится термопара в керамическом чехле.

Манипулятор-смазчик наносит разделительную смазку на рабочие части пресс-формы.

И вот сотрудники Покупателя совместно со специалистами Трейд-Лит Инжиниринг получили годные отливки в автоматическом режиме.
Ввод в эксплуатацию автоматизированного комплекса литья под давлением MS450

Январь 2020 года Челябинск. Специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS450, с усилием запирания 450 тонн.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для автоматического нанесения двух видов смазки (разделительной и противозадирной) на рабочие части пресс-формы;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок в технологическую тару;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- чиллером, для охлаждения пресс-форм, термостата, машины и камеры прессования.
Особенностью всех машин литья под давлением MS450 и MS400, выпускаемых в 2019-2020 годах будут универсальные присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71107, 71108, 71109 и CLOO-400. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать в полученной отливке неподвижной плиты, после механической обработки, камеру прессования в полном соответствии с плитами машин 71107, 71108, 71109 и CLOO-400.
Другой отличительной особенностью всех машин серии MS, начиная с 2019 года станет консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при применении автоматического механизма съема колонны на крупных машинах.И конечно как и все машины серии MS c 2016 года, машина MS450 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.

Сотрудники нашего предприятия Трейд-Лит Инжиниринг всегда оказывают Покупателям консультативную помощь при выгрузке машины литья под давлением и оборудования.

На фотографии показана сборка узла прессования машины литья под давлением.
Узел прессования машин MS450, может работать в любом положении от 0 до -200 мм.
Отличительной особенностью узла прессования всех машин модели MS450, является наличие автоматической регулировки давления в обоих аккумуляторах.

На фотографии показан интерфейс настройки давления в аккумуляторах. Так же мы видим окно задачи давления, по достижении которого включится мультипликатор, что особо важно для производства отливок с требованиями по герметичности.

На фотографии машина литья под давлением с установленными на нее манипуляторами. На верхней поверхности неподвижной плиты смонтирован манипулятор-смазчик поворотного типа, которым комплектуются машины литья под давлением, устанавливаемые в помещениях с низким потолком или малым расстоянием до кран-балки. Конструкция манипулятора-смазчика оптимально подходит для нанесения разделительной и противозадирной смазки на сложные формообразующие, в том числе противозадирной смазки на подвижные части пресс-формы — ползуны. На лицевой стороне станины на колонне установлен манипулятор-заливщик, обеспечивающий автоматическую подачу металла весом до 10 кг.

В составе автоматизированного комплекса литья под давлением Трейд-Лит Инжиниринг так же поставлена электрическая раздаточно-подогревательная печь, с возможностью наплавки металла

После плавки металла производится подготовка металла к литью ответственных деталей. Так же на фотографии показан манипулятор-заливщик, предназначенный для автоматической подачи заданного количества металла в камеру прессования.

Металл готов к работе. На фотографии показан манипулятор-заливщик над поверхностью металла. В металле находится термопара в керамическом чехле.

И вот сотрудники Покупателя совместно со специалистами Трейд-Лит Инжиниринг получили годные отливки в автоматическом режиме.

При производстве подборе технологических режимов получения годных отливок специалисты нашего предприятия используют интерфейс описывающий процесс заполнения формообразующей полости. При описании процесса производится построение трех графиков: — скорость движения металла; — давление оказываемое на металл; — ход поршня, и показ в таблице семи параметров для паспортизации отливки.
Ввод в эксплуатацию машины литья под давлением MS300

Январь 2020 года Томск. Специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию машины литья под давлением MS300, с усилием запирания 300 тонн.
Машина укомплектована:
- автоматическим механизмом подачи гранулированной смазки в камеру прессования;
- серводвигателем главного привода и серводвигателем передней двери;
- автоматической передней и ручной задней дверями безопасности;
- автоматическим гидравлическим механизмом регулировки давления в аккумуляторах узла прессования;
- термостатом, для термостатирования рабочих частей пресс-форм;
- одноместной пресс-формой.

Сотрудники нашего предприятия Трейд-Лит Инжиниринг всегда оказывают Покупателям консультативную помощь при выгрузке машины литья под давлением и оборудования.

Особенностью всех машин литья под давлением MS300 выпущенных в 2015-2020 годах являются присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71107 и 71108. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать, камеру прессования в полном соответствии с плитами машин 71108.
Другой отличительной особенностью машины MS300, как и всех машин серии MS, начиная с 2019 года стала консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при установке габаритных пресс-форм с гидравлическими цилиндрами в помещениях с низкой высотой потолков.
И конечно как и все машины серии MS c 2016 года, машина MS300 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.

Совместно с машиной литья под давлением MS300 нашим предприятием поставлена пресс-форма современной конструкции, характеризующаяся следующими конструктивными особенностями:
- габаритностью, то есть заметно превышают по геометрическим параметрам аналогичные пресс-формы для ручной заливки на старых машинах, что дает возможность лучше распределять и нести тепловую нагрузку при автоматической работе;
- развитой литниковой системой;
- большим пресс-остатком, относительно старых пресс-форм, что обеспечивает достаточное количество металла в развитой литниковой системе, для быстрого заполнения формообразующей полости;
- наличием каналов для термостатирования или охлаждения в матрице и пуансоне с диаметром каналов не менее 10 мм;
- наличием коаксиальных каналов в пуансоне и знаках оформляющих крупные отверстия;
- наличие охлаждения литниковой втулки пресс-формы, организованного как обойма с проточками для движения воды;
- наличие каналов охлаждения в рассекателе, диаметр каналов не менее 8 мм;
- наличием устройств 100% контроля проливаемости;
- наличием в конструкции пресс-формы рассекателя;
- конструктивной особенностью в виде изготовления обоймы с глухим посадочным местом под матрицу, с отсутствием подкладных плит, что обеспечивает общую жесткость конструкции и хорошее распределение тепловой нагрузки.

На фотографии показана организация коаксиального канала охлаждения в подвижном знаке пресс-формы. Видно как два резиновых рукава прямой и обратной подачи воды подключены к медным трубкам коаксиального канала. Подвижный знак приводится в движение гидравлическим цилиндром — на фотографии показаны конечные выключатели положения подвижного знака.

Совместно с машиной так же поставлен термостат для поддержания постоянной температуры рабочих частей пресс-формы, что положительно сказывается на получении отливок стабильного качества.

На фотографии показан участок, оснащенный современной машиной литья под давлением модели MS300, поставленной и введенной в эксплуатацию специалистами нашего предприятия «Трейд-Лит Инжиниринг»
Выгрузка машины литья под давлением MS1100 с усилием запирания 1100 тонн

Выгрузка машины литья под давлением — всегда ответственная задача, справиться с которой сотрудникам Покупателей помогают специалисты нашего предприятия «Трейд-Лит Инжиниринг».
Наши инженеры всегда приезжают в Покупателям в момент выгрузки машин литья под давлением, для того чтобы проконсультировать и просто помочь с проведением работ.
В случае с машиной литья под давлением MS1100 не явился исключением, тем более, что масса только самой машины превышает 70 тонн, а общая масса грузов вошедших в автоматизированный комплекс литья под давлением превысила 80 тонн. Ведь в комплекс вошли:
- манипулятор-заливщик большой мощности, обеспечивающий подачу металла массой до 20 кг;
- манипулятор-смазчик, для работы с габаритными пресс-формами, с размером формообразующей превышающим 1000х1000 мм;
- манипулятор-съемщик, выдерживающий ритмичное снятие с пресс-форм отливок большой массы — более 20 кг;
- раздатойно-подогревательная печь;
- термостаты, чиллер, смеситель;
- апасные части и расходные материалы.
Для того, чтобы представить сложности выгрузки машины MS1100, достаточно знать, что масса каждой колонны узла запирания превышает 2 тонны, а колонны транспортируются отдельно от узла запирания.

Выгрузка узла запирания — ответственный момент. На фотографии в верхней части узла запирания хорошо виден гидравлический цилиндр большой длины — часть автоматического механизма съема верхней колонны

Узел прессования, как и узел запирания размещены на прочных и тяжелых транспортных рамах из металлопроката. Такое размещение груза обеспечивает его максимальную защиту при транспортировке и выгрузке.

Техническая оснащенность нашего Покупателя и грамотные совместные действия сотрудников Покупателя и специалистов «Трейд-Лит Инжиниринг» обеспечили результат — бережная выгрузка всех грузовых мест вошедших в комплект поставки автоматизированного комплекса на базе машины литья под давлением MS1100 с усилием запирания 1100 тонн.
Сборка машины литья под давлением MS1100, с усилием запирания 1100 тонн

Сборка крупной машины литья под давлением всегда самый ответственный момент в процессе ввода в эксплуатацию и конечно специалисты нашего предприятия «Трейд-Лит Инжиниринг» проводят сборку совместно с сотрудниками Покупателя.

Установка уплотнения в подвижной плите узла запирания в процессе монтажа колонны

Техническая оснащенность Покупателя и опыт специалистов нашего предприятия в сборке крупных машин, дали возможность провести быструю сборку основных тяжелых узлов машины MS1100.

Машина собрана и готова к транспортировке в цех, к месту установки и дальнейшей сборки.

Машина литья под давлением MS1100 крупный и тяжелый объект, весом более 70 тонн. Фотография показывает машины в цеховом проезде перед разворотом вдоль цеха — на место установки.

Машина MS1100 занимает всю ширину цехового пролета. Это существенное обстоятельство было успешно преодолено совместными усилиями сотрудников Покупателя и инженерами Трейд-Лит Инжиниринг.

Раздаточно-подогревательная печь собрана и установлена относительно манипулятора-заливщика.

На траверсу манипулятора-смазчика устанавливается рабочий орган позволяющий наносить противозадирную и разделительную смазки на рабочие части пресс-форм превышающие по размеру 1000х1000 мм.

Машина литья под давлением MS1100 собрана со всеми устройствами автоматизации процесса литья — манипуляторами. Следующий этап выполнения работ ввод в эксплуатацию с получением отливок с различных пресс-форм.
Ввод в эксплуатацию автоматизированного комплекса литья под давлением MS1100, на базе машины с усилием запирания 1100 тонн

Специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS1100, с усилием запирания 1100 тонн.
Автоматизированный комплекс укомплектован:
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для автоматического нанесения двух видов смазки (разделительной и противозадирной) на рабочие части пресс-формы;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок в технологическую тару;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- чиллером, для охлаждения машины, пресс-форм, термостатов, поршня и штока камеры прессования, а так же сегмента для установки стакана камеры прессования машины.
Особенностью машины литья под давлением MS1100, являются присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машине CLOO-1000. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать в полученной отливке неподвижной плиты, после механической обработки, камеру прессования в полном соответствии с плитами машины CLOO-1000.
Как и все машины серии MS c 2016 года, машина MS1100 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
Важной отличительной особенностью всех машин серии MS, начиная с 2019 года стала консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при применении автоматического механизма съема колонны на крупных машинах, таких как MS1100.

Установка пресс-формы с применением механизма съема колонны. Машина литья под давлением MS1100. Автоматический механизм съема колонны применяется для ускоренной установки габаритных пресс-форм на плиты машины литья под давлением. Специалисты Трейд-Лит Инжиниринг имеют опыт сборки больших машин с усилием запирания 900 и 1100 тонн, оснащенных с механизмом съема колонны. При сборке таких машин наши сотрудники проводят установку плит машины по геометрической точности и отладку механизмов гидравлических замков съемной колонны.

Вид съемной колонны с тыльной стороны машины, виден шток гидравлического цилиндра большого хода, вытягивающего съемную колонну

После плавки металла производится подготовка металла к литью ответственных деталей. Так же на фотографии показан манипулятор-заливщик, предназначенный для автоматической подачи заданного количества металла в камеру прессования.
Металл готов к работе. На фотографии показан манипулятор-заливщик над поверхностью металла. В металле находится термопара в керамическом чехле.

Манипулятор-смазчик наносит разделительную смазку на рабочие части пресс-формы.

Расположение трубок подачи смазки на рабочем органе смазчика относительно рабочих частей пресс-форм, обеспечивает равномерную подачу двух видов смазки: разделительной и противозадирной.

Манипулятор-съемщик, автоматически снимает отливку с подвижной полуформы

После автоматического контроля выхода из пресс-формы отливка выкладывается на приемный склиз.

И вот сотрудники Покупателя совместно со специалистами Трейд-Лит Инжиниринг получили годные отливки в автоматическом режиме.
Испытания пресс-форм на автоматизированном комплексе литья под давлением MS450

Специалисты Трейд-Лит Инжиниринг провели испытания и подбор технологических режимов работы комплекта пресс-форм поставленных к машине литья под давлением MS450.
Поставленные Трейд-Лит Инжиниринг пресс-формы имеют современную конструкцию, характеризующуюся следующими конструктивными особенностями:
- габаритностью, то есть заметно превышают по геометрическим параметрам аналогичные пресс-формы для ручной заливки на старых машинах, что дает возможность лучше распределять и нести тепловую нагрузку при автоматической работе;
- развитой литниковой системой;
- большим пресс-остатком, относительно старых пресс-форм, что обеспечивает достаточное количество металла в развитой литниковой системе, для быстрого заполнения формообразующей полости;
- наличием каналов для термостатирования или охлаждения в матрице и пуансоне с диаметром каналов не менее 10 мм;
- наличием коаксиальных каналов в пуансоне и знаках оформляющих крупные отверстия;
- наличие охлаждения литниковой втулки пресс-формы, организованного как обойма с проточками для движения воды;
- наличие каналов охлаждения в рассекателе, диаметр каналов не менее 8 мм;
- наличием устройств 100% контроля проливаемости;
- наличием в конструкции пресс-формы рассекателя;
- конструктивной особенностью в виде изготовления обоймы с глухим посадочным местом под матрицу, с отсутствием подкладных плит, что обеспечивает общую жесткость конструкции и хорошее распределение тепловой нагрузки.

Одноместная пресс-форма «Корпус», предназначена для получения отливок с требованиями по герметичности. Сложная конфигурация отливки определила наличие на пресс-форме трех подвижных знаков — ползунов. Современное решение привода подвижных знаков с большим ходом — гидравлический привод.
Для подключения трех гидравлических цилиндров пресс-формы использованы установленные на машине гидравлические панели, на фотографии показана гидравлическая панель подвижной плиты, к которой подключены два гидравлических цилиндра пресс-формы. Третий гидравлический цилиндр пресс-формы подключен к гидравлической панели, установленной на неподвижной плите. Всего к машине литья под давлением модели MS450 можно подключить четыре независимых гидравлических цилиндра пресс-формы. Каждый цилиндр может быть настроен на свое давление и скорость перемещения знака. Это дает возможность аккуратно смыкать и выводить с повышенным усилием ползуны пресс-формы из полученной отливки. Вся система смыкания подвижных знаков работает автоматически по алгоритму установленному в специальном интерфейсе на сенсорном мониторе машины. На каждом гидравлическом цилиндре пресс-формы поставленной Трейд-Лит Инжиниринг имеется система управления, показывающая положение ползуна. Сигналы от системы поступают в контроллер машины и согласуются с алгоритмом работы всего автоматизированного комплекса, а так же поступают в контроль системы безопасности машины.

Цельная обойма пресс-форм поставляемых «Трейд-Лит Инжининринг» позволяет увеличить ресурс работы пресс-формы, правильно распределить тепловую нагрузку и получить отливки заданной точности. Так же на фотографии показана литниковая втулка пресс-формы к которой подводится отдельная линия охлаждения. В обойме так же установлены «тормозные гребенки» — каналы сужающегося сечения для выпуска воздуха из формообразующей полости.

Пресс-форма в сборе на плитах машины литья под давлением MS450. На фотографии видно подключение охлаждения литниковой втулки и рассекателя, а так же подвод металлических рукавов от термостата. Применение термостата увеличивает ресурс работы пресс-формы и позволяет получить стабильное качество отливок.

Манипулятор-смазчик наносит разделительную смазку на рабочие части пресс-формы.

Работа с пресс-формами содержит элементы обслуживания, которые можно производить непосредственно на машине, не снимая пресс-форму. Для того, чтобы видеть рабочие части пресс-форм на машине установлены LED прожектора, направленные непосредственно на рабочие части. Конструкция прожекторов позволяет изменять направление пучка света, подсвечивая именно ту часть на которой производятся работы.

В процессе испытания пресс-форм специалисты «Трейд-Лит Инжиниринг» контролируют и фиксируют температурный режим работы пресс-формы с помощью специального прибора измерения температуры. Температура рабочих частей — важный элемент технологического режима работы пресс-форм.

И вот сотрудники Покупателя совместно со специалистами Трейд-Лит Инжиниринг получили годные отливки в автоматическом режиме.
Испытания пресс-форм на автоматизированных комплексах литья под давлением MS400 (2019 года выпуска) и MS300 (2016 года выпуска)

Специалисты Трейд-Лит Инжиниринг провели испытания и контроль технологических режимов работы комплекта пресс-форм поставленных к машине литья под давлением MS400 и MS300.
Пресс-формы имеют современную конструкцию, характеризующуюся следующими конструктивными особенностями:
- габаритностью, то есть заметно превышают по геометрическим параметрам аналогичные пресс-формы для ручной заливки на старых машинах, что дает возможность лучше распределять и нести тепловую нагрузку при автоматической работе;
- развитой литниковой системой;
- большим пресс-остатком, относительно старых пресс-форм, что обеспечивает достаточное количество металла в развитой литниковой системе, для быстрого заполнения формообразующей полости;
- наличием каналов для термостатирования или охлаждения в матрице и пуансоне с диаметром каналов не менее 10 мм;
- наличием коаксиальных каналов в пуансоне и знаках оформляющих крупные отверстия;
- наличие охлаждения литниковой втулки пресс-формы, организованного как обойма с проточками для движения воды;
- наличие каналов охлаждения в рассекателе, диаметр каналов не менее 8 мм;
- наличием устройств 100% контроля проливаемости;
- наличием в конструкции пресс-формы рассекателя;
- конструктивной особенностью в виде изготовления обоймы с глухим посадочным местом под матрицу, с отсутствием подкладных плит, что обеспечивает общую жесткость конструкции и хорошее распределение тепловой нагрузки.

Целью испытаний было подтверждение стабильности работы пресс-форм при получении нескольких сотен отливок. На фотографии показан замер температуры рабочей части пресс-формы, а на следующей фотографии показан счетчик отливок машины литья под давлением MS400.

Таким образом подтверждается стабильность рабочей температуры пресс-форм на 200-х рабочих циклах.

Оба автоматизированных комплекса включают в себя манипуляторы-смазчики. Манипулятор-смазчик обеспечивает полную повторяемость подачи обоих видов смазки на рабочие части пресс-формы, и тем самым способствует стабильности работы пресс-формы, как по температура, так и по количеству смазки.

Манипулятор-смазчик 2016 года выпуска, так же имеет две независимые линии подачи смазки: разделительной и противозадирной.

спользуемые в составе комплекса электрические печи сопротивления позволяют поддерживать заданную температуру металла. Температура металла контролируется по погруженной в металл термопаре.
Так же в составе обоих комплексов работают манипулятор-заливщик и манипулятор-съемщик, обеспечивающие ритмичность работы пресс-формы.
Испытания пресс-форм, проведенные на автоматизированных комплексах литья под давлением MS400 и MS300 показали:
- пресс-формы с развитой системой охлаждения и термостатирования имеют стабильный температурный режим работы;
- автоматизация процесса литья в комплекса дает повторяемость качества отливок;
- применяемый специалистами «Трейд-Лит Инжиниринг» подход к конструированию пресс-форм и автоматизации процесса литья под давлением позволяет получить годные отливки стабильного качества и в необходимом количестве.
2019 год
8-12 апреля 2019 года Закончена полная сборка и проводятся заводские испытания автоматизированного комплекса литья под давлением на базе машины MS450, с усилием запирания 450 тонн.

8-12 апреля 2019 года Закончена полная сборка и проводятся заводские испытания автоматизированного комплекса литья под давлением на базе машины MS450, с усилием запирания 450 тонн.
Автоматизированный комплекс укомплектован:
-
-
-
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для автоматического нанесения двух видов смазки (разделительной и противозадирной) на рабочие части пресс-формы;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок в технологическую тару;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью.
-
-
Особенностью всех машин литья под давлением MS450 и MS400, выпускаемых в 2019-2020 годах будут универсальные присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71107, 71108, 71109 и CLOO-400. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать в полученной отливке, после механической обработки, камеру прессования в полном соответствии с плитами машин 71107, 71108, 71109 и CLOO-400.
Другой отличительной особенностью всех машин серии MS, начиная с 2019 года станет консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при применении автоматического механизма съема колонны на крупных машинах.

И, конечно, как и все машины серии MS c 2016 года, машина MS450 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.

На фотографии показан серводвигатель установленный на машине литья под давлением MS450, так же на фотографии показаны:
-
-
-
- лопасной гидравлический насос высокой производительности;
- фильтр тонкой очистки на линии всасывания насоса;
- датчик давления, управляющий серводвигателем;
- гидравлическая панель, на которой установлены гидравлические клапана, управляющие движением подвижной и базовой плит.
-
-
С 14 по 17 мая 2019 года наше предприятие принимало участие в международной выставке «Металлургия Литмаш 2019» натерритории ЦВК «Экспоцентр» в Москве.

Стенд нашего предприятия посетили более пяти десятков руководителей и специалистов предприятий, производящих отливки из алюминиевых и цинковых сплавов методом литья под давлением или использующих заготовки, полученные литьем под давлением, а так же представители организаций, планирующих производство или использование отливок в обозримом будущем.

Посетители нашего стенда ознакомились с поставляемым нами оборудованием литья под давлением, а так же оценили результаты внедрения нашими специалистами, представленные в виде образцов отливок, полученных на поставленных нами машинах. Качество литья было показано на расточенных и разрезанных на электроэрозионном станке отливках.
Мы уверены в том, что проведенные на нашем стенде переговоры перерастут в долговременное плодотворное сотрудничество.

Ввод в эксплуатацию автоматизированного комплекса литья под давлением MS450.

10-20 июня 2019 года специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS450, с усилием запирания 450 тонн.
Автоматизированный комплекс укомплектован:
-
-
-
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для автоматического нанесения двух видов смазки (разделительной и противозадирной) на рабочие части пресс-формы;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок в технологическую тару;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью.
-
-
Особенностью всех машин литья под давлением MS450 и MS400, выпускаемых в 2019-2020 годах будут универсальные присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71107, 71108, 71109 и CLOO-400. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать в полученной отливке, после механической обработки, камеру прессования в полном соответствии с плитами машин 71107, 71108, 71109 и CLOO-400.
Другой отличительной особенностью всех машин серии MS, начиная с 2019 года станет консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при применении автоматического механизма съема колонны на крупных машинах.
И конечно как и все машины серии MS c 2016 года, машина MS450 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.

На фотографии показан манипулятор-заливщик в момент регулировки движения от печи к камере прессования машины литья под давлением.
Траектория движения манипулятора-заливщика в районе печи — вертикальная, что позволяет отрегулировать глубину вычерпывания печи.
Так же на фотографии показан манипулятор-смазчик поворотного типа, которым комплектуются машины литья под давлением, устанавливаемые в помещениях с низким потолком или малым расстоянием до кран-балки. Конструкция манипулятора-смазчика оптимально подходит для нанесения разделительной и противозадирной смазки на сложные формообразующие, в том числе противозадирной смазки на подвижные части пресс-формы — ползуны.

Установка габаритной пресс-формы на машину литья под давлением MS450, отсутствие направляющей автоматической передней двери безопасности значительно облегчает установку пресс-формы.

После плавки металла производится подготовка металла к литью ответственных деталей — дегазация.

Манипулятор-заливщик начинает автоматический цикл получения отливки

Манипулятор-заливщик, автоматически подает заданное количество металла в камеру прессования

И вот сотрудники Покупателя совместно со специалистами Трейд-Лит Инжиниринг получили годные отливки в автоматическом режиме.
Ввод в эксплуатацию двух автоматизированных комплексов литья под давлением MS160.

01-15 августа 2019 года специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию двух автоматизированных комплексов литья под давлением на базе машин MS160, с усилием запирания 160 тонн.
Каждый автоматизированный комплекс укомплектован:
-
-
-
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для автоматического нанесения двух видов смазки (разделительной и противозадирной) на рабочие части пресс-формы;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок в технологическую тару;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- смесителем для автоматической подготовки и подачи разделительной смазки в манипулятор-смазчик.
-
-

Особенностью всех машин литья под давлением MS160 поставляемых Трейд-Лит Инжиниринг являются присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71107. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Для работы старых пресс-форм на новой машине MS160 не требуется ни какой доработки пресс-форм.

Другой отличительной особенностью всех машин серии MS, начиная с 2019 года станет консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при применении автоматического механизма съема колонны на крупных машинах.

И конечно как и все машины серии MS c 2016 года, обе машины MS160 укомплектованы серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.

Оба автоматизированных комплекса литья под давлением MS160 укомплектованы термостатами, предназначенными для стабилизации температуры рабочих частей пресс-форм. Термостат подогревает и охлаждает рабочие части пресс-форм, обеспечивая постоянное качество получаемых отливок.

Оба автоматизированных комплекса литья под давлением MS160, укомплектованы автоматическими смесителями разделительной смазки. Назначение смесителя:
-
-
-
- автоматическая дозировка эмульсии разделительной смазки;
- смешивание эмульсии с водой;
- хранение разделительной смазки в резервуаре с перемешиванием, для наилучшего распределения эмульсии по объему воды;
- подача под давлением смазки в магистраль манипулятора-смазчика.
-
-
Съезд литейщиков и выставка «Литье 2019».

С 10 по 11 сентября 2019 года наше предприятие Трейд-Лит Инжиниринг принимало участие в XIV Съезде литейщиков и международной выставке «Литье 2019» на территории «Казанской ярмарки» в Казани.

Стенд нашего предприятия посетили более двух десятков руководителей и специалистов предприятий, производящих отливки из алюминиевых и цинковых сплавов методом литья под давлением или использующих заготовки, полученные литьем под давлением, а так же представители организаций, планирующих производство или использование отливок в обозримом будущем.

Посетители нашего стенда ознакомились с поставляемым нами оборудованием литья под давлением, а так же оценили результаты внедрения нашими специалистами, представленные в виде образцов отливок, полученных на поставленных нами машинах. Качество литья было показано на расточенных и разрезанных на электроэрозионном станке отливках.
Мы уверены в том, что проведенные на нашем стенде переговоры перерастут в долговременное плодотворное сотрудничество.
От нашего предприятия с докладом на секции «Специальные виды литья» выступил заместитель директора Синягин Константин Олегович

Тема доклада «Опыт получения герметичных отливок на примере производства комплекта отливок Корпус и Крышка»

В процессе доклада Константин Олегович рассказал присутствующим специалистам-литейщикам о подходе разработанной Трейд-Лит Инжиниринг для получения герметичных отливок. На фотографии в руках у Константина Олеговича двухместный куст отливок Корпус, на котором видны сформированные о обоих гнездах куста «тормозные гребенки», сформированные на устройствах 100% контроля проливаемости в пресс-форме.
С докладом можно ознакомиться просмотрев видео.
Так же в процессе работы съезда заместитель директора Трейд-Лит Инжиниринг Константин Олегович Синягин произнес приветствие от Уральских литейщиков в адрес организаторов съезда и лично Президента Российской ассоциации литейщиков Ивана Андреевича Диброва.

Ввод в эксплуатацию автоматизированного комплекса литья под давлением MS400.

21-25 октября 2019 года специалистами Трейд-Лит Инжиниринг выполнен ввод в эксплуатацию автоматизированного комплекса литья под давлением на базе машины MS400, с усилием запирания 400 тонн.
Автоматизированный комплекс укомплектован:
-
-
-
- манипулятором-заливщиком, для автоматической подачи металла в камеру прессования;
- манипулятором-смазчиком, для автоматического нанесения двух видов смазки (разделительной и противозадирной) на рабочие части пресс-формы;
- манипулятором-съемщиком, для автоматического съема отливок с пресс-формы и подачи оливок в технологическую тару;
- термостатом, для термостатирования рабочих частей пресс-форм;
- раздаточно-подогревательной (плавильной) печью;
- одно-местной пресс-формой с гидравлическим приводом подвижных рабочих частей;
- четырех-местной пресс-формой.
-
-
Особенностью всех машин литья под давлением MS450 и MS400, выпускаемых в 2019-2020 годах будут универсальные присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71107, 71108, 71109 и CLOO-400. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит. Так например, модель для неподвижной плиты позволяет получить проем, делающий возможным устанавливать в полученной отливке, после механической обработки, камеру прессования в полном соответствии с плитами машин 71107, 71108, 71109 и CLOO-400.
В процессе работ по вводу в эксплуатацию специалистами Трейд-Лит Инжиниринг отработаны технологические режимы работы двух пресс-форм: одноместной с гидравлическим приводом знаков и четырехместной.

В комплекте с пресс-формами поставлены:
-
-
-
- термостойкие перемычки для монтажа линий термостатирования на пресс-формах;
- два комплекта штуцеров разной длины для монтажа металлических рукавов термостата;
- два комплекта толкателей разного диаметра;
- два набора знаков, оформляющих отверстия;
- запасной подвижный знак;
- два набора полировального инструмента.
-
-

При работе пресс-форм применяется автоматический манипулятор-смазчик. На фотографии видно расположение трубок распыляющих разделительную смазку. Трубки выгнуты таким образом, чтобы подавать разделительную и противозадирную смазку точно в место требующее смазки.

При автоматической смазке пресс-формы с подвижными знаками разделительная смазка наносится на матрицы, а противозадирная на подвижные знаки.


Гидравлические цилиндры пресс-формы подключаются к гидропанели размещенной на подвижной плите машины. Управление работой гидроцилиндров производится установкой параметров работы на сенсорном экране машины.
И конечно как и все машины серии MS c 2016 года, машина MS400 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.
Заводские испытания машины литья под давлением MS1100.

28-30 октября проводятся заводские испытания машины литья под давлением MS1100, с усилием запирания 1100 тонн. При проведении испытаний на машину устанавливается имитатор пресс-форы, представляющий собой две полуформы. В подвижной полуформе находится демпфирующее устройство, а в неподвижной полуформе находится втулка для перемещения поршня испытательной камеры прессования.
Проведение гидравлических испытаний полностью задействует и нагружает все узлы машины литья под давлением, поскольку узел прессования выполняет все фазы прессования:
-
-
-
- перекрытие окна стакана;
- равноускоренную заливку;
- быструю заливку на скорости до 10 метров в секунду;
- подпрессовку с повышением давления прессования мультипликатором;
- сопровождение пресс-остатка.
-
-

Узел прессования машины литья под давлением MS1100 оснащен быстродействующими сервоклапанами.
Сборка и заводские испытания машины литья под давлением MS300 и пресс-формы с гидравлическим приводом подвижного знака.

18-22 ноября 2019 года Закончена полная сборка и проводятся заводские испытания машины литья под давлением MS300, с усилием запирания 300 тонн, поставляемой в комплекте с пресс-формой.
Машина укомплектована:
-
-
-
- автоматической передней дверью безопасности с электрическим приводом;
- автоматическим устройством подачи гранулированной смазки в камеру прессования;
- серводвигателем главного привода;
- термостатом, для термостатирования рабочих частей пресс-форм;
- одноместной пресс-формой с гидравлическим приводом подвижного знака.
-
-
Особенностью всех машин литья под давлением MS300, выпускаемых с 2015 года являются присоединительные размеры плит, предназначенные для установки пресс-форм ранее работавших на машинах 71108. Для производства таких плит нами разработан и заказан специальный модельный комплект для литья неподвижной и подвижной плит.

На фотографии показаны неподвижная и подвижная плиты машины литья под давлением MS300, предназначенные для установки пресс-форм, ранее работавших на старых машинах серии 71108.
Другой отличительной особенностью всех машин серии MS, начиная с 2019 года станет консольная установка дверей безопасности, полностью открывающая проем для установки пресс-формы, что особенно актуально при применении автоматического механизма съема колонны на крупных машинах.
И конечно как и все машины серии MS c 2016 года, машина MS300 укомплектована серводвигателем главного привода, позволяющим не только сократить расходы на электроэнергию на 39%, по сравнению с обычным двигателем с инвертером, но и сократить сухой цикл работы машины, что позволит всем нашим Покупателям производить больше отливок за то же время работы.

На фотографии показан серводвигатель установленный на машине литья под давлением MS300.

На фотографии показана одноместная пресс-форма и гидравлический цилиндр, подготовленные к отгрузке.

В комплекте с пресс-формой поставляются:
-
-
-
- термостойкие перемычки для монтажа линий термостатирования на пресс-формах;
- два комплекта штуцеров разной длины для монтажа металлических рукавов термостата;
- два комплекта толкателей разного диаметра;
- рукава высокого давления для подключения гидравлического цилиндра;
- комплект из четырех возвратных толкателей.
-
-
Заводские испытания автоматизированного комплекса литья под давлением MS1100.
11-28 ноября проводятся заводские испытания автоматизированного комплекса литья под давлением MS1100, на базе машины с усилием запирания 1100 тонн.

При проведении испытаний комплекс собирается полностью, включая манипуляторы -заливщик, -смазчик и съемщик. Комплекс производит более 2 тысяч циклов работы в автоматическом режиме.
Автоматический цикл на испытаниях включает:
-
-
-
- цикл работы манипулятора-заливщика, включая движения набора и заливки металла;
- цикл работы манипулятора-смазчика, включая обдув пресс-формы;
- цикл работы манипулятора-съемщика, включающий вход в плоскость раскрытия пресс-формы, захват отливки выход за пределы машины, выкладывание отливки на приемное место.
-
-
Так же проведение испытаний в автоматическом цикле полностью задействует и нагружает все узлы машины литья под давлением, поскольку узел прессования выполняет все фазы прессования без включения мультипликатора:
-
-
-
- перекрытие окна стакана;
- равноускоренную заливку;
- быструю заливку;
- сопровождение пресс-остатка.
-
-

При проведении испытаний на комплекс MS1100 устанавливаются передние и задние автоматические ограждения и двери безопасности. Работа дверей безопасности синхронизируется с циклами работы манипулятора-съемщика и машины.

Так же во время проведения испытаний автоматизированного комплекса MS1100 производится проверка работы автоматического механизма съема колонны.

Съемная колонна и консольная дверь безопасности полностью освобождают проем для монтажа габаритных пресс-форм на плиты машины MS1100.
На видео показан автоматизированный комплекс литья под давлением на базе машины с усилием запирания 1100 тонн, модели MS1100.
В составе комплекса проходят заводские испытания:
-
-
-
- литейная машина MS1100, с усилием запирания 1100 тонн;
- манипулятор-заливщик, с массой заливаемого металла 20 кг;
- манипулятор-смазчик, с шестью линиями подачи технологической смазки;
- манипулятор-съемщик, с массой снимаемой отливки 20 кг;
- раздаточно-подогревательная (плавильная) печь.
-
-
2018 год
10 января 2018 года. Разработка комплекта поставки автоматизированного комплекса литья под давлением MS200, на базе машины с усилием запирания 200 тонн, предназначенного для производства отливок подвески кабеля.

В автоматизированный комплекс входят:
-
-
-
- машина литья под давлением с усилием запирания 200 тонн, модели MS200, оснащенная серводвигателем главного привода, двумя серводвигателями автоматических дверей безопасности, прибором учета потребляемой комплексом электроэнергии;
- цифровая система управления узла прессования с функцией архивирования технологических режимов запрессовки и паспортизации отливки по семи параметрам;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- автоматический манипулятор-заливщик;
- автоматический манипулятор-смазчик;
- автоматический манипулятор-съемщик;
- электрическая раздаточно-подогревательная печь, оснащенная погруженной в металл термопарой в керамическом корпусе, карбид-кремниевым тиглем, тиристорным преобразователем тока подаваемого на нагревательные элементы, термопарой объема печи, контрольным контактом протечки тигля, системой аварийного отключения при протечке тигля, прибором учета потребляемой электроэнергии.
- термостат для термостатирования рабочих частей пресс-форм;
- комплект пресс-форм, для получения отливок элементов подвески кабеля, с требованиями по прочности к знакопеременным нагрузкам.
-
-
16 января 2018 года. Разработка комплекта поставки автоматизированного комплекса литья под давлением MS160, на базе машины с усилием запирания 160 тонн, предназначенного для производства дверных ручек из латуни.

В автоматизированный комплекс входят:
-
-
-
- машина литья под давлением с усилием запирания 160 тонн, модели MS160, оснащенная серводвигателем главного привода, двумя серводвигателями автоматических дверей безопасности, прибором учета потребляемой комплексом электроэнергии;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- автоматический манипулятор-заливщик;
- автоматический манипулятор-смазчик;
- автоматический манипулятор-съемщик;
- электрическая раздаточно-подогревательная печь, оснащенная погруженной в металл термопарой в керамическом корпусе, карбид-кремниевым тиглем, тиристорным преобразователем тока подаваемого на нагревательные элементы, термопарой объема печи, контрольным контактом протечки тигля, системой аварийного отключения при протечке тигля, прибором учета потребляемой электроэнергии.
- термостат для термостатирования рабочих частей пресс-форм;
- двухместная пресс-форма, для получения комплекта из «правой» и «левой» ручки. Отличительной особенностью данного комплекса будет увеличение стойкости пресс-форм, благодаря применению термостатирования рабочих частей пресс-форм.
-
-
Латунные ручки отличаются прочностью и прекрасными видовыми качествами при длительной эксплуатации, поскольку в отличие от цинковых ручек у них отсутствует покрытие, и следовательно оно не стирается после одного — двух лет эксплуатации, как это как правило происходит с цинковыми и алюминиевыми ручками.
25 января 2018 года. Разработка комплекта поставки полуавтоматического комплекса литья под давлением MS1300, на базе машины с усилием запирания 1300 тонн.

В автоматический комплекс входят:
-
-
-
- машина литья под давлением с усилием запирания 1300 тонн, модели MS1300, оснащенная серводвигателем главного привода, серводвигателем передней автоматической двери безопасности, прибором учета потребляемой комплексом электроэнергии;
- цифровая система управления узла прессования с функцией архивирования технологических режимов запрессовки и паспортизации отливки по семи параметрам;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- автоматический манипулятор-заливщик;
- автоматический манипулятор-смазчик;
- автоматический манипулятор-съемщик;
- электрическая раздаточно-подогревательная печь, оснащенная погруженной в металл термопарой в керамическом корпусе, карбид-кремниевым тиглем, тиристорным преобразователем тока подаваемого на нагревательные элементы, термопарой объема печи, контрольным контактом протечки тигля, системой аварийного отключения при протечке тигля, прибором учета потребляемой электроэнергии;
- два термостата для термостатирования рабочих частей пресс-форм.
-
-
Автоматический комплекс предназначен для выпуска толстостенных и тонкостенных отливок корпусов, к которым предъявляются требования по герметичности, отсутствию выкрашивания резьб, отсутствию пор в поверхностях предназначенных под расточку.
02 февраля 2018 года.
Разработка комплекта поставки полуавтоматического комплекса литья под давлением MS550, на базе машины с усилием запирания 550 тонн, для производства корпусов-радиаторов.
В рамках разработки комплекса нашими специалистами разработан и представлен заказчику алгоритм прогнозного расчета себестоимости отливок.

В автоматический комплекс входят:
-
-
-
- машина литья под давлением с усилием запирания 550 тонн, модели MS550, оснащенная серводвигателем главного привода, серводвигателем передней автоматической двери безопасности, прибором учета потребляемой комплексом электроэнергии;
- цифровая система управления узла прессования с функцией архивирования технологических режимов запрессовки и паспортизации отливки по семи параметрам;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- автоматический манипулятор-заливщик;
- автоматический манипулятор-смазчик;
- автоматический манипулятор-съемщик;
- электрическая раздаточно-подогревательная печь, оснащенная погруженной в металл термопарой в керамическом корпусе, карбид-кремниевым тиглем, тиристорным преобразователем тока подаваемого на нагревательные элементы, термопарой объема печи, контрольным контактом протечки тигля, системой аварийного отключения при протечке тигля, прибором учета потребляемой электроэнергии;
- два термостата для термостатирования рабочих частей пресс-форм.
-
-
В процессе разработки комплекса для литья корпусов-радиаторов, нашими специалистами разработана методика расчета себестоимости отливок, производимых на данном комплексе. Эти данные позволят нашему заказчику заранее определиться с перспективами выхода производства на окупаемость и правильно распределить ресурсы.
06 февраля 2018 года. Испытания пресс-формы «Корпус».

Испытания проводятся на машине литья под давлением MS300.
Машина работает в полуавтоматическом режиме при котором для работы применяются:
-
-
-
- автоматизированный механизм подачи гранулированной смазки в камеру прессования машины литья под давлением;
- автоматический манипулятор-заливщик, для точного и повторяемого дозирования металла подаваемого в камеру прессования, что позволяет получать постоянный размер пресс-остатка;
- автоматический манипулятор-смазчик, для подачи разделительной смазки на рабочие части пресс-формы, отличающиеся, в случае с отливкой Корпус, глубиной и криволинейностью.
-
-
Съем отливки производится вручную, как показано на фотографии.
07 февраля 2018 года. Готовиться участие нашего предприятия в выставках «Металлообработка-2018» и «Металлургия Литмаш-2018».

С 14 по 18 мая 2017 года наше предприятие будет принимать участие в
19-й международной выставке «Металлообработка-2018» на территории ЦВК «Экспоцентр» в Москве.
Традиционно, уже третий раз подряд стенд нашего предприятия разместится в 7-м павильоне в зале 2, на уровне зала регистрации.
В результате участия нашего предприятия на выставке «Металлообработка-2017» стенд нашего предприятия посетили более сотни руководителей и специалистов предприятий, производящих отливки из алюминиевых и цинковых сплавов методом литья под давлением или использующих заготовки, полученные литьем под давлением, а так же представители организаций, планирующих производство или использование отливок в обозримом будущем.
Посетители нашего стенда ознакомились с поставляемым нами оборудованием литья под давлением, а так же оценили результаты внедрения нашими специалистами, представленные в виде образцов отливок, полученных на поставленных нами машинах. Качество литья было показано на расточенных и разрезанных на электроэрозионном станке отливках.
Так же наше предприятие планирует принять участие в выставке «Металлургия. Литмаш — 2018» с 29 мая по 01 июня на территории ЦВК «Экспоцентр».
2017 год
20 января 2017 года. Успешно закончены заводские испытания автоматизированного комплекса литья под давлением на базе машины литья под давлением с усилием запирания 900 тонн.

20 января 2017 года. Закончены заводские испытания цифровой системы управления узла прессования.

24 января 2017 года. Проведена выгрузка комплекса оборудования литья под давлением на базе машины с усилием запирания 300 тонн.

16 февраля 2017 года. Ведутся работы по вводу в эксплуатацию комплекса оборудования литья под давлением на базе машины с усилием запирания 300 тонн и испытания комплекта пресс-форм, предназначенных для производства отливок с требованиями по герметичности.

Поставка и ввод в эксплуатацию машин литья под давлением металлов, оснастки (пресс-форм и штампов), средств автоматизации (манипуляторов) и роботизации процесса литья, раздаточно-подогревательных и плавильных печей, оборудования для термостатирования рабочих частей оснастки (термостатов), оборудования для подготовки металла, оборудования для охлаждения рабочей жидкости машин литья под давлением и термостатов, прессов, машин литья под низким давлением, кокильных машин, оборудования для переработки пластмасс.
Поставка эксплуатационных материалов и принадлежностей машин литья под давлением, оснастки (пресс-форм и штампов), раздаточно-подогревательных и плавильных печей, средств автоматизации (манипуляторов), термостатов, прессов, машин литья под низким давлением, кокильных машин, оборудования для переработки пластмасс, а так же станков и оборудования общепромышленного и специального назначения.
Сборка, монтажные и пусконаладочные работы машин литья под давлением, оснастки (пресс-форм и штампов), раздаточно-подогревательных и плавильных печей, средств автоматизации (манипуляторов), термостатов, прессов, машин литья под низким давлением, кокильных машин, оборудования для переработки пластмасс.
21 февраля 2017 года. Сертифицирована система менеджмента качества нашего предприятия в области:

30 марта 2017 года. Готовится участие нашего предприятия в выставке «Металлообработка — 2017», которая будет проходить в выставочном комплексе «Красная Пресня» с 15 по 19 мая 2016 года.
Приглашаем посетить стенд нашего предприятия в павильоне 7 зал 1, номер стенда 71D52.

31 марта 2017 года. Готовится участие нашего предприятия в выставке «Литмаш — 2017» — «Металлургия — 2017», которая будет проходить в выставочном комплексе «Красная Пресня» с 05 по 08 июня 2016 года.

С 15 по 18 мая 2017 года наше предприятие принимало участие в
18-й международной выставке «Металлообработка-2017» на территории ЦВК «Экспоцентр» в Москве.
Стенд нашего предприятия посетили более сотни руководителей и специалистов предприятий, производящих отливки из алюминиевых и цинковых сплавов методом литья под давлением или использующих заготовки, полученные литьем под давлением, а так же представители организаций, планирующих производство или использование отливок в обозримом будущем.
Посетители нашего стенда ознакомились с поставляемым нами оборудованием литья под давлением, а так же оценили результаты внедрения нашими специалистами, представленные в виде образцов отливок, полученных на поставленных нами машинах. Качество литья было показано на расточенных и разрезанных на электроэрозионном станке отливках.
Мы уверены в том, что проведенные на нашем стенде переговоры перерастут в долговременное плодотворное сотрудничество.
Следующая выставка в которой принимает участие наше предприятие «Металлургия Россия 2017» и «Литмаш Россия 2017» с 5 по 8 июня на территории ЦВК «Экспоцентр».
18 мая 2017 года. Итоги работы нашего предприятия на выставке «Металлообработка — 2017».
В линейке поставляемых «Трейд-Лит Инжиниринг» машин литья под давлением добавились следующие машины:
-
-
-
- MS230, с усилием запирания 230 тонн, с серводвигателем главного привода;
- MS350, с усилием запирания 350 тонн, с серводвигателем главного привода;
- MS450, с усилием запирания 450 тонн, с серводвигателем главного привода;
- MS850, с усилием запирания 850 тонн, с серводвигателем главного привода;
- MS950, с усилием запирания 950 тонн, с серводвигателем главного привода;
- MS2500, с усилием запирания 2500 тонн, с серводвигателем главного привода;
- MS3000, с усилием запирания 3000 тонн, с серводвигателем главного привода.
-
-
Новая, расширенная линейка, увеличена на 7 типоразмеров машин литья под давлением, что позволит нашему предприятию наиболее точно подбирать усилие запирания машин под необходимые для наших Покупателей отливки.
19 мая 2017 года. Расширение линейки поставляемых нашим предприятием машин литья под давлением.
25 мая 2017 года. Издан второй каталог машин литья под давлением, поставляемых нашим предприятием. В новом каталоге отражена расширенная линейка машин литья под давлением.

На обложке каталога показана машина литья под давлением МS900, с усилием запирания 900 тонн, входящая в автоматизированный комплекс литья под давлением, предназначенный для литья тонкостенных корпусов, с требованиями по герметичности.

На страницах, посвященных опыту поставок машин литья под давлением, показана отливка, полученная на пресс-форме с обрывом пресс-остатка. Отливка в виде диска имеет центральный питатель. Пресс-остаток отрывается раскрытием пресс-формы, возвращается в стакан камеры прессования и выталкивается вверх, через заливочное отверстие. Машины MS900 оснащены гидравлическим механизмом выталкивания пресс-остатка из стакана камеры прессования.

На странице, посвященной пресс-формам, поставляемым нашим предприятием, показана конструкция пресс-формы, включая знак оформляющий отверстие в отливке. В знаке размещен коаксиальный канал для подачи воды на охлаждение. Охлаждение знаков, при помощи коаксиальных каналов предотвращает их перегрев и снижает износ, увеличивая общий ресурс работы пресс-формы.
5 — 8 июня 2017 года. Выставка «Металлургия Литмаш 2017».
С 05 по 08 июня 2017 года наше предприятие принимало участие в
международной выставке «Металлургия Литмаш 2017» на территории ЦВК «Экспоцентр» в Москве.
Стенд нашего предприятия посетили более пяти десятков руководителей и специалистов предприятий, производящих отливки из алюминиевых и цинковых сплавов методом литья под давлением или использующих заготовки, полученные литьем под давлением, а так же представители организаций, планирующих производство или использование отливок в обозримом будущем.
Посетители нашего стенда ознакомились с поставляемым нами оборудованием литья под давлением, а так же оценили результаты внедрения нашими специалистами, представленные в виде образцов отливок, полученных на поставленных нами машинах. Качество литья было показано на расточенных и разрезанных на электроэрозионном станке отливках.
Мы уверены в том, что проведенные на нашем стенде переговоры перерастут в долговременное плодотворное сотрудничество.

Наше предприятие будет участником XIII съезда литейщиков и выставки «Литьё-2017» в г. Челябинске с 18 по 22-е сентября 2017 года в ТРЦ «Гагарин-Парк». В процессе работы секции «Специальные виды литья» запланирован доклад на тему «Практическое применение машин литья под давлением с цифровой системой управления узла прессования».
14 июня 2017 года. Работы по предварительному монтажу машины литья под давлением MS900 и оборудования входящего в автоматизированный комплекс.

Особенность проводимых работ:
-
-
-
- монтаж автоматического механизма съема колонны;
- регулировка механизма фиксации съемной колонны;
- проверка работы механизма фиксации и механизма съема колонны;
- установка геометрической точности плит машины.
-
-
Механизм съема колонны значительно облегчает и ускоряет процесс съема и установки габаритных пресс-форм, оснащенных гидравлическими цилиндрами привода подвижных частей пресс-формы. При применении в процессе установки габаритной пресс-формы, механизм съема колонны автоматически блокирует остальные механизмы машины — для предотвращения повреждения пресс-формы при монтаже. Блокировка механизма съема колонны входит в общую систему безопасности работы машины.
19 июня 2017 года. Закончены заводские испытания автоматизированного комплекса литья под давлением на базе машины модели MS160, с усилием запирания 160 тонн.

В автоматизированный комплекс входят:
-
-
-
- машина литья под давлением с усилием запирания 160 тонн, модели MS160, оснащенная серводвигателем главного привода, двумя серводвигателями автоматических дверей безопасности, прибором учета потребляемой комплексом электроэнергии;
- цифровая система управления узла прессования с функцией архивирования технологических режимов запрессовки;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- автоматический манипулятор-заливщик;
- автоматический манипулятор-смазчик;
- автоматический манипулятор-съемщик;
- электрическая раздаточно-подогревательная печь, оснащенная погруженной в металл термопарой в керамическом корпусе, карбид-кремниевым тиглем, тиристорным преобразователем тока подаваемого на нагревательные элементы, термопарой объема печи, контрольным контактом протечки тигля, системой аварийного отключения при протечке тигля, прибором учета потребляемой электроэнерги;
- термостат для термостатирования рабочих частей пресс-форм.
-
-
Автоматизированный комплекс MS160 предназначен для литья элементов корпусов, с требованиями по герметичности, отсутствию выкрашивания резьб и отсутствию пор на растачиваемых поверхностях. Автоматизированный комплекс MS160 прошел полную проверку работоспособности, в ходе которой совершил более двух тысяч рабочих циклов с полной нагрузкой всей гидравлической аппаратуры, включая аккумуляторы быстрой заливки и подпрессовки узла прессования. Испытания проходили под непосредственным контролем наших специалистов.
26 июня 2017 года. Закончены заводские испытания автоматизированного комплекса литья под давлением на базе машины модели MS900, с усилием запирания 900 тонн.

В автоматизированный комплекс входят:
-
-
-
- машина литья под давлением с усилием запирания 900 тонн, модели MS900, оснащенная серводвигателем главного привода, двумя серводвигателями автоматических дверей безопасности, прибором учета потребляемой комплексом электроэнергии;
- цифровая система управления узла прессования с функцией архивирования технологических режимов запрессовки;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- автоматический манипулятор-заливщик;
- автоматический манипулятор-смазчик;
- автоматический манипулятор-съемщик;
- электрическая раздаточно-подогревательная печь, оснащенная погруженной в металл термопарой в керамическом корпусе, карбид-кремниевым тиглем, тиристорным преобразователем тока подаваемого на нагревательные элементы, термопарой объема печи, контрольным контактом протечки тигля, системой аварийного отключения при протечке тигля, прибором учета потребляемой электроэнергии.
- два термостата для термостатирования рабочих частей пресс-форм.
-
-
Автоматизированный комплекс предназначен для литья корпусов, с требованиями по герметичности, отсутствию выкрашивания резьб и отсутствию пор на растачиваемых поверхностях. Под непосредственным контролем наших специалистов автоматизированный комплекс MS 900 прошел полную проверку работоспособности, в ходе которой совершил более двух тысяч рабочих циклов с полной нагрузкой всей гидравлической аппаратуры, включая аккумуляторы быстрой заливки и подпрессовки узла прессования.
17 июля 2017 года. Ведутся работы по вводу в эксплуатацию автоматизированного комплекса литья под давлением MS900, на базе машины с усилием запирания 900 тонн, предназначенного для выпуска тонкостенных корпусов с требованиями по герметичности и видовым характеристикам.

В процессе выполнения работ по вводу в эксплуатацию автоматизированного комплекса литья под давлением MS900 нашими специалистами производится монтаж средств автоматизации процесса литья под давлением:
-
-
-
- манипулятора-заливщика, предназначенного для дозации и подачи металла из раздаточно-подогревательной печи в стакан камеры прессования. Масса заливаемого металла до 15 килограмм;
- манипулятора-смазчика, предназначенного для подачи на рабочие части пресс-форм двух видов смазки: -разделительной смазки, предотвращающей налипание алюминия на рабочие части пресс-форм и -противозадирной смазки, способствующей снижению эффекта задира на уже поврежденных знаках и рабочих частях пресс-форм. Применение двух видов смазки в автоматическом режиме позволяет запустить в автоматическую работу раннее работавшие изношенные пресс-формы;
- манипулятора-съемщика, предназначенного для съема отливки с толкателей и подачи ее на приемный конвейер или склиз;
- автоматического механизма подачи гранулированной смазки в стакан камеры прессования. Применение гранулированой смазки в камере прессования продлевает ресурс работы всех ее элементов, а так же позволяет увеличить ресурс работы литниковой втулки пресс-форм.
-
-
08 августа 2017 года. Закончены работы по вводу в эксплуатацию автоматизированного комплекса литья под давлением MS900, на базе машины с усилием запирания 900 тонн, предназначенного для выпуска тонкостенных корпусов с требованиями по герметичности и видовым характеристикам.

В автоматизированный комплекс входят:
-
-
-
- машина литья под давлением с усилием запирания 900 тонн, модели MS900, оснащенная серводвигателем главного привода, двумя серводвигателями автоматических дверей безопасности, прибором учета потребляемой комплексом электроэнергии;
- цифровая система управления узла прессования с функцией архивирования технологических режимов запрессовки;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- автоматический манипулятор-заливщик;
- автоматический манипулятор-смазчик;
- автоматический манипулятор-съемщик;
- электрическая раздаточно-подогревательная печь, оснащенная погруженной в металл термопарой в керамическом корпусе, карбид-кремниевым тиглем, тиристорным преобразователем тока подаваемого на нагревательные элементы, термопарой объема печи, контрольным контактом протечки тигля, системой аварийного отключения при протечке тигля, прибором учета потребляемой электроэнергии.
- два термостата для термостатирования рабочих частей пресс-форм.
-
-
Автоматизированный комплекс MS900 предназначен для литья элементов корпусов, с требованиями по герметичности, отсутствию выкрашивания резьб и отсутствию пор на растачиваемых поверхностях. Автоматизированный комплекс MS900 прошел полную проверку работоспособности, на действующих пресс-формах, в ходе которой были получены несколько партий годных отливок Испытания проходили под непосредственным контролем наших специалистов.
20 августа 2017 года. Работы по выгрузке и предварительному монтажу машины литья под давлением MS160 и оборудования входящего в автоматизированный комплекс.

Наши специалисты выполнили монтаж элементов гидравлического привода машины, аккумуляторов подпрессовки и быстрой заливки, манипуляторов -заливщика, -смазчика и -съемщика, электрооборудования и раздаточно-подогревательной печи.
09 ноября 2017 года. Разработка комплекта поставки автоматизированного комплекса литья под давлением MS700, на базе машины с усилием запирания 700 тонн, предназначенного для литья отливок корпусов-радиаторов.

В автоматизированный комплекс входят:
-
-
-
- машина литья под давлением с усилием запирания 700 тонн, модели MS700, оснащенная серводвигателем главного привода, двумя серводвигателями автоматических дверей безопасности, прибором учета потребляемой комплексом электроэнергии;
- цифровая система управления узла прессования с функцией архивирования технологических режимов запрессовки и паспортизации отливки по семи параметрам;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- автоматический манипулятор-заливщик;
- автоматический манипулятор-смазчик;
- автоматический манипулятор-съемщик;
- электрическая раздаточно-подогревательная печь, оснащенная погруженной в металл термопарой в керамическом корпусе, карбид-кремниевым тиглем, тиристорным преобразователем тока подаваемого на нагревательные элементы, термопарой объема печи, контрольным контактом протечки тигля, системой аварийного отключения при протечке тигля, прибором учета потребляемой электроэнергии.
- два термостата для термостатирования рабочих частей пресс-форм;
- комплект пресс-форм, для получения отливок корпусов-радиаторов, с требованиями по герметичности и видовым характеристикам.
-
-
Назначение автоматизированного комплекса MS700, в первую очередь — получение в автоматическом режиме тонкостенных корпусов-радиаторов, с требованиями по герметичности и отсутствию выкрашивания резьбы. Характерная особенность самих отливок — наличие большого количества ребер, образующих радиатор. Тонкостенность отливки продиктована ее назначением и требованиями снижения металлоемкости, без потери возможностей теплопередачи.
02 ноября 2017 года. Разработка комплекта поставки полуавтоматического комплекса литья под давлением MS1100, на базе машины с усилием запирания 1100 тонн.

В полуавтоматический комплекс входят:
-
-
-
- машина литья под давлением с усилием запирания 1100 тонн, модели MS1100, оснащенная серводвигателем главного привода, серводвигателем передней автоматической двери безопасности, прибором учета потребляемой комплексом электроэнергии;
- цифровая система управления узла прессования с функцией архивирования технологических режимов запрессовки и паспортизации отливки по семи параметрам;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- автоматический манипулятор-заливщик;
- автоматический манипулятор-смазчик;
- электрическая раздаточно-подогревательная печь, оснащенная погруженной в металл термопарой в керамическом корпусе, карбид-кремниевым тиглем, тиристорным преобразователем тока подаваемого на нагревательные элементы, термопарой объема печи, контрольным контактом протечки тигля, системой аварийного отключения при протечке тигля, прибором учета потребляемой электроэнергии;
- два термостата для термостатирования рабочих частей пресс-форм.
-
-
Полуавтоматический комплекс предназначен для выпуска толстостенных и тонкостенных отливок корпусов, к которым предъявляются требования по герметичности, отсутствию выкрашивания резьб, отсутствию пор в поверхностях предназначенных под расточку.
27 октября 2017 года. Внедрение в эксплуатацию автоматизированного комплекса литья под давлением MS300 на базе машины с усилием запирания 300 тонн и пресс-формы для получения отливки Корпус, с требованиями по герметичности.

Нашими специалистами выполнены работы по внедрению пресс-формы «Корпус», предназначенной для получения отливок с требованиями по герметичности. Отличительными особенностями пресс-формы «Корпус» являются:
-
-
-
- сложная, глубокая, криволинейная формообразующая поверхность пуансона;
- наличие большого количества знаков, оформляющих отверстия;
- наличие пяти подвижных знаков — ползунов, оформляющих как наружную, так и внутреннюю поверхности отливки;
- размещение каналов для охлаждения в подвижных знаках.
-
-
Пресс-форма «Корпус» работает в полуавтоматическом режиме, с применением манипулятора-заливщика и манипулятора-смазчика.
20 октября 2017 года. Транспортировка автоматизированного комплекса литья под давлением MS900, на базе машины литья под давлением с усилием запирания 900 тонн на место установки.

Производятся работы по транспортировке машины литья под давлением MS900 в цех на место установки. Вес машины более 40 тонн. Машина транспортируется в частично разобранном виде. После работ по полному монтажу вес автоматизированного комплекса литья под давлением MS900 превысит 45 тонн.
Особенностью выполняемых работ стало аккуратное перемещение оборудования большой массы на расстояние превышающее 100 метров в стесненных условиях действующего производства. Результат выполненных работ — установка сложного, тяжелого технологического оборудования на фундамент без повреждений.
16 октября 2017 года. Выгрузка и предварительная сборка перед транспортировкой к месту установки, автоматизированного комплекса литья под давлением MS900, на базе машины литья под давлением с усилием запирания 900 тонн.

Нашими специалистами, совместно со специалистами нашего Покупателя проводятся работы по выгрузке и предварительной сборке машины литья под давлением MS900, с усилием запирания 900 тонн, входящей в автоматизированный комплекс литья под давлением.
Особенность выполнения данных работ — крупноузловая предварительная сборка машины литья под давлением, при весе узлов более 20 тонн.
XIII Съезд Литейщиков России в Челябинске
В ходе работы секции «Специальные виды литья» наш специалист Синягин Константин Олегович представил доклад на тему посвященную практическому получению отливок с требованиями по герметичности.

Выступление представителя Трейд-Лит Инжиниринг — Синягина Константина Олеговича в секции «Специальные виды литья» с докладом «Опыт получения герметичных отливок на примере производства комплекта отливок «Крышка» и «Корпус»

В докладе описывается комплексное решение задачи литья корпусных деталей, тонкостенной «Крышки» и толстостенного «Корпуса» специалистами Трейд-Лит Инжиниринг, применяемое для этого оборудование литья под давлением, пресс-формы с устройствами 100% контроля проливаемости, подход к технологическому процессу литья под давлением ответственных деталей и подготовке металла. Доклад содержит фотографии макро-съемки отливок вскрытых по местам концентрации дефектов — дефекты в виде пор полностью отсутствуют.
18 — 19 сентября 2017 года. Выставка «Литье — 2017» в Челябинске.
С 18 по 19 сентября 2017 года наше предприятие принимало участие в
международной выставке «Литье-2017» на территории ТРЦ «Гагарин Парк» в Челябинске.
Стенд нашего предприятия посетили более трех десятков руководителей и специалистов предприятий, производящих отливки из алюминиевых и цинковых сплавов методом литья под давлением или использующих заготовки, полученные литьем под давлением, а так же представители организаций, планирующих производство или использование отливок в обозримом будущем.
Посетители нашего стенда ознакомились с поставляемым нами оборудованием литья под давлением, а так же оценили результаты внедрения нашими специалистами, представленные в виде образцов отливок, полученных на поставленных нами машинах. Качество литья было показано на расточенных и разрезанных на электроэрозионном станке отливках.
Мы уверены в том, что проведенные на нашем стенде переговоры перерастут в долговременное плодотворное сотрудничество.

Работа на стенде «Трейд-Лит Инжиниринг» на выставке «Литье-2017» в Челябинске.
18 сентября 2017 года. Вышли Труды XIII Съезда Литейщиков России.
Наш специалист Синягин Константин Олегович, представил наше предприятие Трейд-Лит Инжиниринг в Трудах XII Съезда Литейщиков России — статьей «Практическое применение теории заполнения формообразующей полости пресс-форм при литье под высоким давлением». В статье рассмотрено практическое применение цифровой системы управления узла прессования машины литья под давлением серии MS для получения отливки с требованиями по герметичности. Описываются кривые графиков Давления на металл, Скорости движения металла в формообразующей полости и графика Хода поршня. Даются рекомендации по сдвигу места включения мультипликатора узла прессования, для получения наиболее качественной отливки. Описывается результат полученный в процессе запрессовки металла с откорректированным местом включения мультипликатора, показывается полученный при этом график. Так же дается описание дефектов отливки, которые удается убрать путем регулировки узла прессования.

Труды XIII Съезда Литейщиков России и куст отливки Картер двигателя внутреннего сгорания.
15 сентября 2017 года. Закончены работы по вводу в эксплуатацию автоматизированного комплекса литья под давлением MS160, на базе машины с усилием запирания 160 тонн.
В автоматизированный комплекс входят:
-
-
-
- машина литья под давлением с усилием запирания 160 тонн, модели MS160, оснащенная серводвигателем главного привода, двумя серводвигателями автоматических дверей безопасности, прибором учета потребляемой комплексом электроэнергии;
- цифровая система управления узла прессования с функцией архивирования технологических режимов запрессовки;
- автоматическое устройство подачи гранулированной смазки в камеру прессования;
- автоматический манипулятор-заливщик;
- автоматический манипулятор-смазчик;
- автоматический манипулятор-съемщик;
- электрическая раздаточно-подогревательная печь, оснащенная погруженной в металл термопарой в керамическом корпусе, карбид-кремниевым тиглем, тиристорным преобразователем тока подаваемого на нагревательные элементы, термопарой объема печи, контрольным контактом протечки тигля, системой аварийного отключения при протечке тигля, прибором учета потребляемой электроэнерги;
- термостат для термостатирования рабочих частей пресс-форм.
-
-
Автоматизированный комплекс MS160 предназначен для литья элементов корпусов, с требованиями по герметичности, отсутствию выкрашивания резьб и отсутствию пор на растачиваемых поверхностях. Автоматизированный комплекс MS160 прошел полную проверку работоспособности, на действующих пресс-формах, в ходе которой были получены несколько партий годных отливок Испытания проходили под непосредственным контролем наших специалистов.

Действующая пресс-форма Заказчика, ранее работавшая на машине 711А07, установлена на плиты современной машины MS160 с усилием запирания 160 тонн.
Фотография показывает момент после съема куста отливок автоматическим манипулятором-съемщиком, пресс-форма подключена металлическими рукавами к термостату, видны короткие рукава-перемычки с лицевой стороны пресс-формы.
Присоединительные размеры машины соответствуют машине 711А07, что позволяет устанавливать на них имеющиеся пресс-формы.
15 ноября 2017 года. Ведутся работы по вводу в эксплуатацию автоматизированного комплекса литья под давлением MS900, на базе машины с усилием запирания 900 тонн, предназначенного для выпуска тонкостенных корпусов с требованиями по герметичности и видовым характеристикам.

В ходе выполнения работ по вводу в эксплуатацию автоматизированного комплекса литья под давлением MS900 нашими специалистами производится монтаж и наладка устройств, предназначенных для автоматизации процесса литья под давлением:
-
-
-
- автоматического механизма подачи гранулированной смазки в стакан камеры прессования. Применение гранулированой смазки в камере прессования продлевает ресурс работы всех ее элементов, а так же позволяет увеличить ресурс работы литниковой втулки пресс-форм. Автоматическое устройство подачи гранулированно смазки устанавливается непосредственно на машине;
- манипулятора-заливщика, предназначенного для дозации и подачи металла из раздаточно-подогревательной печи в стакан камеры прессования. Масса заливаемого металла до 15 килограмм. Манипулятор-заливщик устанавливается на колонне, оборудованной механизмом подъема, размещаемой между машиной и раздаточно-подогревательной печью;
- манипулятора-смазчика, предназначенного для подачи на рабочие части пресс-форм двух видов смазки: -разделительной смазки, предотвращающей налипание алюминия на рабочие части пресс-форм и -противозадирной смазки, способствующей снижению эффекта задира на уже поврежденных знаках и рабочих частях пресс-форм. Применение двух видов смазки в автоматическом режиме позволяет запустить в автоматическую работу раннее работавшие изношенные пресс-формы;
- манипулятора-съемщика, предназначенного для съема отливки с толкателей и подачи ее на приемный конвейер или склиз. Манипулятор-съемщикимеет собственную станину с механизмом подъема.
-
-
29 ноября 2017 года. Окончены работы по сборке и испытаниям автоматизированного комплекса литья под давлением MS900, на базе машины с усилием запирания 900 тонн, предназначенного для выпуска тонкостенных корпусов с требованиями по герметичности и видовым характеристикам.

05 декабря 2017 года. Проведены испытания автоматизированного комплекса литья под давлением с получением отливок тонкостенного оребренного корпуса-радиатора.

12 декабря 2017 года. Проводятся испытания габаритного, толстостенного корпуса редуктора, с требованиями отливки по герметичности.

Испытания проводятся на автоматизированном комплексе литья под давлением MS900.
Особенность отливки в наличии большого количества стальных закладных деталей — пять закладных деталей двух типов, устанавливаемых на знаки пресс-формы:
Первый тип арматуры — арматура применяемая для усиления места подвески двигателя — в стальных закладных деталях нарезается резьба. Такое усиление позволяет надежно разместить двигатель на редукторе.
Второй тип арматуры — стальное кольцо большого диаметра, предназначенное для установки крупной подшипниковой опору в корпусе редуктора. Такая арматура позволяет значительно усилить место установки подшипниковой опоры, передать нагрузку на корпус редуктора, повысить точность сборки редуктора, увеличить ресурс работы конструкции силового агрегата редуктор-двигатель в целом.
12 декабря 2017 года. Проводятся испытания корпуса-радиатора, с требованиями отливки по герметичности.

Испытания проводятся на автоматизированном комплексе литья под давлением MS200, с применением термостатирования рабочих частей пресс-формы.
Коллектив «Трейд-Лит Инжиниринг» поздравляет коллег с наступающим Новым 2018 годом!

От души поздравляем Вас с наступающим Новым Годом!
Желаем Вам ровной и благополучной дороги к успеху, четких целей и перспективных планов, неугасаемых сил и дружбы коллектива, семейного счастья и верного благополучия, высокого достатка и неизменной удачи.
Пусть новогодняя ночь исполнит желание каждого из вас и подарит всем чудесное настроение.
2016 год
30 января 2016 года. Проведена выгрузка комплекса оборудования литья под давлением на базе машины с усилием запирания 300 тонн.

16 февраля 2016 года. Успешно проведены работы по вводу в эксплуатацию автоматизированного комплекса литья под давлением на базе машины с усилием запирания 300 тонн.
Комплекс работает на производстве отливок корпусов с требованиями по герметичности и видовым характеристикам.

В состав комплекса входят:
-
-
-
- машина литья под давлением с усилием запирания 300 тонн, модели МТ300;
- манипулятор-заливщик, предназначенный для автоматической дозации и подачи металла в камеру прессования;
- манипулятор-смазчик, предназначенный для автоматической подачи воздушно-капельной смеси разделительной смазки на рабочие части пресс-форм;
- манипулятор-съемщик, предназначенный для автоматического съема куста отливок с толкателей пресс-формы и подачи куста отливок в приемную технологическую тару;
- автоматический механизм подачи гранулированной смазки в камеру прессования.
-
-
12 апреля 2016 года. Издан первый каталог продукции нашего предприятия, описывающий поставляемые нами машины литья под давлением и средства автоматизации процесса литья.

В каталоге показана география выполнения работ нашими специалистами.

Так же, в каталоге есть раздел посвященный современной конструкции пресс-форм, имеющих развитую систему питания, контрольные устройства проливаемости, развитую систему охлаждения с коаксиальными каналами охлаждения знаков и пуансона, каналами для термостатирования рабочих частей.
20 апреля 2016 года. Разработан оптимальный состав автоматизированного комплекса литья под давлением на базе машины литья под давлением с усилием запирания 300 тонн.
В состав комплекса включена машина литья под давлением с усилием запирания 300 тонн, модели МS300, оснащенная комплектом оборудования энергосбережения, включающим серводвигатель главного привода, а так же инвертеры двух электродвигателей манипулятора-заливика, и инвертер двигателя манипулятора-съемщика. Комплекс литья под давлением будет оборудован прибором учета потребляемой электроэнергии.
05 мая 2016 года. Готовится участие нашего предприятия в выставке «Металлообработка — 2016», которая будет проходить в выставочном комплексе «Красная Пресня» с 23 по 27 мая 2016 года.
Приглашаем посетить стенд нашего предприятия в павильоне 7 зал 2, номер стенда 72С75.

23 мая 2016 года. Начало работы выставки «Металлообработка — 2016»

Страница путеводителя выставки «Металлообработка-2016»

Работа на стенде нашего предприятия.
27 мая 2016 года. Окончание работы выставки «Металлообработка — 2016»
17 июня 2016 года. Разработана конструкция пресс-форм, входящих в комплект для производства корпусных деталей с требованиями по герметичности
Конструкция пресс-форм характеризуется:
-
-
-
- развитой системой питания;
- наличием устройств контроля проливаемости;
- развитой системой охлаждения с коаксиальными каналами охлаждения знаков и пуансона;
- каналами для термостатирования рабочих частей;
- наличием обоймы охлаждения литниковой втулки;
- наличием каналов охлаждения рассекателя;
- глухими обоймами;
- отсутствием подкладной плиты;
- повышенной жесткостью.
-
-

12 августа 2016 года. Поставлена первая партия отливок с испытаний комплекта пресс-форм, предназначенных для производства отливок с требованиями по герметичности.
30 сентября 2016 года. Поставлена вторая партия отливок с испытаний комплекта пресс-форм, предназначенных для производства отливок с требованиями по герметичности. Партия из более чем сотни комплектов предназначена для проведения механической обработки и испытаний на герметичность.
25 октября 2016 года. Успешно закончены заводские испытания автоматизированного комплекса литья под давлением на базе машины литья под давлением с усилием запирания 300 тонн.

15 — 18 ноября 2016 года. Проведение испытаний автоматизированного комплекса литья под давлением на базе машины с усилием запирания 300 тонн, модели MS300, с комплектом пресс-форм.
В результате испытаний получено более пяти сотен комплектов отливок, начаты работы по выработке оптимальных технологических режимов получения отливок.

21 — 23 ноября 2016 года. Проведение испытаний автоматизированного комплекса литья под давлением на базе машины с усилием запирания 300 тонн, модели MS300, с комплектом пресс-форм.
В результате испытаний получено более восьми сотен комплектов отливок, продолжены работы по выработке оптимальных технологических режимов получения отливок.
24 ноября 2016 года. Успешно завершены испытания автоматизированного комплекса литья под давлением на базе машины с усилием запирания 300 тонн, модели MS300, с комплектом пресс-форм.

25 ноября 2016 года. Проводятся работы по выработке оптимальной комплектации автоматизированных комплексов литья под давлением на базе машин с усилием запирания от 700 до 1300 тонн.

03 декабря 2016 года. Разработан оптимальный состав автоматизированного комплекса литья под давлением на базе машины литья под давлением с усилием запирания 900 тонн.
В состав комплекса включена машина литья под давлением с усилием запирания 900 тонн, модели МS900, оснащенная комплектом оборудования энергосбережения, включающим серводвигатель главного привода, а так же инвертеры двух электродвигателей манипулятора-заливика, и инвертер двигателя манипулятора-съемщика. Комплекс литья под давлением будет оборудован прибором учета потребляемой электроэнергии.
15 декабря 2016 года. Проводятся работы по разработке конструкции и изготовлению автоматического узла выталкивания пресс-остатка, который будет применяться для работы со специальной пресс-формой, в которой будет реализован обрыв пресс-остатка при помощи промежуточной плиты, и специальной камерой прессования, в составе которой будут специальный поршень и специальный стакан с проемом для выхода пресс-остатка вверх и толкателем.

2015 год
06 июля 2015 года. Создание нового предприятия ООО «Трейд-Лит Инжиниринг».
Основной вид деятельности нашего предприятия — проведение инжиниринговых работ в области связанной с производством отливок из легких сплав: на основе цинка, алюминия или меди. Мы производим подбор и поставку технологического оборудования, изготовление и поставку оснастки для литья, выполняем работы по полной автоматизации процесса получения отливки, выполняем работы по сборке, вводу в эксплуатацию оборудования, освоения технологии литья, составлению технологического процесса производства отливок.
Типичным видом работ нашего предприятия является реверсивный инжиниринг — по полученному образцу отливки разрабатывается документация, определяется набор необходимого для производства заданного количества отливок технологического оборудования, изготовление пресс-формы, поставка автоматизированного комплекса литья под давлением, сборка и ввод в эксплуатацию, разработка и внедрение технологического процесса получения годных отливок.
Внедряемое нами оборудование литья под давлением находит свое применение в разных отраслях промышленности и производствах:
-
-
-
- приборостроение;
- производство автомобильных компонентов;
- производство приборов учета и контроля;
- производство электроинструмента;
- производство сантехнической арматуры и радиаторов отопления;
- производство приборов освещения;
- производство электродвигателей и генераторов;
- производство строительной фурнитуры;
- производство мебельной фурнитуры;
- производство насосов и компрессоров;
- производство корпусов взрывозащищенной аппаратуры и так далее.
-
-
06 ноября 2015 года. Разработан оптимальный состав автоматизированного комплекса литья под давлением на базе машины литья под давлением с усилием запирания 300 тонн.
В состав комплекса включена машина литья под давлением с усилием запирания 300 тонн, модели МТ300, оснащенная комплектом оборудования энергосбережения, включающим инвертер главного двигателя, а так же инвертеры двух электродвигателей манипулятора-заливика, и инвертер двигателя манипулятора-съемщика. Комплекс литья под давлением будет оборудован прибором учета потребляемой электроэнергии.
18 декабря 2015 года. Успешно закончены заводские испытания автоматизированного комплекса литья под давлением на базе машины литья под давлением с усилием запирания 300 тонн.
